Курсовая работа (т): Разработка технологического процесса восстановления детали № 24-2905607 шток амортизатора
025 Токарная операция, точить поверхность резьбы амортизатора выдерживая размеры детали.
Определить режим точения на токарно-винторезном станке марки 16К20.
Исходные данные: материал детали - сталь 35, диаметр поверхности до точения d = 12, диаметр поверхности после точения d = 10. По нормативам принимаем резец токарный проходной упорный из твердого сплава.
030 Наплавка вибродуговая. Наплавить наружную
поверхность детали выдерживая d
=  .
Определить режим наплавки на токарно-винторезном станке 16К20.
Исходные данные: материал детали - сталь 35;
диаметр поверхности до наплавки d
= 10 мм; диаметр после наплавки d
=  мм.
По нормативам принимаем проволоку Нп 50 ГОСТ10543-82.
Токарная операция, точить поверхность резьбы амортизатора выдерживая размеры детали.
Определить режим точения на токарно-винторезном станке марки 16К20.
Исходные данные: материал детали - сталь 35,
диаметр поверхности до точения d
= 14, диаметр поверхности после точения d
= 13,25. По нормативам принимаем резец токарный проходной упорный из твердого
сплава.
.7 Расчет норм времени
В зависимости от вида обработки основное время рассчитывается по определенным формулам.
Основное время на хромирование:
 =
 (1)
где h - толщина слоя покрытия, мм. Принимаем h=0,3 мм;
 - плотность
осажденного металла г/см3 (для стали
 );
Dк - плотность тока на катоде, А/дм2. Принимаем Dк =60 А/дм2 [4];
С - Электрохимический эквивалент, г/Ач (при хромировании С=0,32);
 - коэффициент
выхода металла по току (для хромирования
 ).
Принимаем
 .
= 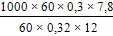 =609,38.
Вспомогательное время на операцию  ,
мин:
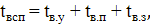 (2)
где tв.у - вспомогательное время на установку-снятие детали, мин, [3];
tв.п - вспомогательное время, связанное с каждым переходом, мин, [3];
tв.з - вспомогательное время, связанное с замерами детали, мин, [3];
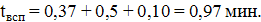
Оперативное время tоп,
мин:
 . (3)
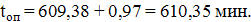
Дополнительно время  ,
мин:
=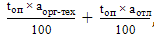 (4)
где аорг-тех, аотл - процент от оперативного времени соответственно на организационно-техническое обслуживание рабочего места, отдых и личные надобности, %, [3].
 =
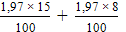 =
0,45 мин.
Штучное время  ,
мин:
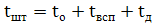 (5)
tшт = 609,38+0,97+0,45=610,8 мин.
Основное время на нарезание резьбы:
=  ;
(6)
где Lр.х - длина рабочего хода, мм, Lр.х = 30 мм;
n - частота вращения, мм, [2];
nхх - частота вращения шпинделя при обратном ходе, мм, [2];
i - число проходов, мм. Применяем i = 2 мм, [5];
S - шаг резьбы, мм, или подача, мин-1, S = 1,5.
= 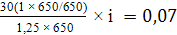 .
Вспомогательное время на операцию ,
мин:
(7)
где tв.у - вспомогательное время на установку-снятие детали, мин, [3];
tв.п - вспомогательное время, связанное с каждым переходом, мин, [3];
Оперативное время tоп,
мин:
. (8)
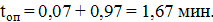
Дополнительно время ,
мин:
=
(9)
где аорг-тех, аотл - процент от оперативного времени соответственно на организационно-техническое обслуживание рабочего места, отдых и личные надобности, %, [3].
= 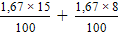 =
0,38
мин.
Штучное время ,
мин:
(10)
tшт = 0,07+0,97+0,38=1,42
мин.
3. Требования охраны труда
Перед началом работ необходимо привести в порядок рабочую одежду, убрать волосы под головной убор, приготовить необходимый инструмент, предохранительные приспособления (очки, наушники, респиратор), осмотреть станочное оборудование, инструмент, определить их исправность и готовность к использованию. Перед пуском станка необходимо проверить наличие и исправность: приводных ремней, валиков, приводов и др., а также токоведущих частей аппаратуры; заземляющих устройств; устройств для крепления инструмента. Режущий, измерительный, крепежный инструмент и приспособления должны быть разложены в удобном для пользования порядке. Работать разрешается только исправным инструментом, приспособлениями и применять их строго по назначению.
Требования безопасности во время работы: не допускается работать на станках в рукавицах или перчатках, а также с забинтованными пальцами без напальчников; устанавливать и снимать режущий инструмент можно только после полной остановки станка. При обработке деталей следует применять режимы резания, указанные в операционной карте для данной детали; охлаждать режущий инструмент мокрыми тряпками и щётками запрещено.
По окончании работы работник должен: выключить оборудование, привести в порядок рабочее место, убрать со станка стружку, инструмент, приспособления, очистить станок от грязи, вытереть и смазать трущиеся части станка, сложить готовые изделия, заготовки, другие материалы и индивидуальные средства защиты на отведенные для них места; спецодежду и спец обувь положить в личный шкаф для спецодежды, вымыть руки и лицо водой с мылом или принять душ.
Во время работы хромировочной ванны на электродах обильно выделяются пузырьки кислорода и водорода, увлекающие электролит и образующие над ванной туман из распыленного электролита. Хромовый ангидрид и его растворы относятся к вредным веществам, поражающим кожу и слизистые оболочки дыхательных путей. Основными средствами борьбы с этой вредностью являются: усиленная вентиляция, нанесение на поверхность электролита в ванне барьерного слоя и снижение концентрации хромового ангидрида в электролите.
В основе усиленной вентиляции является местное
удаление испарений электролита путем устройства по бортам ванны щелевого отсоса
с таким объемом удаляемого воздуха, чтобы его скорость над серединой ванны
превышала бы скорость подъема паров электролита. Расчет этой вентиляции должен
производиться по специальному положению.
4. Конструктивная часть
.1 Назначение и устройство приспособления
Спроектированное приспособление - тиски слесарные данной конструкции предназначены для закрепления обрабатываемой детали на металлорежущих станках.
Приспособление состоит из корпуса, на котором
установлены зажимные пластины, фиксирующие обрабатываемые детали. Одна из
пластин крепится винтами к корпусу, а другая - к губке подвижной. Продольное
перемещение губки, по направляющему пазу корпуса, осуществляется вращением
винта. Передача движения от винта к губке, осуществляется при помощи
прямоугольной ходовой резьбы. Винт, фиксируется в подшипнике, втулкой и удерживается
от осевого перемещения кольцом и штифтом. Втулка, удерживается от вращения
винтом. Подшипник крепится к корпусу, шпильками.
.2 Принцип действия приспособления
Тиски слесарные устанавливаются на столе
металлообрабатывающего станка и закрепляются шестью болтами. Обрабатываемую
деталь - шток амортизатора с проушиной в сборе закладывают между двумя
пластинами. Винт, имеющий прямоугольную резьбу, удерживается от осевого
перемещения кольцом и штифтом. Чтобы шток, не вращался вокруг своей оси,
установлен винт. При вращении винта, подвижная губка, будет перемещаться по
направляющему пазу корпуса, зажимая пластинами, обрабатываемую деталь.
Заключение
В ходе выполнения данного курсового проекта был
разработан технологический процесс восстановления детали - шток амортизатора
№24-2905607 с использованием ресурсосберегающих технологий и рациональных
способов ремонта, новых материалов, применением прогрессивного режущего
инструмента и средств контроля, высокопроизводительного оборудования и средств
механизации.
Подобрано оборудование, составлена технологическая документация, выполнены ремонтный, сборочный чертёжи детали и чертёж технологического оборудования станок 16К20.
Были закреплены, усовершенствованы и пополнены
знания и навыки, полученные в процессе обучения по организации и выполнению
ремонтных работ автомобильных деталей на ремонтных участках производства.
Список использованных источников
1. Марочник сталей и сплавов. Сорокин В.Г. и др. М: Машиностроение, 1989.- 640 с.
. Общемашиностроительные нормативы режимов резания для технического нормирования работ на металлорежущих станках. ч.1, 2. М.: Машиностроение, 1974.
. Ремонт автомобилей. Курсовое проектирование: Пособие С.А. Скепьян, 2011.-235с.