Курсовая работа (т): Разработка технологии сборки и сварки коллектора
Разработка технологии сборки и сварки коллектора
ТЕМА: Разработка технологии сборки и сварки коллектора
СВАРОЧНОЕ
ПРОИЗВОДСТВО
ВВЕДЕНИЕ
Электроэнергетика России обеспечивает потребности в электроэнергии максимального хозяйства и населения. Более 45% суммарной потребности промышленности хозяйства коммунально-бытового сектора тепловой энергии, а также экспортируется страны СНГ и дальнего зарубежья.
На конец 2010 года общая установленная мощность всех электростанций страны составляет 2019,2 миллионов киловатт, в том числе ТЭС 149,5 миллионов, ГЭС 46 миллионов, АЭС 23,7 миллионов. Линии электропередач всех классов напряжений имеют общую протяженность более 2,5 миллионов километров, в том числе АЭП напряжение от 220 до 1150 киловатт около 150 тысяч километров. Более 90% этого потенциала объединяет единая энергетическая система охватывающая территория Российской Федерации от Европейской части страны до Дальнего Востока.
Сварка является одним из ведущих технологических процессов обработки металлов. Большие преимущества сварки обеспечили ее широкое применение в народном хозяйстве; без нее сейчас не мыслимо производство судов, турбин, котлов. Сварное соединение металла характеризуется непрерывностью структур. Для получения сварного соединения необходимо осуществлять межмолекулярное сцепление между свариваемыми деталями. Все существующие способы сварки могут быть разделены на 2 основные группы: сварку давлением (контактная, газопрессовая, трением, холодная) и сварку плавлением (газовая, термитная, ЭШС, лазерная).
Данная тема является актуальной в настоящее время, поскольку перед объектами энергетики ставится задача повышения надёжности, которая зависит от качества сборочно-сварочных операций.
Преимущества сварных конструкций в настоящее время не вызывает сомнений. Благодаря применению сварки стало возможным изготовление очень экономичных шаровых емкостей для химической промышленности, уникальных гидравлических и паровых турбин.
Целью данной работы является изучение существующих технологий изготовления трубопроводов и разработка собственной технологии, которая позволит усовершенствовать существующий технический процесс.
При изготовлении данного паропровода также
используется сварка для соединения труб в единую систему. В данном проекте этот
способ соединения наиболее оптимален, т.к. он наиболее рационален по расходу
металла и способен обеспечить наиболее надежное и герметичное соединение в
отличие от других способов: резьбовое, клепанное.
1. ИСХОДНЫЕ ДАННЫЕ
.1 Назначение, описание, техническая
характеристика и условия работы объекта
Трубные системы котлов и трубопроводов включают сварные соединения со стыковыми и угловыми швами, выполненными различными видами и способами сварки с использованием соответствующих сварочных материалов. Трубопроводы тепловых электростанций эксплуатируются в сложных условиях, которые обусловлены как высокими температурами, так и рядом нагрузок действующих в различных направлениях и вызывающих в элементах трубопроводов соответствующие напряжения. Высокая температура эксплуатации оказывает существенное влияние на металл элементов трубопроводов. Надежная эксплуатация трубопроводов обеспечивается при соблюдении условий по которому суммарная величина всех рабочих напряжений не превышает значение допустимых напряжений для стали данной марки и температуры рабочей среды.
Данный паропровод служит для подачи очищенной воды от питательного насоса на парогенератор, в результате чего вес цикл выработки электроэнергии становится замкнутым.
Технические характеристики: Ст12х1мф по ГОСТ
20072-74; t = 510 оС;
диаметр 273х18; 273х21 мм. Давление 10 мПа. Относится к 1-й категории 3-й
группе.
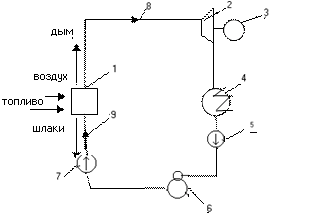
Рисунок 1- Принципиальная схема ТЭС.
-парогенератор;
-паровая турбина;
-электрический генератор;
-конденсатор;
5-конденсатный насос;
-деаэратор;
питательный насос;
8-главный паропровод;
9-питательный паропровод.
.2 Материалы, применяемые для изготовления
конструкции
Сталь это сплав железа с углеродом где углерода до 2%, незначительное количество примесей, которые не вводятся предварительно, а попадают из руды и легирующие элементы которые вводятся для улучшения свойств стали.
Для участка трубы питательного трубопровода
применяется сталь марки Ст12х1мф.
Таблица 1- Химический состав стали Ст12х1мф, %
|
Марка стали |
Структурный класс стали |
Содержание элементов |
|||||||||
|
|
|
C |
Si |
Mn |
S |
P |
Cr |
Ni |
Mo |
V |
Cu |
|
|
|
|
|
|
Не более |
|
|
|
|
|
|
|
12х1мф |
перлитный |
0,08-0,15 |
0,17-0,37 |
0,4-0,7 |
0,025 |
0,025 |
0,9-1,2 |
0,25 |
0,25-0,35 |
0,15-0,3 |
0,2 |
Таблица 2 - Механические свойства стали Ст20 по ГОСТ 1050-74
|
Марка стали |
Режим термообработки |
Механические свойства при температуре 20 |
|
|||||
|
|
операция |
температура |
Охл. среда |
Предел текучести т мпа |
Предел прочности в мпа |
Относ. удлинение |
Ударная вязкость |
|
|
12х1мф |
Нормализация и отпуск |
950-980 720-750 |
воздух |
260 |
450 |
21/19 |
6/5 |
|
Таблица 3 - Физические свойства стали Ст20
|
Температура испытания, °С |
20 |
100 |
200 |
300 |
400 |
500 |
600 |
700 |
800 |
900 |
|
Модуль нормальной упругости, Е, ГПа |
198 |
197 |
188 |
183 |
175 |
167 |
157 |
151 |
|
|
|
Плотность стали, pn, кг/см3 |
7800 |
7780 |
7750 |
7720 |
7680 |
7640 |
7600 |
7570 |
7540 |
7560 |
|
Коэффициент теплопроводности Вт/(м ·°С) |
|
44 |
44 |
42 |
40 |
37 |
35 |
32 |
28 |
28 |
|
Уд. электросопротивление (p, НОм · м) |
230 |
278 |
343 |
430 |
532 |
647 |
775 |
926 |
1087 |
1130 |
|
Температура испытания, °С |
20- 100 |
20- 200 |
20- 300 |
20- 400 |
20- 500 |
20- 600 |
20- 700 |
20- 800 |
20- 900 |
20- 1000 |
|
Коэффициент линейного расширения (a, 10-6 1/°С) |
12.4 |
13.0 |
13.6 |
14.0 |
14.4 |
14.7 |
14.9 |
14.8 |
12.0 |
|
Рассчитаем эквивалент стали по содержанию
углерода.
С экв = С + 1/9 * (Mn+Cr)+1/18Ni+1/3Mo, % ( 1 ) [ 1 ]
где: С экв - коэффициент эквивалентного содержания углерода, %
C - содержание углерода, %
Mn - содержании марганца, %
Cr - содержание хрома, %
Ni - содержание никеля, %
Mo - содержание молибдена, %
С экв = 0,15+0,1*(0,7+1,2)+0,05*0,25+0,3*0,35=0,5%
Найдем эквивалент стали по углероду с учетом
толщины
С экв¢ = С экв (1 + 0,005S),
% ( 2 ) [
1 ]
где: С экв¢ - эквивалент стали по углероду с учетом толщины, %
S - толщина стенки трубы, мм.
С экв¢ = 0,5*(1+0,005*18) = 0,54 %
При сварки трубопроводов из стали 12х1мф
диаметром 273и толщиной стенки 18 и более, необходим предварительный подогрев
до 350-400 С, после сварки необходимо пройти УЗК.
.3 Технические условия на изготовление продукции
трубопровод сварка сборка питание
Поврежденный металл сварного соединения следует удалять механическим способом (абразивным инструментом, вырубкой или резанием) Допускается удаление дефектного металла воздушно-дуговой или кислородной строжкой (резка), с последующей обработкой поверхности.
На каждое свариваемое изделие или его узел, монтажная (ремонтная) организация подбирает или оформляет следующую документацию:
- схему расположения сварных стыков трубопроводов;
- сварочный формуляр элементов котла;
сертификаты (или их копии) на основной металл, заказчиком которого была непосредственно монтажная (ремонтная) организация;
сертификаты (или их копии) на электроды и сварочную проволоку, использованные при сварке;
акт на проверку сварочно-технологических свойств электродов;
сводную таблицу сварных стыков;
сведения о сварщиках, выполнявших сварочные работы на данном объекте;
акт на заварку контрольных или вырезку производственных сварных соединений (в случае проведения механических испытаний и/или металлографических исследований);
акт на визуальный контроль сварных соединений;
протоколы механических испытаний и металлографических исследований образцов сварных соединений (если таковые про водятся);
заключения по ультразвуковому контролю и/или радиографированию сварных соединений;
протокол стилоскопирования легированных деталей трубопроводов и элементов котла, а также сварных швов;
протокол измерения твердости металла шва;
- диаграммы или журнал термообработки сварных
стыков.
.4 Анализ существующего технологического
процесса
. Разработка правил организации работы.
. Проверка схемы.
. Выбор рабочих.
. Выбор способа сварки.
. Входной контроль.
. Сборка деталей.
. Сварка деталей.
. Термообработка деталей.
. Контроль свариваемых деталей.
. Предоставление отчетной документации.
Недостатками замены участка трубопровода в существующем варианте являются:
применение подкладного кольца, потому что при этом возникают остаточные напряжения.
применение ручной дуговой сварки, так как качество сварного соединения напрямую зависит от квалификации сварщика.
- стяжка труб производится на талрепе, а талреп
предварительно приваривается к трубам, что так же является концентратором
напряжений.
.5 Нормы времени на сборочные и сварочные работы
Таблица 4-Нормы времени на сборочные и сварочные работы на 10 стыков в час.
|
Место сварки |
Положение стыка |
Вид стыка |
Размеры стыка |
|
|
|
|
|
273х18 мм |
273х21 мм |
|
На монтаже |
Вертикальные |
Неповоротные |
18 |
22 |
|
На сбороч. площадке |
|
|
16 |
20 |
|
На монтаже |
Горизонтальные |
Неповоротные |
26 |
32 |
|
На сбороч. площадке |
|
|
23 |
29 |
2. ТЕХНОЛОГИЧЕСКАЯ ЧАСТЬ
.1 Предлагаемые изменения
технологического процесса
Существуют следующие типы производств:
. Единичное производство - отличается большой неустойчивой номенклатурой выпускаемой продукции. В производстве используется универсальное оборудование с ручной подачей исходного материала, отсутствует закрепление заготовок и деталей, за оборудованием используется в основном меж цеховой транспорт.
. Серийное производство - выпускаемые изделия производят периодически повторяющимися партиями на специализированных участках с применением универсального оборудования. Применяются ручная или механизированная подача заготовок, используется общецеховой и напольный транспорт.
. Крупносерийное производство - номенклатура выпускаемых изделий ограниченна и устойчива. Изделия производят периодически повторяющимися крупными сериями на специализированных участках механизированных поточных линиях, применяется подвесной и напольный транспорт.
. Массовое производство - весьма устойчивая номенклатура выпуска продукции. Изделия производят с постоянным ритмом на комплексно-механизированных и автоматических поточных линиях с применением специального меж операционного транспорта.
Данная конструкция относится к единичному типу производства, так как трубопровод выполнен в единственном экземпляре.
В ходе изменения технологического процесса предлагаю заменить ручную дуговую сварку на полуавтоматическую в среде углекислого газа, так как данный способ сварки более модернизирован, позволяет выполнять более качественные сварные соединения при меньших затратах времени.
В качестве сборочно- сварочного оборудования
используем приспособление секторного типа для труб большого диаметра. Сварка
будет производиться без подкладного кольца.
.2 Заготовительные операции
Непосредственно перед сборкой труб изготовленные под сварку кромки и прилегающие к ним участки поверхностей деталей должны быть зачищены до металлического блеска и обезжирены. Ширина зачищенных участков, считая от кромки, должна быть не менее 20 мм с наружной и не менее 10 мм с внутренней стороны детали.
Для резки труб размером 273х18 применяем
труборезный станок 2Т, а для снятия фаски применяем шлифмашину Интерскол УШМ. В
базовой комплектации станок предназначен для качественной резки и снятие фасок
на трубах диаметром 89-1020 мм.
Таблица 5- Технические характеристики трубореза 2Т ПТМ-194 и ПТМ-299.
|
Тип трубореза |
Диаметр обрабатываемой трубы, мм |
Габаритные размеры, мм |
Масса, кг |
|
2Т ПТМ-194 |
133-194 |
837х920х920 |
230 |
|
2Т ПТМ-299 |
219-299 |
837х1030х1030 |
251 |
Таблица 6- Технические характеристики шлифмашины Интерскол УШМ.