Курсовая работа (т): Разработка технологии сборки и сварки коллектора
|
Посадочный диаметр, мм |
Резьба шпинделя |
Габариты, см |
Мах число оборотов, об/мин |
Мощность, Вт |
Масса, кг |
Вес брутто, кг |
Диаметр диска, мм |
|
22,2 |
м14 |
495х145х140 |
8000 |
1800 |
4,3 |
5,35 |
180 |
2.3 Выбор способа сварки
Для сварки главного паропровода предлагаю использовать Комбинированный способ, так как она наиболее удобная в монтажных условиях.
При ручной дуговой сварки электрическая дуга горит между электродом и свариваемым изделием в газообразной среде. Газовая защита зоны дуги стабилизирует процесс её горения. Шлак защищает сварочный шов от быстрого охлаждения.
Защитный газ и шлак образуются при расплавлении покрытия электрода, состоящее из следующих видов материалов: стабилизирующих - для устойчивого горения дуги; шлакообразующих - при расплавлении образуется шлак, защищающий капли электродного металла и сварочную ванну от атмосферного воздуха; газообразующих - при нагревании разлагаются и образуют газы, оттесняющие воздух от плавильной зоны и способствующие переносу капель расплавленного электродного металла на свариваемое изделие; раскисляющих - восстанавливающих, часть металла находящегося в расплаве в виде окислов; легирующих - заполняющими металл шва элементами для придания специальных свойств.
Ручная дуговая сварка позволяет выполнять швы во всех пространственных положениях.
Корневой слой выполняется агоно-дуговой сваркой. Позволяет получать высококачественные швы во всех пространственных положениях. Отличается высокой концентрацией нагрева (в 6-14 раз выше чем при электродуговой сварки ) при сравнительно низком уровне погонной энергии (2-5 ккал/см) Применяется для всех сталей структурных классов.
Сущность процесса сварки: электрическая дуга 1 горит между электродом 2 и свариваемым изделием 3 в газообразной среде 4. газошлаковая защита жидкого металла 5 обеспечивается расплавленным и сгораемым покрытием электрода
Краткая характеристика процесса: позволяет
выполнять швы во всех пространственных положениях. Производительность процесса
ограничена. Уровень погонной энергии 5-20 ккал/см. Качества шва зависит в
первую очередь от квалификации сварщика.
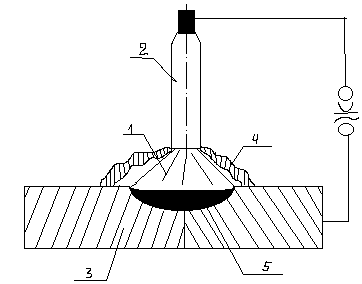
Рисунок 6. Схема процесса сварки последующих
проходов.
Электрическая дуга горит между неплавящимся
вольфрамовым электродом и изделием в защитной среде инертного газа- аргона.
Сварной шов образуется вследствие расплавления основного и присадочного
материала. Электродоинструментом является электрододержатель.
.4 Схема сборки и сварки конструкции
В заготовительном процессе трубы нарезают в соответствии с чертежами. Торцы труб зачищаются шлифмашинкой. Затем устанавливают обе трубы с выверкой в двух плоскостях в сборочное приспособление с установкой зазора.
Ставятся прихватки, после постановления
прихваток, приспособление снимается и варят корневой шов, затем последующие
проходы. После заварки стыка, следует контроль качества шва. Паропровод
подвергают испытаниям, после проведения всех работ паропровод сдается в
эксплуатацию.
Заготовительный
процесс
Установка
труб
Установка
сборочного оборудования
Установка
зазора
Установка
соосности
Постановка
прихваток
Сварка
корневого шва
Сварка
последующих проходов
Зачистка
Внешний
осмотр
Сдача
паропровода в эксплуатацию
.5 Описание сборочно-сварочного оборудования
В качестве сборочно-сварочного оборудования
используем приспособление секторного типа для труб большого диаметра. Сварка
будет производиться без подкладного кольца.
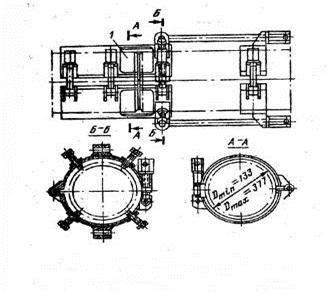
Приспособление секторного типа предназначено для
сборки труб под сварку диаметром 133 - 377 мм.
Состоит из двух секторов, шарнирно закрепленных
между собой крепящихся на трубу при помощи четырех болтов. Имеются две шпильки,
с помощью которых устанавливается зазор в стыке. Четыре болта обеспечивают
центровку труб относительно друг друга. Бобышки, расположенные симметрично
относительно сектора, обеспечивают соосность труб. Четыре окна предназначены
для постановки прихваток.
Рисунок 3 - Сборочно-сварочное оборудование
секторного типа
Приспособление работает следующим образом: после
установки труб, на них надевают данное приспособление и закрепляют тремя
болтами трубу, четвертый болт только наживляется. Затем при вращении двух гаек,
устанавливается зазор в стыке. После этого закручивается четвертый болт. При
этом обеспечивается жесткое закрепление обеих труб и их соосность между собой.
После постановки прихваток приспособление снимается и заново проверяется
соосность труб металлической линейкой, если зазор больше 0,5 мм. то стык
ломается и вариться заново.
2.6 Описание технологии сварки конструкции
К сварочным работам могут быть допущены
сварщики, аттестованные на 1 уровень профессиональной подготовки имеющие
аттестационное удостоверение, в котором указывается к каким видам работ допущен
сварщик. Кроме того, все сварщики должны сдать испытания на знание
противопожарных мероприятий и требований по безопасности труда.
Сварку следует производить сразу после прихваток
(не более 4 часов).
Непосредственно перед сваркой производиться
зачистка прихваток и проверка качества сварки (проводят 2 сварщика). При сварке
стыка трубопроводов применяем электроды ТМЛ-3 диаметр 4 мм, корневой шов 3мм.
На каждую партию электродов должен быть сертификат завода-изготовителя.
При сварке вертикальных стыков изделий из
малоуглеродистых сталей высота каждого слоя должна составлять 6-10мм, ширина
одного слоя не более 35мм.
При сварки горизонтальных стыков из
малоуглеродистых сталей высота валика должна быть 4-6мм, ширина 8-14мм.
Так как данный стык сваривают два сварщика
должны быть приняты меры для защиты каждого сварщика от шлака и брызг.
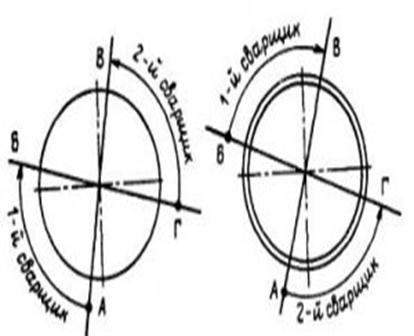
Рисунок 4- Порядок наложения первого
слоя шва при сварке двумя сварщиками вертикальных неповоротных стыков труб
диаметром 273мм.
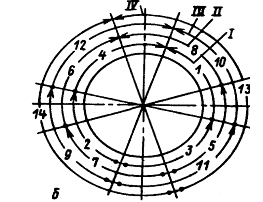
Рисунок 5- Порядок наложения слоев
при сварки, вертикальных не поворотных стыков труб.
Облицовочный слой должен отвечать
следующим требованиям:
равномерная чешуйчатость с размером
чешуек 1-1,5мм.
отсутствие западания между валиками.
плавный переход от одного валика к
другому и к поверхности трубы.
выпуклость шва при толщине более
20мм.
перекрытие крайними валиками кромок
труб должно быть 1-3мм.
Сварку стыков труб диаметром 273х21
производим в узкую разделку с углом скоса кромок 10 во избежание зашлаковке и
несплавлений в корневой части шва выполняем следующим образом:
корневой слой накладывается ниточным
швом без колебательных поперечных движений электрода; диаметр электрода - не
более 3мм.
при наложении следующих слоев
электрод передвигается шарообразно вдоль шва с шагом 2-4мм. С задержкой после
каждого перемещения на 2-2,5с. В местах задержки сварщика наклоняет электрод в
плоскости. Перпендикулярной оси шва, на угол 5,8, в каждую сторону и оставляет
его в этом положении в течение 0,5-1с; диаметр электрода - не более 4мм.
шарообразное перемещение электрода
продолжается до тех пор, пока ширина разделки не позволят выполнять электродом
колебательные движения поперек шва, то есть производить сварку с обычными
манипуляциями электрода.
Наложение валиков первого слоя, если
сварку вертикального неповоротного стыка труб диаметром 273мм выполняют 2
сварщика, производиться в следующем порядке (Рис 4): первый сварщик начинает
сварку от точки А и ведет к точке Б, в это время второй сварщик сваривает
участок от точки Г до точки В, далее первый сварщик продолжает сварку от точки
Б до точки В, а второй переходит к сварке участка от точки А к точке Г.
Второй и третий слой сваривают
аналогично с учетом требований.
Последующий слой можно накладывать
участками длинной, равной половине окружности трубы. При сварки верхнего
участка вертикальных неповоротных стыков паропровода должны соблюдаться
требованиям.
Сварку первых трех слоев в стыках
труб диаметра 273мм, следует выполнять обратноступенчатым способом, при этом
длинна каждого участка должны быт в пределах 200-250мм. Длинна участков
последующих слоев может составлять половину окружности стыка.
При сварки вертикальных слоев
паропроводов из низколегированных сталей высота каждого слоя должна составлять
6-10мм, ширина одного слоя не более 35мм. Свариваемый и защищенный стык труб с
толщенной стенки 6мм и более, каждый сварщик должен клеймить присвоенным ему
клеймом. Каждый сварщик ставит свое клеймо в верхнем конце участка, который он
выполнял. Клеймение стыков паропроводов диаметром более 100мм из перлитных
сталей производиться с помощью металлической пластины 40х30х2мм, на которой
выбивается клеймо сварщика.
Таблица 9- Горелки
электрододержателей для ручной аргонодуговой сварки вольфрамовым электродом
Марка
горелки1*
Максимальный
сварочный ток, А
Диаметр
электрода, мм
Марка
горелки
Максимальный
сварочный ток, А
Диаметр
электрода, мм
ЭЗР-5-22**
80
1;
1,5
МГВ-13*
400
2...6
ЭЗР-32**
160
1,5;
2,3
ГРАД-2003*
250
2...4
ЭЗР-43**
500
4...6
ГРАД-4003*
400
3...7
МГ-32**
800
1*
При использовании горелок для ручной аргонодуговой сварки вольфрамовым
электродом длина кабеля-шланга должна составлять 2...3 тыс. м.
2**
Охлаждение естественное.
3**
Охлаждение водяное.
.7 Выбор сварочных материалов
Для ручной и дуговой сварки в среде аргона в
качестве неплавящегося электрода следует применять вольфрамовые электроды из
вольфрама, ЭВИ-2, по ГОСТ 23949, лантанированного вольфрама марки ВЛ по ТУ
48-19-27-87 диаметром 3 мм.. Для легкого возбуждения дуги и повышения
стабильности ее горения конец вольфрамового электрода необходимо затачивать на
конус; длина конической части должна составлять 6-10, а диаметр притупления
0,2-0,5 мм.
Электроды должны соответствовать марки стали
конструкции. В данном случае применяют электроды марки ТМЛ-3,типа Э-09Х1МФ. Они
выпускаются серийно диаметром 3…4мм. Предназначены для сварки паропроводов из
сталей марок 12МХ, 12Х1МФ, 15ХМФ, 20ХМФЛ и 15Х1М1ФА, работающих при температуре
до 570 С и элементов поверхности нагрева из сталей марок 12МХ, 12ХМФ, 12Х2МФБ,
12Х2МФСР не зависимо от рабочей температуры, а так же заварки дефектов в
элементах из тех же сталей. Коэффициент наплавки 9,5-10,2 г/Ач
Перед сваркой прокалка электродов по режиму Т=
3600С, в течении двух часов. Затем используют в течении двух суток.
Таблица 7 - Химический состав наплавленного
металла электродов ТМЛ-3
С
Si
Mn
Cr
Mo
S
P
V
0,08-0,13
0,15-0,45
0,5-0,9
0,8-1,2
0,4-0,7
0,04
0,04
0.15-0.3
Для сварки трубопровода подобрана сварочная
проволока из стали Св-08ХМФА, так как она подходит по химическому составу (ГОСТ
2246)
Таблица 8 - Хим. состав сварочной проволоки
Св-08ХМФА
С
Mn
Si
Cr
Ni
V
Mo
S
P
0.6-0.20
0,35-0,60
0,12-0,30
0,9-1,2
≤30
0.15-0.3
0,5-0,7
Не
более
0,025
0,025
.8 Выбор рода тока, источников питания,
сварочного оборудования
Постоянный ток, обратная
полярность.
Для сварки я выбираю постоянный
ток так как дуга горит равномерно и образуется качественный сварочный шов без
трещин и непроваров. Обратная полярность используется при сварке материалов с
отражающей оксидной пленкой на поверхности, которая имеет большую температуру
плавления, чем сам материал.
В качестве источника питания
выбираю инвертор Caddy Arc 201i.
Таблица 9 -Технические
характеристики инвертора Caddy Arc 201i.
Технические
характеристики:
Caddy™
Arc 201i
Напряжение
питания В/Гц
230/50
Плавкий
предохранитель, A
16
Допустимая
нагрузка при 40.C, MMAПВ 25%, A/ВПВ 60%, A/В ПВ 100%, A/В
170/26,8130/25,2
110/24,4
Допустимая
нагрузка при 40.C, TIGПВ 25%, A/ВПВ 60%, A/В ПВ 100%, A/В
150/16
120/14,8110/14,4
Диапазон
тока MMA (А31), A
-
Диапазон
тока MMA (А33), A
4
- 170
Диапазон
тока TIG (А33), A
3
- 220
Напряжение
холост. хода (А31), В
72
Напряжение
холост. хода (А33), В
72
Габариты
Д х Ш х В, мм
418x188x208
Масса,
кг
8,3
Таблица 11- Газоэлектрическая горелка АГС-3
тип
ток
Электрод(вольфрамовый)
Рас.
газа
Головка
горелки
масса
АГС-3
140
диаметр
вылет
4-5
высота
диаметр
Материал
260
2,5-3
15
70
22
латунь
.9 Выбор и расчет режимов сварки
Для трубопровода выбрана ручная дуговая и ручная
аргонодуговая сварка. Сталь 12Х1МФ диаметр 273х21, разделка ТР-2.
2.10 Контроль качества сборки и сварки
В процессе изготовления, монтажа и ремонта
трубопроводов и трубных систем котлов необходимо осуществлять систематический
контроль качества сварных работ и сварных соединений - предварительный контроль
(включая входной контроль), операционный контроль и приемочный контроль сварных
соединений.
Требования к методам, объемам и объектам
предварительного контроля, включающего проверку аттестации персонала, проверку
оборудования и аппаратуры, контроль основных и сварочных материалов, а также
требования к операционному контролю сборочных работ, наложены в соответствующих
разделах настоящего РД.
Визуальный и измерительный контроль:
Перед визуальным контролем сварные швы и
прилегающая к ним поверхность основного металла шириной не менее 20 мм (по обе
стороны шва) должны быть очищены от шлака, брызг расплавленного металла,
окалины и других загрязнений. Визуальный контроль производится невооруженным
глазом или с помощью лупы 4 - 7-кратного увеличения для участков, требующих
уточнения характеристик обнаруженных дефектов, с применением, при необходимости,
переносного источника света.
Таблица 14 - нормы допустимых дефектов,
выявляемых при визуальном контроле сварных соединений
Дефект
Размерный
показатель сварного соединения, мм
Допустимый
максимальный размер дефекта, мм
Допустимое
число дефектов на любых 100 мм шва
Западины
между валиками и чешуйчатость поверхности шва
Свыше
10
2,0
Не
ограничивается
Дефект
Размерный
показатель сварного соединения, мм
Допустимый
максимальный размер дефекта, мм
Допустимое
число дефектов на любых 100 мм шва
Одиночные
включения
Свыше
20 до 40
2,5
7
Подрезы
основного металла
Независимо
0,2
-
Отклонения
от прямолинейности сварных стыков
Независимо
Просвет
между линейкой и трубой на расстоянии 200 мм от стыка не должен быть более 3
м.
Стилоскопирование деталей и металла шва:
Все свариваемые части конструкций и деталей
(трубы, арматура, переходы, отводы, тройники, штуцера, бобышки и др.)
независимо от наличия сертификата, маркировки и предстоящего срока
эксплуатации, которые должны быть по проекту выполнены из легированной стали
(кроме низколегированных конструкционных), при этом устанавливают соответствие
марки стали контролируемых изделий марке, указанной в чертежах или ТУ, и
определяют содержание характерных легирующих элементов. Стилоскопирование
свариваемых деталей производят перед сборкой или непосредственно в процессе
сборки, а также после окончания монтажа (ремонта) трубопровода или агрегата в
целом.
УЗД основана на пропускании сквозь
конструируемый материал ультразвуковых волн, представляющих собой упругие
колебания высокой частоты (0,2 - 10 мГц) и на последующем улавливании
отраженного или прямого сигнала ультразвуковые волны получают различными
способами. Ультразвуковую дефектоскопию проводят в соответствии с требованиями
ГОСТ 14782 и руководящей документацией РД3417.302-97. При испытаниях пользуются
дефектоскопом УД - 12.
Таблица 15 - технические характеристики УД - 12.
Рабочая
частота, мГц
Глубина
прозвучивания, мм
Масса,
кг
1,8;2,5;5
120
2,5
Полученные данные сравнивают с допустимыми
значениями.
Таблица 16 - допустимые значения
Размер,
мм
Эквивалент
несплошности, Минимальный
Максимальный
В
корне шва
В
сечении
18
-26
2,5
5,0
8
20%
периметра шва
5,0
При гидравлическом испытании необходимо
установить в высших точках испытуемого трубопровода воздушники, а в нижних -
спускники. После достижения испытательного давления трубопровод отключают от
пресса или насоса. Испытательное давление держится в течении 5 мин. После этого
оно снижается до рабочего, при этом давлении тщательно осматривают сварные швы
и прилегающие к ним участки основного металла трубопровода. Результаты
считаются удовлетворительными , в сварных швах не обнаружено течи, «слезок» и
«потения» и изделие не получило видимых остаточных деформаций.
.11 Методы уменьшения сварочных напряжений и
деформаций
Для уменьшения остаточных сварочных напряжений в
данном технологическом процессе применены следующие способы:
а) вместо стяжных уголков, являющихся концентраторами
напряжений, используется приспособление секторного типа;
б) отказ от подкладного кольца позволил снизить
уровень остаточных напряжений;
в) послойное заполнение разделки способствует
равномерному распределению напряжений по периметру шва;
г) предварительный подогрев и последующая
термообработка также их уменьшили;
д) одновременная сварка двумя сварщиками
Проведение этих операций позволит получить более
качественный сварной шов.
.12 Термическая обработка сварных соединений
Высокий отпуск заключается в нагреве
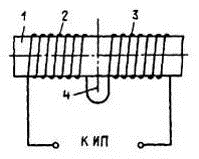
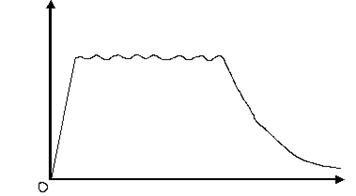
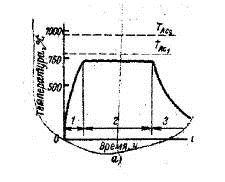
сварного соединения до температуры несколько ниже критической точки Рисунок 8 -температурный график
термической обработки сварных соединений труб.
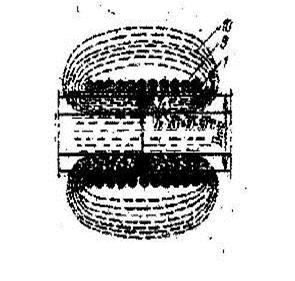
Рисунок 9 - схема нагрева
индуктивным способом. 9 - индуктор; 10 - магнитный поток.
Индуктивный способ нагрева основан
на нагревании сварного соединения электрическим током, индуктированным в тело
трубы переменным магнитным полем. Нагревательным устройством служит индуктор, представляющий
собой соленоид в виде катушки из медного или аллюминевого проводника. По виткам
этого индуктора, которые охватывают сварное соединение, пропускается переменный
ток, создающий переменное электромагнитное поле, которое в свою очередь с той же
частотой наводит электрический ток в нагреваемый участок трубопровода. Величина
индуктивного тока зависит от напряженности магнитного поля, определяемой числом
ампер-витков индуктора.
Таблица 17 - технические
характеристики индуктора
Диаметр
трубы, мм
Длина,
мм
Число
витков
Площадь
сечения, 194
- 245
350-550
12-20
240
25-30
800-1400
35-40
Индуктор нагревают до температуры
710 - 740 Таблица 18 - технические
характеристики трансформатора ТСД-1000-3
Первичное
напряжение, В
Напряжение
холостого хода, В
Пределы
регулирования током вторичной цепи, А
Способ
регулирования
Расчетный
номинальный режим работы
Габариты
220;380
69
и 78
400-1200
Плавное
регулирование механизированным способом
ПВ=60
950х815х1215
Термоэлектрический преобразователь (термопара)
ГОСТ 6616 - 74 - термочувствительный индуктор, в котором тепловая энергия
преобразуется в электрическую, состоит из двух разнородных металлических
проводников - термоэлектродов. Один обозначается знаком плюс (+), другой минус
( - ).
При выполнении термических работ
широкое применение получили хромель-алюмелевые термопары типа ТХА с
градуировкой ХА65 с диапазоном измерения от -200 до +1300 Рисунок 10 - Двухсекционный гибкий
индуктор 1 - труба; 2, 3 - секции индуктора; 4 - ось сварного стыка; ИП -
источник питания
Процесс термообработки имеет следующий
температурный график
Рисунок 13.Температурный график термообработки.
Таблица 22- Режим термообработки стыковых
сварных соединений трубных элементов.
Сталь
Режим
термообработки
12Х1МФ
Температура
нагрева
Длительность
выдержки;ч
720-750
3
3. ОРГАНИЗАЦИОННАЯ ЧАСТЬ
.1 Охрана труда и техника безопасности
.
 Число
несплошностей на 100 ммПротяженность несплошности, мм
 , например до 600 - 700
 для углеродистой или
низколегированной стали, продолжительной выдержке (от одного до нескольких
часов) и последующем медленном охлаждении. Цель отпуска - снижение уровня
остаточных сварочных напряжений и повышение пластичности металла сварного
соединения. Высокому отпуску подвергаются сварные соединения трубопроводов из
различных сталей.
 U, ВI,
АМощность, кВТ
. Затем выдерживают в течении одного
часа после чего стык медленно остывает под слоем асбеста. Для теплоизоляции
нагреваемых сварных соединений при термической обработке индукционным и газопламенном
способами используются асбестовые материалы: ткань АСТ - 1, АТ - 7, АТ - 8 ГОСТ
6102 -78.
с диаметром 1,2 - 3,2 мм.