Курсовая работа (т): Режущий инструмент
Режущий инструмент
Режущий инструмент
Аннотация
станок резание кинематический схема
Целью данного курсового проекта является закрепление необходимых будущему инженеру теоретические знания основ конструирования и расчёта режущих инструментов.
В данном курсовом проекте рассматривается проектирование трёх режущих
инструментов: метчик машинный, дисковый долбяк и дисковый фасонный резец.
Введение
Большинство деталей машин из различных материалов приобретает окончательную форму и размеры в результате механической обработки. Важная роль в этом принадлежит обработке материалов резанием, особенно в случаях, когда требуется получить детали с высокой точностью и малой шероховатостью обработанных поверхностей. Для того чтобы такая обработка была производительной, экономичной и обеспечивала высокое качество изготовленных деталей, необходимо знать основные закономерности процесса резания, на основании которых можно сознательно управлять процессами, протекающими в его зоне. Поскольку обработка может выполняться различными режущими инструментами из разнообразных инструментальных материалов и с различными геометрическими параметрами, изучение закономерностей процесса резания следует проводить неотрывно от установления основных путей совершенствования режущего инструмента.
Развитие машиностроения тесно связано с совершенствованием конструкций технологических машин, металлорежущих станков и в частности режущего инструмента.
От качества надёжности, надёжности и работоспособности режущих
инструментов, применяемых в машиностроении, в значительной степени зависит
качество и точность детали, её шероховатость, производительность и
эффективность процесса обработки, в особенности в наше время, при использовании
инструмента в автоматизированном производстве в условиях гибких производственных
систем.
1. Разработка конструкции дискового долбяка
1.1 Описание конструкции и назначение дискового долбяка
Долбяк, металлорежущий инструмент для нарезания зубьев прямозубых и косозубых зубчатых колёс наружного и внутреннего зацепления, зубчатых венцов шевронных колёс с канавкой и без неё, зубчатых колёс блоков, зубчатых колёс с выступающими фланцами, ограничивающими свободный выход инструмента и зубчатых реек. Долбяк имеет вид зубчатого колеса, снабжённого режущими элементами с соответствующей заточкой; изготовляется из быстрорежущей стали.
Долбяки делятся на три класса: АА предназначается для обработки зубчатых колёс 6-й степени точности, А - 7-й и Б - 8-й.
Существует несколько типов зуборезных долбяков:
· Дисковые прямозубые, применяемые для нарезания прямозубых цилиндрических колес, главным образом наружного зацепления (рис 1.1 а);
· Чашечные, применяемые для нарезания наружных блочных колес в упор и для изготовления внутренних колес средних модулей (рис 1.1 б);
· Концевые или хвостовые долбяки применяемые для нарезания колес внутреннего зацепления (рис 1.1 в);
· Дисковый долбяк для нарезания косозубых и шевронных колес
(рис 1.1 г и д);
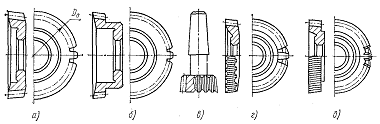
Рисунок 1.1 - Типы зуборезных долбяков
Зубодолбёжный долбяк представляет собой зубчатое колесо, снабжённое режущими кромками. Поскольку срезать сразу весь слой металла обычно невозможно, обработка производится в несколько этапов.
Схема нарезания прямозубых зубчатых колес долбяком (рис. 1.2) включает
возвратно-поступательные движения инструмента вдоль оси заготовки, что
обеспечивает необходимую скорость резания. Срезание стружки происходит во время
рабочего хода. Во время холостого, обратного, хода с целью уменьшения трения
задней поверхности о материал заготовки стол станка отводится от долбяка, а
перед началом резания возвращается в исходное положение. В процессе обработки
долбяк постепенно врезается в радиальном направлении в заготовку на высоту
зуба. Одновременно происходят взаимосвязанные вращения долбяка и заготовки вокруг
своих осей, в результате которых наблюдается обкатка, качение без скольжения
начальной окружности долбяка по начальной окружности детали. При обработке
долбяком процесс пересопряжения зубьев (деления) не производится, что
обеспечивает большую производительность по сравнению с нарезанием гребенками.
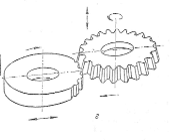
Рис. 1.2 Схема нарезания колес
Эскиз инструмента представлен на рис.1.3
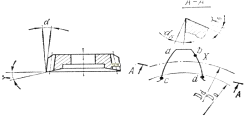
Рис.1.3 Эскиз инструмента
Где α- задний угол
γ- передний угол
Долбяки имеют форму закаленного шлифованного колеса с затылованными зубьями. Так как зубья долбяка имеют небольшой конус, после заточки толщина зуба и внешний диаметр уменьшаются, профиль зубьев изменяется. Для повышения срока службы при нарезании колес внешнего зацепления у нового долбяка увеличивают диаметр делительной окружности. Передний угол для облегчения резания равен 5°. Задний угол при вершине 6-6°30', боковые задние углы по нормали 2-2°30'. При нарезании колес внешнего зацепления долбяки выбирают максимально возможного диаметра, точность обработки и период стойкости при этом повышаются. Диаметры долбяков в комплекте как новые, так и после заточки должны быть одинаковыми. Затупленный долбяк перетачивается только по передней поверхности.
Требования к изготовлению:
Долбяки должны изготавливаться из быстрорежущей стали по ГОСТ 19265-73.
Твердость долбяков должна быть:
Режущей части из быстрорежущей стали - HRC 62…65;
Режущей части из быстрорежущей стали с содержанием ванадия 3% и более, кобальта 5% и более - выше на 1-2 единицы HRC.
Режущая часть долбяков не должна иметь обезуглероженных мест и мест с пониженной твердостью.
Параметры шероховатости поверхностей долбяков по ГОСТ 2789-73 должны быть не более, мкм:
Класса
точности А - 
Класса
точности Б - 
Опорная
поверхность дисковых долбяков 
Посадочное
отверстие дисковых долбяков 
Внутренняя
опорная поверхность дисковых долбяков 
1.2 Расчет геометрических и конструктивных параметров дискового
долбяка
Исходные данные для проектирования:
Угол зацепления: α=20 град
Модуль: m=6.25 мм
Делительный
диаметр долбяка : =125

Число
зубьев долбяка :
 =
 =
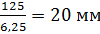 ,
Для
чистового долбяка принимаем: передний угол: 
Задний
угол на вершине: 
Число
зубьев шестерни и колеса: 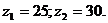
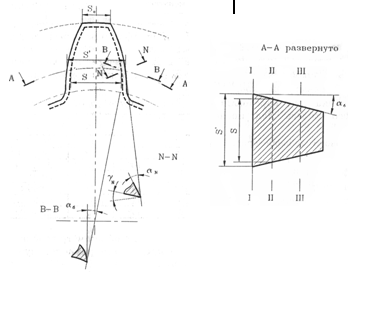
Геометрические параметры долбяка показаны на рис. 1.4
Фактический угол профиля долбяка α0 определяется по формуле:
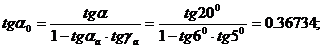
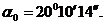
2 Боковой задний угол в сечении по делительному
цилиндру αб:
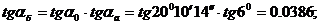

Задний угол αп на боковых сторонах
зубьев в нормальном сечении к профилю
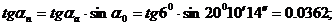

Основной диаметр долбяка
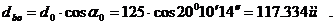
Определение размеров зубьев долбяка в
исходном сечении
Величина утолщения зубьев долбяка для образования бокового зазора при чистовой обработке нарезаемых колес

Толщина зуба долбяка по делительной окружности:
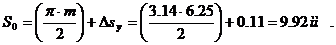
Высота
головки зуба
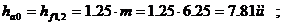
где hf1,2- высота ножки зуба нарезаемых шестерни и колеса.
Высота
ножки зуба
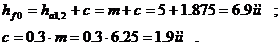
где ha1,2-высота головки зуба нарезаемых шестерни и колеса.
Диаметр
окружности выступов долбяка в исходном сечении:
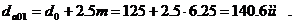
Минимально
допустимая по условию механической прочности толщина зуба нового долбяка на
наружном диаметре
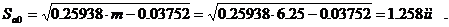
Толщина
зуба долбяка на наружном диаметре в исходном сечении
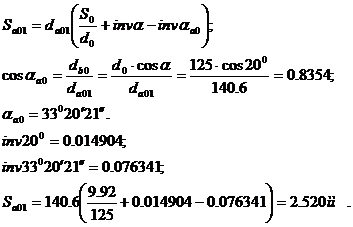
Величина
исходного расстояния, обеспечивающая заданную толщину зуба на вершине
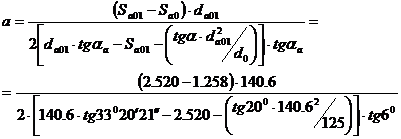
Принимаем по ГОСТ 9323-79 а=6,3мм.
Проверка долбяка с выбранным исходным расстоянием на отсутствие интерференции.
rp1 - радиус кривизны активного профиля зуба шестерни в нижней начальной контактной точке при внешнем зацеплении её с колесом;
rl1 - радиус кривизны эвольвентного профиля зуба шестерни в точке начала переходной кривой при нарезании её с долбяком ;
Если rp1 > rl1,
интерференция отсутствует.
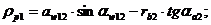
где r b2-радиус основной окружности колеса.
Радиус основной окружности колеса
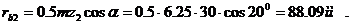
14
Межосевое расстояние:
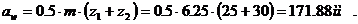
Угол профиля зуба долбяка в точке на окружности
выступов:
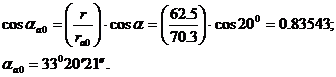
Для колеса:
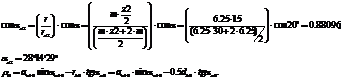
где r2- радиус делительной окружности колеса;
ra2- радиус окружности вершин колеса;
rb2-радиус основной
окружности долбяка.
Межосевое расстояние в станочном зацеплении:
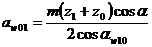
17 Коэффициент смещения:
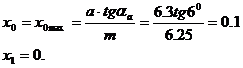
18 Угол зацепления в станочном станочном
зацеплении:
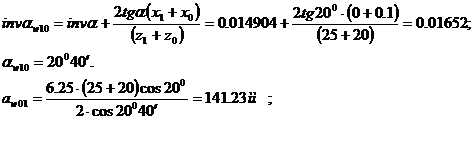
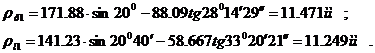
Интерференция отсутствует, т. к. rp1 > rl1.
Определение размеров зубьев долбяка на передней поверхности.
19 Окружная толщина зуба по делительному
цилиндру:
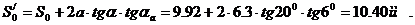
20 Высота головки зуба долбяка:
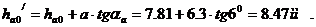
Высота ножки зуба долбяка:
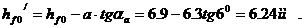
Диаметр вершин зубьев долбяка:
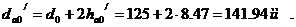
23 Диаметр впадин зубьев
долбяка:
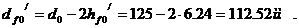
Наибольшая
допустимая величина стачивания долбяка ∆B ограничивается
прочностью зуба сточенного долбяка и отсутствием подрезания зубьев нарезаемых
им колёс :
∆B=B-e,
где e - длина зуба окончательно сточенного долбяка;
B - длина зуба нового долбяка ( принимаем по ГОСТ 9323-79 ).
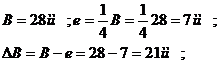
Проверка на подрезание ножки зуба шестерни и колеса.
Подрезание ножки зуба отсутствует, если выполняются условия:
rl1 / 0 ( для шестерни ) и rl2 / 0 ( для колеса ). Расчёт ведём по выше приведённым
формулам для rl1 и rl2.
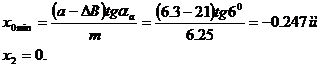
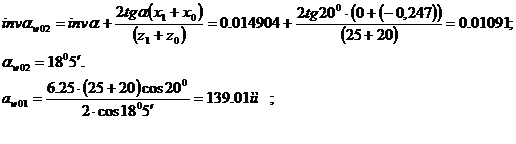
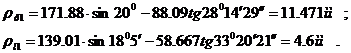
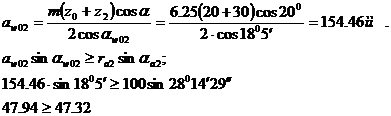
Подрезание отсутствует.
Проверка на отсутствие срезания головки зуба окончательно с точеным долбяком.
Срезание отсутствует.
Основные элементы конструкции долбяка выбираем по ГОСТ 9323-79 или из конструктивных соображений. По ГОСТ 9323-79 определяем допуски на все элементы долбяка и технические требования к его изготовлению.
2. Разработка конструкции метчика машинного М16
) Выбор материала рабочей части метчика: обрабатываемый материал - сталь 40Х. Материал рабочей части - Р6М5;
2) Выбор
числа зубьев метчика: для резьбы М16 количество зубьев равно  ;
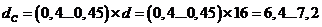 мм,
принимаем
 мм;
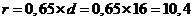 мм,
принимаем
 мм;
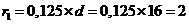 мм,
) Рекомендуемая
толщина среза:  мм, предельное значение
 мм;
) Длина
заборной части метчика 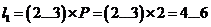 мм, принимаем
 мм.
Длина
калибрующей части  , принимаем
 мм (т.к.
 мм). тогда
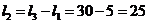 мм.