Курсовая работа (т): Режущий инструмент
Выбор
обратной конусности -  мм на 100 мм длины.
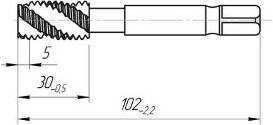
Рисунок
3.1 Элементы машинного метчика
) Размеры
хвостовика:  мм;
 мм;
 мм;
 мм;
 мм;
 мм;
 мм;
 мм.
) Погрешности
квадрата  мм.
) Расстояние
от торца метчика до места сварки 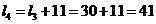 мм.
) Общая
длина метчика  мм (по ГОСТ 3266-81).
) Передний
угол метчика  .
) Задний
угол  .
) Затылование
заборной части
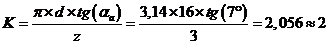 мм.
Затылование
по калибрующей части 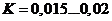 мм, принимаем
 мм.
) Степень
точности метчика  .

Рисунок 3.2 Хвостовик метчика
)
Расчет полей допусков
Таблица 3.1 Расчет полей допусков
Обозначение метчика
М16, класс 1
Характеристика
метчика Длина резьбовой части - 30
мм.
Основные данные (по ГОСТ
24705)
Наименьший
наружный диаметр ( Наименьший
средний диаметр Наибольший средний диаметр Внутренний диаметр
Не устанавливается
Предельное отклонение
половины угла профиля Накопленная ошибка шага
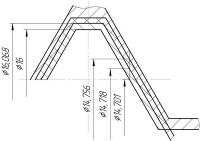
Для шага 2 мм Рисунок 4.3 Схема расположения полей допусков метчика и гайки
) Размеры метчика и профиля резьбы - по ГОСТ 6227-80Е.
) Общие требования - по ГОСТ 3449-84.
У12А
С Фасонные резцы применяются для обработки поверхностей сложного профиля на
станках токарной группы.
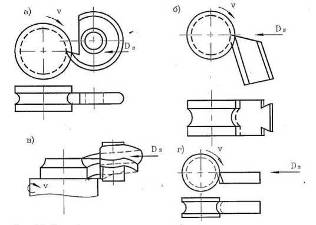
Рис. 3.1 Типы фасонных резцов
Они являются специальными инструментами, предназначенными для обработки
одной детали. Фасонные резцы обеспечивают строгую идентичность обработанных
деталей, большое количество переточек, высокие общую и размерную стойкость,
совмещение предварительной и окончательной обработки, простоту установки и
наладки на станке, что делает их незаменимыми в автоматизированном
производстве. Фасонные резцы классифицируют по нескольким признакам:
. по типу станка - токарные, автоматные, строгальные, долбежные;
. по форме тела резца - круглые или дисковые (Рис. 3.1, а),
призматические (Рис. 3.1, б) , стержневые (Рис. 3.1, в), винтовые (Рис. 3.1,
г);
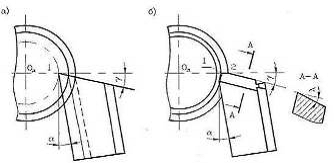
. по положению передней плоскости резца (Рис. 3.2) - с обычной заточкой (λ=0),
когда базовая точка
установлена на высоте оси детали и с боковой заточкой, когда на высоте оси
детали установлен участок профиля;
. по положению базовой поверхности (оси посадочного отверстия у круглых
или опорной поверхности у призматических) по отношению к оси детали - резцы
обычной установки и резцы особой установки;
. по виду обрабатываемой поверхности - наружные, внутренние, торцовые;
. по направлению подачи - с радиальной, осевой и тангенциальной;
. по конструкции, способу соединения режущей части и корпуса, материалу
режущей части: насадные и хвостовые; цельные, сварные, паяные; быстрорежущие и
твердосплавные.
Разрабатываемый фасонный резец - дисковый. Предназначен для наружной
обработки детали из инструментальной углеродистой стали.
Рис. 3.2 Призматические фасонные резцы:
а) - с обычной заточкой (λ=0); б) - с боковой заточкой (λ≠0)
Определение углов режущей части
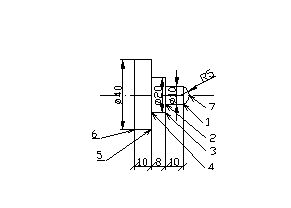
Исходными данными для проектирования резца является чертеж детали на
рис.3.3. Материал детали - инструментальная углеродистая сталь.
Диаметры
Для
расчета размеров профиля резца необходимо задать расчетные или теоретические
размеры детали. Для того, чтобы в процессе детали каждый размер можно было
получить внутри своего поля допуска, за теоретические размеры детали принимаем
ее средние размеры. Задний
угол для фасонных резцов рекомендуется принимать α = 8…12º (стр.108 [1]). Тогда принимаем его равным 12º.
Так
как в задании не оговорено, какое должно быть положение передней плоскости
резца, то принимаем с обычной заточкой (λ = 0).
Рис.
3.3 Чертеж детали
Определение
габаритных и присоединительных размеров
Обычно
габаритные и присоединительные размеры резцов определяют из конструктивных
соображений в зависимости от глубины профиля изделия tmax
и длины профиля L.
Α γ
Рис.
3.4 Габаритные и присоединительные размеры дискового фасонного резца.
Таблица
3.1 Размеры круглого фасонного резца
Глубина профиля изделия,мм
Размеры резца
Размеры рифлений
DH(h8)
d0(H7)
r
l1
d1
l
15
80
22
2
16
40
4
Габаритный радиус дисковых резцов определяется по формуле:
Принимаем
где:
tmax =15мм,
e=5 - глубина
заточки по передней поверхности ([1], с. 109, табл. 3,4),
К=8..10
- толщина тела резца([1], с. 109), K=8 мм,
do=22 - диаметр
посадочного отверстия ([1], с. 110, табл. 3,5).
3.2 Коррекционный расчет
профиля дискового резца
Из-за
наличия заднего и переднего углов профиль резца в осевом сечении не совпадает с
профилем детали. Коррекции подлежат высотные размеры профиля всех фасонных
резцов. Осевые размеры часто остаются такими же, как и у детали. Цель общей
части коррекционного расчета - определение высотных размеров профиля фасонных
лезвий, измеренных в направлении, перпендикулярном базе резца.
Таблица 3.2 Коррекционный расчет профиля дискового фасонного резца
1.
Исходные данные: чертеж детали (рис. 3.3.3.); Последовательность расчета
Результат
1.
Подготовка чертежа детали к расчету фасонных резцов: За расчетные продольные
размеры принимаем их номиналы. 2.
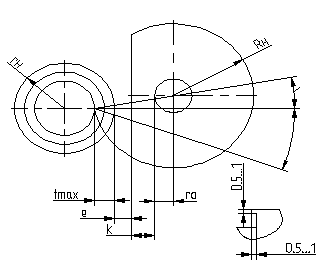
Строим расчетную схему (см. рис. 3.3.5)предварительно выбрав значения углов α и γ (табл.
3.3. ( [1], стр. 107, табл. 3,3)). Кроме того, для круглого резца по таблице
3,5 выбираем R1 и определяем положение центра резца: γ = 20˚
3. 4. 5. 6. 7. 8. 9. 10. 11. 12. 13. 14. 15. 16. 17. 18. Рис. 3.5 Расчетная схема для коррекционного расчета дискового фасонного
резца
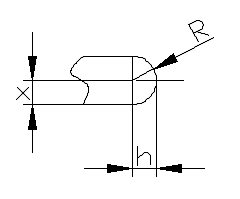
Расчёт радиусного участка
h=5
мм, x=5 мм;
1. Ю.И. Кузнецов, А.Р. Маслов, А.Н. Байков Оснастка для
станков с ЧПУ. Справочник. М.: Машиностроение, 1990. - 512л.
. Справочник технолога машиностроителя. Под редакцией А.Г.
Косиловой и Р.К. Мещерякова; М.: Машиностроение, 1985.
. Справочник инструментальщика. И.А. Ординарцев и др. Под
общ. ред. И.А. Ординарцева. - Л.: Машиностроение, 1987. - 846с.
. Барановский В.А. и др. Режимы резания. Справочник. М.:
Машиностроение, 1974.
. В.Ф. Романов Расчеты зуборезных инструментов. М.:
Машиностроение, 1969.
. Режущий инструмент. Курсовое и дипломное проектирование.
Учебное пособие. Под ред. Е.Э. Фельдштейна - Мн.: Дизайн ПРО, 1997, - 384 с.
 мм;
 мм;
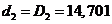 мм.
 )
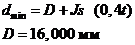
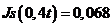 мм.
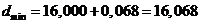 мм.

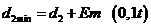
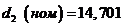 мм.
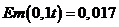
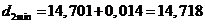 мм

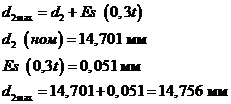
 Для шага 2 мм

 мкм
3. Разработка конструкции
дискового фасонного резца
.1 Расчёт фасонного резца для обработки детали из стали
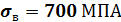

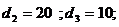
 заданы по
заданию.
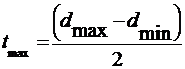 ;
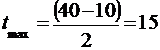 (мм).
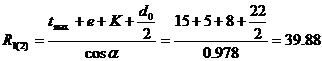 мм,
 =40мм.

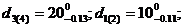
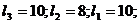 материал детали - инструментальная углеродистая
сталь
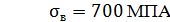
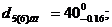 ; d5(6)расч
=39.92
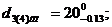 ; d3(4)расч =19.935
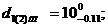 ; d1(2)расч =9.945

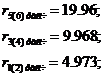
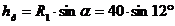 .α = 12˚
=40

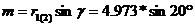 m = 1.701
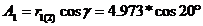 A1
= 4.673
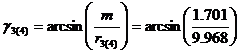 γ3(4)= 9˚49΄31˝
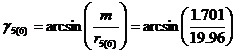 γ5(6) = 4˚53΄19˝
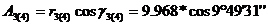 A3(4) = 9,822
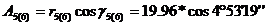 A5(6) = 19,887
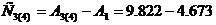 C3(4) = 5.149
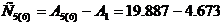 C5(6)= 15,214
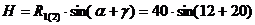
 21.197
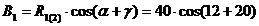
 =33,922
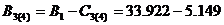
 =28.773
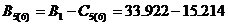
 =18.708
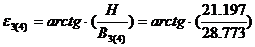
 =36.379
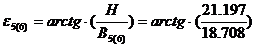
 =48,569
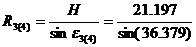
 =35,738
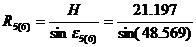
 =28,272
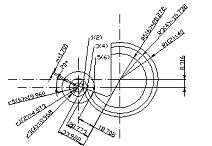
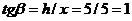 ;
 ;
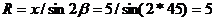 мм.
Литература