Материал: РГР ТКМ
Содержание
Содержание……………………………………………………………………..…….2
Введение………………………………………………………………………..……..3
Проектирование многослойного композиционного материала и определение его упругих свойств……………………………………………………………..………..6
1. Исходные данные…………………………………………………....…………….6
1.1. Толщины слоев hi и углы укладки слоев φ/π (Табл. 1)……………………6
1.2. Тип армирующего и матричного материалов и их упругие характеристики (Табл. 2)………………………………..................………….....6
2. Расчет………………………………………………................................................7
2.1. Определение упругих и прочностных характеристик однонаправленного слоя……………………………………………………………………………….7
2.2. Определение упругих и прочностных характеристик слоистого пакета.8
2.3. Проверка Расчетов………………………………………………………..10
3. Вывод………………………………………………………………………….....11
Список литературы…………………………………………………………….......12
ВВЕДЕНИЕ
После того как современная физика металлов подробно разъяснила нам причины их пластичности, прочности и ее увеличения, началась интенсивная систематическая разработка новых материалов. Именно такими материалами являются композиционные материалы.
Композиционный материал – конструкционный (металлический или неметаллический) материал, в котором имеются усиливающие его элементы в виде нитей, волокон или хлопьев более прочного материала. Примеры композиционных материалов: пластик, армированный борными, углеродными, стеклянными волокнами, жгутами или тканями на их основе; алюминий, армированный нитями стали, бериллия. Комбинируя объемное содержание компонентов, можно получать композиционные материалы с требуемыми значениями прочности, жаропрочности, модуля упругости, абразивной стойкости, а также создавать композиции с необходимыми магнитными, диэлектрическими, радиопоглощающими и другими специальными свойствами.
Получение Бороволокна:
Температура плавления бора 2200 °С. что исключает возможность получения волокон из расплава фильерным способом. Обычно используют газовую смесь водорода Н2 н трихлорида бора ВСl3, осаждая бор на раскаленную пропускаемым током вольфрамовую нить диаметром 12,5 мкм. В промышленных масштабах выпускают волокна диаметром 100 мкм, 140 мкм и 200 мкм. Более толстые или более тонкие борные волокна выпускают в объёмах опытных партий. Боровольфрамовые волокна производят в реакторе. Вольфрамовую основу помешают в вертикальную стеклянную шахту. Для обеспечения электрического контакта с вольфрамом и для герметизации реактора (газовая смесь в реакторе находится при атмосферном давлении) шахта с обоих концов закрыта наполненными ртутью емкостями, служащими затворами. В верхней части реактора вольфрамовая основа нагревается в атмосфере инертных газов и очищается ими. В другой части реактора вольфрамовая основа нагревается до температуры порядка 1350 °С в атмосфере эквимолярной смеси Н2 и ВСl3 в которой и происходит осаждение бора на вольфрамовую проволоку. Этот процесс проводится в одну или несколько стадий. Нагрев волокна осуществляется электрическим током, пропускаемым через основу. Обычно используется постоянный ток или сочетание постоянного тока с ультравысокочастотным током. Ультравысокочастотный-нагрев используют в случае необходимости точно поддерживать температурный профиль по сечению волокна при получении бороволокон большого диаметра (более 200 мкм). Длина реактора составляет около 2 м, а скорость получения борных волокон не превышает 907 г в неделю.
Химическая реакция по получению бора:
2ВСl3 + ЗН2 = 2В + 6НСl
Химическое равновесие препятствует однонаправленности этой реакции и приводит к тому, что только 2 % ВСl3 разлагается с осаждением бора на основу. Непрореагировавший ВСl3 конденсируют при температуре минус 80 °С, НСl отделяют от Н2, а водород либо выпускают в атмосферу, либо вновь включают в технологический цикл.
Получение Боропластика:
Боропла́стики — пластические массы, содержащие в качестве упрочняющего (армирующего) наполнителя борные волокнистые материалы. Наполнитель применяют в виде мононити диаметром 90-200 мкм, жгутов из нескольких таких нитей, оплетенных вспомогательной стеклянной или органической нитью, а также тканей и лент, в которых борные нити или жгуты переплетены другими нитями. Связующими в боропластиках служат эпоксидные смолы, полиимиды или другие полимеры, главным образом термореактивные. Для боропластиков характерны высокие значения модуля упругости, усталостной прочности и других механических свойств, малая ползучесть (до 0,2%) в направлении ориентации нитей. При длительном (до 10 лет) воздействии воды, смазочных материалов, атмосферных факторов механические свойства боропластиков снижаются не более чем на 10-15%. Уровень рабочих температур и ресурс эксплуатации изделий определяются термостойкостью связующего. Некоторые свойства боропластиков существенно зависят от геометрических параметров нитей. Так, с увеличением их диаметра снижаются плотность и прочность боропластиков при растяжении и повышается прочность при сжатии. Для увеличения прочности сцепления наполнителя со связующим борные нити подвергают травлению в HNO3 (напр., прочность при сдвиге эпоксидного боропластиков повышается благодаря этому в 2 раза). Ударная вязкость боропластиков может быть улучшена введением в их состав стеклянных или др. волокон; при этом снижается и стоимость боропластиков.
В изделия боропластиков перерабатывают послойной выкладкой или (и) намоткой пропитанного связующим наполнителя (препрега) на станках-автоматах с программным управлением и последующим формованием в автоклавах при давлениях до 1,6 МПа и температурах до 300°С. Из-за большой хрупкости и твердости борных нитей радиус их перегиба в изделии не должен превышать 50 мм, а механическая обработка изделий возможна только с применением алмазного инструмента.
Применение Боропластика:
Боропластики - конструкционные материалы, применяемые главным образом в авиационной и космической технике для снижения массы (на 20-40%) высоконагруженных деталей, например панелей стабилизаторов, поверхностей управления. Мировое производство боропластиков ограничивается высокой стоимостью наполнителя и составляет около 100 т/год (1985).
Проектирование многослойного композиционного материала и определение его упругих свойств
-
Исходные данные
-
Толщины слоев hi и углы укладки слоев φ/π (Табл. 1)
-
Таблица 1
|
№ слоя |
Толщина слоя, h (мм) |
Угол укладки
|
|
1 |
0.35 |
1/6 |
|
2 |
0.35 |
-1/6 |
|
3 |
0.35 |
0 |
|
4 |
0.35 |
-1/6 |
|
5 |
0.35 |
1/6 |
 ,
(рад)
-
Тип армирующего и матричного материалов и их упругие характеристики (Табл. 2)
Таблица 2
|
|
E, ГПа |
G, ГПа |
|
, МПа |
Предельное удлинение |
|
Бороволокно |
300-400 |
100 |
0,11 |
3000-3500 |
<1,0 |
|
Фенолформальдегидное связующее |
2,8-4,6 |
1,0-1,4 |
0,35 |
42-63 |
1,5-2,0 |
Коэффициент армирования ψ = 0,6
-
Расчет
-
Определение упругих и прочностных характеристик однонаправленного слоя
-
Определяем продольный модуль упругости:
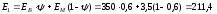 ГПа
Определяем поперечный модуль упругости:
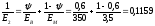
 ГПа
Определяем модуль сдвига:
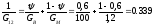
 ГПа
Определяем коэффициент Пуассона:
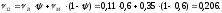
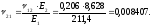
Определяем прочность однонаправленного слоя:
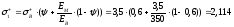 ГПа
-
Определение упругих и прочностных характеристик слоистого пакета
Определяем толщину
 для каждого слоя:
 =

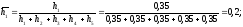
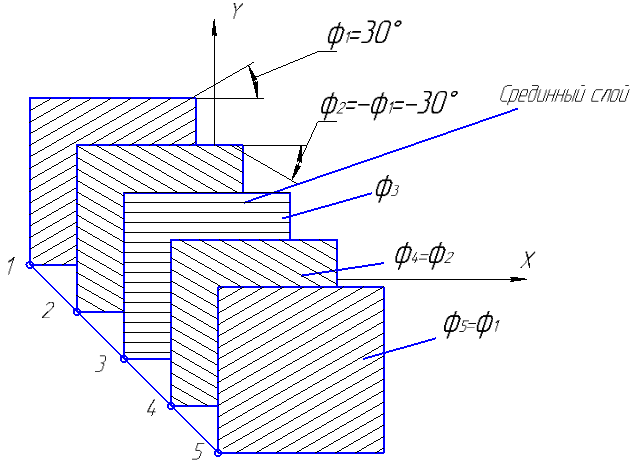
Структура пятислойного композита
Вычисление коэффициентов обобщенного закона Гука:
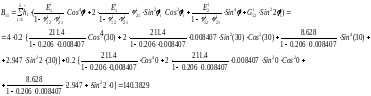
 ГПа;

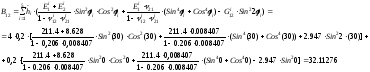
 ГПа;
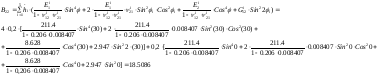
 ГПа;
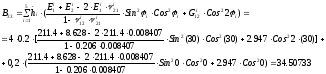
 ГПа;
Определяем модуль упругости:
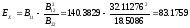 ГПа;
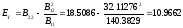 ГПа;
Определяем модуль сдвига: многослойный о
 ГПа;
Определяем коэффициент Пуассона:
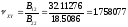 ;
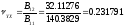 ;
2.3. Проверка Расчетов
Для проверки полученных результатов воспользуемся условием ортотропности:
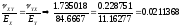 ;
Условия ортотропности выполняются
Также для проверки воспользуемся следующими условиями:
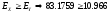

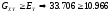
Все условия выполняются, что говорит о правильности расчетов
-
Вывод
Спроектированный композит имеет следующие упругие характеристики:
Ех= ГПа;
Еу= ГПа;
Gху= ГПА;
Коэффициенты Пуассона:
νху= ;
νух= ;
Список литературы:
-
Васильев В. В., Протасов В. Д., Болотин В. В. и др. Композиционные материалы: Справочник / Под общ. ред. В.В. Васильева, Ю.М. Тарнопольского. М.: Машиностроение, 1990. 512 с.
-
Справочник по композиционным материалам. В 2 кн. Кн. 1 / Под ред. Дж. Любина; Пер. с англ. А.Б. Геллера и др.; Под ред. Б.Э. Геллера. М.: Машиностроение, 1988. 446 с.