Курсовая работа (т): Седло выпускного клапана компрессора
Седло выпускного клапана компрессора
Содержание
Введение
. Технологическая часть
.1 Определение параметров детали
.2 Выбор технологических баз
.3 Расчет режимов обработки
.3.1 Дефект №1
.3.2 Дефект №2
.3.3 Дефект №3
.4 Расчет норм времени
.4.1 Определение основного времени
.4.2 Определение вспомогательного времени
.4.3 Определение дополнительного времени
.4.4 Определение штучного времени
.4.5 Определение штучно-калькуляционного времени
.5 Определение мощности участка
.5.1 Определение планового восстановления за сутки, шт.
.5.2 Определение расчетного количества восстанавливаемых деталей за сутки, шт.
. Конструкторская часть
.1 Описание достоинств запроектированного приспособления по сравнению с существующими
.2 Описание устройства и принцип действия запроектированного приспособления
.3 Краткое описание сборки приспособления
.4 Краткая инструкция по использованию приспособления
.5 Определение опасного сечения и расчет на прочность
.6 Расчет времени на изготовление приспособления
. Экономическая часть
.1 Определение затрат на материалы, руб.
.2 Определение затрат на изготовление приспособления, руб.
.3 Определение общих затрат, руб.
.4 Определение годовой программы ремонта деталей, шт.
.5 Определение экономической эффективности от внедрения приспособления, руб.
.6 Определение срока окупаемости приспособления, год
Литература
Заключение
Введение
Основной задачей транспорта является полное и своевременное удовлетворение потребностей населения в перевозках, повышение эффективности и качества работы транспортной системы необходимость экономии трудовых, материальных, топливно-экономических ресурсов при перевозках; обеспечение транспортного процесса надежно работающим подвижным составом, повышение эксплутационной надежности автомобилей и снижение затрат на их содержание.
В последние годы наблюдается тенденция к усложнению конструкции автомобиля (в результате установки дополнительные агрегатов, механизмов и устройств), благоприятно влияющая на производительность, комфортабельность, экономичность и другие свойства, однако одновременно вызывающая увеличение трудовых затрат на их техническое обслуживание и ремонт.
Некоторое отставание производственной базы автомобильного транспорта от роста парка, недостаточное оснащение ее средствами производственных процессов, сравнительно малые размеры предприятий, особенно ведомственных, отрицательно влияют на техническое состояние автомобилей и замедляют рост производительности труда ремонтного персонала. Необходимо отметить следующее: сокращение на 15 - 20% трудоемкости технического обслуживания и ремонта, а также повышение ресурса автомобилей до первого капитального ремонта в результате совершенствования автомобилей и улучшение условий эксплуатации.
В результате повышения квалификации ремонтного
персонала, лучшей организации и оснащения предприятий средствами механизации увеличилась
производительность труда и обслуживающего персонала.
1. Технологическая часть
.1 Определение параметров детали
В данном курсовом проекте представлена деталь седло впускного клапана компрессора изготавливается из стали 35, с твердостью НВ 207. В процессе работы на деталь действуют нагрузки, вследствие чего она изнашивается:
1. Износ поверхности вала Ø17;
2. Износ отверстия Ø14;
. Износ поверхности вала Ø19.
Все перечисленные параметры износов
предоставлены совместно с размерами, допусками и посадками на ремонтном эскизе.
1.2 Выбор технологических баз
В данном технологическом процессе при ремонте выше перечисленных дефектах, я предлагаю принять в качестве базовых поверхностей, поверхности А и Б.
Эти поверхности были выбраны с учетом того, что
они обеспечивают при разовой установке обработку всех изношенных поверхностей с
минимальной погрешностью отклонений форм и размеров детали.
1.3 Расчет режимов обработки
.3.1 Дефект №1
Определяем длину рабочего хода суппорта, мм
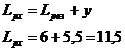 (1)
Где, Lрез - длина резания;
y - величина
подвода, врезания и перебег инструмента.
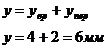 (2)
Определяем подачу суппорта на оборот шпинделя по нормативу, мм/об
Sо=0,6;
Уточняем подачу суппорта по паспорту станка токарно-винторезного 1к62 Sф, мм/об
Sф=0,57
Определение стойкости инструмента по
нормативам Тр в мин. Резания
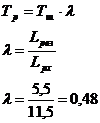 (3) и (4)
Где, Тш - стойкость в минутах машинной работы станка;
λ - коэффициент времени резания,
Если , то можно применять

 т.к в работе 2 резца
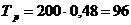
Определение критической скорости
резания, м/мин
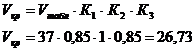 (5)
Где, К1 - коэффициент, зависящий от обрабатываемого материала;
К3 - коэффициент, зависящий от вида обработки.
Определение теоретического числа
оборотов шпинделя станка
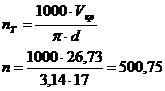 (6)
Где:d-диаметр точения, в мм

Принимаем по паспорту станка 500об/мин
Уточнение скорости резания по
принятому числу оборотов шпинделя
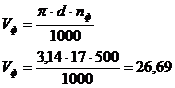 (7)
И сравниваем с критической скоростью шпинделя

,69<26,73
Определяем по нормативу осевую силу
резания, Рz, кг
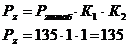 (8)
Где: К1 - коэффициент, зависящий от обрабатываемого материала;
К2 - коэффициент, зависящий от скорости резания;
Определяем мощность резания по нормативу, кВт
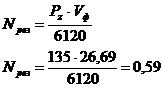 (9)
Определяем мощность станка с учетом
его КПД, кВт
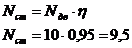 (10)
И сравниваем с мощностью резания
 (11)
Определяем массу наплавляемого слоя,
гр
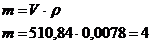 (12)
Где: V-объем наплавляемого слоя, мм
P-плотность
наплавляемого слоя 
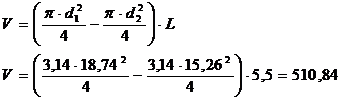 (13)
Определяем силу тока, А
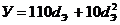 (14)
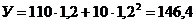
Где: dэ - диаметр
электрода.
1.3.2 Дефект №2
Определяем длину рабочего хода
головки, мм
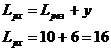 (15)
Где, Lрез - длина резания;
y - величина подвода, врезания и перебег инструмента.
 т.к d>10
Назначаем подачу суппорта на оборот ,мм/об
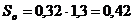
Уточняем подачу суппорта по паспорту станка Sф, мм/об
Sф=0,4
Определение стойкости инструмента по нормативам Тр в мин. Резания

Расчет критической скорости резания,
м/мин
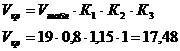 (16)
Где, К1 - коэффициент, зависящий от обрабатываемого материала;
К2 - коэффициент, зависящий от стойкости инструмента
К3 - коэффициент, зависящий от отношения длинны резанья к диаметру
Определение теоретического числа
оборотов шпинделя станка, об/мин
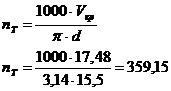 (17)
Принимаем по паспорту станка 300об/мин

Определяем фактическую скорость
резания по принятому числу оборотов шпинделя, м/мин
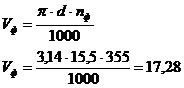 (18)
И сравниваем с критической скоростью шпинделя

Определяем по нормативу осевую силу
резания, Ро кг
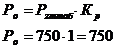 (19)
Определяем мощность резания по
нормативу, кВт
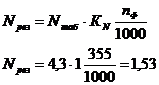 (20)
Определяем мощность станка с учетом
его КПД, кВт
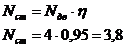 (21)
И сравниваем с мощностью резания

Определяем массу наплавляемого слоя,
гр
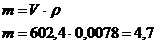 (22)
Где: V-объем наплавляемого слоя, мм
P-плотность
наплавляемого слоя
Определяем силу тока, А
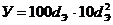 (23)
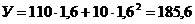
1.3.3 Дефект №3
Определяем длину рабочего хода
головки, мм
 (24)
Где, Lрез - длина резания;
y - величина подвода, врезания и перебег инструмента.
Назначаем подачу суппорта на оборот шпинделя станка S0 в мин/об
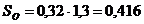
Уточняем подачу по паспорту станка Sф, мм/об
Sф=0,4
Определение стойкости инструмента по нормативу Тр, мин. Резания
Определяем критическую скорость
резания
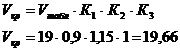 (25)
Где, К1 - коэффициент, зависящий от обрабатываемого материала;
К2 - коэффициент, зависящий от стойкости инструмента;
К3 - коэффициент, зависящий от отношения длины к диаметру;
Определяем теоретическое число
оборотов шпинделя станка, об/мин
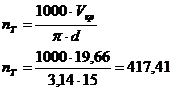 (26)
Принимаем по паспорту станка nф=355об/мин


Уточнение скорости резания по
принятому числу оборотов шпинделя, м/мин
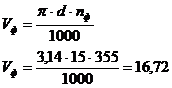 (27)
Сравниваем с критической скоростью

Определяем по нормативу осевую силу
резания Рz, кг
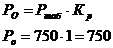 (28)
Определяем мощность резания по
нормативу, кВт
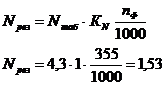 (29)
Определяем мощность станка с учетом
его КПД станка, кВт
(30)
и сравниваем с мощностью резания
Определяем массу наплавляемого слоя,
гр
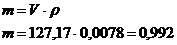 (31)
Где: V-объем наплавляемого слоя, мм
P-плотность
наплавляемого слоя
Определяем силу тока, А
(32)
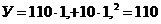
Где: dэ - диаметр
электрода.
1.4 Расчет норм времени
1.4.1 Расчет основного времени на Дефект 1, мин
Токарные работы
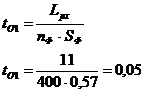 (33)
Наплавочные работы
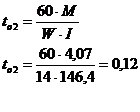 (34)
Где, М - масса наплавленного слоя, гр;
W - производительность наплавки, (13-15гр/А*ч);
I - сила тока
при наплавки, А;
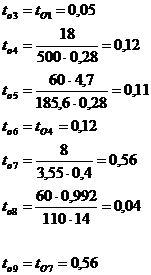 (35) (36) (37)

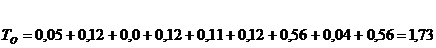
1.4.2 Определение вспомогательного времени, мин
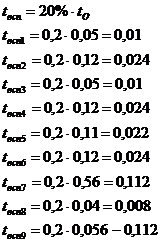 (43)
 (44)
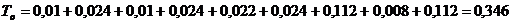
1.4.3 Определение дополнительного времени, мин
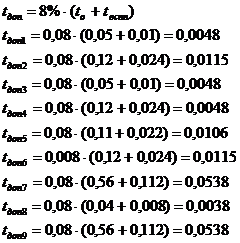 (45)
 (46)
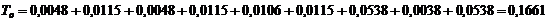
1.4.4 Определение штучного времени,
мин
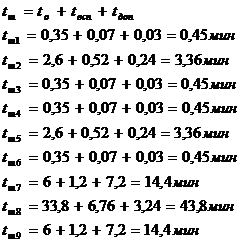 (47)
 (48)
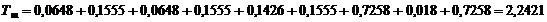
1.4.5 Определение
штучно-калькуляционного времени, мин
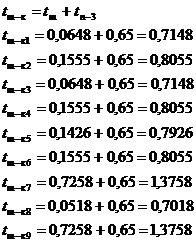 (49)
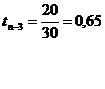 (50)
 (51)
1.5 Определение мощности участка
1.5.1 Определение планового количества восстановлений за сутки, шт
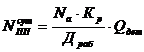 (52)
Где, Драб - количество рабочих дней в году, дн.;
Qдет - количество деталей, шт.
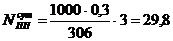
1.5.2 Определение расчетного количества восстанавливаемых деталей за сутки, шт.
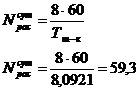 (53)

Вывод: Расчетное число деталей
больше планового, т.е. участок справляется с работой .