Курсовая работа (т): Штамповка на горизонтально-ковочной машине (ГКМ)
Штамповка на горизонтально-ковочной машине (ГКМ)
Министерство образования и науки РФ
Федеральное государственное бюджетное образовательное учреждение высшего профессионального образования
«Пермский национальный исследовательский политехнический университет»
Лысьвенский
филиал
Выпускная квалифицированная работа на тему:
Штамповка
на горизонтально - ковочной машине (ГКМ)
Работу выполнил слушатель спец.курса
Шмелев Егор Валерьевич
Преподаватель:
Чудинова
Наталья Геннадьевна
Содержание
1. Особенности и преимущества штамповки на горизонтально-ковочной машине
. Классификация поковок
. Особенности конструкции оборудования - ГКМ
. Особенности конструкции инструмента - штампа
. Требования к проектированию технологических процессов штамповки на горизонтально-ковочной машине
. Совершенствование технологического процесса штамповки на горизонтально-ковочной машине
. Охлаждение и термообработка поковок
. Контроль качества поковок
Заключение
Список
используемых источников
1. Особенности и преимущества штамповки на горизонтально-ковочной машине
ГКМ - предназначена для штамповки поковок в многоручьевых штампах (наборный, формовочный, прошивной, обрезной).
На горизонтально-ковочной машине можно изготовлять поковки такой конфигурации, какую нельзя получить ни на какой другой кузнечной машине. Только некоторые из них можно получить штамповкой на молоте и прессе, да и то с очень большими отходами металла в заусенец (облой) или с большими напусками.
На горизонтально-ковочной машине можно делать поковки с глубокими выемками и отверстиями, тонкими стенками; выступы и буртики на внешних поверхностях поковок можно выполнять небольшой высоты. Благодаря наличию у горизонтально-ковочных машин двух плоскостей разъема штампов уклоны назначаются только на тех поверхностях поковок, которые при нахождении их в пуансоне или в матрице перпендикулярны направлению действия удара. Величина уклонов обычно не превышает 1-2°. Получаемые на горизонтально-ковочной машине поковки по форме и размерам очень близки к готовой обработанной детали.
Штамповка на горизонтально-ковочных машинах может производиться непосредственно от прутка, т. е. без предварительной разрезки его на отдельные заготовки. Из прутка штампуется несколько поковок. Отделение высаженкой поковки от прутка производится в самой горизонтально-ковочной машине. Поэтому отпадает необходимость в ножницах или пилах, время на изготовление поковки уменьшается. На горизонтально-ковочных машинах многие поковки возможно штамповать без заусенца (облоя), в результате чего высвобождается оборудование для обрезки и прошивки поковок и соответственно сокращаются трудовые затраты.
Конструкция штампов горизонтально-ковочных машин предусматривает широкое применение вставок, что позволяет сократить расходы на изготовление штампов дорогостоящей высоколегированной стали.
Условия труда на горизонтально-ковочных машинах значительно лучше, чем при работе на молотах, что позволяет рациональнее использовать рабочее время работающих. Применение электронагрева в совокупности с механизацией передачи заготовки из ручья в ручей открывает возможность превратить горизонтально-ковочные машины в агрегаты, работающие автоматически. Все эти достоинства горизонтально-ковочных машин обеспечивают все большее применение их для производства поковок. Однако следует отметить, что горизонтально-ковочные машины имеют и ряд недостатков. Например, при работе на горизонтально-ковочной машине возможность заштамповки окалины больше, чем на другом оборудовании. Поэтому приходится предусматривать специальные приспособления для очистки нагретой заготовки от окалины. Применение электронагрева в значительной степени позволяет устранить этот недостаток.
При штамповке от прутка остаются концевые отходы, которые увеличивают расход металла на поковку. Эти отходы можно уменьшить в результате сокращения длины зажимной части при использовании рифленых зажимных вставок. Концы могут быть также использованы в качестве заготовок для штамповки различных поковок.
Конструкция горизонтально-ковочных машин с вертикальным разъемом матриц затрудняет возможность полной механизации и автоматизации работы горизонтально-ковочной машины. Правда, в машинах новых конструкций с горизонтальным разъемом матриц этот недостаток будет устранен. Таким образом, несмотря на некоторые недостатки, штамповка на горизонтально-ковочных машинах является весьма производительным и экономичным процессом.
Главными особенностями штамповки на ГКМ являются:
· наличие в машине трех бойков;
· наличие в штампе двух плоскостей разъема во взаимно перпендикулярных направлениях;
· перемещение ползуна в горизонтальной плоскости.
Штамповка на ГКМ имеет следующие преимущества:
· Можно легко штамповать детали, которые на другом оборудовании рационально изготовить нельзя, например, поковки типа стержня с фланцем и другие, следовательно, ГКМ имеет особую область штамповки;
· Штамповка, которая, как правило, проводится без облоя, то есть когда нет необходимости в дополнительных операциях;
· Возможность изготовления длиноосных деталей;
· Получение волокновой структуры;
· Достигается экономия металла, т.к. штамповка производится преимущественно в закрытых штампах, а штамповочные уклоны в ряде случаев отсутствуют;
· Макроструктура поковок получается благоприятной и обеспечивает высокое качество деталей;
· Возможно применение вставок для ручьев, чем экономится штамповая сталь;
· Работа на ГКМ безударная, спокойная и безопасная;
· Работа легко автоматизируется -
существуют автоматические ГКМ с горизонтальным разъемом матриц.
2. Классификация поковок
|
Группа |
Технологические особенности штамповки |
Вид поковки |
Эскиз |
|
I. Поковки типа стержня с одним и несколькими утолщениями, расположенными вдоль исходного прутка |
Необходимость определения оптимального количества наборных и формовочных переходов. Диаметр исходной заготовки должен быть равен диаметру стержневой части поковки |
1. С утолщением на конце стержня |
|
|
|
|
2. С одним утолщением вдоль стержня |
|
|
|
|
3. С утолщениями на концах стержня |
|
|
|
|
4. С двумя и более утолщениями, расположенными вдоль стержня |
|
|
|
|
5. С одним утолщением на конце стержня и стержнем некруглого сечении |
|
|
II. Поковки типа колец и втулок со сквозными отверстиями |
Наличие прошивных операций, в том числе одной сквозной прошивки, и возможность в известной мере, произвольного выбора диаметра исходной заготовки |
1. Гладкие цилиндрические кольца |
|
|
|
|
2. Кольцо с цилиндрическим наружным и сложным внутренним контуром |
|
|
|
|
3. Кольцо с цилиндрическим отверстием и сложным наружным контуром |
|
|
|
|
4. Гладкие цилиндрические втулки |
|
|
|
|
5. Втулки с цилиндрическим наружным и сложным внутренним контуром |
|
|
|
|
6. Втулки с фланцем и цилиндрическим отверстием |
|
|
|
|
7. С двумя буртами и более и цилиндрическим отверстием |
|
|
|
|
8. Со сложным наружным и внутренним контуром |
|
|
|
|
9. С асимметричными элементами и местными выступами при цилиндрическом отверстии |
|
|
|
|
10. С отверстием, прошитым с двух сторон |
|
|
|
|
11. С фасонной формой торца |
|
|
III. Поковки с полостями (глухими отверстиями) |
Наличие прошивных операций и, в большинстве случаев, необходимость отделения отштампованной поковки от прутка путем поперечного сдвига ее ходом подвижной матрицы (реже сдвигом прутка) |
1. С неглубокой полостью |
|
|
|
|
2. С глубокой полостью гладкие (стаканы) |
|
|
|
|
3. С переменным сечением |
|
|
|
|
4. С полостями с двух сторон |
|
|
IV. Поковки полые, штампуемые из труб |
Утолщение стенок исходной заготовки (трубы), раздача, обжим |
1. С увеличением наружного диаметра трубы |
|
|
|
|
2. С уменьшением внутреннего диаметра трубы |
|
|
|
|
3. С увеличением наружного и уменьшением внутреннего диаметра трубы |
|
|
|
|
4. Поковки, полученные раздачей |
|
|
|
|
5. Поковки, полученные обжимом |
|
|
|
|
6. С фланцем |
|
|
|
|
7. С фланцем при уменьшенном внутреннем диаметре трубы |
|
|
V. Поковки смешанной формы |
Сочетание отдельных технологических операций, указанных для первых трех групп, а также дополнительные операции |
1. С полыми утолщениями на концах стержня |
|
|
|
|
2. С утолщениями на концах стержня, требующих дополнительных операций гибки или пробивки |
|
|
VI. Поковки, требующие дополнительно штамповки на ГКМ |
В зависимости от технологических операций, требующихся дли получении заданной формы поковки, например дополнительная высадка фланцев, прошивка полостей и т. д. |
1. С концевыми утолщениями, высаженными на ГКМ |
|
|
|
|
2. С полостями, прошитыми на ГКМ |
|
|
|
|
3. С подсаженными на ГКМ штамповочными уклонами или с другими операциями, выполняемыми на ГКМ |
|








3. Особенности конструкции оборудования - ГКМ
штамповка горизонтальный ковочный оборудование
Горизонтально-ковочные машины являются универсальными кривошипными машинами двойного действия, они оснащены главным (высадочным) и дополнительным (зажимным) исполнительными механизмами, что в сочетании с разъемными многоручьевыми матрицами обеспечивает широкие технологические возможности, в первую очередь возможность штамповки непосредственно от прутка безразмерной длины. На ГКМ изготавливают поковки за несколько переходов (1÷4) в многоручьевых разъемных матрицах.
Все современные ГКМ можно разделить на две
основные группы: с вертикальным разъемом матриц (BP) и с горизонтальным
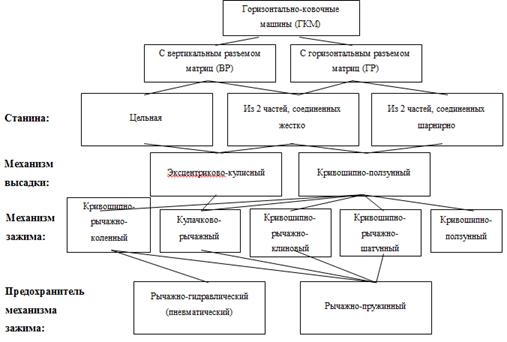
разъемом матриц (ГР). Классификация основных конструкций ГКМ приведена ниже:
Привод всех современных ГКМ, как правило, состоит из электродвигателя, клиноременной и зубчатой передач, фрикционной пневматической муфты включения и тормоза. Разница только в конструкциях и исполнениях узлов и механизмов (рис.1)
На качество и точность получаемых поковок, а также стабильность настройки и стойкость штампов существенное влияние оказывает механизм зажима заготовок. В конструкции механизмов зажимов используются кулачково- рычажный или рычажно-пружинный механизмы.
В зависимости от конструктивного исполнения разъема полуматриц (вертикальный - ВР или горизонтальный - ГР) ГКМ имеют свои эксплуатационные преимущества и недостатки:
перемещение заготовки по ручьям при штамповке на ГКМ ГР происходит в горизонтальной плоскости, значит нет необходимости держать ее на весу, поэтому труд штамповщика здесь значительно легче даже при отсутствии механизации;
штамповка поковок от прутка и их удаление на ГКМ ВР много проще, чем на ГКМ ГР;
автоматизация ГКМ ВР используется, в основном, для коротких заготовок, концы которых не выходят за пределы матриц со стороны штамповщика, в то время как на ГКМ ГР автоматизация применяется как для коротких, так и для длинномерных заготовок;
охлаждение штампов и удаление окалины на ГКМ ВР осуществляется водой и воздухом, а на ГКМ ГР - только воздухом;
конструкция ГКМ ВР обеспечивает простой и
быстрый монтаж и демонтаж при ремонте всех узлов машины, а также замену матриц
и пуансонов.
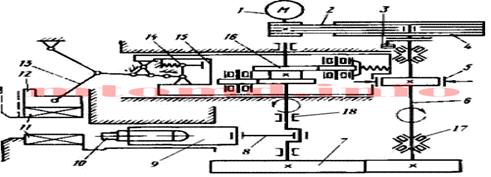
Рисунок 1. Кинематическая схема ГКМ с ВР матриц 1 - электродвигатель; 2 - клиноременная передача; 3 - фрикционная механическая муфта включения; 4 - маховик; 5 - тормоз; 6 - приводной вал; 7 - зубчатая передача; 8 - шатун; 9 - высадочный ползун; 10 - блок пуансов; 11 - подвижная и неподвижные матрицы; 12 - зажимной ползун; 13 - тяга; 14 - предохранительный механизм; 15 - боковой ползун; 16 - кулачок; 17 - упорные роликовые подшипники; 18 - главный вал.
. Особенности конструкции инструмента - штампа
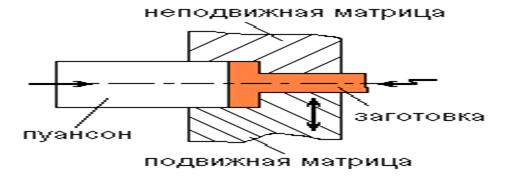
Рисунок 2. Состав штампа
Подвижные части машины совершают движение в горизонтальной плоскости. Неподвижная матрица (1) установлена в неподвижной щеке (2), а подвижная матрица (3) - в подвижной щеке (4). Пуансон (5) закреплен на ползуне машины. Пруток (6) вставляют в матрицу (1) и фиксируют упором (7) (рис.3, а).
Рабочий ход начинается с движения щеки (4) с матрицей (3) и ползуна с пуансоном (5). Матрица (3) прижимает пруток к матрице (1), упор (7) автоматически уходит в сторону (рис.3, б), после чего пуансон (5) начинает высадку части прутка, выступающего за пределы зажимной части матриц. Ползун передвигается на величину хода пуансона до переднего крайнего положения.
В это время металл заполняет формующую полость, находящуюся перед зажимной частью матриц (рис.3, в). Кроме размещения формующей полости в матрицах, как показано на рисунке 3, применяют и другой вариант: формующая полость может находиться в пуансоне или в матрицах и пуансоне. Завершающая стадия цикла - движение ползуна в исходное положение, раскрытие матриц и удаление отштампованной заготовки (рис.3, г).
Штамповка выполняется за несколько переходов в отдельных ручьях, оси которых расположены одна над другой. Каждый переход осуществляется за один рабочий ход ползуна. Осуществляются операции: высадка, прошивка, пробивка. За один переход можно высадить выступающий из зажимной части матрицы конец прутка только в том случае, если его длина не превышает трех диаметров. При большей длине возможен изгиб заготовки, поэтому предварительно необходимо произвести набор металла. Набор металла осуществляется в полости пуансона, которой придают коническую форму.
В качестве исходной заготовки используют пруток круглого или квадратного сечения, трубный прокат. Штампуют поковки: стержни с утолщениями и глухими отверстиями, кольца, трубчатые детали со сквозными и глухими отверстиями.
Так как штамп состоит из трех
частей, то напуски на поковки и штамповочные уклоны малы или отсутствуют.
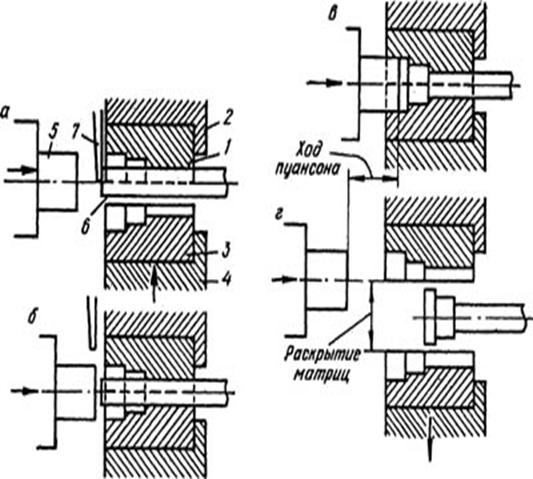
Рисунок 3. Конструкция штампа в ГКМ
5. Требования к проектированию
технологических процессов штамповки на горизонтально-ковочной машине
При разработке технологического процесса штамповки на ГКМ необходимо учитывать следующие основные требования:
. В первом ручье должна быть зафиксирована (с помощью упора) и высажена определенная часть прутка, необходимая для штамповки поковки или ее части.
. В каждом предыдущем переходе, начиная с первого, в заготовке должна быть создана специальная опорная поверхность, по которой заготовка центрируется или устанавливается в следующем переходе.
. При штамповке в матрице перед началом деформирования пуансон должен получить определенное направление, войти в матрицу на длину 10-15 мм, чтобы избежать перекосов.
. Тонкие и высокие ребра в поковке желательно оформить в первых переходах, когда металл хорошо прогрет. Ребра толщиной менее 6 мм и высотой более 25 мм делать не рекомендуется, т.к. они плохо заполняются.