Курсовая работа (т): Штамповка на горизонтально-ковочной машине (ГКМ)
. При штамповке в матрице поковки с фланцем, ее максимальный диаметр желательно располагать ближе к пунсону. В этом случае течение металла между торцом пуансона и матрицей облегчается, а пуансон становится более прочный.
. Диаметр прутка следует выбирать из условия необходимости получения минимального количества переходов при штамповке. Если диаметр прутка слишком мал, то может потребоваться дополнительный наборный переход, т.к. длина высаживаемой части окажется велика и, возможно, будет изгиб.
. Следует избегать первоначальной высадки прутка с чрезмерно большим диаметром, т.к. пруток может быть вытолкнут пуансоном в осевом направлении и высадки не произойдет. Отношение длины высаживаемой части прутка к диаметру прутка должно быть не более 0,6 мм.
. Штамповка поковок в пуансоне является более предпочтительной, т.к. поковки получаются более прочными и простыми.
. При глубокой прошивке необходимо предварительные ручьи сконструировать таким образом, чтобы в процессе прошивки металл тек в стороны, а не навстречу пуансону
. При первоначальном наборе в матрице форма пуансона
должна быть такой, чтобы конец прутка центрировался по пуансону, и было
затруднено образование одностороннего торцового заусенца.
6. Совершенствование
технологического процесса штамповки на горизонтально-ковочной машине
Технологические процессы изготовления поковок совершенствуются за счет специализации оборудования, рабочего инструмента и технологических переходов, а также механизации и автоматизации операций. Суммарный эффект специализации, механизации и автоматизации обеспечивает высокий уровень производства поковок, но он зависит от масштаба производства. Эффективность крупносерийного производства определяется уровнем специализации производства
Наиболее просто решаются вопросы в автоматизации
на ГКМ с ГР матриц. В этих случаях применяются клещевые укладчики и
перекладчики, грейферные подачи. Если штамповка производится из прутка, то для
переноса из ручья в ручей прутка применяется грейферная подача с кареткой,
перемещающейся по принципу шагающей балки (рис.5)
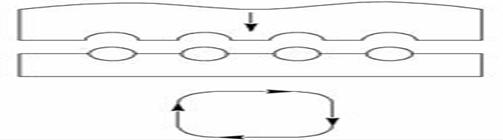
Рисунок 4
Для облегчения работы с прутковой заготовкой при
штамповке из прутка на ГКМ с ВР полуматриц применяют навесные консольные
подъемники пневмоукладчики, напольные пневмогидравлические столы и манипуляторы
(рис.6)
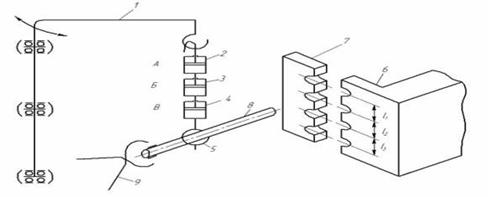
Рисунок 5 1 - поворотная консоль; 2,3,4 -
пневмоцилиндры; 5 - крюк; 6 - неподвижный блок полуматриц; 7 - подвижный блок
полуматриц; 8 - пруток; 9 - клещи
Обработка начинается в верхнем ручье. Нагнетается воздух в рабочие цилиндры А,Б,В. Затем выпускается сжатый воздух из пневмоцилиндра А (рабочий ход выбирается равным расстояниюl1 между ручьями. Производится обработка во втором ручье, выпускается сжатый воздух из пневмоцилиндра Б (рабочий ход - l2) - окончательное оформление поковки. Аналогично В - отделение поковки. Полученная кольцевая поковка падает вниз на транспортер, расположенный в ГКМ и перемещается в тару. Опять подается сжатый воздух в А, Б, В и процесс повторяется.
При остывании прутка используется поворотная консоль, переносящая пруток в нагревательную печь.
Для этой же цели применяется напольный пневмо-
или гидравлический стол.
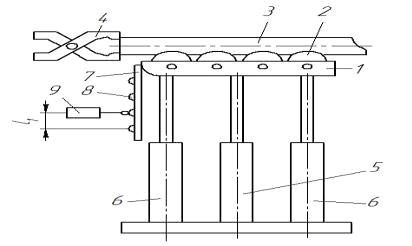
Рисунок 6 1 - подъемный стол; 2 - ролики; 3 -
пруток; 4 - клещи; 5 - подъемный пневмоцилиндр; 6 - гидравлический плунжерный
удерживатель; 7 - планка; 8 - кулачки; 9 - концевой выключатель
Подается сжатый воздух в пневмоцилиндр и подъемный стол поднимается до уровня верхнего ручья, производится обработка в верхнем ручье, при этом выход рабочей жидкости изгидроцилиндра перекрыт клапаном. При нажатии на педаль клапан открывается и под собственным весом стол опускается на расстояние между кулачками l1, воздействует на концевой переключатель и дает команду клапану - стол останавливается и т.д.
Для автоматизации ГКМ оборудуют механизмом
загрузки, обеспечивающим подачу нагретой заготовки в 1-й ручей и механизмом
переноса (клещи), которые обеспечивают перенос заготовки из ручья в ручей.
Предусматривается электрическая блокировка, обеспечивающая остановку ГКМ при
перегрузках. А также спец.устройства в приводах механизмов для синхронизации и
согласования движений механизмов загрузки, механизмов переноски с работой
механизма зажима полуматриц.
7. Охлаждение и термообработка
поковок
После ковки и штамповки поковки подвергают термической обработке, в результате которой изменяют структуру металла, улучшают механические и технологические характеристики металла, например, обрабатываемость резанием. Термообработку поковок осуществляют на термическом участке кузнечного цеха, оснащенном газовыми или электрическими печами. Термический цикл состоит из 3 этапов:
нагрева металла под ковкой или штамповкой;
остывания металла в процессе выполнения операции ковки или штамповки в кузнечных агрегатах;
охлаждения металла по окончании процесса ковки или штамповки.
Основными операциями термической обработки стальных поковок являются: отжиг, нормализация, закалка и отпуск.
Отжиг заключается в нагреве заготовки до определенной температуры (температуры отжига), выдержке при этой температуре и медленном охлаждении вместе с печью. В результате образуется устойчивая структура металла, свободная от остаточных напряжений. Отжигают главным образом крупные поковки, требующие для нагрева значительного времени. В зависимости от температуры нагрева различают полный, неполный, изотермический, диффузионный и другие виды отжига.
Нормализация отличается от отжига тем, что охлаждение ведут не с печью, а на воздухе, т. е. с большей скоростью. При нормализации в поковках устраняются внутренние напряжения, повышаются механические свойства металла. Нормализацию часто применяют как промежуточную операцию для подготовки поковок к последующей термообработке.
Закалка состоит в нагреве поковки до необходимой температуры (температуры закалки), выдержке и ускоренном охлаждении поковок, как правило, в воде или масле (углеродистые стали охлаждают в воде, легированные - в масле, во избежание образования трещин). В результате закалки улучшаются механические свойства, повышаются эксплуатационная надежность и долговечность изделий.
Отпуск, заключающийся в нагреве закаленной стали до температуры не выше 650°С, выдержке при этой температуре и последующем охлаждении, проводят для снятия внутренних напряжений в закаленной стали и повышения ее вязкости. В зависимости от требуемых свойств детали различают низкий, средний и высокий отпуск. Температура нагрева при низком отпуске 150- 250°С, при среднем - 350 - 450°С и при высоком - 500 - 650°С.
Закалка с последующим высоким отпуском называется улучшением и является наиболее эффективным видом термообработки конструкционных сталей. Улучшенная сталь по механическим свойствам значительно превосходит отожженную и нормализованную, поэтому поковки клапанов, шатунов и других ответственных деталей, работающих в тяжелых условиях, как правило, подвергают улучшению.
Все шире применяют прогрессивные процессы термообработки с использованием ковочной теплоты. Поковку сразу после штамповки направляют в термическую печь (или агрегат), установленную непосредственно на участке ковки или штамповки. При этом существенно сокращаются затраты на нагрев при термической обработке и повышается производительность процесса.
Термическая обработка цветных сплавов отличается от обработки сталей режимами нагрева и охлаждения. Алюминиевые поковки закаливают с последующим старением - естественным (с выдержкой до пяти суток) и искусственным. Поковки из магниевых сплавов подвергают отжигу или закалке и искусственному старению, из титановых сплавов - отжигу или двойному отжигу.
. Контроль качества поковок
После термической обработки и зачистки поковки поступают на контрольную площадку цеха, где их подвергают проверке. Качество поковки должно отвечать всем требованиям технических условий, предусматривающих необходимую прочность материала, размеры и точность изготовления поковки. Не должно быть дефектов на поверхности и внутри поковки.
Общие требования к поковкам из конструкционных углеродистых и легированных сталей, изготовляемым свободной ковкой и горячей штамповкой, установлены ГОСТ 8479 - 70, который определяет вид, объем и нормы обязательных испытаний для различных групп поковок.
Наружным осмотром поковки устанавливают, нет ли на ее поверхности трещин, волосовин (в травленных поковках), рванин, нажимов, вмятин и других дефектов. Для выявления скрытых (под окалиной) наружных дефектов поковки подвергают травлению (очистке) и последующему осмотру с применением лупы. Размеры в соответствии с чертежами поковки проверяют при помощи различного измерительного инструмента и, если нужно, то с разметкой на контрольной плите (например, коленчатых валов, роторов и подобных деталей).
Проверка механических, химических и физических свойств, определяющих качество металла поковки, осуществляется лабораторией завода на образцах, вырезываемых из предусмотренных в соответствующих местах припусков - проб. Эти пробы обычно расположены в местах наибольшего приложения нагрузок к деталям при эксплуатации.
Контроль штампованных поковок различают 2 видов: промежуточный и окончательный.
Промежуточный контроль осуществляется после каждой операции технологического процесса производства и является по существу контролем за соблюдением технологии. На штамповочном участке периодически контролируют качество заполнения полости штампа, отсутствие сдвигов верхней и нижней половин штампов, качество (чистоту) поверхности поковок и др. Операции обрезки, правки, термической обработки, очистки от окалины и калибровки или чеканки поковок-штамповок обязательно обеспечивают промежуточным контролем, заключающимся в проверке за данных технологией параметров. Окончательный контроль готовых поковок осуществляют на контрольной площадке согласно установленным нормам.
Для обнаружения скрытых внутренних дефектов, внутренних трещин, неметаллических включений и других, применяют современные средства контроля, не требующие разрезки проверяемой поковки. К этим неразрушающим методам контроля поковок относятся:
) Рентгеновское просвечивание обеспечивает контроль просвечиванием стальных поковок толщиной не более 100 мм.
) Просвечивание гамма-лучами применяют для контроля поковок ответственного назначения, толщина которых достигает 200-250 мм. Метод контроля гамма-дефектоскопом обеспечивает надежную проверку качества сварных соединений, кованосварных и штампосварных изделий. Гамма-дефектоскопия является единственным методом контроля поковок, не требующим обработки поверхности испытуемого тела.
) Ультразвуковой метод контроля позволяет обнаруживать внутренние дефекты на любой глубине поковки. Ультразвуковые колебания, вызванные вибратором, проходят через всю толщину металла и, дойдя до противоположной грани («дна») изделия, отражаются от нее. Отраженные колебания после преобразований и усилений (в специальных устройствах) поступают на экран осциллографа в виде сигнала, появляющегося с правой стороны экрана. Если в толще металла поковки попадается дефект, то ультразвуковые колебания отражаются от него, не дойдя до «дна», а так как путь звуковой волны до дефекта короче, чем до «дна», то сигнал от дефекта появится на экране раньше и левее «донного» сигнала, что будет служить признаком наличия дефекта в поковке. Площадки прозвучивания подвергают предварительной обработке шлифованием. Ультразвуковой метод позволяет выявить наличие и расположение неметаллических включений в теле поковки и нарушения сплошности металла по всей толщине поковки любого размера.
Заключение
Данная работа содержит наиболее важные и общие сведения о штамповке на горизонтально-ковочных машинах, основы, которые должен знать любой кузнец-штамповщик.
Ковочные машины, которых еще много в наших цехах, в недалеком будущем устареют. И совсем недалеко то время, когда в наших кузницах будут устанавливаться сложные автоматизированные ковочные машины со встроенным в них электрическим нагревом заготовок, машины, управляемые с помощью электронной техники и быстродействующих вычислительных аппаратов.
От современного кузнеца-штамповщика требуются хорошие знания технологии, устройства машины, организации и экономики производства. Необходимо, чтобы бригада кузнецов могла самостоятельно устранить мелкие неполадки в работе машины, предотвратить или устранить неожиданно возникший брак и обеспечить бесперебойную работу на участке. Необходимо, наконец, чтобы в нужный момент подручный мог стать бригадиром, бригадир-мастером.
Непрерывный и быстрый рост техники обязывает каждого рабочего читать литературу по специальности, повышать свою квалификацию и мастерство. Это явится также залогом успеха в работе, в борьбе за повышение производительности труда и улучшение качества поковок.
Список используемых источников
Основные источники:
1. М.К. Олдашев, Л.М. Останин «Технологические процессы в машиностроении», Казань, 2012
. Ю.А. Титов, А.Ю. Титов «Контроль качества поковок», Ульяновск, 2008
4. <http://vunivere.ru/work38095/page6>
. <http://domremstroy.ru/metall/shtampovka2.html>
. В.И. Ершов «Справочник кузнеца-штамповщика», МАИ, 1996
Дополнительные источники:
1. Е.И. Семенов «Ковка и объемная штамповка», Москва, 1972
. А.Г. Косилова «Справочник технолога машиностроения», Москва, 1986
. «Ковка и штамповка: справочник в 4-х томах» Под ред. Е.И. Семенова - М.: Машиностроение, 1987
. И.М. Амиров «Штамповка на горизонтально-ковочных машинах», Москва-Свердловск, 1961