Учебное пособие: Современные технологии логистики производства
Толкающие системы, способные с помощью компьютеров увязать сложный производственный механизм в единое целое, тем не менее имеют естественные границы своих возможностей. Параметры «выталкиваемого» на участок материального потока оптимальны настолько, насколько управляющая система в состоянии учесть и оценить все факторы, влияющие на производственную ситуацию на этом участке. Однако чем больше факторов по каждому из многочисленных участков предприятия должна учитывать управляющая система, тем совершеннее и дороже должно быть ее программное, информационное и техническое обеспечение.
На практике реализованы различные варианты толкающих систем. Боьшую часть из них следует отнести к концепции планирования потребностей (RP - Requirements/resource planning), разновидностями которой являются :
MRP I - Material requirements planning (технология планирования потребностей в материалах);
MRP II - Manufacturing resource planning (технология производственного планирования ресурсов);
DRP I - Distribution requirements planning (технология планирования потребностей в распределении);
DRP II - Distribution resource planning (технологияI планирования ресурсов в распределении);
OPT - Optimized Production Technology (оптимизированная производственная технология).
Хронология разработки и внедрения технологий в рамках концепции
планирования потребностей выглядит следующим образом: MRP I => MRP II =>
OPT=>MRP III =>модули «Логистика» ERP/CSRP систем =>«SCM-модуль»
ERP/CSRP систем.
2.1 Технология планирования потребности в материалах (MRP I)
Технология планирования потребностей в материалах - MRP I (Material
requirements planning) была создана в середине 1950-х гг.
Технология относится к логистическим системам «толкающего типа». Технология основана на производственных графиках, связывающих информацию о спросе и запасах.
В начале 60-х годов 20 века, в связи с ростом популярности вычислительных систем, возникла идея использовать их возможности для планирования производственных процессов. Необходимость этого была обусловлена тем, что основная масса задержек в процессе производства была связана с запаздыванием поступления отдельных комплектующих, в результате чего, как правило, параллельно с уменьшением эффективности производства, на складах возникал избыток материалов, поступивших в срок или ранее намеченного срока. Кроме того, вследствие нарушения баланса поставок комплектующих, возникали дополнительные осложнения с учетом и отслеживанием их состояния в процессе производства, т.е. фактически невозможно было определить, например, к какой партии принадлежит данный составляющий элемент в уже собранном готовом продукте.
Тем самым планирование текущей потребности в материалах позволяет разгрузить склады как сырья и комплектующих (сырье и комплектующие закупаются ровно в том объеме, который можно обработать за один производственный цикл и поступают прямо в производственные цеха), так и склады готовой продукции (производство идет в строгом соответствии с принятым планом заказов, и продукция, относящаяся к текущему заказу, должна быть произведена ровно к сроку его исполнения).
Система планирования потребностей в материалах (система MRP I) в узком смысле состоит из ряда логически связанных процедур, решающих правил и требований, переводящих производственное расписание в «цепочку требований», синхронизированных во времени, и запланированных «покрытий» этих требований для каждой единицы запаса компонентов, необходимых для выполнения расписания. Система MRP I перепланирует последовательность требований и покрытий в результате изменений либо в производственном расписании, либо в структуре запасов, либо в характеристиках продукта.
В процессе реализации этих целей система MRP I
обеспечивает поток плановых количеств материальных ресурсов и запасов продукции
за время, используемое для планирования. По системе MRP I сначала определяется,
сколько и в какие сроки необходимо произвести конечной продукции. Затем
рассчитываются время и необходимые количества материальных ресурсов для
удовлетворения потребностей производственного расписания. На рис. 2
представлена блок-схема системы MRP I.
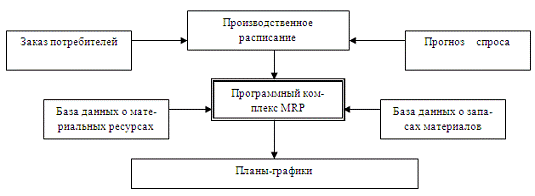
Рис. 2. Блок схема технологии планирования потребности
производства
Входом системы MRP I являются заказы потребителей, подкрепленные прогнозами спроса на готовую продукцию фирмы, которые заложены в производственное расписание (графики выпуска готовой продукции).
База данных о материальных ресурсах содержит всю требуемую информацию о номенклатуре и основных параметрах (характеристиках) сырья, материалов, компонентов, полуфабрикатов и т. п., необходимых для производства (сборки) готовой продукции или ее частей. Кроме того, в ней содержатся нормы расхода материальных ресурсов на единицу выпускаемой продукции, а также файлы моментов времени поставок соответствующих материальных ресурсов в производственные подразделения фирмы. В базе данных также идентифицированы связи между отдельными входами производственных подразделений по потребляемым материальным ресурсам и по отношению к конечной продукции. База данных о запасах информирует систему и управленческий персонал о наличии и величине производственных, страховых и других требуемых запасов материальных ресурсов в складском хозяйстве предприятия, а также о близости их к критическому уровню с точки зрения необходимости их пополнения. Кроме того, в этой базе содержатся сведения о поставщиках и параметрах поставки материальных ресурсов.
Программный комплекс MRP I основан на систематизированных производственных расписаниях (графиках выпуска конечной продукции) в зависимости от потребительского спроса и комплексной информации, получаемой из баз данных о материальных ресурсах и их запасах. Алгоритмы, заложенные в программные модули системы, первоначально формируют спрос на готовую продукцию в требуемый общий объем исходных материальных ресурсов. Затем программы вычисляют цепь требований на исходные материальные ресурсы, полуфабрикаты, незавершенное производство, основанную на информации о соответствующих уровнях запасов, и размещают заказы на объемы входных материальных ресурсов для участков производства (сборки) готовой продукции. Объем заказов зависит от требований на материальные ресурсы, специфицированные по номенклатуре, объему и времени их доставки на соответствующие рабочие места и склады.
- удовлетворение потребностей в сырье, материалах и продукции при планировании производства и доставки продукции потребителям;
осуществление планирования производственных операций, расписаний доставки, закупочных операций с целью минимизации расходов
После завершения всех необходимых вычислений в
информационно-компьютерном центре фирмы формируется выходной комплекс
машинограмм системы MRP I, который в документном виде передается персоналу
производственного и логистического менеджмента для принятия решений по
организации обеспечения производственных участков и складского хозяйства фирмы
необходимыми материальными ресурсами.
2.2 Технология производственного планирования ресурсов (MRP II)
Система производственного планирования ресурсов MRP II (Manufacturing resource planning) была создана в начале 1980-х гг
Базовая логистическая система - технология Планирование потребностей/ресурсов (RP - Requirements/resource planning)
К 80-тым годам стало ясно, что технология планирования потребности производства, имеет ряд недостатков и ограничений к основным, из которых относятся:
- значительный объем вычислений, подготовки и предварительной обработки большого объема исходной информации, что увеличивает длительность произволе энного периода и логистического цикла;
- возрастание логистических издержек на обработку заказов и транспортировку при стремлении фирмы уменьшить уровень запасов или перейти на выпуск готовой продукции в малых объемах с высокой периодичностью;
- нечувствительность к кратковременным изменениям спроса, так как они основаны на контроле и пополнении уровня запасов в фиксированных точках прохождения заказа;
- значительное число отказов в системе из-за ее большой размерности и перегруженности.
Отмеченные недостатки и ограниченность применения MRP I потребовали разработки второго поколения этих технологий. Это поколение логистических систем получило название технологии производственного планирования ресурсов MRP II. Технология включает не только учет логистических операций, но и финансовое планирование.
Преимуществом MRP II перед MRP I является более полное удовлетворение потребительского спроса, достигаемое путем сокращения продолжительности производственных циклов, уменьшения запасов, лучшей организации поставок, более быстрой реакции на изменения спроса. Технология MRP II обеспечивает большую гибкость планирования и способствуют уменьшению логистических издержек по управлению запасами.
Преимущества:
- учет финансовых потоков при управлении логистическими операциями;
возможности прогнозирования спроса на продукцию;
контроль и регулирование уровня запасов
Важное место в системе MRP II занимают алгоритмы прогнозирования
спроса, потребности в материальных ресурсах, уровня запасов. В сравнении с
системой MRP I дополнительно решается комплекс задач контроля и
регулирования уровня запасов материальных ресурсов, объема незавершенного производства
и готовой продукции на ЭВМ: выбор стратегии пополнения запасов, расчет
критических точек и точек заказа, анализ структуры запасов, сверхнормативных
запасов и др.
2.3 Технология планирования потребности в распределении (DRP I )
Технология планирования потребностей в распределении - DRP I (Distribution requirements planning) была создана в середине 1950-х гг.
Система ориентирована на потребительский спрос, неконтролирующийся предприятием. В основу технологии DRP заложен график, через который осуществляется весь процесс поставок и пополнения запасов готовой продукции в системе распределения продукции предприятия.
С операционной точки зрения концепция планирования потребностей может быть использована и в системах дистрибьюции, что явилось основанием для создания внешних систем планирования распределения продукции/ресурсов (DRP).
Системы DRP - это распространение логики построения систем MRP на каналы дистрибьюции готовой продукции.
Если в технологии MRP основу составляет производственное расписание, которое регламентировано и контролируется фирмой-изготовителем готовой продукции, то функционирование технологии DRP базируется на потребительском спросе, который не контролируется фирмой. В то же время технология MRP контролируют запасы внутри производственных подразделений. Технология DRP планирует и регулирует уровень запасов на базах и складах фирмы в собственной товаропроводящей сети сбыта или у оптовых торговых посредников.
Фундаментальный инструмент логистического менеджмента в технологии DRP представляет собой расписание (график), которое координирует весь процесс поставок и пополнения запасов готовой продукции в распределительной сети (канале). Это расписание формируется для каждой выделенной единицы хранения (stockkeeping unit, SKU) и каждого звена логистической системы, связанного с формированием запасов в распределительном канале. Графики пополнения и расходования запасов SKU интегрируются в общее требование пополнения запасов готовой продукции на складах фирмы или оптовых посредников.
Системы управления сбытом, основанные на технологии DRP, позволяют фирмам достичь определенных преимуществ в маркетинге и логистике за счет улучшения координации управления запасами готовой продукции с другими функциями фирмы; уменьшения логистических издержек и уровня запасов; сокращения потребности в складских площадях и уменьшения транспортной составляющей логистических издержек.
2.4 Технология планирования ресурсов в распределении (DRP II)
Технология планирования ресурсов в распределении - DRP II (Distribution resource planning) была создана в начале 1990-х гг
Данная технология является вторым поколением систем DRP. В ней используются современные методы и алгоритмы программирования, ориентированные на локальные сети персональных компьютеров и телекоммуникационные электронные каналы. Технология DRP II применяет более эффективные модели прогнозирования потребительского спроса.
Технология планирования ресурсов в распределении появиласть в США и Западной Европе как расширенная версия системы планирования распределения продукции, которую называют вторым поколением систем управления распределением продукции в логистических системах.
В технологии DRP II используются более современные модели и алгоритмы программирования, рассчитанные на локальные сети персональных компьютеров и телекоммуникационные электронные каналы, работающие в режиме «on line».
В технологии DRP II применяются более эффективные модели прогнозирования спроса, потребности в готовой продукции, обеспечивается управление запасами для среднесрочных и долгосрочных прогнозов спроса на готовую продукцию.
В этих системах комплексно решаются вопросы управления производственной программой, производственными мощностями, персоналом, качеством.
Технология DRP II признана сгладить следующие ограничения технологии первого поколения, а именно:
- уточнение скоординированного прогноза отправок и пополнения запасов для каждого центра и канала распределения готовой продукции в товаропроводящей сети;
- повышение надежности планирования запасов и совершения логистических циклов между распределительными центрами и другими звеньями логистической системы;
- снижение количества изменений в производственно расписании, уменьшение неравномерной загрузке производственных мощностей, снижение затрат на производство, уменьшение срывов доставки готовой продукции потребителям.
Преимущества:
- сокращение логистических издержек, связанных с управлением запасами готовой продукции путем координации поставок;
- сокращение запасов за счет более точного определения размера и места поставок;
-снижение потребности в складских площадях
3. КОНЦЕПЦИЯ ОПЕРАТИВНОГО УПРАВЛЕНИЯ ПРОИЗВОДСТВОМ. БАЗОВЫЕ ТЕХНОЛОГИИ НА ОСНОВЕ ТЯНУЩИХ СИСТЕМ
Тянущая система представляет собой систему организации производства, в которой детали и полуфабрикаты подаются на последующую технологическую операцию с предыдущей по мере необходимости.
Здесь центральная система управления не вмешивается в обмен материальными
потоками между различными участками предприятия. Производственная программа
отдельного технологического звена определяется размером заказа последующего
звена. Центральная система управления ставит задачу лишь перед конечным звеном
производственной технологической цепи (рис. 3)
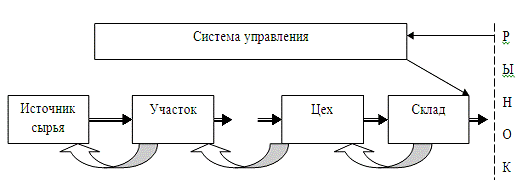
Рис. 1 Принципиальная схема тянущей логистической системы
На практике к тянущим внутрипроизводственным логистическим системам относят:
- - технологию «Канбан» (в переводе с японского - карточка), разработанную и реализованную фирмой "Тоёта" (Япония);
- - технологию «точно в срок», ориентированную на потребность исходящую из конечного монтажа и сокращение стадии хранение;
- технологию «семь 0», ориентированную на сокращение сроков хранения полуфабрикатов в системе производства;
- оптимизированную производственную технологию (OPT), ориентированную на устранение узких мест в производственной системе.