Дипломная (вкр): Создание конструкции шарового резервуара определенной емкости для хранения сжиженных газов и легковоспламеняющихся жидкостей (ЛВЖ)
Такая лестница необходима для обеспечения удобного обслуживания резервуаров. При этом необходимо запроектировать установку ограждения по всей лестнице с обеих сторон. Данное ограждение необходимо для безопасной эксплуатации резервуара. Лестница крепится шарнирно с переходной площадкой, которая устанавливается на верхнем крае корпуса резервуара.
Другим концом (за счет колес) опирается на направляющие рельсы, которые установленные на куполе. Ступеньки лестницы даже при изменения угла наклона, остаются в горизонтальном положении потому что выполнены в виде поворотных площадок.
Заземление купола необходимо для обеспечения отвода статистического электричества с купола на корпус резервуара. Купол заземляется на корпус резервуара с помощью дренажной системы или катучей лестницы.
Опорные стойки
Купол опирается на выдвижные стойки, которые позволяют выполнить осмотр и чистку резервуара. Стойки выполняют из труб, которые располагают под куполом по окружности равномерно. У каждой опоры есть 2 фиксированных положения по высоте. В своем первом рабочем состоянии стойки фиксируют положение купола. При выполнении работ под куполом эти стойки занимают второе положение, которое обеспечивает положение низа купола на высоте около двух метров от дна резервуара. В стойках есть отверстия, которые необходимы для стока жидкости при опустошении резервуара. Для обеспечения защиты дна от разрушения стойками на него приваривают специальные металлические опорные пластины.
Оборудование купола
Купол оборудуют специальными люками-лазами, которые обеспечивают нужную вентиляцию в пустом резервуаре, они имеют диаметр - 610 мм. С помощью крышек с накладками производится закрытие люков в нерабочем состоянии. Также купол оснащается дыхательными клапанами, габариты которых определяются исходя от скоростей заполнения или опорожнения емкости.
Также предусмотрены автоматические устройства, которые необходимы для определения уровня хранящихся продуктов в резервуаре.
Например, автоматическое замерное устройство,
производящееся фирмой "Гортан", состоит из ленты, выполненной из
нержавеющей стали, соединенной одним концом с куполом, а другим с натяжным
барабаном с помощью системы небольших блоков. На ленте есть деления, которые
используются для удобства измерений количества веществ в резервуаре.
.3 Основные характеристики материалов, которые
применяются при производстве сферических резервуаров
Шаровой резервуар - это оболочка, которая состоит из лепестков, купола и днища. Компоновка данных элементов зависит главным образом от метода раскроя металла и способа производства металлоконструкций.
Различают такие расположения лепестков (см., рисунок 1.2).
Шаровые резервуары монтируются на опоры,
количество которых зависит от объема резервуара, а также условий эксплуатации.
Как правило, систему стоек-опор производят из труб, двутавров, которые на месте
соединяются специальными связями - это служит для придания всей конструкции
дополнительной пространственной жесткости.
Рис. 1.2 - Формы расположения лепестков
Для изготовления шаровых резервуаров используют легированную сталь толщиной 16 - 36 мм (максимум 40 мм - по индивидуальному заказу). Такой диапазон толщин стали обусловлен отсутствием термической обработки после сварки каждого конструктивного элемента. Легированная сталь тоже выбрана не случайно. Именно она является обладателем лучших характеристик по сравнению со среднеуглеродистыми сталями, а именно: может эксплуатироваться при высоких температурах (до +500ºС), меньше поддается старению, обладает повышенной прочностью.
При подборе толщины стенки резервуара необходимо учитывать характеристики стали (пределы текучести, прочности), вес хранимой жидкости, давление внутри резервуара, напряжения в стенке резервуара и другие параметры. Чтобы обеспечить наиболее точную сборку и крепление всех элементов, необходимо производить точный расчет кривизны и радиуса каждого лепестка.
Когда известна толщина составляющих элементов, то производят выбор способа их изготовления.
Если толщина до 22 мм, то лепестки изготавливаются на многовалковом стенде, используя метод холодного вальцевания - гибка металла необходимой формы. А при толщине стали более 22 мм используется способ горячей штамповки.
2. Расчетная часть
.1 Определение размеров резервуара
Геометрические параметры резервуара:
 (1)
где R - радиус резервуара, (м);- объём
резервуара, (м3).
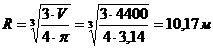 (2)
.2 Определение толщины стенки резервуара
Для изготовления шарового резервуара используют сталь 15ХСНД, ее основные характеристики:
предел прочности sв=520мПа,
предел текучести sт=350 мПа.
Допустимое напряжение определяем по формуле:
[s]р= sт/n (3)
где n - коэффициент запаса, который равен 1,5
[s]р=350/1,5=233,3 мПа
Определяем толщину стенки резервуара:
S0 = PR0/2s (4)
где P - давление жидкости в резервуаре (1,98 мПа);0 - радиус сферы (6м);- напряжение в стенке резервуара, (мПа)
Из условия s≤[s]р принимаем, что s= [s]р=233,3 мПа
Подставив исходные данные P, R0, s в формулу получим: 0 = 1,98*6*103/233,3 = 23,5 (мм)
Окончательно принимаем толщину стенки S0=24мм
2.3 Определения сечения стоек резервуара и
расчет сварных соединений
Общая нагрузка на стойки составляет:
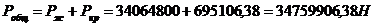 (5)
где  -
вес жидкости;
 - вес кровли.
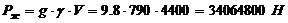 (6)
где  -
толщина металла, (м).
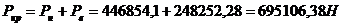 (7)
Рн - вес нижней части резервуара, (Н);
Рв - вес верхней части резервуара, (Н).
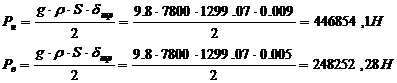 (8)
- площадь шара, (м2);
Ρ - плотность стали
Ст3сп.
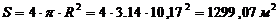 (9)
Производим подбор сечения стойки. Для этого
предварительно определяем момент инерции:
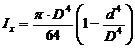 (10)
где d и D - внутренний и наружный диаметры
стойки соответственно.
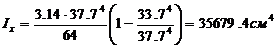 (11)
Меньший радиус инерции:
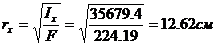 (12)
где F- площадь поперечного сечения, (см2).
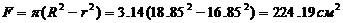 (13)
Гибкость стойки:
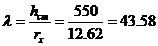 (14)
где  -
высота стойки, (см).
По таблице 10.1 [2, стр. 308] в зависимости от
гибкости  определяем
коэффициент продольного изгиба, который равен

Определяем напряжение в стойке:
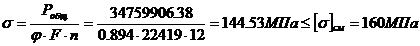 (15)
где n=12 - количество стоек
Вывод, сечение подобрано верно.
Расчёт сварных соединений
Подбор катетов швов определяем исходя из допускаемых касательных напряжений.
Катет шва между сферой и стойкой:
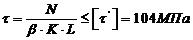 (16)
где
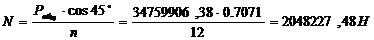 (17)
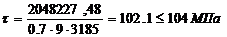
 - коэффициент для
определения расчётной толщины углового шва.
Условие соблюдается, поэтому окончательно принимаем катет К=9 мм.
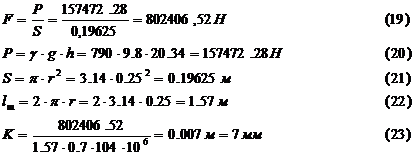
Катет шва:
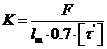 (18)
где F - сила, действующая на данную площадь,
(Н).
.4 Расчет резервуара на опрокидывание
Условие устойчивости 
Определяем опрокидывающий момент:
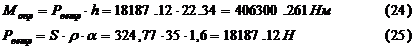
где  =35кг/м2
- ветровой напор,
 =1.6 -
аэродинамический коэффициент.
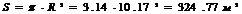 (26)
S - площадь стенки резервуара на которую действует ветровой поток;- высота от верхней точки резервуара до земли.
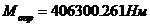
Удельный момент:
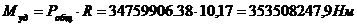 (27)
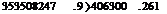 (28)
Условие соблюдается.
Вывод, резервуар не опрокинется под напором
ветра.
3. Технологическая часть
.1 Заготовки для шаровых резервуаров
При раскроях и толщине стали менее 30мм сферическую поверхность заготовкам придают методом горячей штамповки.
Для толщин до 22мм лепестки изготавливают способом холодной вальцовки, используя при этом многовалковый стенд. Все такие заготовки перед процессом вальцовки собирают из листов и соединяют автоматической сваркой под слоем флюса. Чтобы получить необходимую форму используют газовую резку и специальный шаблон-копир.
Так как размеры составляющих элементов намного больше габаритов железнодорожного состава, то их после проверочной сборки разрезают на 2 неравные части и улаживают в контейнеры выпуклостью вниз и так транспортирую до места окончательной сборки.
Элементы, изготовленные на заводе, на месте
установки монтируются в блоки. Сварка этих блоков выполняется в нижнем
положении под слоем флюса.
.2 Сборка шаровых резервуаров
Шаровые резервуары собирают по трем основным схемам.
При первой схеме производят крепление полюсного элемента на центральной стойке-опоре стенда. Блоки, которые образованные из двух лепестков, устанавливают по упорам. При сборке используют сборочные шайбы, которые приваривают к лепесткам в процессе контрольной сборки на заводе, а также за счет типовых клиновых сборочных устройств. После окончания сборки делают прихват непрерывными сварочными швами, которые являются основой для сварки под слоем флюса, а также служат для уплотнения стыка.
Согласно второй схеме, сборка происходит при горизонтальном положении каждого блока. Собранную таким образом полусферу кантуют, а потом монтируют на временную опору. Потом вторую часть сферы монтируют на первую и соединяют за счет ручного подварочного замыкающего шва.
Третья схема предполагает сбор сферы за счет последовательного наращивания элементов.
Все резервуары объемом 2000м3 собирают «вертикальным методом». Основной для временного закрепления купола и днища резервуара является центральная стойка-опора. В кондукторе происходит последующая сборка центрально опоры с полюсными блоками. Именно здесь монтируют кольца жесткости, которые крепятся с помощью раскосов к стойке.
Центральную стойку монтируют на неподвижную опору. На стойке устанавливают параллелограммный механизм подъемной люльки, перемещение которой может происходить как в вертикальной плоскости, так и вокруг оси опоры.
Производят подъем первого блока в вертикальное положение, затем его монтируют на ловителях днища и при помощи крепительных планок или клиньев фиксируют на купольной части и днище. После фиксации последующего блока с наружной стороны оболочки временно устанавливают стойку-опору, она служит для частичного восприятия веса блока. Также, чтобы придать определенную жесткость в процессе монтажа внутри каждого блока предусматривают специальную трубу жесткости, которая крепится за счет приварки.
Центральная опора, другие вспомогательные конструкции
демонтируются, удаляются через специальный люк-лаз после закрепления последнего
блока, финальной ручной сварки составных элементов прихваточными швами с
внутренней стороны резервуара.
3.3 Особенности сварных швов и их расчет на
прочность
После окончания монтажа элементов резервуара, его устанавливают на манипулятор и при помощи автоматической сваркой под слоем флюса производят укладку наружных и внутренних швов.
В манипуляторе Кудрявцева опорные неприводные катки, которые не мешают вращению шарового резервуара, установлены на шарнирных опорах, тем самым обеспечивая надежное прижатие 2-х пар приводных катков с раздельными приводами к резервуару. Таким образом обеспечивается вращение резервуара вокруг всех его осей, что позволяет выполнить широтные, меридиональные швы и переход от одного шва к другому, за счет включения приводов катков с одинаковыми или различными скоростями в одном или в противоположных направлениях.
Существуют также манипуляторы иного типа, которые обеспечивают вращение шарового резервуара исключительно в плоскости приводных роликов. Для перехода к другой нужной плоскости необходимо выполнить опусканием резервуара на временные опоры, а потом разворот манипулятора в горизонтальной плоскости.
Толщина стенки резервуара определяет форму разделки кромок, а также последовательность ее заполнения.
Для толщины 16мм не выполняют разделку кромок, а используют двустороннюю автоматическую сварку. Первый шов производят только с внутренней стороны оболочки по основе из ручного подварочного слоя, а второй шов - снаружи.
Для толщины оболочки 34мм практически все слоя выполняют с наружной стороны.
Именно использование манипуляторов позволило большинство сварочных работ выполнить автоматической сваркой при монтаже элементов резервуара. Существуют и значительные недостатки данной технологии, а именно необходимо вращать огромную, тяжелую конструкцию для работы только одного сварочного автомата, при этом используя сложные манипуляторы. В таких случаях наблюдается изменение формы оболочки при вращении из-за влияния сосредоточенных сил от стоек-опор, что не позволяет изготовлять таким способом резервуары объемом более 2000 м3 даже при использовании надувных роликов.
Для больших шаровых резервуаров более эффективной является технология монтажа на постоянных опорах без вращения в проектном положении. Меридиональные стыки образуются за счет автоматической сварки порошковой проволокой с принудительным формированием.
Такой способ сварки может выполняться как с одной стороны, так и с двух. Стыки фиксируют прихваточными швами или при помощи временных скоб. Уплотнение стыков может производится за счет формирующих прокладок без прихваточных швов или водоохлаждаемыми трубками. Для обеспечения их надежного прижатия используют двуплечие рычаги. При этом сварочный автомат перемещается по направляющему уголку вместе с ползуном. Уголок закрепляется параллельно кромкам за счет опор, проушин, клиньев.