Дипломная (вкр): Создание конструкции шарового резервуара определенной емкости для хранения сжиженных газов и легковоспламеняющихся жидкостей (ЛВЖ)
Давление распределяется равномерно по внутренней
поверхности всег шарового резервуара. На сварные швы действует усилие N, которое
направлено на разрыв изделие:
N=P×S (29)
где S - площадь днища (Sд) и сферической части
без днищ (Sсф). Площадь днища определяется по формуле:
Площадь двух лепестков (Sсф2) сферической части резервуара без днищ определяется по формуле:
Напряжение, которое возникает в кольцевом шве
равно:
Напряжение в меридиональном шве между двумя лепестками сферической части резервуара рано:
Так как напряжения в кольцевом и меридиональном
меньше допустимого sр
Конструкция стыка с размерами
Условное обозначение сварного соединения - С18.
Рисунок 2.1 - Конструктивные элементы
подготовленных кромок свариваемых деталей: 1), 2) - соединяемые детали; 3) -
флюсовая подушка.
Рисунок 2.2 - Конструктивные элементы сварного
шва (швы №1 и №2, рисунок: 1), 2) - соединяемые детали; 3) - сварной шов -
трехслойный (выполнен за три прохода).
Определение параметров режима сварки
Таблица 1 - Определение параметров режима сварки
№
слоя
Поляр.
тока
dпп
Iсв
(А)
U
(В)
Vпп,
м/ч
V
сварки(м/ч)
1
обратная
2
150-200
30-34
90-120
15-25
2
обратная
2
200-400
32-34
90-120
25-35
3
прямая
5
350-600
36-40
90-120
25-40
4
прямая
5
500-800
38-40
90-120
30-40
5
прямая
5
700-1000
40-44
90-120
30-40
Условное обозначение сварных швов
Дефекты, которые образуются при сварке
Деформация и остаточные напряжения от сварки.
Дефекты бывают двух типов: внутренние и внешние.
Внешние дефекты - это наплывы, подрезы, наружные
непровары, трещины, поры на поверхности шва. Внутренние - скрытые трещины,
поры, внутренние непровары, шлаковые включения, несплавления.
Рисунок 2.3 - Обозначение сварных соединений
Внешними дефектами в паяных соединениях являются
наплывы, натеки припоя, неполное заполнение шва припоем, а внутренними -
включения флюса, поры, множественные трещины.
Качество сварных, паяных соединений обеспечивают
строгим контролем материалов, заготовок, контролем в процессе сварки, пайки и
при приемке готовых сварных, паяных соединений. Выделяют разрушающие и
неразрушающие методы контроля в зависимости от нарушения целостности сварного
соединения.
Сварочное оборудование и его характеристики
При сборке и сварке используют следующее
оборудование:
Источник питания ТДСМ-1002, сварочный трактор -
для автоматической сварки под флюсом.
Для ручной дуговой сварки используют выпрямитель
ВД-306.
.4 Сварочное оборудование и его характеристики
Режимы сварки
Используя таблицы, приведенные ниже, выбирают
режим сварки исходя из толщины материала:
Табл.2 - Режимы сварки покрытыми электродами.
Марка
электрода
Диаметр
электрода
Iсв,
А - при положении шва в пространстве
нижнее
вертикальное
потолочное
АНО-3
АНО-4
3
100-140
90-100
100-200
4
170-200
140-160
140-170
5
270-320
150-170
-
6
200-270
-
-
АНО-9
4
150-170
130-150
-
5
200-240
160-180
-
ОМ-11
3
100-130
90-100
90-110 160-200
140-180
150-180
5
200-240
160-200
-
6
240-290
-
-
Табл.3 - Режимы для сварки под флюсом без
разделки кромок
Толщина
Зазор
Тип
шва
Ø,
мм
Iсв,
А
Uд
Скорость
сварки
3
0-1,5
односторонний
2
275-300
28-30
26-28
48-50
5
0-2
односторонний
2
400-425
28-30
26-28
38-40
8
2-4
односторонний
4
575-625
28-30
26-28
42-50
8
2-4
двухсторонний
4
650-700
34-38
30-32
35-37
8
2-4
двухсторонний
5
625-675
34-38
30-32
35-37
10
2-4
двухсторонний
5
700-750
34-38
30-32
28-30
10
1-3
двухсторонний
5
650-700
34-38
30-32
32-30
4. Конструкторская часть
.1 Создание шаблонов для шарового резервуара
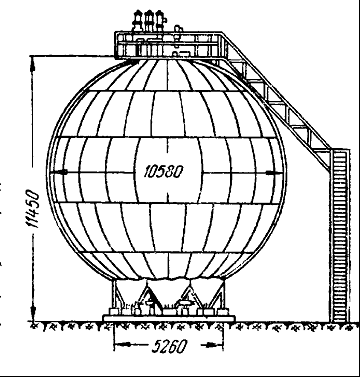
Сферические резервуары номинальной вместимостью
600-4000м3 (рис.1) наиболее часто используются для сохранности
ценных жидких продуктов. Такие резервуары широко используются не только для
легких фракций сжиженного бутана, бензина, бутилена, но также в отраслях
промышленности, где необходимо хранить, перерабатывать жидкие или газообразные
продукты, что находятся под значительным избыточным давлением (0,25 - 1,8 МПа)
и обладают большой упругостью паров.
Рис. 4.1 - Конструкция шарового резервуара
Использование таких резервуаров при меньшей
вместимости является не рациональным, потому что они являются менее
экономичными, чем цилиндрические резервуары в горизонтальном положении.
Нецелесообразно использование этих конструкций
также при давлении больше 1,8 МПа, так как толщина стенки металлической
оболочки при этом необходима большой величины, а это приводит к ухудшению
прочностных показателей стали (через снижение обжатия при прокатке) и приводит
к повышению трудоёмкости работ.
Сейчас возросла потребность так же в
изготовлении уникальных резервуаров для предприятий группы "Б" на
ряду с традиционным применением сферических резервуаров в нефтяной, газовой,
химической промышленности, для хранения, переработки различных ЛСЖ, при
технологических процессах, производства которых наблюдается наличие избыточного
давления. По сравнению с применяемыми в этих отраслях цилиндрическими
резервуарами именно сферические обладают рядом характерных преимуществ, а
именно: они улучшают качество процесса хранения, сводят к минимуму объем
газовой камеры, уменьшают расход стали, повышают давление внутри резервуара,
исключают потери от испарения. Поэтому они используются не только как
резервуары для хранения, но и как корпуса специальных технологических
аппаратов.
Именно за счет малой площади поверхности,
которая свойственная при сферической форме резервуара, уменьшаются затраты,
которые необходимы для обработки, защиты этой поверхности от коррозии, ее
изоляции от продукта, а это имеет огромное значение при эксплуатации таких
сооружений.
Раскрой металлической оболочки зависит от
суммарной длинны сварных швов, а также процента отходов листовой стали. Пару
вариантов раскроя оболочки сферического резервуара показаны на рис. 2.
Самым рациональный вариант а) из листов размером
2,6х7,5 м при этом отходы стали составляют не более 8,8% и протяженностью
сварных швов 616 м. Более удобными являются широкие (3 м) не слишком длинные
листы (до 8 м). Листы, толщина которых составляет до 16 мм, хорошо вальцуются
на станке Г.С. Сабирова в холодном состоянии по сферической поверхности.
Применение гидравлических прессов необходимо при больших габаритах листов, при
этом необходим нагрев материала до 800-8500С.
Рис. 4.2 - Схемы раскроя оболочек шаровых
резервуаров: 1 - донышко; 2 - корпус; а - трехпоясной меридиональный; б -
параллельно меридиональный; в - двухпоясной меридиональный; г - меридиональный.
Опоры сферических резервуаров могут иметь
различные конструкций. В резервуарах емкостью 600м3 опорой служит
железобетонный стакан в форме цилиндра (рис.4.3), диаметр которого равен
радиусу сферической оболочки - это соответствует центральному углу охвата 600.
При таком проектном решении происходит подвержение опорного сечения
тонкостенной оболочки резервуара именно в точках контакта с цилиндрическим
стаканом, мощным реактивным сжимающим усилиям, изгибающим моментам, что требует
для более объёмных резервуаров применения специальной системы опирания, которая
состоит из отдельных наклонных или вертикальных стоек (как правило из труб
горячекатаных, ст. 20), прикрепленных к шару либо по экватору, либо немного
ниже. Количество стоек кратно числу лепестков. Для резервуаров емкостью 600;
900м3 число стоек равно 8; при 2000м3 - 12; 4000м3
- 16.
Низ стоек-опор крепится сваркой к металлическим
опорным плитам, которые в свою очередь при помощи анкерных болтов фиксируются к
железобетонному фундаменту в виде кольца. Верх стоек соединяется с оболочкой
резервуара через фасонные пластинки, которые имеют такой же радиус кривизны,
как и радиус оболочки.
Для получения упругого соединения шаровой
оболочки с стойками при воздействии ветровой нагрузки и обеспечения
вертикального положения опорных стоек при монтажных работах, их крепятся в
единую упругую систему с помощью перекрестных диагональных связей - стальных
тросов (стержней). Связи имеют натяжные устройства - талрепы.
Рис. 4.3 - Шаровой резервуар емкостью 600 м3
на цилиндрическом постаменте
Оболочка резервуаров для хранения веществ,
которые не вызывают коррозию стали, производится из низколегированной стали
(09Г2С) с улучшенным показателем ударной вязкости при отрицательных
температурах. Для хранения агрессивных веществ, которые способны вызывать коррозию,
используют двухслойную сталь, которая имеет главный слой из углеродистой стали
(ВМСт3сп) и плакирующий слой из нержавеющей стали (Х18Н10Т), его толщина около
10 - 20% от всей толщины биметалла.
На куполе резервуара предусмотрено специальное
технологическое оборудование, а на днище - патрубки для трубопроводов, лазы,
люки. Сжиженный газ поступает в резервуар по трубопроводу через купол почти до
дна резервуара. Выпуск газа происходит через трубопровод, который находится на
днище.
.2 Обоснование и выбор материалов
Для обеспечения сохранности дизеля
предусматривают именно шаровой резервуар. При этом очень часто используют стали
марок Ст2, Ст3сп и низкоуглеродистые стали.
Конструируемый резервуар находится в г.Одесса,
поэтому колебание температур находится в диапазоне -40 - +20. Поскольку сталь
Ст3сп может применятся в диапазоне от -40 до +200 оС, то выбираем ее за основу.
Эта сталь имеет увеличенный диапазон вязкости,
сниженную степень старения. Свойства стали приведены в табл. 1.
Табл.1- Состав и свойства стали
Марка
стали
Содержание
химических элементов
C
Mn
Si
Ст3сп
0,14-0,22
0,4-0,65
0,12-0,3
210-250
380-490
Ст3сп имеет хорошую свариваемость, поэтому
сварные швы характеризуются необходимой стойкостью к появлению трещин
кристаллизационного характера из-за наличия малого содержания углерода.
Целесообразность использования данной стали так
же определяется ее небольшой стоимостью по сравнению с остальными.
.3 Монтажные работы
.3.1 Подготовительные работы
Чтобы обеспечить необходимый уровень охраны труда
на высоте предусматривают устройство подмостей, временных площадок или люлек.
Это имеет особое значение при сборке металлических конструкций на значительной
высоте, где происходит соединение всех конструктивных элементов за счет сварки
или на болтах. Применение данных элементов безопасности приводит к увеличению
стоимости монтажа, но при этом создаются безопасные условия для работы
монтажников. К подмостям предъявляют ряд требований:
а) установка до монтажа элемента;
б) применение сборно-разборных, лёгких,
инвентарных подмостей;
в) они должны обладать нормируемой прочностью, а
также устойчивостью.
Конструктивные требования:
а) наличие перил высотой не менее 1000 мм;
б) для изготовления настила использовать
металлический лист или доски толщиной более 40мм;
в) наличие бортика по периметру высотой около
150мм, чтобы ограничить возможность падения инструмента с высоты.
По назначению выделяют две группы подмостей:
подвесные, которые крепятся непосредственно на установленных конструкциях, и
наземные, которые монтируют на земле при этом нет связи с установленными
конструкциями.
Подвесные подмости крепятся возле мест подхода
стропильных, подстропильных ферм, подкрановых балок к колоннам. Их крепят перед
монтажом основной конструкции, а демонтируют используя монтажные краны.
Конструкция подмостей разнообразная. Например,
они могут быть из уголков с применением металлического или деревянного настила.
Крепление к основным конструкциям производят через крюки или другие устройства.
Для монтажных работ используют шевры, порталы,
мачты, подъемники или грузоподъемные краны.
Как правило именно от правильного выбора
монтажного устройства зависит экономичность исполнения работ.
Для осуществления правильного выбора необходимо
учитывать вес и объём монтируемых конструкций, максимальную высоту подъема
частей, достаточный вылет стрелы монтажного устройства, также необходимо
учитывать определённые местные условия вблизи площадки для монтажа.
С помощью строповки обеспечивают подъем
конструкций в проектное положение, для этого выполняют закрепление монтируемых
элементов к крюку грузоподъёмного механизма (рис.2).
Правильная строповка обеспечивает безопасное
производство работ, возможность легко выполнять перемещение элементов при их
подъеме и установку.
Это обеспечивается за счет применения стального
каната - стропа. Его длина на прямую зависит от габаритов монтируемых
элементов. К выполнению строповки допускается специально обученный
рабочий-стропальчик.
Перед осуществлением подъема элементов
необходимо выполнить проверку:
) соответствия грузоподъемности стропа и веса
поднимаемого груза;
) правильности крепления стропа, груза;
) возможности свободного прохода груза на пути
перемещения к месту монтажа;
) отсутствия людей возле перемещаемого груза.
При креплении стропа в районе верхнего пояса
ферм необходимо предусмотреть наличие инвентарных подкладок для сохранности
элементов конструкции и самого каната.
4.3.2 Монтаж
резервуаров
Монтаж - процесс производства, основанный на
сборке и установки в проектное положение элементов конструкций или
оборудования, всего сооружения, которые были изготовлены целиком или отдельными
частями. Качество и сроки монтажных работ на прямую зависят от качества его
организации.
При организации данного вида работ
предусматривают применение мобильных грузоподъемных средств, укрупнение
элементов.
Поскольку технологические металлоконструкции в
большинстве случаев являются индивидуальными, то организация их монтажа
является сложным и трудоемким процессом.
Этот факт вызывать большую сложность при попытке
произвести типизацию способом монтажа таких элементов.
При разработке ПОС и ППР происходит планирование
качественного процесса монтажа на всех стадия возведения конструкции.
ПОС (проект организации строительства) является
одним из разделов в составе проектного задания, а ППР (проект производства
работ) - это рабочий проект.
Монтаж металлических конструкций должен
обязательно выполнятся только по ППР или по технологическим картам, которые
предоставляются при монтаже мелких элементов конструкций или оборудования.
До монтажа металлических конструкций необходимо
выполнить устройство фундаментов, планировку окружающей территории, устройство
постоянных, а также временных дорог. Также необходимо произвести прокладку
элементов электроснабжения, чтобы выполнить подключение кранов и сварочных
аппаратов.
Также предусмотреть устройство путей под краны
для их передвижения в зоне монтажа. Около площадки возводят бытовые помещения,
инструментальные склады, бытовки для рабочих, если необходимо, то устраивают и
площадки складирования, и место для укрупнительной сборки.
При выполнении монтажа технологических
металлоконструкций монтажники производят сложными подъёмами, работают на
большой высоте почти без ограждений, пользуются различными монтажных
приспособлений, соединение конструкций происходит за счет сварки или с помощью
болтов.
Для обеспечения безопасного производства
монтажных работ необходимо, чтобы все рабочие перед начало проходили:
вводный (общий) инструктаж по технике
безопасности;
инструктаж непосредственно на рабочем месте.
Основная функция резервуаров - обеспечение
сохранности воды, нефти и иных жидкостей. Существуют цилиндрические и
сферические резервуары. Корпус сферических резервуаров имеет вид отдельных
стальных листов толщиной 25 - 30мм.
Корпус резервуара крепят на специальном опорном
кольце, установленном на фундаменте. Вес одного такого резервуара объёмом 600м3
составляет 60т. Лепестки корпуса крепятся между собой при помощи сварки,
образовывая целостную конструкцию.
Лепестки в составе нижних поясов разделываются
под сварку внутри, а верхних поясов - с наружи, это необходимо, чтобы исключить
необходимость выполнения потолочной сварки.
На данный момент особенно в химической
промышленности применяют каплевидные резервуары, конструкция которых состоит
также из отдельных стальных лепестков.
Траншейные резервуары в основном используют для
сохранности больших объёмов жидкости. Их эффективно заключается в том, что они
уменьшают потери жидкости через испарения, так как наземные емкости имеют
довольно высокие показатели по потере веществ.
Элементы траншейного резервуара опираются нижнем
основанием на песчаную подушку толщина которой составляет около 30см.
Все резервуары относятся к листовым
конструкциям. К ним предъявляют высокие требования по непроницаемости.
Сборку таких резервуаров выполняют либо
отдельными листами, либо более укрупненными блоками. Лепестки изготавливают на
заводе и готовят к сварке: V-образная или U-образная обработка кромок.
Монтаж наземной части конструкции происходит
только после устройства и приема фундаментов. Точность монтажа резервуара на
прямую зависит от точности устройства фундамента.
Именно строительная организация гарантирует
правильность габаритов основы под резервуар, а также расположения анкерных
болтов для крепления. В фундамент предусматривают наличие закладных деталей,
вне контура опоры конструкций, на них наносят разбивочные оси, которые
необходимы для точного и надежного монтажа конструкций.
После устройства фундаментов монтируют опорное
кольцо. Сначала производят выверку, а потом закрепление. Затем устанавливаю
нижнее дно после твердения бетона. На следующем этапе происходить монтаж именно
лепестков резервуара.
Для точности монтажа используют специальные
стойки из швеллеров. при выполнении соединения лепестков используют прихватки.
И только после тщательной выверки и контроля выполняют сваривание элементов.
Сваривание выполняют автоматическим сварочным
аппаратом, так как протяженность швов значительная. При этом используют
вращатели для дополнительного удобства производства работ по соединение элементов.
Более современным является использование стендов, которые позволяю выполнять
вращение соединяемых элементов.
При монтаже резервуара двумя полусферами
используют 2-е мачты. После окончания сборки производят проверку прочности
резервуара испытанием его на действие давления, которое в 1,5 раз превышает
рабочее.
Основными элементами каплевидных резервуаров
являются лепестки, которые поступают на площадку уже свальцованными прямо с
завода.
Сначала на песчаном основании устанавливают
днище. Потом производят сборку опорного кольца, которое имеет дополнительные
элементы жесткости.
На следующем этапе монтируют лепестки 2-х нижних
частей и устанавливаю полуфермы, которые крепят как к ребрам жесткости нижним
концом, так и к кольцу в верхней части. производят раскрепление полуферм из
плоскости при помощи специальных элементов. Сверху полуферм монтируют остальные
пояса.
Цилиндрические резервуары могут использоваться
для хранения различных видов жидкостей. Существует два основных способа монтажа
таких резервуаров: полистовая сборка наращиванием и подращиванием поясов.
Также существует более современный способ,
применение которого заменяет два предыдущих. Такой способ заключается в монтаже
из листовой заготовки. Это сокращает сроки выполнения работ, поскольку основные
их объёмы сосредотачиваются именно на заводе и предполагает выпуск специальных
полотнищ. Эти полотнища соединяются сваркой на стенде. Сварка автоматическая в
стык - это позволят значительно сэкономить материалы.
Производят сборку отдельно элементов днища и
самого корпуса. Днище выполняется из половинок и фиксируется на опоре. Кровля
резервуара выполняется или в виде полотнищ или совокупности щитов.
Изготовленные полотнища в рулонах поставляются на стройплощадку. Диаметр рулона
- 2-3м, а длинна менее 18м. Потом они подаются непосредственно к месту сборки.
Резервуары устанавливают на основание (песчаное)
а форме конуса с уклоном 2% от центра к краям. Потом ложится изоляционный слой,
который защищает днище от влаги. Его поворачивают и устанавливают на подготовку.
Разворот выполняют возле места монтажа или
непосредственно на нем. Рулон перед раскрытие обматывают специальными канатом,
который натягивают механическим способом. После этого его стягивают планками,
которые обеспечивали закрытое положение рулона, а потом выполняют срез.
Постепенно снижая натяжение каната, разворачивают рулон. Разворачивание рулона
можно выполнять при помощи разных механических устройств.
В случаи если дно резервуара поступает на
площадку в виде двух половинок, то производят выверку, монтаж и соединение при
помощи автоматической или полуавтоматической сварки. В центре устанавливают
стойку и с помощью специального шаблона наносят риску контура оболочки
резервуара.
Затем устанавливают ограничители в виде уголком
на расстоянии от нанесенной риски 500мм. Именно они производят контроль при
разворачивании корпуса. После этого их срезают.
Для монтажа корпуса рулон устанавливают в
вертикальное положение. Нижнюю часть рулона монтируют на поворотный шарнир,
который соединяется с шевром.
На место установки рулона монтируется поддон
толщиной 8мм. Перед подъёмом рулона нужно удостоверится, что его кромка
находится вверху. На нее с целью обеспечения корпусу дополнительной жесткости
укладывают временную мачту с лестницей. После всех перечисленных работ
выполняют выверку шевра, оснастки, шарнира. Шарнир соединяют с листами днища.
Затем при помощи механизмов поднимают рулон полиспастом шевра в вертикальное
положение.
После установки вся дополнительная оснастка
демонтируется. Затем монтируют в центре днища резервуара опору (временную или
постоянную). В случае щитовой кровли, на опоре монтируют оголовок для установки
всех щитов. Основание опорной стойки соединяют с днищем корпуса.
Монтаж кровельных щитов выполняют краном. Щит
устанавливается на стойку и на верх корпуса. Крепление к стойке производят
через болты, а к корпусу через временные «ловители». После этого щит
приваривают. Вертикальный шов концов корпуса резервуара выполняют внахлестку.
Подгонка листов может выполнятся с использованием различных устройств.
Монтаж противоповоротной стойки.
Монтаж и фиксацию стоек купола производят после
его подъема и наполнения резервуара водой до уровня, который превышает высоту
стоек на величину около 200 мм.
После опустошения и очистки дна резервуара
выполняют окончательную фиксацию опорных пластин каждой стойки, а также
выполняют потолочные швы и элементы крепления направляющих.
Монтаж ветрового кольца жесткости.
Установку кольца выполняют при помощи крана
МКГ-25БР или МКГС-100 непосредственно после монтажа 8-го пояса стенки.
Фиксацию ветрового кольца к стенке выполняют из
люльки автогидроподъемника АГП-22.
После монтажа стенки выполняют крепление
направляющей лестницы.
Монтаж катучей лестницы.
Опору лестницы монтируют краном МКГ-25БР после
завершения монтажа всех элементов кровли.
Опору подают краном на максимальном вылете
наверх купола, а затем ручной лебедкой с рычагом перемещают в проектное
положение и после выверки приваривают.
Катучую лестницу предварительно собирают на
земле, а потом установить в проектное положение с помощью крана МКГ-25БР,
опирая одним концом на установленную опору, а вторым закрепив к выносной
площадке.
Монтаж внутренних устройств.
После устройства купола монтируют все
дополнительные внутренние устройства.
 ,
МПа
 ,
МПа