Материал: Специальные вопросы микро- и нанотехнологий. Стогней О.В., Трегубов И.М

(4.3)
где N - число зеркал. Например, при N = 4 допустимые откло-
нения составляют 0,3 нм дляλ = 4,5 нм, а каждое зеркало может поглощать ~40% падающего излучения. Это также затрудняет применение рентгенолитографии в нанотехнологии. Однако в последнее время методами МЛЭ созданы зеркала с многослойными покрытиями - брэгговские зеркала. Чередующиеся атоммарногладкие нанослои с большим и малым поглощением (Мо- С, W-Si) обеспечивают высокие коэффициенты отражения. Созда ние многослойных рентгеновских зеркал расширяет возможность применения рентгенолитографии в нанотехнологиях.
4.4. Ионолитография
Принцип и основные этапы технологии такие же, как в других видах традиционной литографии. Экспонирование производится ионными пучками: широким пучком, сфокусированным пучком или через проекционную систему на основе промышленных установок ионной имплантации.
Фокусированные ионные пучки используются для рисования по резисту и могут применяться для непосредственной модификации подложки. В связи с тем, что ионный пучок создает дефекты в поверхностном слое, в несколько раз изменяется скорость растворения подложки в некоторых растворителях. Поэтому создается возможность отказаться от резиста, так как поверхностные слои материалов сами ведут себя как резисты.
Обычно при ионной литографии используют те же резисты, что и в электронографии; для экспонирования применяются легкие ионы Н+, Не++. Длина пробега легких ионов с энергиями 50-100 кэВ примерно равна толщине резиста, используемой в технологических процессах. Ионы всю энергию передают резисту и не проникают в подложку, как электроны. Поэтому чувствительность резистов к ионному пучку на 1,5-2
50
порядка выше, чем к электронному, время экспонирования ионным пучком значительно меньше, и соответственно - выше производительность процесса литографии. Разрабатываются также специальные резисты.
В ионолитографии отсутствует дифракционное ограничение, так как из-за большой массы ионов длина волны де Бройля для ионов на 1,5 порядка меньше, чем для электронов при тех же ускоряющих напряжениях. Ионные пучки не испытывают обратного рассеяния, вторичные электроны в резисте имеют малую энергию, а следовательно, - малую длину свободного пробега. Пучок тяжелых, по сравнению с электронами, ионов испытывает слабое угловое рассеяние. Благодаря этим факторам ионолитография обеспечивает разрешение до 10 нм.
Проекционные установки имеют высокую разрешающую способность и производительность. Однако из-за сложности создания источников ионов, систем развертки и фокусировки ионных пучков метод пока не получил распространения в серийном производстве.
4.5. Импринт-литография
Развитие методов традиционной лучевой литографии с целью выхода в нанометровый диапазон требует огромных финансовых вложений, что может быть экономически оправдано только при массовом производстве продукции, например микросхем процессоров или памяти. Импринт-литография (иногда используют альтернативные термины - нанопечать, наноимпринтная литография, нанопечатная литография, импринтинг) - более простая и дешевая технология, основанная на ином подходе к производству нанолитографической продукции. Она основана на прессовании резиста в формах с последующим переносом рисунка на пластину полупроводника. При импринт-литографии изображение в слое резиста создается за счет физической деформации резиста, а не за счет модифика-
51
ции химической структуры резиста посредством облучения. Роль шаблона играет пресс-форма (штамп).
Принципиальная схема метода. Последовательность фор-
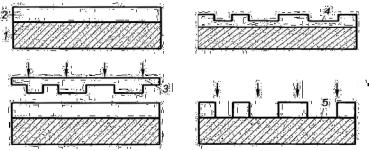
мирования рисунка на резисте показана на рис. 4.10, она включает несколько этапов.
На подложке 1 при помощи центрифуги создается плоскопараллельный слой резиста 2 (см. рис. 4.10 а).
Композиция нагревается до температуры размягчения отвержденного резиста. Штамп 3 (см. рис. 4.10 б) вдавливается в слой резиста, который заполняет углубления на штампе.
Система охлаждается до температуры ниже температуры затвердевания резиста, и штамп поднимается. Возникновение на резисте выступов соответствует углублениям штампа. В местах, где были выступы штампа, остается слой 4 резиста толщиной 10-20 нм (рис. 4.10 в).
Рис. 4.10. Этапы перенесения рисунка на резист в импринтлитографии
Удаляется остаточный слой резиста (реактивным ионным травлением); в окнах резиста (5 на рис. 4.10 г) поверхность подложки оказывается открытой.
Через окна в резисте может производиться травление подложки, напыление металла или ионная имплантация, после чего резист удаляется. Время одного цикла 1015 минут. На рис. 4.11 а,б представлены электронные микрофотографии отверстий в
52
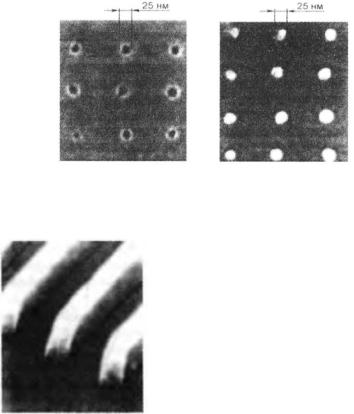
резисте ПММА после импринтинга и поверхность подложки после напыления металла в отверстия и удаления резиста.
Рис. 4.11. Электронные микрофотографии отверстий в резисте: а - после импринтинга; б - после напыления металла и удаления резиста
|
|
|
На рис. 4.12 приведена элек- |
|
|
|
|
тронная |
микрофотография полосок |
|
|
|
металла на подложке после имприн- |
|
|
|
|
тинга и напыления. Для полос ха- |
|
|
|
|
рактерны гладкость и острые углы, |
|
|
|
|
что недостижимо при традиционных |
|
|
|
|
методах. |
|
|
|
|
Резисты. Используются орга- |
|
|
|
|
нические |
термопластичные мате- |
|
|
|
риалы, например ПММА, полисти- |
|
Рис. 4.12. Электрон- |
рен и материалы, разработанные |
|||
ная микрофотография |
специально для импринтинга (mr- |
|||
полосок |
металла |
на |
L6000, mr-18030). Толщина резиста |
|
подложке |
после |
им- |
обычно изменяется в пределах 50- |
|
принтинга |
и напыле- |
200 нм, в зависимости от задачи. |
||
ния. Ширина полос - |
Выбор режимов изменения темпера- |
|||
70 нм, высота - 200 нм |
туры и давления во время процесса |
|||
производится с учетом механических и поверхностных свойств резиста и штампа. Например, для ПММА оптимальны рабочая температура 200°С и давление 13 МПа.
53
Штампы. В качестве материала штампов используют кремний или слой SiО2 на кремниевой подложке. Для рисунков с деталями размером - 10-20 нм применяют металлические штампы, изготовленные с помощью электронно-лучевой литографии с последующим напылением металла на подложку в отверстия резиста. Ширина и высота выступов могут быть различными для разных задач. Обычно ширина линий лежит в пределах от 10 нм до нескольких мкм, высота - от 50 нм до нескольких сотен нанометров.
Один из методов получения штампов - интерференционная литография. Метод используется для изготовления штампов в виде одномерных решеток или массивов точек с треугольной и квадратной симметрией. Для этого экспонируется интерференционная картина, создаваемая суперпозицией двух,
трех или четырех лучей соответственно. Период Λ полученных решеток определяется длиной волны излучения λ и углами θ и ϕ (см. рис. 4.13). Полученные изображения используют для создания твердого штампа, с помощью которого формируют рельеф в термопластичных материалах.
Применение импринт литографии. Разрешающая способ-
ность импринт-литографии определяется главным образом минимальными размерами деталей на штампе. Этим методом можно получать структуры с размерами до 10 нм. Импринтлитография имеет ряд очевидных преимуществ. Здесь не используют пучки электронов, фотонов и ионов, поэтому нет проблем, связанных с дифракцией, рассеянием первичных и вторичных электронов, с химическими процессами в резисте. Импринтинг не только имеет разрешающую способность до 10 нм, но и позволяет наносить рисунок сразу на площади порядка нескольких квадратных сантиметров, что дает высокую производительность. Наконец, импринтинг - более простая и дешевая технология по сравнению с традиционной литографией в нанометровом диапазоне.
54