Курсовая работа (т): Сварка и резка металлов взрывом
Сварка и резка металлов взрывом
ФЕДЕРАЛЬНОЕ АГЕНСТВО ПО ОБРАЗОВАНИЮ
Государственное образовательное учреждение высшего профессионального образования
"ТОМСКИЙ ПОЛИТЕХНИЧЕСКИЙ УНИВЕРСИТЕТ"
ЮРГИНСКИЙ ТЕХНОЛОГИЧЕСКИЙ ИНСТИТУТ
Механико-машиностроительный факультет
Оборудование и технология сварочного производства
Кафедра
сварочного производства
Курсовая работа
по
дисциплине: "Методология научных исследовании"
ЮРГА
2013
Аннотация
Новиков Д.К. Сварка и резка металлов взрывом. - Курсовая работа ЮТИ ТПУ 2013, с. 31, ил. 7.
В работе изложены сущность сварки и резки
металлов взрывом, приведены основные технологические схемы и параметры
процессов, дан краткий обзор статей по теме курсовой работы. Указано
оборудование и материалы для процессов сварки и резки металлов взрывом. Преимущества
при определенных видах соединений и резки металлов .
Содержание
Введение
. Сварка взрывом
.1Сущность сварки взрывом
.2 Основные схемы применяемые при сварке взрывом
.3 Классификация параметров сварки взрывом
1.4 Научные работы по сварке взрывом
1.5 Оборудование
. Резка металла взрывом
.2 Сущность и схема резки металла взрывом
.2 Категории резки металлов взрывом
Заключение
Список использованных источников
Введение
В современной технике приходится соединять детали из одинаковых и разнородных материалов и сплавов, неметаллов, а также самые различные их сочетания.
Соединения должны быть прочными. Однако к ним предъявляют и специальные требования, ограничивающие допустимое термическое и механическое воздействие сварочного процесса на соединяемые материалы. Иногда задается предельная температура нагрева, еще не вызывающая неблагоприятных изменений свойств материалов, или лимитирующих степень пластической деформации и наклепа, которые могут отрицательно повлиять на служебные свойства свариваемых материалов, например полупроводников. В решении этих специальных задач роль сварки давлением очень велика, так как современные ее способы позволяют варьировать термические и деформационные параметры процесса в очень широких пределах.[1; стр2]
Сварка взрывом представляет собой разновидность процесса сварки давлением, реализуемую при высокоскоростном соударении тел, метаемых зарядами взрывчатых веществ(ВВ). Сварку взрывом широко применяют для получения заготовок и изделий при изготовлении сварных металлоконструкций, включающих использование таких металлов и сплавов которые известными способами сварки соединить невозможно или крайне затруднительно.
Используемые на практике методы раскроя
холодного и горячего металла (вырубка на прессах, резка дисковыми пилами, газовая
и анодно-механическая резка) связаны с большими отходами материалов и низкой
производительностью. Внедрение методов резания взрывом приводит к уменьшению и
устранению указанных недостатков и снижение себестоимости процесса.[2;стр6]
1.
Сварка взрывом
1.1 Сущность сварки взрывом
Сварка взрывом основана на воздействии
направленных кратковременных сверхвысоких давлений энергии взрыва на
свариваемые детали, и в отличии от штамповки взрывом осуществляется при
непосредственном контакте взрывчатого вещества с метаемой деталью, изредка
через буферную прокладку для смягчения удара. Сварку взрывом используют при
изготовлении заготовок для проката биметалла, при плакировке поверхностей
конструкционных сталей металлами и сплавами с особыми физическими и химическими
свойствами, а также при сварке деталей из разнородных металлов и сплавов. При
сварке взрывом соединения образуются за счет совместной пластической деформации
в результате вызванного взрывом соударения быстродвижущихся деталей.
Кинетическая энергия соударения соединяемых частей затрачивается на работу
совместной пластической деформации контактирующих слоев металла, приводящей к
образованию сварного соединения. При этом часть работы пластической деформации
переходит в теплоту, которая может разогревать металл в зоне соединения до
высоких температур, вплоть до плавления локальных объемов. Это сравнительно
новый перспективный технологический процесс, позволяющий получать
биметаллические заготовки и изделия практически неограниченных размеров из
разнообразных металлов и сплавов, в том числе тех, сварка которых другими
способами затруднена.
1.2 Основные схемы применяемые при сварке
взрывом
Принципиальная угловая схема сварки взрывом
представлена на рисунке 1.
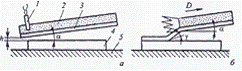
Рисунок 1
Угловая схема сварки взрывом до начала(а) и на стадии(б)
Неподвижную пластину (основание) 4 и метаемую пластину (облицовку) 3 располагают под углом α = 2-16° на заданном расстоянии h = 2-3 мм от вершины угла. На метаемую пластину укладывают заряд ВВ 2. В вершине угла устанавливают детонатор 1. Сварка производится на опоре 5. При возбуждении с помощью детонатора заряда ВВ по нему распространяется фронт детонационной волны со скоростью детонации D, составляющей 2000-8000 м/с (детонация - процесс разложения ВВ с выделением газа и тепла). Образующиеся позади фронта детонации газообразные продукты взрыва в начальный период создают давление 100-200 Гпа, сохраняя в течение короткого времени по инерции прежний объем ВВ, а затем со скоростью 0,5-0,75Dрасширяются, сообщая находящемуся под ним участку металла импульс движения. Под действием этого импульса объемы заготовки последовательно вовлекаются в ускоренное движение к поверхности неподвижной части металла и с большой скоростью соударяется с ней. При установившемся процессе метаемая пластина на некоторой длине дважды перегибается, ее наклонный участок по углом движется со скоростью Dза фронтом детонационной волны. При соударении из вершин угла выносятся тонкие поверхностные слои, окислы и загрязнения. То есть в месте соударения возникает эффект кумуляции - из зоны соударения выбрасывается с очень высокой скоростью кумулятивная струя, состоящая из металла основания и облицовки. Эта струя обеспечивает очистку свариваемых поверхностей в момент, непосредственно предшествующий их соединению. Со свариваемых поверхностей при обычно применяемых режимах сварки удаляется слой металла суммарной толщиной 1-15 мкм. Высокоскоростное соударение метаемой части металла с неподвижной пластиной вызывает течение металла в их поверхностных слоях. Поверхности сближаются до расстояния действия межатомных сил сцепления и происходит схватывание по всей площади соединения с характерной волнообразной границей раздела соединяемых деталей. Продолжительность сварки взрывом не превышает несколько микросекунд. Прочность соединений, выполняемых сваркой взрывом, выше прочности соединяемых деталей. Это объясняется упрочнением тонких слоев металла , прилегающих к соседним поверхностям, при их пластической деформации. Исследование пластической деформации в зоне соударения по искажению координатной сетки показало, что прочное соединение образуется только там, где соударение сопровождается взаимным сдвигом поверхностных слоев метаемой пластины и основания. Там же, где взаимный сдвиг отсутствовал, и в частности в зоне инициирования взрыва, прочного соединения не было получено. Очевидно, что "лобовой" удар метаемой пластины в основание без тангенциальной составляющей скорости и сдвиговой деформации в зоне соединения не приводит к сварке.[3]
Задавая углы и значения скоростей ( D,
 и
 )
их можно связать тригонометрическими соотношениями (рисунок 2)
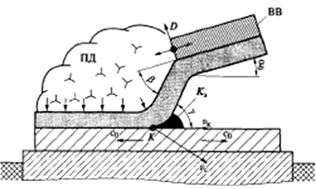
Рисунок 2
 - установочный
угол, β
- угол
перегиба, γ - угол соударения, D
- скорость детонации взрывчатого вещества,
 -
скорость перемещения динамического угла встречи соударяющихся пластин в
направлении сварки(скорость контакта), -
скорость соударения(метания), ПД - продукты детонации, ВВ - заряд взрывчатого
вещества, К - точка контакта,
 - кумулятивная
струя,
 -
скорость распространения звука в металле.
.=
2Dsin0,5(γ -  γ
= +β;
=
Dsin(γ-)/sinγ
На первом этапе сварки взрывом угловая схема
являлась наиболее распространенной. Это было связано с применением мощных ВВ со
скоростями детонацииD,
превышающими скорость звука в металле  Недостаток
угловой схемы состоит в том, что по мере удаления от точки инициирования заряда
ВВ зазор hсущественно
возрастает, приводя к соответствующему изменению условий соударения по длине
свариваемой заготовки и анизатропии свойств полученного многослойного
материала.
В отличии от угловой при параллельной схеме
(рисунок3)
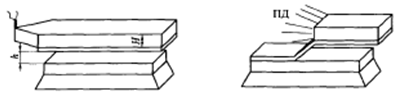
Рисунок 3
когда  =
0, сварка происходит с постоянными значениями h,
γ,
 ,
 .
Это позволяет использовать параллельную схему при решении большинства
практических задач. При параллельной схеме расположения свариваемых элементов
уравнения, которые определяют кинематические параметры процесса сварки
существенно упрощаются:
=
2Dsin0,5γ; γ =
β;  =
D.
Соединения деталей при угловой и параллельной схемах исходного расположения заготовок происходит по волнообразной линии. Конфигурация волн зависит от параметров режима сварки: скорости соударения деталей, скорости контакта и угла соударения. Эти параметры можно регулировать, подбирая взрывчатое вещество, меняя высоту его слоя ( от 5 до 100 мм) и исходный зазор между деталями с учетом плотности и толщины метаемой детали.
На рисунке 4 изображена схема сварки взрывом
соединения труб
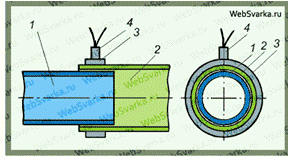
Рисунок 4
В этом способе применяется телескопический или
нахлесточный стык, где 1 и 2 - соединяемые трубы, 3 - взрывчатка, 4 -
детонатор. Взрывчатка располагается по стыку кольцеобразной полосой. Для
устранения смятия труб при взрыве может быть применен достаточно прочный
сердечник (не показан на рисунке).
1.3 Классификация параметров сварки взрывом
К внешним, исходным параметрам относятся:
параметры свариваемых материалов (физико-механические свойства и геометрические размеры)
установочные или технологические параметры: -
установочный угол между пластинами перед сваркой (при =0,
что чаще всего используется на практике, γ=
и скорость контакта равна скорости
детонации), h - исходный зазор
между пластинами, Н - высота заряда ВВ,  -
насыпная плотность заряда ВВ. Тип ВВ, определяет скорость его детонации при
заданных высоте и плотности.
Исходный зазор между пластинами в расчетах
измеряется в единицах линейного размера заряда ВВ в зависимости от соотношения
высот h/H.
Сама высота заряда и насыпная плотность характеризует количество применяемого
ВВ, измеряемого в единицах массы метаемой пластины: m=Н/( ,
где
- насыпная
плотность заряда ВВ,  - плотность
материала метаемой пластины,
 ее толщина. [4.
стр 181]
Физические явления, происходящие при сварке взрывом, структура и свойства соединения зависят от свойств свариваемых материалов и параметров процесса, которые можно разделить на кинематические и физические (динамические) параметры.
К кинематическим параметрам принадлежат:  -скорость
метаемой пластины, β-угол
поворота метаемой пластины, γ-угол
соударения,
 -скорость движения
точки контакта.
К физическим(динамическим) параметрам относятся: р-давление соударения, t-длительность соударения, Т-температура в зоне соударения. Эти параметры в свою очередь определяются конструктивными характеристиками взрывного устройства , физико-механическими, теплофизическими и энергетическими свойствами используемых материалов и начальными (технологическими) параметрами процесса:
) Характеристика заряда ВВ: D-
скорость детонации,  -плотность заряда, k-показатель
политропы продуктов детонации,
 -масса заряда ВВ.
) Свойства свариваемых металлов: физико-механические характеристики свариваемых металлов (прочность, твердость, вязкость), теплофизические
(теплоемкость, теплопроводность, температура плавления), микрорельеф свариваемых поверхностей, начальная температура, ударные адиабаты свариваемых поверхностей.
) Коэффициент нагрузки r
( безразмерные параметры): r=/ =
 /
 ,
где и
-
соответственно плотность материала и толщина метаемой пластины.
) Сварочный зазор h-
начальное расстояние между пластинами (обычно h=(1...2)),
α-начальный
угол между пластинами.
Площадь метаемой пластины, как правило, больше
площади основной пластины. Нависание метаемой пластины над основной необходимо
для того, чтобы уменьшить влияние бокового эффекта разлета продуктов взрыва при
детонации плоского заряда ВВ, однако этот прием не всегда устраняет расслоение
по периметру биметаллических пластин, называемых краевым неприваром. В начале
соударения вблизи точки инициирования заряда ВВ соединение пластин так же может
быть некачественным. Этот участок принято называть краевым неприваром.[5.
стр114]
1.4 Научные работы по сварке взрывом
Процессы расплавления, вихреобразования и фрагментации при сварке взрывом
Исследованы явления, происходящие вблизи границы раздела при сварке взрывом: расплавление, вихреобразование, фрагментация. Обнаружено, что для исследуемых соединений алюминида титана с титаном границы раздела оказались расплавленными полностью или частично. При этом впоследствии высокой прочности возникающего соединения расплавление в зоне контакта не является в определенных условиях критически опасным для сварки взрывом. Предложены альтернативные варианты объяснения слоистой структуры локальных зон расплавления: вихреобразование и послойная кристаллизация. Обнаружены фрагменты (частицы) алюминиды вблизи границы раздела. Одновременное наблюдение таких фрагментов и полосовой структуры свидетельствует о существовании двух различных процессов фрагментации.
В качестве исходных материалов выбран технический титан ВТ1-0 и орторомбический алюминид титана - сплав ВТИ - 1. Сварку выполняли при различных схемах и параметрах, после чего выбрали соеденения для дальнейшего исследования. Неподвижную пластину располагали на металлической подложке. [6]
Особенности пластической деформации металла околошовной зоны при сварке взрывом сталеалюминиевого композита с подслоем хрома
В этой статье представлены результаты исследования пластического деформирования металла околошовной зоны при сварке взрывом сталеалюминиевого композита с предварительно нанесенным на сталь подслоем хрома. Показано влияние толщины подслоя хрома и скорости соударения на величину сдвиговой деформации металла в приконтактных областях сваренного взрывом композита Al+Cr+Cт3 и прочность соединения его слоев. Рассмотрены энергетические аспекты процесса формирования соединения на межслойных границах композита.