Курсовая работа (т): Сварка и резка металлов взрывом
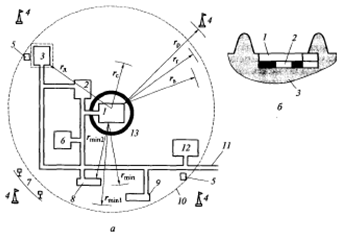
Рисунок 5 Планировка открытого полигона для сварки взрывом (а) и вертикальный разрез рабочей площадки (б)
- Площадка для сварки взрывом; 2 - площадка для
подготовки ВВ; 3 - расходный склад ВВ; 4 - вышка оцепления; 5 - пост охраны; 6
- площадка для основных материалов и складирования готовой продукции; 7 -
предупредительные щиты; 8 - блиндаж с минной станцией; 9 - блиндаж для укрытия
персонала; 10 - ограждение; 11 - подъездные пути; 12 - площадка для
автотранспорта; земляной вал; r
- расстояния безопасного расположения.
Заготовки устанавливают на массивных плитах, или
грунте. В заводских условиях процесс можно вести в специальных камерах, в
которых создается разрежение порядка 500...1000 Па. Сварка в камере
производится при массе ВВ не превышающей нескольких килограмм. В полигонных
условиях мощность может составлять 10 до 100 кг. Для сварки больших по размеру
заготовок полигоны должны быть оборудованы транспортными средствами,
подъездными путями.[23. стр 495].
2.
Резка металла взрывом
2.1 Сущность и схема резки металла взрывом
Используемые на практике методы раскроя холодного и горячего металла ( вырубка на прессах, резка дисковыми пилами, газовая и анодно - механическая резка) связаны с большими отходами материалов и низкой производительностью. Внедрение методов резания взрывом приводит уменьшению и устранению указанных недостатков и снижению себестоимости процесса резания.
На рисунке 6 показана схема образования
высокоскоростной кумулятивной струи при косом соударении металлических
облицовок ( в цилиндрическом варианте это схема кумулятивного снаряда)
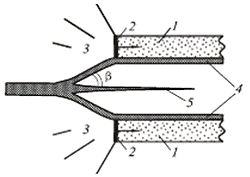
Рисунок 6 Схема образования кумулятивной струи:
- заряд ВВ; 2 - фронт детонационной волны; 3 -
продукты детонации; 4 - облицовка; 5 - кумулятивная струя.
После взрыва капсюля-детонатора, находящегося на противоположной по отношению к выемке стороне заряда, возникает детонационная волна, которая перемещается вдоль оси заряда. Волна, распространяясь к боковым образующим конуса облицовки, схлопывает её стенки друг навстречу другу, при этом в результате соударения стенок облицовки давление в её материале резко возрастает. Давление продуктов взрыва, достигающее порядка 1010 Па (105 кгс/см²), значительно превосходит предел текучести металла, поэтому движение металлической облицовки под действием продуктов взрыва подобно течению жидкости, однако обусловлено не плавлением, а пластической деформацией.Аналогично жидкости, металл облицовки формирует две зоны - большой по массе (порядка 70-90 %) медленно двигающийся "пест" и меньшую по массе (порядка 10-30 %) тонкую (порядка толщины облицовки) гиперзвуковуюметаллическую струю, перемещающуюся вдоль оси симметрии заряда, скорость которой зависит от скорости детонации взрывчатого вещества и геометрии воронки. При использовании воронок с малыми углами при вершине возможно получить крайне высокие скорости, но при этом возрастают требования к качеству изготовления облицовки, так как повышается вероятность преждевременного разрушения струи. В современных зарядах используются воронки со сложной геометрией (экспоненциальные, ступенчатые и др.) с углами в диапазоне 30-60 градусов; скорость кумулятивной струи при этом достигает 10 км/с.Поскольку при встрече кумулятивной струи с металлом развиваются очень высокие давления, на один-два порядка превосходящие предел прочности металлов, то струя взаимодействует с металлом в соответствии с законами гидродинамики, то есть при соударении они ведут себя как идеальные жидкости. Прочность металла в этом случае практически не играет роли, а на первое место выходят показатели плотности и толщины.[24]
При угле встречи β скорость кумулятивной струи достигает
 м/с,
такая струя способна разрезать материал любой прочности и твердости.
Для технологической резки изготавливают
удлиненные профилированные заряды показанные на рисунке 7.
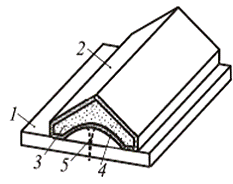
Рисунок 7 Схема резки металла взрывом:
- разрезаемый лист; 2 - контейнер заряда; 3
-заряд ВВ; 4 - облицовка; 5 - кумулятивная струя.
Такой заряд располагают на объекте по месту желаемого
разреза и во время взрыва возникающая кумулятивная струя разрезает его на
части. Такой способ, в частности применяется, для утилизации крупногабаритных
конструкций, например корпусов ракет, заводских дымовых труб. [2.стр 6]
2.2 Категории резки металлов
Использование ВВ для резки металлов в зависимости от динамики процесса резания можно разделить на три категории: резка контактным зарядом, резка взрывным возбуждением волн напряжения и профилированными зарядами.
Для резки металла контактным взрывом заряд ВВ детонирует в непосредственном соприкосновении с деталью. Режущее действие сводится к сдвигу, который возникает под действием высокого давления на поверхности раздела между металлом и ВВ. Эта операция используется ограниченно в гражданской промышленности для резки больших металлических объектов. Массу заряда ВВ, необходимого для большей части конструкционных элементов, труб, плит, можно определить по уравнениям, приведенным в справочной литературе.
При резке металлов волнами напряжения сравнительно небольшой заряд ВВ помещают в контакте с деталью. При детонации ВВ в металлическом теле возникают волны напряжения, распространение которых поддается теоретическому анализу. Процесс резки в этом случае есть следствие взаимодействия волн напряжения в определенных местах детали, которые можно определить заранее. Эта наиболее современная технология резки металлов требует необходимого расчета системы металл - ВВ для каждого конкретного случая. Технология резки волнами напряжения используется в специальных взрывных установках, например в безосколочных разрывных болтах.
Металлы можно также резать взрывом
профилированного заряда ВВ с металлической облицовкой, который располагают на
небольшом расстоянии от металлической детали. Режущее действие вызывается
высокоскоростным ударом металлических частичек струи от профилированного заряда
. В зависимости от геометрии заряда образуется либо круглые отверстия, либо
линейные разрезы. Эта технология была разработана применительно к нуждам
военной техники.[5 стр. 293]
Заключение
За последние десятилетия применение энергии ВВ для обработки металлов стало свершившимся фактом. В настоящее время практикой востребованы более 29 взрывных технологий. Существуют явные преимущества взрывной обработки, которые позволили занять надлежащее место в промышленности, некоторые из них следует упомянуть:
- снижение стоимости матрицы, поскольку используется только объемлющая (подпорная) матрица, а не комплект матрицы со штампом.
уменьшение объема капиталовложений на прессовое оборудование, так как средства необходимы лишь для создания взрывных устройств.
изготовление деталей не механическим способом, а путем взрывной обработки. К ним относятся несимметричные детали, а также очень крупногабаритные или мелкосерийные детали обычных конфигураций.
возможность изготовления сложной детали или конструкции как единого целого, а не отдельных частей, соединяемых с помощью сварки.
обеспечение хорошего качества поверхности изделия, поскольку не нужен штамп,
частое отсутствие ручной обработки и других вторичных операций.
соблюдение жестких допусков в больших деталях.
исключение промежуточных отжигов, необходимых при механической штамповке, вследствие более полного использования возможностей вытяжки металла.
равномерное распределение взрывных давлений по всей площади заготовки, что исключает концентрацию напряжений, с которой приходится сталкиваться при механических способах обработки.
При решении вопроса о целесообразности обработки взрывом следует исходить из двух фактов:
взрывная обработка может оказаться единственным осуществимым методом проведения операции.
в тех случаях, когда взрывная обработка может оказаться экономически более выгодной.
При современном состоянии знаний существует
необходимость серьезных прикладных исследований в таких областях как, динамика
интенсивных кратковременных процессов, металлургические и механические свойства
материалов в фазе обработки и после нее, выяснение относительной роли , которую
играет каждый элемент системы во всей операции в целом, и возможного
взаимодействия между этими элементами. Как именно будут развиваться технологии
обработки металлов взрывом в будущем, зависит от распространения технологии
взрывной обработки на новые области и новые процессы. Прогресс будет зависеть
от интересов промышленных предприятий и масштаба усилий которые будут приложены
к изучению и внедрению новых прогрессивных технологий.
Список использованных источников
1. Основы сварки давлением. Гельман А.С. М., "Машиностроение", 1970, 312стр
. Высокоэнергетические воздействия на материалы: учеб. пособие/ В.Д. Рогозин/ ВолгГТУ.-Волгоград,2007.-77стр
. http://student.zoomru.ru/bild/svarka-vzryvom/126298.993487.s1.html.
Курсовой проект по Теории Сварочных Процессов на тему
"Сварка взрывом" Выполнил: Меркулова А.О. Москва 210г
. Банов М. Д. Специальные способы сварки и резки: учеб. пособие для студ. учреждений сред. проф. образования / М.Д. Банов, В.В. Масаков, Н.П. Плюснина. - М : Издательский центр "Академия", 2009.-208 с.
. Применение взрыва с сварочной технике.В. Г. Петушков. Под редакцией академика Б.Е. Патона. Киев. " Наукова Думка" 2005. 754 стр.
. Б. А. Гринберг, д-р физ.-мат. наук (Институт физики металлов УрО РАН),М.А. Иванов, д-р физ.-мат. Наук(Институт металлофизики им. Г. В. Курдюмова НАН Украины),В. Рыбин, чл.-кор. РАН (ФГУП ЦНИИ КМ "Прометей"),В. Кузьмин, д-р техн. наук, В. И. Лысак, д-р техн. наук (Волгоградский государственный технический университет),
Я. Г. Смородинский, д-р техн. наук, 0. В. Антонова, канд. физ.-мат. наук,
А. Елкина, инж., А. В. Иноземцев, инж., А. М. Пацелов, канд. физ.-мат. наук (Институт физики металлов УрО РАН), В. Е. Кожевников, канд. техн. наук (ОАО "Уральский завод химического машиностроения"). Процессы расплавления, вихреобразования и фрагментации при сварке взрывом//
Сварка и диагностика . 2010г. №6 стр34-38. Издательство ООО "Мастер-класс" г. Москва
7. С. В. Кузьмин, д-р техн. наук,В. И. Лысак, д-р техн. наук,0. В. Строков, инж.,В. И. Кузьмин, канд. техн. наук,А. П. Леев, канд.техн. наукВолгоградский государственный технический университет. Особенности пластической деформации металла околошовной зоны при сварке взрывом сталеалюминиевого композита с подслоем хрома. // Сварка и диагностика. 2011г. №3.стр22-26. Издательство ООО "Мастер-класс" г. Москва
. В. М. ОГОЛИХИН, д-р техн. наук, С. Д. ШЕМЕЛИН, инж.Институт гидродинамики им. М. А. Лаврентьева СО РАН (Новосибирск). Способ изготовления гибкого токопровода сваркой взрывом. // Сварка и диагностика. 2012г. №7. Стр36-39. Издательство ООО "Мастер-класс" г. Москва
. В. М. Оголихин, канд. техн. наук, С. Д. Шемелии, инж. Конструкторско-технологический филиал Института гидродинамики им. М. А. Лаврентьева СО РАН (Новосибирск). Плакирование торцевых поверхностей металлических заготовок сваркой взрывом. // Сварочное производство 2010г. №3. Стр32-33. Издательский центр "Технология машиностроения"
10. О. Л. Первухина, канд. техн. наук, И. В. Сайков, инж., Л. Б. Первухин, д-р техн. Наук(Институт структурной макрокинетики и проблем материаловедения РАН), Ф. Б. Хайдаров, инж.(ООО "ТитАл"). Деформационные и термодинамические процессы при плакировании титаном сваркой взрывом цилиндрических деталей. // Сварочное производство. 2010г. №12 стр31-34. Издательский центр "Технология машиностроения"
В. М. Оголихин, д-р техн. наук, С. Д. Шемелин, инж. Конструкторско-технологический филиал Института гидродинамики им. М. А. Лаврентьева СО РАН (Новосибирск). Изготовление электрододержателя и биметаллической щеки сварки взрывом. // Сварочное производство 2011г. №11 стр32-33. Издательский центр "Технология машиностроения"
. В. М. Оголихин, д-р техн. наук, О. И. Стояновский, канд. техн. наук,А. Ф. Черендин, инж., С. Д. Шемелин, инж.Конструкторско-технологический филиал Федерального государственного бюджетного учреждения науки Института гидродинамики им. М. А. Лаврентьева СО РАН (Новосибирск). Обработка материалов энергией взрыва на установке КВГ-16. // Сварочное производство. 2012г. №11. стр44-48. Издательский центр "Технология машиностроения"
. Петушков В.Г. Нестеренко В.Ф.Степанов Г.В. (Институт электросварки им. Е. О. Патона НАН Украины, Киев).Проба,прочн, 2012, № 4, с. 146-158, 161. Библ. 35. Рус.; рез. укр., англ.
. . BataevI. A., BataevA.A., MaliV.I., PavlikovaD. V. Mater, anddes 2012.35 стр 225-234 Англ.
15. Гринберг Б.А., Иванов М. А., Рыбин В. В., Елкина О. А., Пацелов А. М., Антонова О. В., Иноземцев А. В., Толмачев Т. П. Деформация и разрушение материалов 2012, №8 с.2-13 Рус.
. Андриевских Л. А., Дреннов О. Б., Михайлов А. Л., Титова Н.Н. Тр. РФЯЦ-ВНИИЭФ. 2012, №17, с 264-269. Библ. 5. Рус.; рез. англ.
. Камалян Р. З., Камалян С. Р., (Академии ИМСИТ). Вести ИМСИТа. 2012, № 1-2, с. 29- 34, 68. Библ. 8. Рус.; рез. англ.
. Пахомов С. Н., Потапов А. М., Резниченко В. И., Мостипан С. Е.(Государственное предприятие КБ "Южное" им. М. К. Янгеля, Днепропетровск). Наука mа iнновацii 2012, № 3, с. 41-49. Библ. 6. Рус.; рез. укр., англ.
19. ZamaniEhsan, LiaghatGliolamHossien/ JMater.Sci. 2012.47, № 2, c. 685-695. Англ.
20. Крюков Д.Б. ( ПГУ) Энергетика в современном мире: 5 Международная научно-практическая конференция, Чита, 15-16 ноября, 2011 Чита. 201!, с. 140-143, 1 ил. Библ. 1. Рус.
.Гуськов А.В., Милевский К. Е. (Новосибирский государственный технический университет). Высокие технологии и фундаментальные исследования: Сборник трудов 10 международной научно-практической конференции "Исследование, разработка и применение высоких технологий в промышленности", Санкт-Петербург, 9-11 дек., 2010. Г. 2. СПб. 2010, с. 189-191, 2 ил. Библ. 2.Рус.
23. http://ru.wikipedia.org
. Сварка. Резка. Контроль: Справочник в 2-х томах / Под общ. ред. С 24 Н.П. Алешина, Г.Г. Чернышова. - М.; Машиностроение, 2004 Т. 1 / Н.П. Алешин, Г.Г. Чернышов, Э.А. Гладков и др. - 624 с . : ил.
25. Сварка и диагностика 06. 2010г. Издательство ООО "Мастер-класс" г. Москва