Материал: Технологические испытания с использованием ЭВМ. Учебное пособие. Елисеев В.В., Гольцев А.М
0.7 |
|
|
|
|
0.5 |
|
|
|
|
0.2 |
|
|
|
|
0.0 |
3.0 |
6.0 |
9.0 |
e,% |
|
||||
|
|
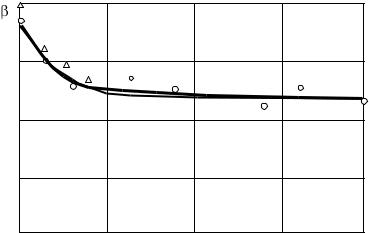
Рис.32. |
|
|
84
3.5. Лабораторная |
работа № 13 |
Определение диаграммы предельных деформаций испытанием образцов NAKAZIMA.
Цель работы. Построение экспериментальной диаграммы предельных деформаций листовых материалов.
Теоретическая справка.
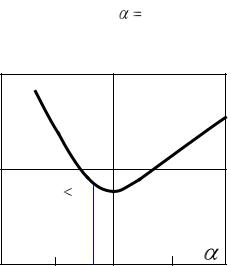
Одним из доминирующих технологических дефектов (отказов) операций листовой штамповки является потеря устойчивости в виде местных утонений, по которым затем происходит разрыв материала. Для прогнозирования потери устойчивости листовой заготовки в процессе пластического формообразования используют диаграмму предельных деформаций (ДПД).
Диаграмму строят в координатах: наибольшая главная
деформация |
e* |
в плоскости |
листа |
– |
параметр вида |
|||||
|
1 |
|
|
|
|
|
|
|
|
|
деформированного состояния |
e |
2 |
/ e* |
, |
где |
e |
2 |
-наименьшая |
||
|
|
|
|
1 |
|
|
|
|
||
главная деформация в плоскости листа. На рис.33 приведена типичная ДПД алюминиевого сплава Д16АМ.
e1* ,%
1
e1 e1*
e1 ,
-0.5 |
0 |
1 |
85
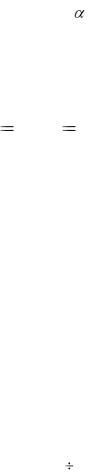
Рис.33.
Для оценки предельных возможностей заготовки при штамповке на каждом этапе формообразования определяют наибольшие главные деформации e1 , e2 в плоскости листа и
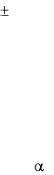
рассчитывают . Если точка на координатной плоскости ДПД, соответствующая деформированному состоянию заготовки, лежит ниже диаграммы, считают, что в рассматриваемый момент времени процесс ведется бездефектно (см.рис.32).
Как видно из рисунка, минимальная предельная деформация наблюдается при плоской деформации, когда
e2 0, 0 . Для построения левой ветви ДПД
проводят два вида испытаний: на одноосное растяжение, рассмотренное в лабораторной работе №1, и на растяжение в условиях плоской деформации.
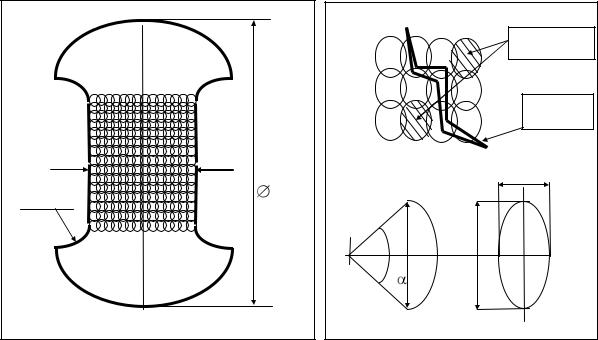
Один из методов построения этих диаграмм основывается на комплексной методике, применяемой для построения ДПД. Методика была разработана специалистами голландской фирмы “Хуговенс груп” (Hoogovens Groep BV). Для построения диаграммы испытывают образцы с прямоугольной рабочей частью (рис.10,а), известные в литературе как полосы Накасима (Nakazima strips). Семь партий образцов (по пять образцов в партии) вырезают из одного листа на удалении от краев не менее 100 мм. Пять партий образцов отличаются друг от друга шириной рабочей части h, равной соответственно 40, 70, 95, 100 и 105 мм. Образцы двух других партий изготавливают круглыми, с диаметром 166 мм. На каждый образец методом фотохимического травления наносят делительную сетку с круглыми, пересекающимися ячейками диаметром 2 3 мм (см.рис.33,а). Образец укладывают на матрицу и жестко фиксируют по периметру прижимом по схеме перетяжного порога усилием в 75 кН. Вытяжку образца цилиндрическим пунсоном с полусферическим наконечником диаметром 75 мм производят на прессе со скоростью 40
86
мм/мин (рис.34). Для уменьшения трения в области контакта между пуансоном и образцом помещают две тефлоновые прокладки толщиной до 1 мм со смазанными машинным маслом поверхностями. Нагружение прекращают при появлении трещины.
Размеры деформированных ячеек измеряют на микроскопе с точностью не менее 0.001мм с обеих сторон трещины (рис.33,б). Измерения производят только на образцах, разрушенных в вершине. С каждой стороны трещины выбирают ближайшие к трещине целые ячейки (на рис.33,б они заштрихованы) в вершине образца, у которых измеряют наибольшую l1 и наименьшую l2 длины ячеек.
Наибольшую e1 и наименьшую e2 главные деформации образца в каждой ячейке, а также параметр вида деформированного состояния вычисляют с учетом кривизны поверхности по формулам.
87
|
|
Измерение |
|
|
Трещина |
|
h |
l2 |
|
|
|
R20 |
|
166 |
|
|
|
|
|
R |
|
|
l1 |
|
|
l1 |
|
|
2 |
|
|
Рис.32 |
|
|
88 |