Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
Для ЭШС среднелегированных сталей применяют флюсы марок АН-8, АН-22 и др. Флюс мало влияет на состав металла шва, но в случае необходимости легирования шва элементами, обладающими большим сродством к кислороду (Al,Ti) следует применять флюсы на основе фторидов или систем CaF2-CaO-
Al2O3.
Электродные проволоки в зависимости от состава свариваемой стали и требований, предъявляемым к шву, выбирают из числа легированных и высоколегированных проволок, например: Св-08ХГ2С, Св-08ГСМТ, Св-18ХМА и др.
Типичные режимы электрошлаковой сварки среднелегированных сталей приведены в табл.3.33.
Таблица 3.33 Режимы электрошлаковой сварки среднелегированных
сталей
Толщина |
Число |
Iсв, А |
Uсв, В |
|
металла, мм |
электродов |
|||
|
|
|||
30-60 |
1 |
400-500 |
40-46 |
|
90-120 |
2 |
То же |
46-50 |
|
150-200 |
3 |
То же |
48-50 |
Электронно-лучевая сварка обеспечивает получение со-
единений с высокой стойкостью против образования холодных трещин, а также минимальной величиной сварочных деформаций. Отмеченные преимущества способа обусловлены высокой концентрацией и большой скоростью нагрева, кинжальной формой проплавления основного металла, большими скоростями кристаллизации и охлаждения сварочной ванны и сварного соединения в целом.
Погонная энергия однопроходной электронно-лучевой сварки в несколько раз меньше, чем при других видах сварки плавлением. Благодаря большим скоростям нагрева и охлаждения в электронно-лучевых соединениях формируется весьма мелкозернистая структура металла шва и предельно ограничиваются перегрев и разупрочнение околошовной зоны. Элек-
311
тронно-лучевая сварка с большой скоростью значительно повышает производительность процесса, в особенности при замене многослойной электродуговой сварки однопроходной электронно-лучевой.
При электронно-лучевой сварке термоупрочненных сталей сварные соединения практически равнопрочны основному металлу, тогда как при аргонодуговой сварке эти соединения имеют значительное разупрочнение. При других способах сварки плавлением таких показателей достичь не удается.
К трудностям электронно-лучевой сварки среднелегированных сталей средних и больших толщин относится чувствительность к повышенному содержанию в основном металле углерода, легирующих элементов и газов, в частности кислорода. Так, например, при сварке сталей толщиной более 30 мм с содержанием более 0,2% С в швах возникают кристаллизационные трещины. Если содержание кислорода в стали превышает 0,02%, электронно-лучевая сварка становится практически невозможной из-за повышенного разбрызгивания жидкого металла и образования пор в шве. В то же время при сварке сталей толщиной до 25 мм при соответствующем выборе режима сварки обеспечивается качественное соединение без пор и трещин даже при содержании 0,3% С (например, сварка трубчатых узлов из стали ЗОХГСНА).
Контактная сварка, сварка трением и диффузионная сварка среднелегированных сталей практически не отличаются от сварки низколегированных сталей.
3.4.4.Сварка высоколегированных сталей
Кчислу основных трудностей, которые приходится преодолевать при сварке высоколегированных сталей и сплавов, относятся: обеспечение стойкости металла шва и околошовной зоны против образования трещин; обеспечение коррозионной стойкости сварных соединений; получение и сохранение в процессе эксплуатации требуемых свойств сварного соедине-
312
ния; получение плотных швов.
Металл сварных швов у высоколегированных сталей мартенситного и мартенситноферритного классов под действием термического цикла сварки может закаливаться с образованием мартенсита. Это может привести к образованию холодных трещин. Для предупреждения образования холодных трещин рекомендуется использовать сварочные материалы, по химическому составу близкие к основному металлу, и сварку выполнять с предварительным или сопутствующим нагревом
до 200-450°С. Температура подогрева тем выше, чем больше в стали содержание углерода, толщина металла и жёсткость узлов. Обычно не позже, чем через 2 часа после сварки необходим высокий отпуск. Если невозможен подогрев и последующий отпуск, то следует использовать сварочные материалы, дающие в шве хромоникелевый материал аустенитного или ау- стенитно-ферритного класса. В этом случае металл шва будет иметь высокие пластические свойства, но сварное соединение будет неоднородным по структуре, и при этом не достигается равнопрочности соединения.
При сварке аустенитных сталей и сплавов в металле шва
иОШЗ могут возникать горячие трещины. Они могут наблюдаться в виде как мельчайших микронадрывов, так и видимых трещин. Их появление связано с наличием напряжений усадки
иформированием при сварке крупнозернистой структуры, особенно ярко выраженной в многослойных швах, когда кристаллы последующего слоя продолжают кристаллы предыдущего слоя. Повышению стойкости швов способствует ограничение содержания в металле шва вредных примесей и измельчение структуры, для чего в шве достаточно иметь 2-3% пер-
вичного δ- феррита, что обеспечивается легированием шва ферритообразующими элементами (Cr, Ti, Mo, Si и др.). Измельчение структуры швов у высоколегированных сталей достигается использованием для сварки электродов с фтористокальциевым покрытием и фторидных сварочных флюсов. Уме-
313
ренные режимы сварки повышают стойкость швов к горячим трещинам.
Обладая высокой коррозионной стойкостью, аустенитные и хромистые стали подвержены опасному виду коррозионного разрушения - межкристаллитной коррозии.
После воздействия на сталь или шов критических температур (500-800°С) выпадают комплексные карбиды железа и хрома. Выпадение этих карбидов влечет за собой обеднение хромом (ниже 10-12%) пограничных слоев зерен или кристаллитов твердого раствора и соответствующую потерю коррозионной стойкости металла
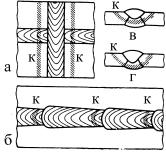
В процессе сварки отдельные участки околошовной зоны подвергаются нагреву до температур, могущих вызвать распад твердого раствора и выпадение карбидов. Впоследствии в этих участках может развиваться межкристаллитная коррозия. Межкристаллитная коррозия может поразить также участки шва, подвергавшиеся повторному воздействию сварочного нагрева, а именно: места пересечения швов (рис. 3.15, а), места возобновления сварки после смены электродов (рис. 3.15, б), первый шов при двусторонней сварке (рис. 3.15, в, г). Этот вид коррозии может наблюдаться и на границе шов - основной металл в виде так называемой ножевой коррозии, охватывающей по ширине всего несколько зерен.
Рис. 3.15. Межкристаллитная коррозия в результате сварочного нагрева: а - при сварке пересекающихся швов; б - при возобновлении сварки после смены электродов; в, г - при двустороннем шве; К - места выпадения карбидов, подверженные коррозии
314
Ножевая коррозия наблюдается преимущественно в сталях, стабилизированных титаном или ниобием.
Известны следующие средства борьбы с межкристаллитной коррозией при сварке высоколегированных сталей и сплавов:
1.Снижение содержания углерода в основном металле и металле шва до 0,02-0,03%.
2.Легирование сталей и швов титаном, ниобием и др. Обладая большим сродством к углероду, чем хром, эти элементы дают устойчивые карбиды. В результате карбиды хрома не образуются, и развитие межкристаллитной коррозии исключается.
3.Закалка от 1050-1100°С. При нагреве под закалку карбиды хрома растворяются в аустените, а быстрое остывание фиксирует однородное строение стали или сплава.
3.Отжиг в течение 2-3 ч. при температуре 850-900°С с охлаждением на воздухе приводит к наиболее полному выпадению карбидов и стабилизации их состава. При последующем воздействии более низких критических температур обеднения хромом вследствие выпадения карбидов не произойдет.
Для предупреждения ножевой коррозии применяют также некоторые технологические приемы, направленные на уменьшение перегрева металла в околошовной зоне. К ним относятся: сварка короткой дугой на максимальных скоростях; сварка очередного валика после полного остывания предыдущего и др. Термообработка сварных изделий далеко не всегда возможна, поэтому наиболее эффективными средствами предупреждения межкристаллитной коррозии являются снижение содержания в стали и шве углерода и легирование их такими энергичными карбидообразующими элементами, как титан и ниобий.
Нержавеющие стали подвержены также коррозионному растрескиванию. Коррозионное растрескивание сварных швов возникает в результате совместного воздействия растягиваю-
315