Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
тельной подготовке, т. к. тонкий слой масла мало влияет на процесс сварки. Детали из конструкционных горячекатаных сталей или холоднокатаных, но прошедших термообработку, подвергают механической, дробеструйной обработке поверхности, химическому травлению. При этом снимают толстый неоднородный слой оксидов, заменяя его тонкой и сравнительно однородной плёнкой оксидов. Обработка щётками и дробеструйная зачистка создают микрорельеф, обеспечивающий лучшие условия для разрушения поверхностных плёнок при сварке. Химическое травление сталей проводят в растворах серной или соляной кислот, либо в растворах на основе фосфорной кислоты.
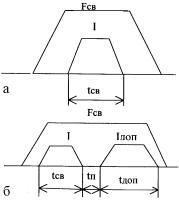
Низколегированные низкоуглеродистые стали могут свариваться в широком диапазоне параметров режима. Из-за малой чувствительности к термическому циклу и небольшой склонности к трещинообразованию применяют машины с простейшим циклом сварки (рис. 3.14,а) либо с двумя импульсами тока (при толщине не более 3 + 3 мм).
Рис. 3.14. Циклограммы точечной сварки: а – с постоянным усилием и одним импульсом; б – то же, но с дополнительным импульсом тока
Из-за малой прочности сварочное усилие устанавливают небольшим. В связи с достаточно высокой тепло- и электро-
301
проводностью отдают предпочтение более жёстким режимам. При точечной сварке низколегированных сталей с повышенным содержанием углерода в зоне термического влияния могут образоваться закалочные структуры и возникать трещины. Поэтому после сварки таких металлов обычно проводят термообработку точек между электродами машины. При помощи дополнительного импульса тока (см. рис.3.14,б). Величину тока второго импульса подбирают из условия нагрева зоны термического влияния до температуры, близкой к Ас1. Длительность дополнительного импульса обычно в 1,5 раза боль-
ше сварочного.
Сварку таких сталей ведут на мягких режимах. Чем больше толщина сталей, тем тщательнее должна быть проведена термообработка точек. В некоторых случаях используется трёхимпульсный режим: первый импульс - сварочный, второй - замедляющий скорость кристаллизации и охлаждения, третий - термообрабатывающий.
Для сварки используют электроды с плоской рабочей поверхностью. Ориентировочные режимы точечной сварки низколегированных сталей приведены в табл.3.28.
Таблица 3.28 Режимы точечной сварки низколегированных сталей
Относительное содер- |
Толщина ме- |
dэ, |
Iсв, tсв, |
F, |
Диаметр ядра |
||
жание углерода |
талла, мм |
мм |
кА |
с |
кН |
точки, мм |
|
Низкое |
1 + 1 |
5 |
13,7 |
0,14 |
4,3 |
4 |
|
3 + 3 |
10 |
15,7 |
0,25 |
11,7 |
9 |
||
|
|||||||
Повышенное |
1 + 1 |
5 |
10 |
0,46 |
7 |
4 |
|
3 + 3 |
10 |
16,8 |
1,3 |
15 |
9 |
||
|
|||||||
Сварка трением. Низколегированные стали можно сваривать в широком диапазоне параметров режима (скорость вращения n и удельное давление р). При этом можно использовать цикл сварки с постоянно приложенным давлением.
Оптимальные режимы сварки трением некоторых сталей представлены в табл. 3.29.
302
Таблица 3.29 Режимы сварки трением низкоуглеродистых сталей
Марка ста- |
Диаметр |
n, |
Р, МПа |
Величина |
Время |
||
заготовки, |
при на- |
при |
|||||
ли |
об/мин. |
осадки, мм |
сварки, с |
||||
|
мм |
|
греве |
осадке |
|
|
|
20Х |
12 |
3000 |
39,2 |
39,2 |
4 |
4 |
|
25Г2С |
22 |
1500 |
44,1 |
44,1 |
4 |
10 |
|
30ХГСА |
10 |
1500 |
98 |
98 |
4 |
2 |
|
38ХМЮА |
10 |
1500 |
98 |
98 |
4 |
2 |
|
40Х |
15 |
1260 |
29,4 |
68,6 |
6 |
- |
|
4Х13 |
10 |
1500 |
117 |
117 |
3-4 |
3 |
|
Диффузионная сварка. Получение диффузионно-сварного соединения с высокими механическими свойствами между деталями с компактным сечением из низколегированных сталей не вызывает затруднений. Контактные поверхности перед сваркой могут быть обработаны, например чистовым точением с последующим обезжириванием. Сварка производится в ва-
кууме около 0,1 Па при температуре 940°С, удельном давлении 16 МПа в течение 5-10 мин.
3.4.3. Сварка среднелегированных сталей
Высокий уровень механических свойств среднелегированных сталей, а также их восприимчивость к закалке обусловливают ряд специфических трудностей, возникающих при сварке.
Первой и наиболее серьёзной трудностью при сварке среднелегированных сталей, особенно с повышенным содержанием углерода и легирующих элементов, является необходимость предупреждения возникновения холодных трещин в околошовной зоне и в металле шва. Во всех случаях для среднелегированных сталей, содержащих свыше 0,15%С, следует предусматривать меры, обеспечивающие повышение стойкости сварных соединений против образования трещин и, прежде всего, подогрев перед сваркой и термообработку конструкции сразу же после завершения сварки. Вероятность трещинообра-
303
зования тем больше, чем больше содержится в стали углерода и легирующих элементов, повышающих восприимчивость стали к закалке, а также чем больше толщина металла.
Второй трудностью сварки среднелегированных сталей является предупреждение возникновения кристаллизационных трещин в металле шва. Методы предупреждения кристаллизационных трещин при сварке среднелегированных сталей мало отличаются от применяющихся при сварке углеродистых сталей. Для этого снижают содержание в шве серы, углерода и других элементов, уменьшающих стойкость металла шва против образования кристаллизационных трещин, и повышают содержание таких элементов, как марганец, хром и др., увеличивающих стойкость металла шва против образования кристаллизационных трещин.
Третья трудность состоит в необходимости получения сварного соединения с механическими свойствами, близкими к свойствам основного металла. Поскольку для повышения стойкости металла шва против образования холодных и кристаллизационных трещин ограничивают содержание в нем углерода и некоторых легирующих элементов, достигнуть равнопрочности с основным металлом в общем случае весьма затруднительно.
Для обеспечения хорошего качества сварных соединений этих сталей используют две группы технологических мероприятий:
-подогрев свариваемых кромок, просушка и прокалка сварочных материалов, применение слабоокислительных или безокислительных флюсов, тщательная очистка поверхности основного металла и сварочной проволоки;
-увеличение числа проходов при сварке, использование легированных сварочных проволок и других способов модификации металла шва, уменьшение погонной энергии сварки (для ограничения роста зерна в околошовной зоне).
Приближённая оценка необходимости и температуры
304
предварительного нагрева (для снижения скорости охлаждения) может быть осуществлена по эквиваленту углерода Сэ. Если при подсчёте эквивалента углерода окажется, что
Сэ≥0,45%, то необходим предварительный подогрев. При сварке металла относительно небольшой толщины (до 6-8 мм) и сварных узлов небольшой жёсткости предельные значения Сэ, при которых нет необходимости в подогреве, могут быть повышены до 0,55%.
Увеличение степени легирования при повышенном содержании углерода повышает устойчивость аустенита, и практически при всех скоростях охлаждения околошовной зоны, обеспечивающих удовлетворительное формирование шва, распад аустенита происходит в мартенситной области. Поэтому такие стали, как правило, сваривают без предварительного подогрева, но с использованием специальных технологических приёмов: сварка каскадом, блоками, короткими или средней длины участками, а также путём использования специальных устройств, подогревающих выполненный шов и тем самым увеличивающих время пребывания его в определённом температурном интервале.
Сварка покрытыми электродами. Для сварки среднеле-
гированных сталей выбирают электроды в зависимости от прочности и химического состава свариваемой стали. При этом нужно учитывать, что легирование металла шва происходит не только за счёт наплавленного металла, но и за счёт перехода легирующих элементов из основного металла в шов, что приводит к повышению его прочности и одновременно снижению пластичности. Поэтому, как правило, выбирают такие электроды, которые содержат меньше легирующих элементов, чем основной металл.
При сварке без предварительного подогрева можно использовать аустенитные электроды, но при этом регламентируется время с момента окончания сварки до проведения термообработки изделия. Если сваривают среднелегированные стали
305