Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
ное время сварки 30 с. Контроль процесса осуществляют по времени.
Таблица 3.42 Режимы точечной сварки легированных сталей и сплавов
Марка материала |
δ, мм |
Диаметр |
Iсв, кА |
tсв, с |
F, кН |
|
электрода, мм |
||||||
|
|
|
|
|
||
12Х18Н9Т |
1+1 |
5 |
8 |
0,16 |
7,5 |
|
ХН78Т |
|
|
|
|
|
|
15Х18Н12СЧТЮ |
3+3 |
10 |
13 |
0,36 |
15,7 |
|
ХН75НБТЮ |
1+1 |
5 |
9,8 |
0,32 |
13,3 |
|
ХН70Ю |
|
|
|
|
|
|
ВЖ85, ВЖ120 |
3+3 |
10 |
10,8 |
0,9 |
22 |
|
ХН38ВТ |
|
|
|
|
|
|
ХН70ВМТЮФ |
1+1 |
5 |
9,8 |
0,36 |
14,9 |
|
ХН77ТЮР |
|
|
|
|
|
|
ВЖ98 |
3+3 |
10 |
10,8 |
1,1 |
26 |
Диффузионная сварка. Высоколегированные стали и сплавы характеризуются низкой свариваемостью. Сварка, как правило, осуществляется в области высоких температур и давлении. Так, при сварке сплавов ХН80ТБЮА и ХН65ВМТЮ в вакууме 10-2 Па требуется удельное давление 20МПа при
1200°С и времени сварки 6 мин. В зоне соединения обнаруживаются следы границы раздела, снижающие пластичность соединения.
3.5. Сварка композиционных материалов
Особенности сварки МКМ. В настоящее время используются следующие виды сварки для соединения МКМ: контактная точечная и шовная, диффузионая в вакууме и инертных газах, электронно-лучевая, лазерная, дуговая в среде защитных газов. В таблице 3.43 приведена сравнительная оценка некоторых способов получения неразъёмных соединений МКМ.
Наибольшее распространение получили контактная и диффузионная сварка, обеспечивающие достаточно хорошее качество швов. Следует отметить, что армирующие волокна при этом не соединяются. Данные способы сварки можно при-
326
менять и для соединения элементов конструкций из МКМ между собой и с другими конструкционными материалами.
Таблица 3.43 Сравнительная оценка некоторых способов получения
неразъёмных соединений МКМ сваркой и пайкой
Способ со- |
Параметры |
К-т проч- |
Характер- |
Тип при- |
Преимуще- |
единения |
процесса |
ности со- |
ные недос- |
мен. обоственный |
|
единения |
татки |
рудования |
тип швов |
||
|
Тнаг>Тпл; |
|
Выплески |
Универс. |
Связующие |
Контактная τ=0,03-0,08с; |
0,90-0,95 |
металла, |
машины |
и герметич- |
|
сварка |
Рсв=200- |
|
разруш. во- |
контактн. |
ные |
|
800МПа |
|
локон |
сварки |
|
|
|
|
|||
Диффузи- |
Тнаг<Тпл; |
|
Большая |
Специали- |
Прочные. |
онная свар- |
τ=600-1200 |
0,90-0,95 |
трудоёмк. и |
зирован- |
Нанесение |
ка |
с; |
|
сложность |
ные уста- |
плакирую- |
Рсв<10МПа |
|
новки |
щих слоёв |
||
|
|
|
|||
|
Тнаг<Тпл; |
|
Расплавле- |
|
|
ЭЛС, |
|
ние воло- |
Универ- |
|
|
τнаг=0,2-2 с; |
|
|
|||
лазерная |
0,80-0,85 |
кон, слож- |
сальные |
Связующие |
|
сварка |
Рсв=1,33- |
|
ность осу- |
установки |
|
13,3МПа |
|
|
|||
|
|
ществления |
|
|
|
|
|
|
|
|
|
Аргоноду- |
Тнаг>Тпл; |
|
Разупрочн. |
Универ- |
Прочные и |
говая свар- |
τнаг=0,5-5 с; |
0,60-0,75 |
материала, |
сальное |
герметич- |
ка |
Рсв=0,1- |
|
поврежд. |
оборудо- |
ные |
0,5МПа |
|
волокон |
вание |
||
|
|
|
|||
Пайка кон- |
Тнаг>Тпл; |
|
Понижен- |
|
Связующие |
тактная со- |
τнаг=1-20 с; |
0,5-0,6 |
ные прочн. |
Универс. |
Нанесение |
противле- |
Рсв=0,1- |
|
и корроз. |
установки |
плакирую- |
нием |
100МПа |
|
стойкость |
|
щих слоёв |
Важной особенностью контактной и диффузионной сварки является незначительное термическое влияние сварки на волокно МКМ. Последнее объясняется тем, что при диффузионной сварке температура нагрева не превышает температуры плавления матрицы МКМ, а в случае контактной сварки, хотя процесс осуществляется при более высоких температурах, длительность нагрева не превышает сотых долей секунды.
При сварке плавлением композитов соединение обеспе-
327
чивается за счет расплавления металла матрицы. При этом температура нагрева значительно превосходит температуры плавления компонентов КМ.
В результате сильного нагрева в зоне сварки могут произойти изменение взаимосвязи материала матрицы и волокон или их расплавление. Поэтому применение сварки плавлением для соединения МКМ требует специальных технологических мер защиты армирующих волокон от расплавления.
Пайка занимает промежуточное положение между сваркой плавлением и сваркой давлением.
Контактная электросварка является наиболее распро-
страненным способом соединения заготовок из листовых МКМ. Контактную сварку выполняют на универсальном оборудовании. Образование соединения при контактной сварке происходит только за счет расплавления матрицы в зоне контакта. Армирующие волокна, входящие в структуру МКМ, не расплавляются, т. к. для процесса контактной электросварки характерна малая продолжительность сварки при больших сварочных токах и усилиях, обеспечивающих локальное плавление металла матрицы с образованием уплотнительного пояса.
Особенности образования сварной точки можно рассмотреть на волокнистом композиционном материале системы алюминий-бор марки ВКА-1 толщиной 0,8-2,0 мм с объёмным содержанием волокон бора (диаметром 80-100 мкм) от 40 до 50%, полученном методом намотки и последующей диффузионной сварки в вакууме. Слой алюминия АД-1 над бором у поверхности (плакирующий слой) для различных партий материала имел толщину 50, 100, 150, 200 и 250 мкм. Точечную сварку проводили на машинах МТПУ-300 и МТК-75 (электроды из сплава БрКд-1).
Специфическое тепловое поле, возникающее при прохождении через детали из композиционного материала ВКА-1 электрического тока, дает возможность условно представить детали в виде пакета (композиционный материал + плакирую-
328
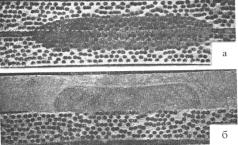
щий слой + плакирующий слой + композиционный материал) и производить сварку пакета. При толщине плакирующего слоя 200 мкм и более образуется надежный уплотняющий поясок. На макрошлифах после травления выявляется литое ядро эллипсообразной формы (рис. 3.16, а). Однако из рис. 3.16, б видно, что при образовании литого ядра в материале ВКА-1 (сочетание ВКА-1 и Д16Т) взаимное перемешивание затруднено и затрагивает только узкую приповерхностную зону (включая не более одного слоя бора), а основная масса ядра не перемешивается.
Рис.3.16. Макроструктура сварного соединения (х10): а – материалов ВКА-1 + ВКА-1; б – материала ВКА-1 + сплав Д16
Такое явление объясняется наличием частой сетки волокон бора в материале ВКА-1. Следовательно, для ВКА-1 литое ядро представляет собой материал, где матрица нагревалась до плавления.
При сварке композиционного материала помимо получения бездефектного соединения необходимо, по возможности, чтобы соединение обладало композиционными свойствами. Только в этом случае свойства материала в конструкции не снизятся. Для материала ВКА-1 с толщиной плакирующего слоя 200 мкм и более, чтобы получить соединения за счет расплавления этого слоя, целесообразно применять мягкие режимы сварки и невысокие усилия давления.
Как показали прочностные испытания, в этом случае прочность соединения определяется только прочностью мат-
329
рицы материала. При сварке материала ВКА-1 (с толщиной плакирующего слоя 50100 мкм) электродами со сферической рабочей поверхностью на одноимпульсном режиме обычно наблюдается выплеск. Одной из причин этого является недостаточная толщина плакирующего слоя для образования уплотняющего пояска и удержания расплавленного металла.
В этом случае (при соответствующем подборе режима и геометрии электродов) за счет условий нагрева и неравномерного усилия сжатия металла плакирующего слоя можно обеспечить его интенсивное выдавливание в зазор соединения (практически без образования зоны расплавления).
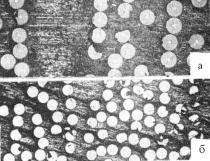
После выдавливания расстояние между волокнами бора соединяемых деталей составляет 20-80 мкм (рис. 3.17). Такое соединение обладает так называемыми композиционными свойствами, т. е. возможностью передавать значительную часть нагрузки на рядом расположенные волокна бора. Необходимо отметить, что композиционные свойства соединения наиболее полно проявляются только при испытании многоточечных образцов или одноточечных образцов в специальных приспособлениях, исключающих их изгиб (чистый срез).
Рис. 3.17. Микроструктура сварного соединения (х50) материалов ВКА-1 + ВКА-1 при толщине плакирующего слоя 200-250 мкм (а) и
50-100 мкм (б)
330