Материал: Технологические основы современных способов сварки. учебное пособие. Пешков В.В., Коломенский А.Б
В противном случае при больших изгибающих моментах концентрация на периферии соединения становится решающим фактором, и композиционные свойства не реализуются.
Режимы сварки материала ВКА-1 приведены в табл. 3.44. Таблица 3.44 Режимы точечной сварки композиционного материала
ВКА-1 на машине МТК-75
|
|
|
Усилие, Н |
Сва |
Время |
||
|
Толщи- |
Радиус |
вклю- |
||||
Сочетание |
на мате- |
сферы |
|
|
роч |
чения |
|
|
|
|
|
|
ный |
|
|
материалов |
риалов, |
электро- |
сва- |
ковоч- |
ков. |
||
ток, |
|||||||
|
мм |
дов, мм |
роч- |
уси- |
|||
|
|
|
ное |
ное |
кА |
лия, с |
|
|
0,8 + 0,8 |
150 |
2500 |
- |
25 |
- |
|
ВКА-1 + |
1,0 + 1,0 |
150 |
3500 |
- |
30 |
- |
|
1,2 + 1,2 |
150 |
4000 |
- |
35 |
- |
||
ВКА-1 |
|||||||
1,5 + 1,5 |
200 |
5500 |
- |
45 |
- |
||
|
|||||||
|
2,0 + 2,0 |
200 |
6000 |
- |
50 |
- |
|
|
1,0 + 1,2 |
150/100 |
3500 |
7000 |
30 |
0,05 |
|
ВКА-1 + |
1,0 + 1,5 |
150/100 |
4000 |
8000 |
32 |
0,05 |
|
Д16Т |
1,2 + 1,2 |
150/100 |
4000 |
8000 |
32 |
0,05 |
|
|
1,2 + 1,5 |
150/100 |
4500 |
8000 |
35 |
0,05 |
|
ВКА-1+ |
1,0 + 1,2 |
150/100 |
3500 |
7000 |
25 |
0,05 |
|
01420 |
|||||||
|
|
|
|
|
|
||
Д16Т+Д16Т |
1,5 + 1,5 |
100 |
5000 |
11000 |
43 |
0,06 |
|
Примечание: |
толщина |
плакирующего слоя 200 |
мкм. |
|
|
||
Видно, что сварочный ток, необходимый для образования соединения на материале ВКА-1, в 1,1-1,3 раза больше, чем для сплава Д16Т аналогичной толщины. Это объясняется теплофизическими свойствами материала ВКА-1. На практике наибольший интерес представляет сварка материала ВКА-1 с алюминиевыми сплавами типа Д16Т и 01420. На макрошлифах в этом случае отчетливо наблюдается надежный уплотняющий поясок, образующийся за счет сплавов Д16Т или 01420 (рис. 3.16, б). Смещение литого ядра в сторону сплавов Д16Т или 01420, по-видимому, объясняется различием температур плав-
331
ления матрицы материала ВКА-1 и сплавов Д16Т и 01420, теплоемкость же в интервале 20-500°С материала ВКА-1 почти в 1,5 раза больше, чем сплавов Д16Т или 01420.
Специфические механические свойства материала ВКА-1 приводят к тому, что требования к циклограмме усилия при сварке значительно отличаются от требований к алюминиевым сплавам. Процесс пластической деформации, образование и рост контактных площадок деталь - деталь при сварке материала ВКА-1 в большой степени зависит от направления волокон бора в свариваемом пакете. Пластическая деформация поперек волокна из-за скручивания пластины в этом направлении оказывается облегченной. Поэтому контактная площадка деталь - деталь имеет вытянутую форму в направлении пониженной жесткости материала (поперек волокна). Это явление особенно четко проявляется на материале с толщиной плакирующего слоя в пределах 50-100 мкм (при малых радиусах сферы электродов и высоких усилиях давления), поскольку в этом случае наблюдается наиболее сильная пластическая деформация материала.
Один из основных дефектов при точечной сварке материала ВКА-1 - выплеск. Его возникновение связано с высокой жесткостью поверхностного слоя, очень малой толщиной плакирующего слоя и образованием несимметричной контактной площадки деталь-деталь. Образование выплеска при сварке материала ВКА-1 недопустимо, поскольку он сопровождается вырывом волокон и образованием «незалечивающихся» внутренних полостей.
На процесс сварки и качество сварных точечных соединений из материала ВКА-1 большое влияние оказывает форма и размеры электродов. Первоначально хорошие результаты были получены при использовании электродов с радиусом сферы 150 мм (для деталей толщиной 0,8-1,0 мм) и 200 мм (для деталей толщиной 1,2 мм и более). Необходимая плотность тока в контакте обеспечивается армированием электродов сталь-
332
ной шайбой с внутренним диаметром 5-8 мм. Однако использование электродов со стальной шайбой не решает полностью проблему сварки композиционных материалов типа ВКА-1. Так, электроды со стальной шайбой приводят к стабильному выплеску на материале с толщиной плакирующего слоя 50-100 мкм. Лучшие результаты для этих и больших толщин плакирующего слоя были получены при использовании электродов, обеспечивающих обжатие периферийной зоны (электрод с обжимкой). Применение электрода с обжимкой позволяет следующее: полностью ликвидировать выплеск при сварке материала с толщиной плакирующего слоя до 50 мкм; уменьшить сварочное усилие (на 20-40%) и, следовательно, снизить вероятность повреждения волокон бора; изменить характер электрического и температурных полей и повысить стабильность качества сварного соединения. Таким образом, при сварке материала ВКА-1 с толщиной плакирующего слоя 200 мкм и более на машинах МТПУ-300 и МТК-75 для образования соединения с литым ядром целесообразно применять электроды со стальной шайбой. При сварке материала с толщиной плакирующего слоя 50150 мкм на машинах МТК-75 рекомендуется применять электроды с обжимкой.
Усадка материала ВКА-1 значительно меньше, чем алюминиевых сплавов, вследствие незначительной пластической деформации каркаса из волокон бора. В связи с этим в точечных соединениях (выполненных как с образованием литого ядра, так и в твердой фазе) таких дефектов, как трещины и поры, нет. Механические свойства сварных соединений приведены в табл. 3.45. Прочность сварных точечных соединений из материала ВКА-1 при статическом срезе в 1,2-1,5 раза, а при отрыве в 2-3 раза меньше, чем сварных соединений аналогичной толщины из алюминиевых сплавов типа Д16Т. Усталостная прочность сварных соединений из материала ВКА-1 приближается к прочности соединений из сплава Д16Т. Причем, чем больше число циклов испытаний, тем меньше различие в
333
уровнях прочности.
Таблица 3.45 Механические свойства сварных точечных соединений
Сочетание |
Толщина ма |
Усилие среза (в Н) при температуре, |
Усилие от- |
||
материалов |
териалов, мм |
|
°С |
|
рыва, Н |
|
|
20 |
300 |
500 |
|
|
|
|
|
|
|
ВКА-1 + |
0,8 + 0,8 |
1850-2550 |
890-1850 |
250-650 |
290-500 |
ВКА-1 |
|
2180 |
1250 |
420 |
320 |
ВКА-1+ |
1,0 + 1,0 |
2150-3200 |
990-1450 |
280-550 |
330-620 |
ВКА-1 |
|
2610 |
1270 |
390 |
470 |
ВКА-1+ |
1,5 + 1,5 |
2100-3350 |
1210-1950 |
220-640 |
390-510 |
ВКА-1 |
|
2950 |
1650 |
490 |
440 |
ВКА-1+ |
2,0 + 2,0 |
2250-3300 |
1050-1900 |
300-650 |
350-550 |
ВКА-1 |
|
2900 |
1550 |
520 |
450 |
ВКА-1+ |
0,8 + 1,5 |
1750-2750 |
950-1550 |
300-550 |
250-500 |
Д16Т |
|
2050 |
1150 |
390 |
360 |
ВКА-1+ |
1,0 + 1,5 |
1850-3900 |
1100-1750 |
400-610 |
300-630 |
Д16Т |
|
2750 |
1560 |
440 |
480 |
ВКА-1+ |
1,5 + 1,5 |
2900-4150 |
850-1590 |
250-550 |
380-650 |
Д16Т |
|
3540 |
1310 |
450 |
470 |
Примечание: толщина плакирующего слоя 200 мкм.
При числе циклов испытаний 2х107 и более значения усталостной прочности соединений из материала ВКА-1 и сплава Д16Т практически одинаковы.
На рис. 3.18 показаны варианты использования как точечной сварки, так и сварки плавлением (АДС). С помощью точечной сварки соединяют внахлёст элементы жёсткости с обшивкой тонкостенных оболочек и панелей. Недостатком этого вида сварки является малая площадь сечения сварной точки, передающей сдвиговые напряжения.
Шовную электросварку используют при изготовлении силовых оболочек и ёмкостей, где требуются прочно-плотные соединения, а также для приварки элементов жёсткости (рис.3.19). Основным условием при контактной сварке МКМ является сохранение целостности армирующих волокон.
334
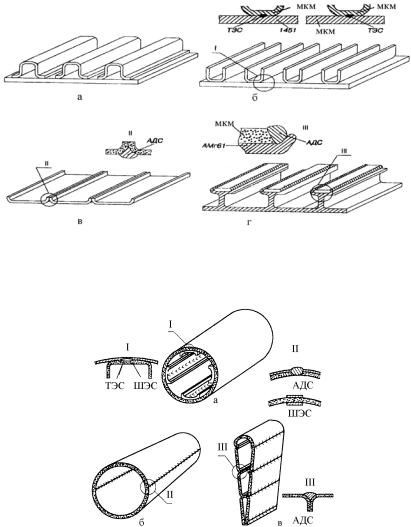
Рис. 3.18. Типовые конструкции сварных панелей из МКМ с продольными элементами жёсткости: а – стрингерная панель; б – панель с П-образными рёбрами жёсткости; в – плоская панель с рёбрами жёсткости; г – тавровая модель с накладками из МКМ
Рис. 3.19. Типовые конструкции силовых оболочек из МКМ цилиндрической формы с внутренним набором (а), конической формы с продольными швами (б) и произвольной формы с продольными рёбрами жёсткости (в)
335