Курсовая работа (т): Технологический маршрут восстановления детали (крышки подшипника первичного вала коробки передач)
Технологический маршрут восстановления детали (крышки подшипника первичного вала коробки передач)
Содержание
Введение
. Исходные данные
.1 Характеристика детали
.2 Технические требования
. Технологический раздел
2.1 Технологический процесс восстановления детали
2.1.1 Номер маршрута и сочетания дефектов
2.1.2 Выбор способов восстановления деталей
2.1.3 Выбор установочных баз
.1.4 Технология устранения каждого дефекта
.1.5 Технологический маршрут восстановления детали
.1.6 Выбор оборудования и средств технологического оснащения операций
.1.7 Техническое нормирование технологического процесса
.1.8 Требования техники безопасности при токарных работах
.1.9 Технологическая документация
. Конструкторский раздел
Список использованных источников
Введение
Ремонт автомобилей является объективной необходимостью, которая обусловлена техническими и экономическими причинами.
Во-первых, потребности народного хозяйства в автомобилях частично удовлетворяют пути эксплуатации отремонтированных автомобилей. Во-вторых ремонт обеспечивает дальнейшее использование тех элементов автомобилей, которые не полностью изношены. В результате сохраняется значительный объем прошлого труда. В-третьих, ремонт способствует экономии материалов, идущих на изготовление новых автомобилей. При восстановлении деталей расход металла в 20-30 раз ниже, чем при их изготовлении. [1 с. 2]
Многочисленные исследования показывают, что первый КР, как правило, по всей слагаемым экономической эффективности затрат общественного труда выгоднее приобретение новой машины. Это объясняется двумя важными обстоятельствами.
Фактические затраты на капитальный ремонт (КР) большинства видов машин и оборудования обычно не превышают 30-40% их балансовой стоимости. Повторные же ремонты обходятся значительно дороже. [1 с. 3]
Большинство видов машин подвергаются первому КР, как правило, до поступления нормального износа. Исследования и практика показывают, что более половины агрегатов поступают на КР с недоиспользованным ресурсом (на 40-70%) по значительному числу сопряжений. При обезличенном методе ремонта остаточный ресурс этих агрегатов утрачивается, так как на сборку поступает комплект деталей с различными остаточными ресурсами.
Применение узлового ремонтного производства создают условия, позволяющие использовать многие научно-технические достижения, что может служить основой снижения затрат на восстановление деталей, повышения их качеств.
1. Исходные данные
.1 Характеристика детали
Крышка подшипника первичного вала, деталь № 53-1701040, изготавливается из серого чугуна СЧ 18 ГОСТ 1412-85. Деталь является крышкой шарикового подшипника первичного вала коробки передач и предназначена для предупреждения осевого перемещения первичного вала коробки передач, и для слива масла, поступающего с маслосгонной резьбы в картер коробки передач. Обеспечивает соосность первичного вала с осью шарикоподшипника, установленного во фланце коленчатого вала. Относится к классу «Полые стержни». Крышка подшипника первичного вала работает в условиях трения, в сопровождении вибрации, и цикличных изменений температур. [1, с ]. Термической обработке деталь не подвергается.
Габаритные размеры: длина - 102 мм, диаметр -
116мм. М асса детали - 0,7 кг.
.2 Технические требования
Размер по рабочему чертежу шейки под
муфту выключения сцепления - 44 мм. Допустимая нецилиндричность
должна быть не более 0,07 мм. Шероховатость поверхности шейки под муфту
выключения сцепления должна быть в пределах Ra=1,25-1 мкм.
Размер по рабочему чертежу фланца по
наружному диаметру - 116 мм. Допустимое радиальное биение
относительно отверстия под шарикоподшипник - не более 0,04 мм. Шероховатость
поверхности фланца по наружному диаметру должна быть в пределах Ra=10-5 мкм
(чертеж детали).
2. Технологический раздел
2.1 Технологический процесс восстановления
детали
2.1.1 Номер маршрута и сочетание дефектов
Крышка подшипника ведущего вала коробки передач
перемещается по производственным участкам завода согласно маршруту 1. На этом
маршруте устраняются дефекты: износ шейки под муфту выключения сцепления и
износ фланца по наружному диаметру.
2.1.2 Выбор способов восстановления детали
Рекомендуемым способом восстановления чугунных деталей автоматической наплавкой является способ вибродуговой наплавки.
Возможными способами восстановления шейки под муфту выключения сцепления, являются: железнение, вибродуговая наплавка, постановка дополнительной ремонтной детали.
Значение коэффициентов долговечности этих способов восстановления [2. табл. 2.2] следующие:
железнение - 0,80-1,00;
вибродуговая наплавка - 0,65-0,80.
Коэффициент долговечности детали восстановленной вибродуговой наплавкой не всегда обеспечивает ее межремонтный ресурс - Кд=0,65-0,80. Наибольшее значение коэффициента технико-экономической эффективности соответствует способ восстановления железнением - Ктэф=0,550 [2. табл. 2.2]
Однако с целью сокращения маршрута восстановления детали целесообразно сочетание дефектов детали устранять одним способом. [2. с 14]. Поэтому для устранения износа шейки под муфту выключения сцепления, износа фланца по наружному диаметру, принимаем вибродуговую наплавку.
2.1.3
Выбор установочных баз
В качестве установочных баз при механической
обработки шейки под муфту выключения сцепления и фланца по наружному диаметру,
принимаем внутреннюю цилиндрическую поверхность и торец фланца.
2.1.4 Технология устранения каждого дефекта
Для устранения заданных дефектов устанавливаем следующую последовательность выполнения операций:
Износ шейки под муфту выключения сцепления
Токарная. Точить изношенную поверхность шейки, выдерживая d=43,5, l=82
Наплавка. Наплавить поверхность шейки в 2 слоя, выдерживая d=44,7, l=82
Токарная. Точить наплавленную поверхность шейки предварительно, выдерживая d=44,4, l=82
Токарная. Точить поверхность шейки окончательно, выдерживая d=44,1, l=82
Шлифовальная. Шлифовать поверхность
шейки, выдерживая d=44 , l=82
Износ фланца по наружному диаметру крышки подшипника ведущего вала коробки передач
Токарная. Точить наружную поверхность фланца, выдерживая d=115,5, l=9,5
Наплавка. Наплавить поверхность фланца в 2 слоя, выдерживая d=116,6, l=9,5
Токарная. Точить наплавленную поверхность фланца предварительно, выдерживая d=116,3, l=9,5
Токарная. Точить наружную
поверхность фланца окончательно и фаску, выдерживая d=116 , l=9,5, с=1,5×150
2.1.5 Технологический маршрут восстановления детали
005 Токарная. Точить изношенную поверхность шейки и наружную поверхность фланца, выдерживая d=43,5, l=82; d1=115,5, l1=9,5
Наплавка. Наплавить поверхность шейки и поверхность фланца в 2 слоя, выдерживая d=44,7, l=82; d1=116,6, l1=9,5
Токарная. Точить наплавленную поверхность шейки и наплавленную поверхность фланца предварительно, выдерживая d=44,4, l=82; d1=116,3, l1=9,5
020 Токарная. Точить поверхность
шейки и Точить наружную поверхность фланца окончательно и фаску, выдерживая d=44,1, l=82; d1=116, l1=9,5, с=1,5×150
Шлифовальная. Шлифовать поверхность
шейки, выдерживая d=44, l=82
2.1.6 Техническое нормирование технологического процесса
005 Токарная
381161.ХХХХ - токарно-винторезный станок 16Б16П
.ХХХ - планшайба; ХХХХХХ.ХХХ - цилиндрическая оправка; 392840.ХХХ - центр упорный; 392841.ХХХ - центр вращающийся; ХХХХХХ.ХХХ - хомутик поводковый; 392131.ХХХ - резец проходной ВК2 φ=450; 393311.ХХХ - штангенциркуль ШЦ-1-125-0,1.
Наплавка
.ХХХ - планшайба; ХХХХХХ.ХХХ - цилиндрическая оправка; 392840.ХХХ - центр упорный; 392841.ХХХ - центр вращающийся; ХХХХХХ.ХХХ - хомутик поводковый; ХХХХХХ.ХХХ - проволока наплавочная; 393311.ХХХ - штангенциркуль ШЦ-1-125-0,1.
Токарная
.ХХХ - планшайба; ХХХХХХ.ХХХ - цилиндрическая оправка; 392840.ХХХ - центр упорный; 392841.ХХХ - центр вращающийся; ХХХХХХ.ХХХ -
хомутик поводковый; 392131.ХХХ - резец проходной ВК6 φ=450; 393311.ХХХ - штангенциркуль ШЦ-1-125-0,1.
Токарная
.ХХХ - планшайба; ХХХХХХ.ХХХ - цилиндрическая оправка; 392840.ХХХ - центр упорный; 392841.ХХХ - центр вращающийся; ХХХХХХ.ХХХ - хомутик поводковый; 392131.ХХХ - резец проходной ВК2 φ=450; 393311.ХХХ - штангенциркуль ШЦ-1-125-0,1.
Шлифовальная
.ХХХ - планшайба; ХХХХХХ.ХХХ - цилиндрическая
оправка; 392840.ХХХ - центр упорный; 392841.ХХХ - центр вращающийся; ХХХХХХ.ХХХ
- хомутик поводковый; 398100.ХХХ - круг шлифовальный ПП 500х50х203
14А63СТ-17К5; 393311.ХХХ - штангенциркуль ШЦ-ІІ-160-0,05.
2.1.7 Техническое нормирование технологического процесса
005 Токарная
Тшк=2,5 мин [3, с 22]
Наплавка
Тшк=12,6 мин [3, с 21]
Токарная
Переход 1 Точить наплавленную поверхность шейки предварительно, выдерживая d=44,4, l=82;
Переход2 Точить наплавленную поверхность фланца предварительно, выдерживая d=116,3, l=9,5
Определение режимов резания
Переход 1
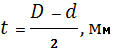 (1)
где  =44,7 мм - диаметр наплавленной
поверхности;
d=44,4 мм - диаметр поверхности до наплавки.
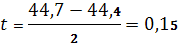 мм;
Переход 2
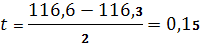 мм;
Определение числа проходов
Переход 1
 ; (2)
где i - число проходов;=0,15 - припуск на обработку поверхности детали
 =1
Переход 2
=1
Определение подачи
Переход 1
S=Sт×К,
мм/об (3)
где Sт=0,6 мм/об - табличное значение подачи [4, табл. 1];
К=1,0 - поправочный коэффициент, учитывающий конкретные условия работы. [4, табл. 1];
S=0,6×1=0,6 мм/об
Проверяем расчетные значения подачи с паспортными данными станка и принимаем ближайшее значение Sф [4, прил. 9];
Sф=0,6 мм/об
Переход 2
Sт=0,8 мм/об;
К=1,0.
S=0,8×1=0,8 мм/об
Проверяем расчетные значения подачи с паспортными данными станка и принимаем ближайшее значение Sф [2 прил. 9];
Sф=0,8 мм/об
Определение скорости резания
Переход 1
V=Vт×К,
м/мин (4)
где Vт=80 м/мин - табличное значение скорости резания [4, табл. 5];
К - поправочные коэффициенты, их произведение
К=Ки×Кп;
(5)
где Ки = 1 - коэффициент, учитывающий марку твердого сплава [4, табл. 5];
Кп=0,8 - коэффициент, учитывающий состояние поверхности [4, табл. 5].
К=1×0,8=0,8
V=80×0,8=64 м/мин.
Переход 2
Vт=86 м/мин [4, табл. 5];
V=86×0,8=68,8 м/мин.
Определение частоты вращения шпинделя
Переход 1
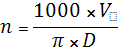 , мин-1 (6)
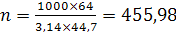 мин-1
Сравниваем рассчитываемое значение частоты вращения с паспортными данными станка и принимаем ближайшее значение nф [4, прил. 9].
nф=500 мин-1
Переход 2
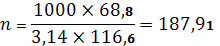 мин-1
Сравниваем рассчитываемое значение частоты вращения с паспортными данными станка и принимаем ближайшее значение nф [4, прил. 9].
nф=200 мин-1
Определяем фактическую скорость резания
Переход 1
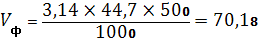 м/мин
Переход 2
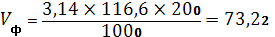 м/мин
Мощность на резание не определяем, в связи с малой глубиной резания.
Определение основного времени
Переход 1
 , мин (8)
где L - длина пути резца, мм.
=l+l1+l2 (9)
где l=82 мм - длина поверхности;
l1=4 мм - длина врезания и перебега резца [4, прил. 7];=82+4=86 мм
 =0,29 мин.
Переход 2=9,5+2=11,5 мм
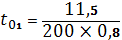
 =0,07 мин.
Определяем основное время на
операцию
T0= t01+ t02, мин (10)
T0=0,29+0,07=0,36 мин
Определение вспомогательного времени
Tв= tуст+ tпер+ tизм , мин (11)
где tуст=0,26 мин - время на установку и снятие детали [4, прил. 1];
tпер=0,33+0,4+0,07×2+0,06×2+0,02×4+0,07×2=1,17 мин -
время, связанное с переходом [4, прил. 2];
tизм=t×K, мин (12)
где t=0,19 мин - время на измерение детали [4, прил. 3];
К=1,0 - поправочный коэффициент, учитывающий периодичность измерений [4, прил. 3].
tизм=0,1×0,8+0,16×0,9=0,22 мин;
Tв=0,26+1,17+0,22=1,65 мин
Определение времени на обслуживание
рабочего места
Тобс=( T0+ Tв) ,, мин (13)
где 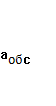
 =4% время на обслуживание рабочего
места в процентах от оперативного времени[4, прил. 4]
Тобс=( 0,36+1,65) =0,08 мин
Определение времени на отдых и
личные надобности
Тотл=( T0+ Tв) , мин (14)