Курсовая работа (т): Технологический маршрут восстановления детали (крышки подшипника первичного вала коробки передач)
где  =4% время на отдых и личные
надобности [4, прил. 5]
Тотл=( 0,36+1,65) =0,08 мин
Определение штучного времени
Тш= T0+
Tв+
Тобс + Тотл, мин (15)
Тш=0,36+1,65+0,08+0,08=2,17 мин
Определение штучно-калькуляционного времени
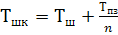 , мин (16)
где 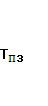
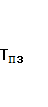 =21 мин - сумма
подготовительно-заключительного времени на виды работ [4, табл. 11];
n= 44 шт - число деталей в партии (задание).
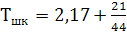 =2,65 мин
020 Токарная
Тшк=2,5 мин [2, с 22]
Шлифовальная
Шлифовать поверхность шейки,
выдерживая d=44
 , l=82
Определение скорости вращения
шлифовального круга
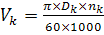 , м/с (17)
где  =600 мм - диаметр шлифовального
круга [5, прил. 13];к=1112 мин-1 - частота вращения шлифовального круга [5,
прил. 13].
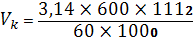
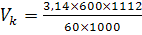 =34,92 м/с
Определяем табличное значение частоты вращения детали пд=130 мин-1 [5, табл. 1].
Сравниваем табличное значение частоты вращения детали с паспортными данными станка и принимаем фактическое значение пф=130 мин-1 [5, прил. 13]
Определение скорости вращения детали
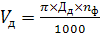 , м/мин (18)
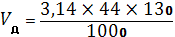
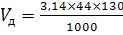 =17,96, м/мин
Определение поперечной подачи круга
=Sm×K (19)
где Sm=0,008 мм/ход.ст. - табличное значение поперечной подачи круга [5, табл. 1];
К - поправочные коэффициенты, их
произведение, в зависимости от конкретных условий обработки.
К=Км×Кк×Кв×Кж;
(20)
где Км=1,6 - коэффициент, в зависимости от обрабатываемого материала [5, табл. 1];
Кк=1 - коэффициент, в зависимости от конкретных условий обработки [5, табл. 1];
Кв=0,8 - коэффициент, в зависимости от способа контроля размеров [5, табл.1];
Кж=1 - коэффициент, в зависимости от жёсткости детали и шлифуемой поверхности [5, табл.1].
К=1,6×1×0,8×1=1,28
Stm=0,008×1,28=0,01 мм/ход.ст.
Определение продольной подачи
Sм=Sт×К (21)
где Sт=2870 мм/мин - табличное значение продольной подачи [5, табл. 5];
К=1,0 - поправочный коэффициент [5, табл. 5].
Определение основного времени
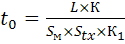 , мин (22)
где К1=1,0 - коэффициент,
учитывающий
твердость круга [5, с. 4].
L=l+l1, мм (23)
l=82 мм - длина детали;
l1=50 мм - длина врезания и перебега круга [5, табл. 7].
L=82+50=132 мм
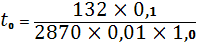 =0,46 мин
Т0=t0=0,46 мин
Определение вспомогательного времени
Tв= tуст+ tпер+ tизм , мин (24)
где tуст=0,4 мин - время на установку и снятие детали [5, прил. 1];
tпер=0,5 мин - время,
связанное с переходом [5, прил. 2];
tизм=t×K, мин (25)
где t=0,19 мин - время на измерение детали [4, прил. 3];
К=1 - поправочный коэффициент, учитывающий периодичность измерений [5, прил. 3].
tизм=0,19×1=0,19 мин
Tв=0,4+0,5+0,19=1,09 мин
Определение времени на обслуживание
рабочего места
Тобс=( T0+ Tв) , мин (26)
где 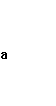
 =9% время на обслуживание
рабочего места в процентах от основного времени [5, прил. 4]
Тобс=( 0,46+1,09) =0,14 мин
Определение времени на отдых и
личные надобности
Тотл=( T0+ Tв) , мин (27)
где 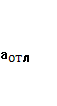
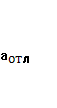 =4% время на отдых и личные
надобности в процентах от основного времени [5, прил. 5]
Тотл=( 0,46+1,09)=0,06 мин
Определение штучного времени
Тш= T0+ Tв+ Тобс
+ Тотл, мин (28)
Тш=0,46+1,09+0,14+0,06=1,75 мин
Определение штучно-калькуляционного
времени
 , мин (29)
где 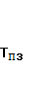 =17 мин - сумма
подготовительно-заключительного времени на виды работ [5, табл. 11];
n= 44 шт - число деталей в партии (задание).
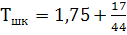 =2,14 мин
2.1.8 Требования техники безопасности при токарных работах
Общие требования
Запрещается работать на неисправном и не имеющем ограждений станке, а также пользоваться неисправным инструментом и приспособлениями; прикасаться к электрооборудованию, клеммам, шинам, электропроводам и открывать дверцы электрошкафов; пользоваться местным освещением с напряжением выше 36В; работать в рукавицах и перчатках. Станочник обязан выполнять только ту работу, которая ему поручена мастером; содержать своё рабочее место в чистоте и порядке, не загромождая проходов.
Требования безопасности перед началом работы
Привести в порядок одежду, подобрать волосы под головной убор и застегнуть обшлага рукавов; осмотреть рабочее место и убрать лишние предметы; проверить наличие заграждений на станке; проверить заземление и исправность станка на холостом ходу. Проверить исправность системы смазки и обеспечить достаточную смазку станка. Отрегулировать местное освещение станка так, чтобы рабочая зона была достаточно освещена и свет не слепил глаза.
Требования безопасности во время работы
Во избежание травмы из-за поломки инструмента необходимо: включать сначала вращение шпинделя, а потом подачу; обрабатываемую деталь приводить во вращение до соприкосновения ёе с резцом, в этом случае врезание произойдет плавно, без ударов. Перед остановкой станка сначала выключать подачу и отвести режущий инструмент от детали, а потом выключать вращение шпинделя. Установку и снятие режущего инструмента производить только при выключенном электродвигателе станка. Не устанавливать резец ниже центров детали, что может привести к вырыву детали со станка. Не оставлять ключ в патроне станка после снятия детали. Измерение обрабатываемой детали производить только при остановленном шпинделе. Работать на станке с соблюдением рекомендуемых операционной картой режимов обработки.
Требования безопасности по окончанию работы
Остановить станок, убрать стружку, вытереть и смазать станок; привести в порядок рабочее место.
Требования безопасности в аварийных ситуациях
При поражении электрическим током необходимо
выключить рубильник, снять предохранитель, отделить пострадавшего от
токоисточника, не прикасаясь к открытым частям тела пострадавшего. При этом
оказывающий помощь должен стоять на сухой деревянной доске, избегая
прикосновения с окружающими металлическими предметами. Немедленно вызвать
врача.
2.1.9 Технологическая документация
При курсовом проектировании технологический процесс оформляется в виде следующего комплекта документов:
Маршрутная карта (МК);
Операционная карта (ОК);
- Карта эскизов (КЭ).
деталь износ токарный
3. Конструкторский раздел
Приспособление предназначено для сверления отверстий под стяжные болты в крышке ведущего вала коробки передач автомобиля ГАЗ-3307.
Приспособление состоит из плиты 1, в которой имеется стойка 2, к которой крепятся установочные элементы - кондукторная плита 3 - и занимающего устройства.
Крышку подшипника ведущего вала коробки передач одевают на стойку 2, обрабатываемыми отверстиями кверху. После чего, сверху детали на приспособление устанавливается кондуктор 3. Кондуктор закрепляется с помощью геки 4 и гайки 7. Чтобы не произошло непроизвольного вращения кондуктора во время обработки детали, в одно из необрабатываемых отверстий вставляется палец.
Приспособление устанавливают на столе сверлильного станка так, чтобы ось его шпинделя совпала с осью одной из кондукторных втулок. После чего приспособление крепят к столу станка.
Данное приспособление позволяет с минимальными
затратами времени производить точные отверстия необходимого диаметра с
минимальным осевым смещением. Что улучшает качество обработки отверстий и
производительность рабочих.
Список использованных источников
1. Дюмин И.Е., Ремонт автомобилей. [Текст]: учеб. для техникумов/ И.Е. Дюмин, Г.Г. Трегуб. - М.: Транспорт, 1998.-280 с.
. Трегуб Г.Г. Методические рекомендации по выполнению курсового проекта по предмету «Основы технологии ремонта автомобилей» [Текст]/Г.Г. Трегуб. - Днепропетровск: АТ НГУ, 2005.-63с.
. Полещук А.А., Типовые нормы времени на восстановление деталей шасси автомобиля ГАЗ-53А[Текст]/А.А. Полещук. - К.: Урожай, 1988.-151с.
. Трегуб Г.Г. Методические указания к технологическому нормированию токарных работ [Текст]/Г.Г. Трегуб. - К.: УМК ССО 1989.-38с.
5. Трегуб Г.Г. Методические указания к технологическому нормированию шлифовальных работ [Текст]/Г.Г. Трегуб.- Днепропетровск: АТ НГУ, 1996.- 37с.