Курсовая работа (т): Технологический процесс формирования защитно-декоративного покрытия изделий из древесины
Технологический процесс формирования защитно-декоративного покрытия изделий из древесины
Содержание
Введение
1. Техническая характеристика изделия
1.1 Описание изделия
1.2 Общий вид и размеры изделия
1.3 Конструкция и материалы
1.4 Спецификация деталей и сборочных единиц
2. Конструктивно-технологические признаки деталей и сборочных единиц изделия
3. Выбор защитно-декоративного покрытия для отделываемых поверхностей изделия
4. Выбор отделочных материалов и их характеристика
4.1 Основные и вспомогательные материалы, применяемые для создания покрытия
5. Разработка технологического процесса формирования защитно-декоративного покрытия на поверхности изделия
6. Расчет расхода основных и вспомогательных отделочных материалов
7. Технологический процесс линии
Заключение
Список использованных источников
Приложения
Приложение А
Введение
Качество изделий из древесины в значительной мере определяется свойствами защитных и декоративных покрытий. Защитно-декоративные покрытия могут быть созданы на основе жидких лакокрасочных и пленочных материалов.
Трудозатраты при процессе отделки составляет около 40% всего цикла обработки.
Лакокрасочные материалы - самый распространенный вид защитно-декоративной отделки мебели. Это обусловлено широким ассортиментом материалов, их высокими защитными и эксплуатационными свойствами, простотой нанесения.
Нанесение лакокрасочных покрытий обладает рядом преимуществ перед другими способами отделки: простота получения покрытий и возможность применения для защиты и облагораживания изделий любых форм и размеров; возможность изменить защитные и декоративные свойства покрытий, применяя разные материалы; возможность ремонта и подновления непосредственно на месте эксплуатации; возможность сочетания лакокрасочных покрытий с другими видами защитно-декоративной отделки; более низкая стоимость.
Защитно-декоративная отделка является одним из основных показателей качества изделий из древесины, определяющей внешний вид продукции, ее надежность, экономичность и долговечность.
Целью курсовой работы является проработка, полученного материала по курсу ТЗДП.
Для достижения поставленной цели составлены следующие задачи:
рассмотреть стадии процесса формирования защитно-декоративных покрытий;
- изучить технологический процесс отделки деталей или собранного изделия;
рассчитать количество основных и вспомогательных материалов;
подобрать необходимое оборудование;
разработать план расстановки оборудования.
1. Техническая характеристика изделия
1.1 Описание изделия
Компьютерный стол производства мебельной фабрики "Фаворит Плюс" многофункциональная модель современного стиля. К тому же, вследствие оригинального дизайна, компактности и функциональности, интересных цветовых решений, стол является несомненным лидером продаж среди моделей компьютерных столов мебельной фабрики "Фаворит Плюс". Оригинальная форма столешницы, функциональная красивая надстройка, возможность разместить дополнительную оргтехнику и канцелярские принадлежности делают этот стол привлекательным для организации очень удобного рабочего места, создания интерьера домашнего кабинета или современных офисов. Стол оснащен тумбой с дверкой. Стол изготовлен из массива сосны.
Компьютерный стол классифицируется:
по функциональному назначению, относится к мебели для работы на компьютере,
по виду применяемого материала - мебель из древесины и древесных материалов, а именно из древесины хвойных пород ГОСТ 8486 - 86, порода - сосна
по характеру производства - мебель массового производства
мебель садовая и для общественного пользования.
защитное декоративное покрытие древесина
1.2 Общий вид и размеры изделия
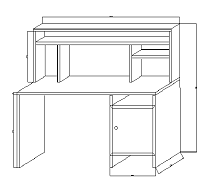
Рисунок 1 - Общий вид и размеры изделия
1.3 Конструкция и материалы
Материал изделия - древесина сосны, соответствующая требованиям ГОСТ 8486-86.
Конструкция изделия
По конструктивному назначению - мебель неразборная. К
неразборным элементам относятся столешница, ножки стола, нижняя полка и царги.
Столешница, нижняя полка, ножка и царга данного стола изготавливаются из
древесины хвойных пород (ГОСТ 8486-86)
1.4 Спецификация деталей и сборочных единиц
Таблица 1 - Спецификация составных частей изделия
Условное обозначение
Наименование
Сборочных единиц, деталей
Количество на
изделие, шт
Материал,
порода
Размеры
деталей, мм
длина
Ширина
толщина
01.01.00
Столешница
1
Древесина,
сосна
1200
500
20
01.02.00
Стенка стола
боковая левая
1
Древесина,
сосна
580
500
20
01.03.00
Стенка стола
боковая правая
1
Древесина,
сосна
580
500
20
02.01.00
Стенка боковая
левая
1
Древесина,
сосна
780
200
20
02.02.00
Стенка боковая
правая
1
Древесина,
сосна
780
200
20
02.03.00
Крышка
1
Древесина,
сосна
1200
200
20
02.04.00
Панель горизонтальная
1
Древесина,
сосна
1160
200
20
02.05.00
Панель
вертикальная
2
Древесина,
сосна
500
200
20
02.06.00
Полка
1
Древесина,
сосна
460
200
20
03.01.00
Панель
вертикальная левая
1
Древесина,
сосна
580
500
20
03.02.00
Панель верхняя
и нижняя
2
Древесина,
сосна
460
480
20
03.03.00
Задняя стенка
тумбы
1
ДВП
300
500
4
04.01.00
Брусок
вертикальный
2
Древесина,
сосна
300
50
20
04.02.00
Брусок
горизонтальный
2
Древесина,
сосна
200
50
20
04.03.00
Фасад двери
1
Древесина,
сосна
200
200
20
Конструктивные признаки деталей и сборочных единиц изделия
включают следующие определяемые данные: классификацию поверхностей всего
изделия; число отделываемых поверхностей; размеры отделываемых поверхностей и
их площадь; материал подложки; группу сложности поверхности деталей и сборочных
единиц.
Таблица 2 заполняется следующим образом: Вид поверхности
изделия заполняется согласно нормативам [6]; остальные столбцы таблицы -
согласно спецификации деталей изделия; группа сложности - согласно инструкции
[5].
Таблица 2 - Конструктивные признаки деталей и сборочные
единиц компьютерного стола
№ п/п
Вид поверхности
изделия согласно: ГОСТа 16371-84 ОСТа 13-27-82
Наименование
детали и сборочной единицы
Число деталей
или сборочных единиц
Наименование
поверхности детали или сборочной единицы
Число
поверхностей в изделии
Размеры одной
поверхности, мм
Материал
подложки
Группа
сложности
Длина (высота)
Ширина
1
2
3
4
5
6
7
8
10
11
Видимые фасадные
Фасад двери
1
Наружная
поверхность
1
200
200
Древесина,
сосна
II
Брусок
горизонтальный
2
Наружная
поверхность
1
200
50
II
Брусок
вертикальный
2
Наружная
поверхность
1
300
50
II
Столешница
1
Кромка передняя
1
1200
20
I
2
Панель
горизонтальная
1
Кромка передняя
1
1160
20
I
Крышка
1
Кромка передняя
1
1200
20
I
Панель
вертикальная
2
Кромка передняя
1
500
20
I
Полка
1
Кромка передняя
1
460
20
I
Стенка боковая
левая и правая
2
Кромка передняя
1
780
20
I
Стенка стола
боковая левая и правая
2
Кромка передняя
1
580
20
I
3
Видимые рабочие
Панель
горизонтальная
1
Верхняя пласть
1
1160
200
Древесина,
сосна
II
Крышка
1
Верхняя пласть
1
1200
200
Древесина,
сосна
II
Столешница
1
Верхняя пласть
1
1200
500
II
4
Видимые прочие
лицевые
Стенка стола
боковая левая и правая
2
Наружная пласть
1
580
500
II
Стенка боковая
левая и правая
2
Наружная пласть
1
780
200
II
Крышка
1
Боковая кромка
2
200
20
I
Столешница
1
Боковая кромка
2
500
20
I
Брусок
вертикальный
2
Наружная
вертикальная кромка
1
300
20
I
5
Брусок
горизонтальный
2
Наружная
горизонтальная кромка
1
200
20
Древесина,
сосна
I
6
Стенка боковая
левая и правая
2
Внешняя пласть
1
780
200
II
7
Стенка стола
боковая левая и правая
2
Внешняя пласть
1
580
500
II
Панель
вертикальная
2
Пласти
2
500
200
II
Полка
1 460
200
II
8
Внутренние
видимые
Фасад двери
1
Внутренняя
пласть
1
200
20
II
Брусок
горизонтальный
2
Внешняя пласть
1
200
50
II
Брусок
вертикальный
2
Внешняя пласть
1
300
50
II
9
Невидимые
наружные
Крышка
1
Нижняя пласть
1
1200
200
II
Крышка
1
Задняя кромка
1
1200
20
I
Панель
горизонтальная
1
Нижняя пласть
1
1160
200
II
Панель
горизонтальная
1
Задняя кромка
1
1160
20
I
Полка
1
Нижняя пласть
1
460
200
II
Полка
1
Задняя кромка
1
460
20
I
Столешница
1
Нижняя пласть
1
1200
500
II
Столешница
1
Задняя кромка
1
1200
20
I
Панель верхняя
и нижняя
2
Пласти
2
460
480
II
Панель верхняя
и нижняя
2
Задняя кромка
1
460
20
Древесина,
сосна
I
Фасад двери
1
Внутренняя
пласть
1
200
200
II
Брусок
горизонтальный
2
Внешняя пласть
1
200
50
II
Брусок
вертикальный
2
Внешняя пласть
1
300
50
II
В настоящее время существует широкий ассортимент
лакокрасочных материалов для отделки изделий из древесины. Они классифицируются
по химическому и эксплуатационному признакам. В основу химической классификации
положена природа пленкообразующего вещества (полиэфирные, полиуретановые, меламинные,
полиакриловые, мочевинные, пентафталевые, нитроцеллюлозные). Классификация по
эксплуатационному признаку предусматривает деление покрытий на
атмосферостойкие, химически стойкие, термостойкие и т.д. По виду лакокрасочные
материалы классифицируются на лаки, краски, эмали, грунтовки, шпатлевки и т.д.
Поступающие на деревообрабатывающие предприятия лакокрасочные
материалы должны подвергаться испытаниям на соответствие техническим условиям
по ОСТ 13-27-82. Проведение таких испытаний необходимо как для контроля
качества этих материалов, так и для правильного выбора режимов их применения.
Нанесение лакокрасочного материала на поверхности щитов будем производить
методом налива. Сущность метода заключается в том, что лакокрасочный материал
наносится в виде широкой плоской струи (завесы) перекрывающей всю ширину детали
в строго дозированном количестве. Кромки будем обрабатывать методом распыления.
При заполнении таблицы 3 следует учесть, что выбор покрытия и
применяемых материалов определяется: высокими эксплуатационными свойствами
покрытия, видом поверхности детали и сборочной единицы, ее функциональным
назначением, эстетическими требованиями к покрытию, возможностью нанесения
материалов механизированными методами, использованием интенсивных методов сушки,
наименьшей усадкой, а следовательно, наименьшим расходом, совместимостью с
другими материалами и подложкой, высокой адгезией к подложке.
Таблица 3 - Выбор защитно-декоративного покрытия и
применяемого лакокрасочного материала для отделки всех поверхностей изделия
№ п/п
Вид поверхности
согласно ОСТ 13-27-82
Группа покрытия
Под группа
покрытия
Категория
покрытия
Оптическое
свойств: прозрачность и блеск
Метод нанесения
Материл
лакокрасочный
Обозначение
покрытия
1
2
3
4
5
6
7
8
1
Видимые
Фасадные
НЦ
А
1
П. М
Налив
НЦ-218
НЦ-218 А1 П. ПГ
2
Прочие лицевые
НЦ
А
1
П. М
Налив
НЦ-218
НЦ-218 А1 П. ПГ
3
Видимые
Внутренние
НЦ
А
2
П. М
Налив
НЦ-218
НЦ-218 А2 П. ПГ
4
Невидимые
Наружные
НЦ
А
2
П. М
Налив
НЦ-218
НЦ-218 А2 П. ПГ
5
Невидимые
Внутренние
НЦ
А
2
П. М
Налив
НЦ-218
НЦ-218 А2 П. ПГ
Таблица 4 - Расчет площадей отделываемых поверхностей на
компьютерный стол
Наименование
сборочной единицы, детали
Обозначение
сборочной единицы, детали по чертежу
Наименование
материала отделываемой поверхности (подложки)
Подгруппа и
категория покрытия
Группа
сложности отделываемой поверхности
Способ
нанесения
Количество
деталей в изделии, шт.
Количество
отделываемых поверхностей детали, шт.
Размеры
отделываемых поверхностей, мм
Площадь
отделываемых поверхностей, м2
длина
ширина
Брусок
вертикальный
массив
А1
II
налив
2
1
300
50
0,03
Брусок
горизонтальный
массив
II
2
1
200
50
0,02
Фасад двери
массив
II
1
1
200
200
0,04
Стенка стола
боковая левая и правая
массив
II
2
2
580
500
1,16
Стенка боковая
левая и правая
массив
II
2
2
780
200
0,624
Панель
вертикальная
массив
II
2
2
500
200
0,4
Полка
массив
II
1
1
460
200
0,092
Кромка
столешницы
массив
I
распыление
1
1 2
1200 500
20 20
0,024 0,02
Кромка панели
горизонтальной
массив
I
1
1
1160
20
0,023
Кромка крышки
массив
I
1
1 2
1200 200
20 20
0,024 0,008
Кромка панели
вертикальной
массив
I
распыление
2
1
500
20
0,02
Кромка полки
массив
I
1
1
460
20
0,0092
Кромка стенки
стола боковой левой и правой
массив
I
2
1
580
20
0,0232
Кромка стенки
боковой левой и правой
массив
I
2
1
780
20
0,0312
Кромка бруска
вертикального
массив
I
2
1
300
20
0,012
Кромка бруска
горизонтального
массив
I
2
1
200
20
0,008
Итого:
2,569
Панель
горизонтальная
массив
А2
II
налив
1
2
1160
200
0,464
Крышка
массив
II
1
2
1200
200 Столешница
массив
II
1
2
1200
500
1,2
Полка
массив
II
1
1
460
200
0,092
Панель нижняя и
верхняя
массив
II
2
2
460
480
0,8832
Фасад двери
массив
II
1
1
200
200
0,04
Брусок
горизонтальный
массив
II
2
1
200
50
0,02
Брусок
вертикальный
массив
II
2
1
300
50
0,03
Кромка крышки
массив
I
1
1
1200
20
0,024
Кромка панели
горизонтальной
массив
I
1
1
1160
20
0,0232
Кромка полки
массив
I
1
1
460
20
0,0092
Кромка
столешницы
массив
I
1
1
1200
20
0,024
Кромка панелей
верхней и нижней
массив
I
2
1
460
20
0,0184
Кромка панели
вертикально
массив
I
2
1
500
20
0,02
Итого:
3,328
Для лакирования используется нитроцеллюлозный лак НЦ-218. Лак
НЦ-218 представляет собой растворы лакового коллоксилина, смол и
пластификаторов в смеси летучих органических растворителей. Покрытия устойчивы
к изменению температуры от - 12о до 60оС. Наносят лаки
наливом и пневматическим распылением. Для улучшения глянца пленка полируется
полировочным составом №291.
Характеристика лака НЦ-218:
вязкость по вискозиметру ВЗ-4, с 50-85
массовая доля нелетучих веществ лака, % 30-34
толщина пленки многослойного покрытия, мкм 120-150
время сушки, мин 30-35
температура сушки, оС 40-45
.2 Основные требования к поверхности сборочных единиц и
деталей до и после нанесения лакокрасочных материалов
Требования к поверхности, подлежащей обработке:
. Шероховатость поверхности деталей, облицованных
шпоном, Rm (Rmax) должна быть не более 16 мкм по ГОСТ
7016-82.
2. Влажность облицованных щитов должна быть (8±2) %,
температура на поверхности щитов не ниже 18˚С.
. Разнотолщинность щитов должна быть ± 0,3 мм.
. Перед нанесением красящих составов поверхность
должна быть тщательно очищена от пыли.
Требования к качеству обработанной поверхности:
Защитно-декоративное покрытие должно соответствовать
ОСТ 13-27-82 "Покрытия защитно-декоративные на мебели из древесины и
древесных материалов. Классификация и обозначение"
2 Покрытие должно быть гладкое, ровное.
На фасадных и рабочих поверхностях допускаются:
единичные волосяные риски и царапины;
пузыри, кратеры, вмятины диаметром до 2 мм;
незначительные шагрень и структурные неровности.
Общее количество допускаемых дефектов на 1 м2
поверхности - не более 2. Не допускаются: неровность матовости,
разноотенночность.
. На прочих лицевых поверхностях корпусной мебели
допускаются:
волосяные риски, царапины, не более - 3 шт/м2
_ проколы, пузыри до 2 мм в диаметре, включения не
более - 4 шт/м2
кратеры, вмятины, диаметром до 4 мм, расположенные выше или
ниже уровня зрения, глубиной менее покровного слоя, не более - 3 шт/м2
неравномерность матовости, не более - 6 см2/ м2
незначительная шагрень, структурные неровности,
просматриваемые не под всеми углами зрения;
Общее количество допускаемых дефектов на 1 м2
поверхности - не более 10.
. На внутренних видимых поверхностях допускаются:
проколы, пузыри до 2 мм в диаметре, включения не более - 15
шт/м2
кратеры, вмятины диаметром до 4 мм, не более - 7 шт/м2
неравномерность блеска (потертости);
Общее количество допускаемых дефектов на 1 м2
поверхности - не более 15.
Разработка технологического процесса отделки включает выбор
основного материала покрытия в зависимости от назначения и условий эксплуатации
изделия, на котором создаётся покрытие; способов нанесения отделочных
материалов; методов интенсификации отверждения покрытия. Кроме того, в ряде
случаев необходимо сразу решать вопрос о выборе оборудования. Последний вопрос
в значительной мере связан с объёмами производства, так как для целого ряда
материалов быстрого отверждения требуется сложное и дорогостоящее оборудование.
Приводим структурную схему покрытия для каждой поверхности
детали или сборочной единицы, основные требования к поверхности, на которой
формируется покрытие, а также поверхности ЗДП после каждой выполняемой операции
технологического процесса.
Разработка структурной схемы покрытия проводится с учётом
специфических особенностей подложки.
Для каждого отдельного элемента структуры подбираются
отделочные материалы. Далее, учитывая свойства каждого материала, производим
выбор технологических операций, необходимых для создания защитно-декоративного
покрытия.
Затем выбираем тип оборудования, позволяющий выполнить ту или
иную операцию с учётом специфики отделочных материалов. Подобрав материалы и
тип оборудования, назначаем режим обработки материалов на оборудовании
выбранного типа.
Заключительным этапом разработки технологического процесса
является выбор конкретного оборудования и расчёт необходимого количества этого
оборудования.
Технологический процесс составляется для каждого вида
применяемого отделочного материала и используемого метода нанесения.
Таблица 4 - Структурная схема формирования ЗДП на поверхности
сборочных единиц и деталей
Наименование
стадии технологического процесса
Наименование
технологической операции
I. Отделочная
подготовка II. Нанесение промежуточных слоёв III. Нанесение лицевых слоёв IV. Облагораживание покрытия
Удаление пыли,
шлифование, Крашение, грунтование, шлифование Лакирование Шлифование,
освежовка
Технологические процессы методом налива и распыления для
щитов лаком НЦ - 218 приведены в таблице 5.
Таблица 5 - Технологический процесс отделки щитов
компьютерного стола лаком НЦ - 218
Операция
Порядковый
номер операции покрытий категории
Применяемые
материалы
Оборудование
Индекс и
наименование режима
Примечание
Очистка от пыли
1
Щетка вручную
Грунтование
пластей
2
Грунтовой
состав НК
Лаконаливочная
машина ЛН-I
РМ 09-01И
"Грунтова-ние грунтовочными составами НК и БНК"
Операция не
обязательна
Сушка
3
-
на стеллажах
-
-
Выдержка для
остывания
4
-
Стеллажи
-
В случае
искусственной сушки
Шлифование
пластей
5
Шкурка
шлифовальная № 6,5
Виброшлифовальный
станок ШЛ2В
РМ 11-02И
Шлифование нитроцеллюлозных покрытий
-
Очистка от пыли
5
Щетка вручную
1-е лакирование
6
Рабочий состав
лака НЦ-218
Лаконаливная
машина типа ЛМ-140
РМ 10-25
Лакирование нитроцеллюлозным лаком НЦ - 218
Сушка
7
на стеллажах
Сухое
шлифова-ние
8
Шкурка
шлифовальная № 6,5
Волосяная щетка
РМ 11-08
"Шлифование нитроцеллюлозных покрытий"
2-е лакирование
9
Рабочий состав
лака НЦ-218
Лаконаливная
машина типа ЛН-I
РМ 10-25
Лакирование нитроцеллюлозный НЦ
Сушка
10
на стеллажах
Сухое
шлифование
12
Шкурка
шлифовальная № 6,5
станок ШЛ2В
РМ 11-08И
"Шлифование нитроцеллюлозных покрытий"
Очистка от пыли
13
Щетка вручную
3-е лакирование
14
Рабочий состав
лака НЦ-218
Лаконаливная
машина типа ЛН-I
РМ 10-25
Лакирование нитроцеллюлозный НЦ
Обязательная
Сушка
19
на стеллажах
Контролирование
качества покрытий
15
-
Эталон
-
Путем
сравнивания с утвержденным образцом
Разравнивание
пластей
16
Распределительная
жидкость НЦ-313
Тампон
РМ 11-02
Разравнивание нитролак-х покрытий
Контроль
качества
21
Утвержденный
образец (эталон)
Расчет норм расхода лакокрасочных материалов представлен в
таблице 8
Таблица 8 - Расчет норм расхода ЛКМ (в рабочей вязкости) и
составляющих их компонентов (в исходной вязкости) на изготовление компьютерного
стола
Наименование
материала отделываемой поверхности
Наименование
ЛКМ
Подгруппа и
категория покрытия
Вид покрытия в
зависимости от прозрачности и степени блеска
Группа
сложности отделываемой поверхности
Способ
нанесения
Площадь
отделываемой поверхности, м2
Норматив
расхода материала, кг/м2
Норма расхода,
кг
Массив сосны
ГОСТ 8486-86
Лак НЦ-218 в
рабочей вязкости в том числе: Лак НЦ-218 в исходной вязкости Разбавитель
РМА-218 Разбавитель на корректировку РМЛ-18
А 1
П. ПГ3
I
налив
2,569
0,290 0,271
0,019 0,014
0,745 0,696
0,049 0,036
Массив сосны
ГОСТ 8486-86
Лак НЦ-218 в
рабочей вязкости в том числе: Лак НЦ-218 в исходной вязкости Разбавитель
РМА-218 Разбавитель на корректировку РМЛ-18
А 2
П. ПГ3
II
налив
3,328
0,145 0,135
0,010 0,007
0,483 0,449
0,033 0,023
Расход лака НЦ-218 в рабочей вязкости и его компонентов
находится по формуле:
N = Sf·Ni; (3)
где Ni - удельная норма расхода ЛКМ.
N = 2,569* 0,290 = 0,745 кг
Общий расход ЛКМ на изделие определяется:
N = ΣSf·Ni; (4)
N = 0,745 + 0,483 = 1,228 кг
в том числе по А1 *3, А2*2
по А1: 2,24 кг
по А2: 0,97 кг.
Норма расхода шлифовальной шкурки на данную поверхность, м2:
Ншк = Ршк·S, (5)
где S - площадь шлифования, м2;
Ршк - норматив расхода шлифовальной шкурки, м2/м2.
Ншк = 5,897 * 0,029 = 0,171 м2
Расчет норм расхода прочих отделочных и вспомогательных материалов
на изготовление компьютерного стола представлен в таблице 9
Расчет площадей шлифуемых поверхностей на компьютерный стол
представлен в таблице 10
Шлифование производим шлифовальной шкуркой (бумажной) ГОСТ
6456-82, станочным способом.
Таблица 10 - Расчет площадей шлифуемых поверхностей на
компьютерный стол
Наименование
сборочной единицы, детали
Шкурка
Наименование
материала отделываемой поверхности (подложки)
Способ
шлифования
Способ
нанесения
Количество
деталей в изделии, шт.
Количество
отделываемых поверхностей детали, шт.
Размеры
отделываемых поверхностей, мм
Площадь
отделываемых поверхностей, м2
длина
Ширина
Брусок
горизонтальный
Бумажная
Массив
Станочный
Налив
2
2
200
50
0,04
Брусок
вертикальный
2
2
300
50
0,06
Фасад двери
1
2
200
200
0,08
Панель
горизонтальная
1
2
1160
200
0,464
Крышка
1
2
1200
200
0,48
Столешница
1
2
1200
500
1,2
Стенка стола
боковая левая и правая
2
2
580
500
1,16
Стенка боковая
левая и правая
2
2
780
200
0,624
Панель
вертикальная
2
2
500
200
0,4 1
2
460
200
0,184
Панель верхняя
и нижняя
2
2
460
480
0,8832
Итого:
5,575
Кромки
столешницы
Бумажная
Массив
Ручной
Распыление
1
2 2
1200 500
20 20
0,048 0,02
Кромки панели
горизонтальной
1
2
1160
20
0,046
Кромки крышки
1
2 2
1200 200
20 20
0,048 0,008
Кромки панели
вертикальной
2
2
500
20
0,04
Кромки полки
1
2
460
20
0,0184
Кромки стенки
стола боковой левой и правой
2
2
580
20
0,0464
Кромки стенки
боковой левой и правой
2
2
780
20
0,0624
Кромки бруска
вертикального
2
1
300
20
0,012
Кромки бруска
горизонтального
2
1
200
20
0,008
Кромки панели
нижней и верхней
2
2
460
20
0,0368
Итого:
0,3944
Всего:
5,970
Годовая программа шлифования (три шлифования)
Q = 5,97·247 = 1474 м2
Где S - площадь отделываемых поверхностей, 5,97 м2
n - число рабочих дней в году, 247 дней.
Расчет норм расхода шлифовальной шкурки на компьютерный стол
представлен в таблице 11
Таблица 11 - Расчет норм расхода шлифовальной шкурки на
компьютерный стол
Наименование
шлифовальной шкурки (основы)
Вид и материал
шлифуемых поверхностей
Номер шкурки
Подгруппа
покрытия
Кол-во
шлифования
Площадь
шлифования, м2
Норма расхода
шлифовальной шкурки, м2
Норма расхода
шлифовальной шкурки, м2 на изделие
Бумажная
Массив сосны
ГОСТ 8486-86
М63-М50
А1
3
2,569
0,010
0,026
А2
2
3,401
0,014
0,048
Расчет грунтовочного состава. Норма расхода - 0,03 кг/м2
N = ΣSf·Ni, N = (2,569+3,328) ·0,03=
0,178 кг/м2
Таблица 12 - Расчет норм расхода прочих отделочных и вспомогательных
материалов на изготовление компьютерного стола
Наименование
операции
Наименование
применяемых материалов
Категория
покрытия
Способ
нанесения
Площадь
отделываемой поверхности, м2
ед.
Норм. расхода
материала
Норма расхода
материала
На про-грамму,
кг
грунтование
Грунтовка
низковязкая
А1
налив
5,897
кг
0,3
1,769
17690
разравнивание
Разравнивающая
жидкость РМ
А1
вручную
5,897
кг
0,03
0,177
1770
Сводные нормы расхода на компьютерный стол представлены в
таблице 13
Таблица 13 - Сводные нормы расхода на компьютерный стол
Наименование
изделия
Стол
Годовая
программа
100 000 шт.
Применяемый
материал
Единица
измерения
Норма расхода
на изделие
Расход
материалов на годовую программу
1
2
3
4
Лак НЦ-218 в
исходной вязкости в т. ч.:
кг
1,23
123000
Лак НЦ-218 в
исходной вязкости
кг
1,145
114500
Разбавитель
РМА-218
кг
0,082
8200
Разбавитель
РМА-218 на корректировку
кг
0,059
5900
Грунтовка
низковязкая
кг
1,769
176900
Разравнивающая
жидкость РМЕ
кг
0,177
17700
Шлифовальная
шкурка
м2
0,171
17100
6 определение производительности и необходимого числа станков
для формирования покрытий
Расчет количества щитопокрытий на компьютерный стол
представлен в таблице 14
Таблица 14 - Расчет количества щитопокрытий на компьютерный
стол
Наименование
щитовых элементов
Кол-во деталей
в изделии
Применяемый
материал
Метод нанесения
Категория
покрытия
Кол-во
наносимых слоёв на деталь
Итого кол-во
щитопокрытий на изделие (щитонанесений)
Кол-во
щитопокрытий на годовую программу
1
2
3
4
5
6
7
8
Столешница
1
Лак НЦ 218
Налив
II
2
2
200000
Стенка стола
боковая левая
1
II
2
2
200000
Стенка стола
боковая правая
1
II
2
2
200000
Стенка боковая
левая
1
II
2
2
200000
Стенка боковая
правая
1
II
2
2
200000
Крышка
1
I
2
2
200000
Панель
горизонтальная
1
I
2
2
200000
Панель
вертикальная
2
II
2
4
400000
Полка
1
II
2
2
200000
Панель
вертикальная левая
1
I
2
2
200000
Панель верхняя
и нижняя
2
I
2
4
400000
Брусок
вертикальный
2
II
2
4
400000
Брусок
горизонтальный
2
II
2
4
400000
Фасад двери
1
II
2
2
200000
Итого
3600000
Линия МЛИ-14 выпускается для отделки щитовых деталей мебели
взамен линий МЛН, МЛП и характеризуется непрерывной автоматической загрузкой
деталей из стопы в два параллельных потока.
Технологические операции линии выполняются в определенной
последовательности.
Вначале удаляют пыль. Детали шлифуются на широколенточном
шлифовальном станке.
После удаления пыли детали поступают на участок нанесения
лака. Линия предназначена для отделки маками МЛ-2111 и НЦ-218. Первый слой лака
наносится на вальцовом станкес расходом 40 г/м2 покрываемой поверхности
(вязкость лака НЦ - 218 - 50.60 с).
После отверждения лака в угловой конвективной камере детали
поступают в лаконаливную машину, которая находится в камере обеспыливания.
Расход лака составляет 100.120 г/м2 покрываемой поверхности.
Детали поступают в камеру для выдержки для удаления
растворителей и предварительной сушки покрытия. Время испарения 90 с.
Окончательная сушка осуществляется в ИК-камерах. Максимальное
вресмя отверждения 8 мин. Из ИК-камеры детали поступают в камеру охлаждения
(время охлаждения 90 с).
Готовые детали снимаются с линии с помощью автоматического
манипулятора.
При отделке лицевых поверхностей лак методом налива не
наносится.
В данной курсовой работе выбран лак укрывной для комнатной
мебели НЦ-218
Лакокрасочный материал наносится методом распыления на
собранное изделие.
Расход рабочего состава лака на годовую программу составил
123000 кг.
Расчеты показали, что для выполнения программы требуется один
распылитель для грунтования и один распылитель для нанесение лакокрасочного
материала с загрузкой 57,5%.
Для сушки покрытий принято подстопное место. Площадь
составила 26.4 м2
Шлифование поверхностей производится вручную шлифовальными
шкурками М63-М50. Расход которых составил 1474 м2 на программу.
Для удаления пыли выбрали пылесос СТМ 22 Е.
1. Бородина
Г.П., Лобанова К.А. Разработка технологического процесса формирования
защитно-декоративного покрытия изделий из древесины [Текст]: Методические
указания к курсовой работе / Архангельск Г.П. Бородина, К.А. Лобанова -
Архангельск: РИО. АГТУ, 2000. - 56с.
2. Коноплёв
С.П. Выбор системы машин для отделки мебели [Текст]: Методические указания к
курсовому и дипломному проектированию / С.П. Коноплёв - Архангельск: РИО АГТУ,
1992 г.
. Сборники
типовых технологических процессов отделки мебели [Текст]: Сборник - М.: ВПКТИМ.
. Петров
А.К., Быбин Б.М. Условные обозначения оборудования для производства мебели
[Текст]: Методические рекомендации к курсовому и дипломному проектированию /
А.К. Петров, Б.М. Быбин - М.: ТМЛИ, 1982г.
. Инструкция
по нормированию расхода материалов в основном производстве мебели/ВПКТИМ. - М.,
1989. - Ч.3. - 88с.
. ГОСТ
16371-93. Мебель. Общие технические условия. - Введ. 01.01.95.
. ОСТ
13-27-82. Покрытия защитно-декоративные на мебели из древесины и древесных
материалов. Классификация и обозначения. - Введ. 01.07.82.
Техническая характеристика используемого оборудования
Таблица 1 - Техническая характеристика линии МЛИ-14
Параметр
Значение
Размеры
обрабатываемых деталей, мм: Длина Ширина Толщина Скорость подачи деталей,
м/мин Мощность электродвигателей, кВт Размеры линии, мм Длина Ширина Высота
400…2500
220…900 10…40 4…16 762,7 52000 12500 4000
Таблица 2 - Техническая характеристика щёточного станка
МЛН1.10
Параметр
Значение
Размеры
обрабатываемых деталей, мм: Длина Ширина Толщина Число щёточных барабанов
Скорость подачи, м/мин Мощность электродвигателей, кВт Размеры станка, мм
Длина Ширина Высота Масса станка, кг При работе вне линии, чел. обслуживающих
400-2000
220-900 10-75 2 6-24 3,3 600 1915 1310 860 2
Таблица 3 - Техническая характеристика Шл2В
ПараметрЗначение
Размеры
обрабатываемых деталей, мм: Длина Ширина Толщина Количество шлифовальных
лент, шт. Ширина шлифовальных лент, мм Амплитуда колебаний утюжка, мм Частота
колебаний утюжка кол/мин. Скорость подачи (регулируется бесступенчато), м/мин
Установленная мощность электродвигателей, кВт Габарит (длина×ширина×высота), мм Масса, кг
500-1800
200-800 6-50 1 850 5 1400 6-20 3,4 2150×1245×1355
1560
Таблица 4 - Техническая характеристика лаконаливочной машины
ЛМ-140.1
Параметр
Значение
Длина сливной
кромки, мм Размеры обрабатываемых деталей, мм Длина Ширина Толщина Скорость
подачи, м/мин Расход лака, г/м2 Вязкость ЛКМ, с Высота конвейера над уровнем
пола, мм Мощность электродвигателей, кВт Размеры станка, мм: Длина Ширина
Высота Масса станка, кг Число обслуживающих, чел.
1400 400…2000 220…900
3…40 40…140 40…600 25…130 850 3,0 3983 2640 1510 1700 2
Таблица 5 - Техническая характеристика КШ
Параметр
Значение
Размеры
обрабатываемых деталей, мм: Длина Ширина Толщина Скорость подачи деталей,
м/мин Мощность электродвигателей, кВт Размеры станка, мм: Длина Ширина Высота
Масса, кг
400…2000
150…800 10…40 6…18 2,1 2400 1400 1300 1800
Таблица 6 - Техническая характеристика камеры для сушки
деталей МИЛ-2
ПараметрЗначение
Наибольшие
размеры обрабатываемых деталей, мм: Длина Ширина Толщина Скорость подачи
деталей, м/мин Температура нагрева, 0С Скорость воздуха, м/с
Мощность электродвигателей, кВт Размеры камеры, мм: Длина Ширина Высота
Масса, кг
2200 1300 50
6…24 18…80 1,0 73,0 3000 2210 1760 1500
Таблица 7 - Техническая характеристика камеры для выдержки
деталей перед сушкой МКК14
Параметр
Значение
Наибольшие
размеры обрабатываемых деталей, мм: Длина Ширина Толщина Скорость подачи
деталей, м/мин Температура нагрева, 0С Скорость воздуха, м/с
Мощность электродвигателей, кВт Размеры камеры, мм: Длина Ширина Высота
2000 1300 50
5…24 130…150 0,5…2,0 13,5 5000 2025 1800
2. Конструктивно-технологические признаки деталей и
сборочных единиц изделия
3. Выбор защитно-декоративного покрытия для
отделываемых поверхностей изделия
4. Выбор
отделочных материалов и их характеристика
4.1 Основные
и вспомогательные материалы, применяемые для создания покрытия
5. Разработка
технологического процесса формирования защитно-декоративного покрытия на
поверхности изделия
6. Расчет
расхода основных и вспомогательных отделочных материалов
7.
Технологический процесс линии
Заключение
Список
использованных источников
Приложения
Приложение А