Курсовая работа (т): Технологический процесс ремонта вала ведущей конической шестерни редуктора заднего моста МАЗ-5335
Технологический процесс ремонта вала ведущей конической шестерни редуктора заднего моста МАЗ-5335
Технологический процесс ремонта вала
ведущей конической шестерни редуктора заднего моста МАЗ-5335
Содержание
Введение
. Обоснование размера производственной партии
. Разработка технологического процесса восстановления деталей
.1 Разработка технологического процесса
.2 Выбор способа восстановления детали
.3 Схемы технологических операций
. Разработка операций по восстановлению деталей
.1 Исходные данные
.2 Содержание операции
.3 Определение припусков на обработку
.4 Расчет режимов обработки
.5 Расчет норм времени
. Разработка технологического процесса сборки
.1 Исходные данные
.2 Технические условия на сборку
.3 Технологический процесс сборки
. Конструкторская часть
Заключение
Список литературы
Введение
Ремонт является объективной необходимостью, которая обусловлена техническими и экономическими причинами. Увеличение масштаба производства автомобилей приводит к росту абсолютного объёма ремонтных работ.
Наряду с поиском путей и методов повышения надёжности, которые закладываются в конструкцию автомобиля при проектирование и внедряются в сфере производства, необходимо изыскивать пути и методы для решения той же задачи в сфере эксплуатации и ремонта. От того, как разумно будет использоваться ресурс автомобиля в эксплуатации, зависит действительный его срок службы до ремонта.
Огромные потенциальные возможности кроются в организации внедрении агрегатного и узлового методов ремонта. Применение этих прогрессивных форм организации ремонтного обслуживания автомобилей позволяет полнее использовать ресурс агрегатов и деталей, сократить простои в ремонте, значительно повысит срок службы автомобиля и агрегатов до КР. А это, в свою очередь, ведёт к сокращению общего количества КР.
Важным элементом оптимальной организации ремонта является создание необходимой технической базы, которая предполагает внедрение прогрессивных форм организации руда, повышения уровня механизации работ, производительности оборудования, сокращение затрат труда и средств.
Авторемонтное производство, получив значительное развитие. Ещё не в полной мере реализует свои потенциальные возможности. По своей эффективности, организационному и техническому уровню оно ещё всё отстаёт от основного производства-автомобилестроения
Объект исследования - вал ведущей конической шестерни редуктора заднего моста МАЗ-5335.
Цель работы: разработка технологического процесса восстановления вала ведущей конической шестерни редуктора заднего моста МАЗ-5335.
Разработаны процессу по восстановлению шкива с подбором наиболее рационального способа и оборудования. Было применено приспособление, позволяющее облегчить условия труда и ускорить технологический процесс ремонта.
Улучшение технологического процесса ремонта повышает производительность труда и создает более благоприятные условия труда, а, следовательно, повышает качество восстановления деталей.
1. Обоснование размера производственной партии деталей
Размер производственной партии для восстановления деталей Х, дет/день,
определяется по формуле
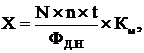 (1)
где N =7500 - годовая производственная программа;
n =1 - число деталей в изделии;
Фдн = 253 - число рабочих дней в году;
Км =0,39 - маршрутный коэффициент восстановления деталей;
t =2 - необходимый запас деталей для обеспечения непрерывности сборки.
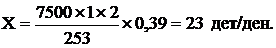
Принимается Х= 23 дет/ден.
2.
Разработка технологического процесса восстановления деталей
.1
Разработка технологического процесса
Характеристика детали и условий ее работы.
Вал ведущей конической шестерни редуктора заднего моста:
· Материал - Сталь 20ХН3А ГОСТ 4543-71
· Твёрдость:
на поверхности шлицев НRC 56, не менее,
под подшипники HRC 30, не менее
· Класс детали - Прямые круглые стержни
· Дефекты:
-
Износ шлицев по ширине  мм
Износ шеек подшипников до диаметра 39,58 и 59,71мм.
Вал ведущей конической шестерни редуктора заднего моста служит для передачи крутящего момента от карданного вала к ведомой шестерне центрального редуктора заднего моста. Работает в условиях трения в сопровождении знакопеременных нагрузок и механических деформаций. Разрушительными факторами, снижающими прочность данной детали, являются трение, изгиб, знакопеременные нагрузки, скручивание, срез.
Карта технических требований на дефекацию детали представлена в таблице
1.
Таблица 1- Карта технических требований на дефекацию детали
|
Деталь: Вал ведущей конической шестерни редуктора заднего моста |
||||||
|
№ детали: 256-1307014-Б |
||||||
|
Материал: Сталь 20ХН3А ГОСТ 4543-71 |
Твердость: 1)на поверхности шлицев НRC 56, не менее; 2)под подшипники HRC 30, не менее |
|||||
|
Наименование дефекта |
Способ установления дефекта и измерительные инструменты |
Размеры, мм |
Заключение |
|||
|
|
|
Номиналь- ный |
Допу- стимый без ремонта |
Допу- стимый для ремонта |
|
|
|
1 |
2 |
3 |
5 |
6 |
||
|
1.Обломы и трещины на шестерне |
Осмотр |
- |
- |
- |
Браковать |
|
|
2.Выкрашивание рабочей поверхности зубьев |
Осмотр |
- |
- |
- |
Браковать |
|
|
3.Износ шлицев по ширине |
Калибр 8,86 мм |
|
|
|
|
|
|
4.Износ шейки под задний подшипник |
Скоба 40 мм или микрометр 25-50 мм |
|
Менее 40,0 |
Ремонтировать. Наплавка под флюсом |
|
|
|
5.Износ шейки под передний конический подшипник |
Скоба 40 мм или микрометр 25-50 мм |
|
Менее 59,95 |
Ремонтировать. Вибродуговая наплавка. Наплавка под флюсом |
|
|
|
1 |
2 |
3 |
4 |
5 |
6 |
|
|
Продолжение таблицы 1 |
||||||
|
6. Износ шейки под задний конический подшипник |
Скоба 60,01 мм или микрометр 50-75 мм |
|
Менее 60,01 |
Ремонтировать. Вибродуговая наплавка. Наплавка под флюсом |
|
|
 8,86Менее 8,86Ремонтировать. Наплавка под флюсом или
в углекислом газе
 40,0
 59,95
 60,01
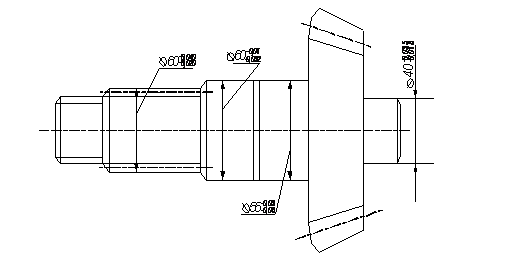
Эскиз вала ведущей конической шестерни редуктора заднего моста представлен на рисунке 1.
Рисунок 1 - Вал ведущей конической шестерни редуктора заднего моста
2.2 Выбор способа восстановления детали
Выбор способа восстановления детали представлен в таблице 2.
Таблица 2 - Выбор способа восстановления детали
|
Дефекты |
Способы ремонта |
Кд |
Ки |
Выбор способа ремонта |
1.
Износ шлицев по ширине мм1) Наплавка:
вибродуговая
под
слоем флюса
- в среде СО2
)
Электролитическое наращивание:
- хромирование
железнение
) Постановка ДРД
,62
0,7
,63
,58
,9
,25
,435
,403
|
0,637Наплавка под слоем флюса |
|
|
|
|
|
2. Износ шеек подшипников до диаметра 39,58 и 59,71мм |
1) Наплавка: - вибродуговая - под слоем флюса - в среде СО2 2) Электролитическое наращивание: - хромирование - железнение 3) Постановка ДРД |
0,62 0,7 0,63 0,58 0,9 |
0,25 0,435 0,403 0,637 |
Наплавка под слоем флюса |
Выбранный способ для восстановления дефектов, наплавка под слоем флюса:
· Высокая производительность процесса;
· Более высокое качество сварных соединений;
2.3 Схема технологического процесса
Схема технологического процесса приведена в таблице 3.
Таблица 3 - Схема технологического процесса
|
Дефект |
Способ устранения |
№ опер |
Наимен. и содержание операции |
Установочная база |
1.
Износ шлицев по ширине ммНаплавка под слоем флюса1
Сварочная
Заплавить канавки с перекрытием наружного диаметра шлицев.
Токарная
а)Обточить до диаметра 55,2+0,1мм.
б)Снять
фаску  .
Слесарная
Фрезеровать 10 шлицев.
Шлифовальная
|
Шлифовать шлицы до номинального диаметра.Центровые отверстия |
|
|
|
|
2.
Износ шеек подшипников до диаметра 39,58 и 59,71мм Наплавка под слоем флюса 1
2 3 4 Токарная Проточить шейки до правильной геометрической
формы. Сварочная Наплавить шейки подшипников. Токарная а)Проточить шейки до
диаметров 40,2+0,1 и 60,2+0,1 мм. б)На шейке под задний подшипник снять фаску  на торце.
в)На шейке под задний подшипник проточить канавку под стопорное кольцо.
Шлифовальная
|
Шлифовать шейки до номинальных диаметров.Центровые отверстия |
|
План технологических операций представлен в таблице 4.
Таблица 4 - План технологических операций
|
№ |
Наименование и содержание операции |
Оборудование |
Приспособление |
Инструменты |
|
|
Поз. |
|
|
|
Рабочий |
Измерительный |
|
1 |
2 |
3 |
4 |
5 |
6 |
|
005 |
Токарная Проточить шейки подшипников до правильной геометрической формы 1) до диаметра 39,0 мм 2) до диаметра 59,1 мм. |
ТВС 1К62 |
Центра |
Резец проходной Т15К6 ГОСТ 18877-83 |
ШЦ-2 ГОСТ 166-80 |
|
010 |
Наплавка а)Заплавить канавки с перекрытием наружного диаметра шлицев до диаметра 59+0,5мм б)Наплавить шейки подшипников до: 1)диаметра 42мм 2)диаметра 62мм. |
Переоборудованный ТВС 1К62, сварочный преобразователь ПГС-500 |
Наплавочная головка А-580, центра ГОСТ 13214-79 |
Проволока Св-30ХГСА диаметром 1,8мм, флюс АН-348А |
ШЦ-2 ГОСТ 166-80 |
|
015 |
Токарная а)Обточить шлицы до диаметра 55,2+0,1 мм. б)Проточить шейки подши- |
ТВС 1К62 |
Центра |
Резец проходной Т15К6 ГОСТ 18877-83 |
ШЦ-2 ГОСТ 166-80 |
|
пников до
диаметров 40,1+0,1 и 60,1+0,1мм в)Снять фаску шлицевой шестерни |
|
|
|
|
|
|
016 |
На шейке под задний подшипник проточить канавку под стопорное кольцо шириной 1,9+0,3мм до диаметра 37,5-0,34 мм на расстоянии 2,3+0,14мм от торца зубчатого венца. |
ТВС 1К62 |
Центра |
Резец прорезной Т15К6 ГОСТ 17163-82 |
ШЦ-2 ГОСТ 166-80 |
|
020 |
Фрезерная Фрезеровать 10 шлицев на длине 75+2мм до внутреннего диаметра 44,3-0,34 мм. |
Зубофрезерный станок для шлицевых валов К-75 |
|
Шлицевая червячная фреза ГОСТ 9324-80 |
ШЦ-2 ГОСТ 166-80 |

025 Шлифовальная
а)Шлифовать шейку шлицев до номинального диаметра  мм
под
задний подшипник  мм
под
задний конический подшипник  мм
под
передний конический подшипник  мм.Круглошлифовальный
станок 3Б151
|
Шлифовальный круг Э-25-16
СМ2-С1К ПП |
|
|
|
|
3. Разработка операций по восстановлению деталей
.1 Исходные данные
Для токарной операции:
) Материал - Сталь 20ХН3А ГОСТ 4543-71;
) Твёрдость - 1)на поверхности шлицев НRC 56, не менее;
)под подшипники HRC 30, не менее;
) Оборудование - ТВС 1К62;
) Инструмент - Резец прорезной Т15К6 ГОСТ 17163-82.
Для шлифовальной операции:
1) Материал - Сталь 20ХН3А ГОСТ 4543-71;
Твёрдость - 1)на поверхности шлицев НRC 56, не менее;
)под подшипники HRC 30, не менее;
2) Оборудование - Круглошлифовальный станок 3Б151;
3) Инструмент
- Шлифовальный круг Э-25-16 СМ2-С1К ПП 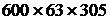 ГОСТ
2442-83.
.2 Содержание операции
Для токарной операции:
1) Установить деталь в центра;
2) Проточить шейки;
) Измерить шейки;
) Снять деталь.
Для шлифовальной операции:
1) Установить деталь в центра;
2) Отшлифовать шейку;
) Измерить шейку;
) Снять деталь.
.3 Определение припуска на обработку
Глубина резанья, t, мм,
определяется по формуле
 (2)
где d - необходимый диаметр, принимаем 39,0 мм;
D - данный диаметр, 39,58 мм.
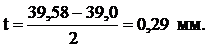
Длина обрабатываемой поверхности L, мм, определяется по формуле
L = l + l1 + l2, (3)
где l - длина обработки, принимаем 30 мм;
l1 - длина врезания и перебега инструмента;
l2- длина не
взятия пробной стружки. Принимается  мм.
Длина
обрабатываемой поверхности l1,мм, определяется по формуле
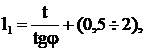 (4)
где t - глубина резанья (0,29мм);
 -
главный угол в плане (45°).
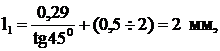
L = 30 + 2 + 1 =
33 мм.
.4
Расчет режима обработки
Табличная подача Sт=0,4 мм /Лит. 5/.
Фактическая
подача с учетом поправочных коэффициентов Sр, мм/об,
определяется по формуле
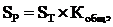 (5)
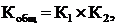 (6)
где К1 =0,75 - коэффициент в зависимости от твердости обрабатываемой поверхности /Лит. 3/;