Курсовая работа (т): Технологический процесс ремонта вала ведущей конической шестерни редуктора заднего моста МАЗ-5335
К2 =0,8 - коэффициент в зависимости от применения охлаждения /Лит. 3/; .
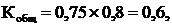
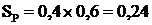 мм/об.
Принимается: Sф= 0,23 мм/об /Лит. 5/.
Скорость
резанья Vт=198 м/мин.
Скорректированную
скорость резания Vр , м/мин, определяем по формуле
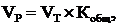 (7)
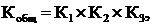 (8)
где К1 = 0,75 -коэффициент в зависимости от материала /Лит. 3/;
К2 = 1- коэффициент в зависимости от периода стойкости резца /Лит 3/;
К3 = 1 - коэффициент в зависимости от охлаждения (с охлаждением) /Лит. 3/.
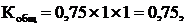
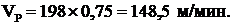
Частота
вращения детали, n, об/мин, определяется по формуле
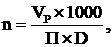 (9)
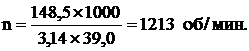
Принимаем: nф= 1000 об/мин.
Фактическая
скорость резания, Vф, м/мин определяется по формуле
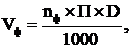 (10)
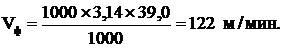
Для токарной операции.
Основное
время на переход То , мин, определяется по формуле
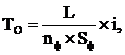 (11)
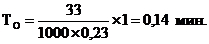
Вспомогательное
время Тв , мин, определяется по формуле
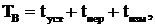 (12)
где tуст =0,24 - вспомогательное время на установку или снятие детали /Лит. 4/;
tпер =0,12 - вспомогательное время, связанное с переходом /Лит. 4/;
tизм =0,1 - вспомогательное время на контрольные измерения /Лит. 4/.
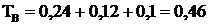 мин.
Оперативное
время, Топ, мин, определяется по формуле
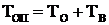 , (13)
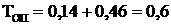 мин.
Дополнительное
время, Тд , мин, определяется по формуле
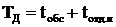 , (14)
где tобс. - вспомогательное время на обслуживание рабочего места /Лит. 4/;
tотд. л - вспомогательное время на отдых и личные надобности /Лит. 4/;
Время на обслуживание рабочего места, tобс, мин, определяется по формуле
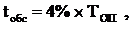 (15)
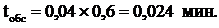
Время
на отдых и личные надобности, tотд.л, мин, определяется по формуле
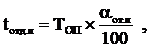 (16)
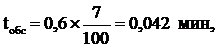
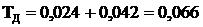 мин.
Штучное
время, Тш , мин, определяется по формуле
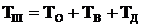 , (17)
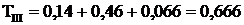 мин.
Штучно-
калькуляционное время, Тшт, мин, определяется по формуле
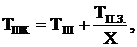 (18)
где Тп.з - подготовительно-заключительное время (23 мин) /Лит. 4/.
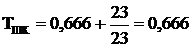 мин.
Годовая программа на восстановление деталей, Nг, шт, определяется по формуле
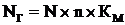 , (19)
где n =1 - число деталей в изделии;
Kм =0,39 - маршрутный коэффициент.
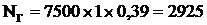 шт.
Годовое
время, необходимое для обработки деталей, Тг, час., определяется по формуле
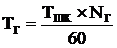 , (20)
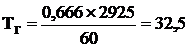 час.
Явочное
количество рабочих, Rя, чел., определяется по формуле
 , (21)
где Фнв- номинальный годовой фонд рабочего времени (2024).
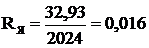 чел.
Принимается: Rя=1 чел.
Для шлифовальной операции.
Основное
временя, То, мин, определяется по формуле
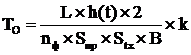 , (22)
где L - длина шлифования, м;
h(t) - скорость щлифования, м/мин;
nф - обороты фактические, об/мин;
Sпр - подача продольная, мм/об;
Stx - подача поперечная, мм/об;
В
- ширина круга, мм.
 (23)
где l - длина шейки, м.
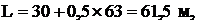
Подача продольная, Sпр, мм/об, определяется по формуле
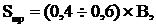 (24)
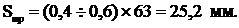
Stx = 0,005 мм - подача поперечная, мм/об;
К = 1,5.
Скорость
вращения детали, nд, об/мин, определяется по формуле
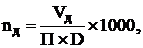 (25)
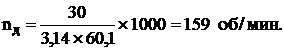
Принимаем nФ= 160 об/мин.
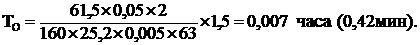
Штучное
время, Тш, мин, определяется по формуле
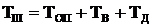 , (26)
где Тв - вспомогательное время, мин;
Тд - дополнительное время, мин;
ТОП - оперативное время, мин.
Вспомогательное
время Тв , мин, определяется по формуле
(27)
где tуст =0,24 - вспомогательное время на установку или снятие детали /Лит. 4/;
tпер =0 - вспомогательное время, связанное с переходом /Лит. 4/;
tизм =0,22 - вспомогательное время на контрольные измерения /Лит. 4/.
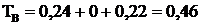 мин.
Оперативное время, ТОП, мин, определяется по формуле
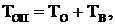 (28)
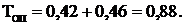
где k =3% - процент дополнительного времени.
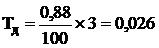 мин,
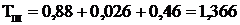 мин.
Штучно-
калькуляционное время, Тшк, мин, определяется по формуле
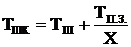 , (30)
ТП.З = 17мин - подготовительно-заключительное время.
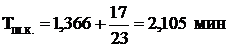 .
Годовое
время, необходимое для обработки деталей, Тг, час, определяется по формуле
, (31)
Годовая
программа на восстановление деталей, Nг, шт, определяется по формуле
, (32)
где n =1 - число деталей в изделии;
Kм =0,39 - маршрутный коэффициент.
шт.
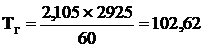 час.
Явочное
количество рабочих, Rя, чел., определяется по формуле
, (33)
где Фнв- номинальный годовой фонд рабочего времени.
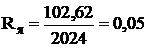 чел.
Принимается:
Rя=1 чел.
4.
Разработка технологического процесса узла
.1
Исходные данные
Сборка
сцепления автомобилях МАЗ-5335.
.2
Технические условия на сборку
Сцепление предназначено для кратковременного отсоединения двигателя от трансмиссии во время переключения передач, при движении накатом, а также для плавного соединения двигателя и трансмиссии при трогании с места.
Все детали сцепления перед сборкой протирают и обдувают сжатым воздухом.
Игольчатые ролики устанавливают на смазке 1-13 ГОСТ 1631-61 или ЦИАТИМ-201 ГОСТ 6267-58.
При перемещении упорного кольца рычагов включения сцепления на величину 10 мм минимальный отход нажимного диска должен быть равен 1,2 мм.
После регулировки торец упорного кольца должен быть параллелен рабочей поверхности нажимного диска. Допустимое отклонение от параллельности должно быть не более 0,4 мм на радиусе 45 мм и при этом опорные сферические поверхности концов всех четырех рычагов включения сцепления должны одновременно касаться упорного кольца.
Окончательно
собранное и отрегулированное сцепление статически балансируется на установке,
где сцепление фиксируется центральным отверстием в нажимном диске и двумя
базовыми отверстиями на кожухе. Статическую балансировку выполняют с точностью
до 50 Гсм сверление отверстий диаметром 14 мм и глубиной не более 18 мм на
периферии нажимного диска с обеспечением расстояния между центрами отверстий не
менее 20 мм.
.3
Технологический процесс сборки
Сборка сцепления должна производиться в условиях, обеспечивающих полную чистоту. Перед сборкой все детали ступицы заднего колеса должны быть тщательно протерты и продуты сжатым воздухом.
) Установить 20 игольчатых подшипников в два отверстия рычага включения сцепления;
) Установить подсобранный рычаг включения сцепления во втулку;
) На ось втулки включения сцепления установить пружину упорного кольца;
) Установить подсобранные рычаги включения сцепления в пазы нажимного диска;
) На концы осей рычагов и вилок установить замковые шайбы;
) На сферические поверхности рычагов включения сцепления установить упорное кольцо;
) На пружину упорного кольца установить петлю пружины;
) На бобышки нажимного диска установить 28 шайб, прокладок и нажимные пружины;
) На пружины установить кожух диска в сборе;
) На резьбовой конец вилок рычага включения сцепления навернуть регулировочные гайки;
) Отрегулировать сцепление на стенде;
) Установить на регулировочные гайки стопорные шайбы;
) Установить на кожух опорные пластины;
) Закрепить кожух болтами;
) Отогнуть стопорные шайбы в двух местах;
)Зашплинтовать болты попарно.
5. Конструкторская часть
В конструкторской части было разработано приспособление для сборки и разборки вала ведущей шестерни заднего моста. Для сборки картера подшипников в сборе с наружными кольцами подшипников устанавливают в приспособление, базируясь по посадочной поверхности. Надевают на подсобранный вал ведущей шестерни распорное кольцо и одну регулировочную прокладку. Подсобранный вал шестерни вставляют в картер подшипников, надевают на шестерню со стороны шлицевого конца последовательно внутреннее кольцо переднего роликового подшипника, маслоотражающую шайбу сальника, технологический фланец карданного вала, плоскую шайбу и навертывают гайку фланца до отказа. После этого динамометрическим ключом проверяют натяг подшипников по величине момента, необходимого для проворачивания вала ведущей шестерни в подшипниках, который должен находиться в пределах 0,10-0,30 кГм. Предварительный натяг можно проверить по усилию, приложенному перпендикулярно к радиусу расположения отверстий под болты на фланце, которое должно находиться в пределах 1,3-1,9 кГ. В том случае если натяг не соответствует требованиям, отвертывают гайку, снимают технологический фланец, маслоотражающую шайбу, внутреннее кольцо роликового подшипника, вынимают вал ведущей шестерни и подбирают регулировочную прокладку необходимой толщины. Завод-изготовитель применяет регулировочные прокладки следующих толщин в миллиметрах: 5-0,8, 4,2-0,8, 3,4-0,8, 2,8-0,8.
После подбора необходимой толщины прокладки вал ведущей шестерни с распорным кольцом и регулировочной прокладкой вставляют в картер подшипников, напрессовывают оправкой внутреннее кольцо переднего роликового подшипника, надевают маслоотражающую шайбу сальника, накладывают на торец картера подшипников прокладку крышки, устанавливают и запрессовывают крышку в гнездо картера легкими постукиваниями и медной оправкой и фиксируют положение двумя демонтажными болтами, которые ввертывают в резьбовые отверстия картера подшипников.
Поверхность фланца под сальник смазывают трансмиссионным маслом, напрессовывают фланец на шлицевой конец вала ведущей шестерни до упора, надевают на резьбовой конец шайбу, навертывают гайку, затянув ее до отказа, одновременно совместив прорезь гайки с отверстием в вале шестерни, и зашплинтовывают гайку разводным шплинтом. При затягивании гайки необходимо провертывать фланец для правильного расположения роликов в подшипниках.
Заключение
В процессе выполнения курсового проекта были решены следующие задачи:
- По исходным данным была разработана карта технологических условий на контроль и сортировку, которая является основным документом для определения годности детали.
- По известным дефектам износа, был выбран оптимальный способ восстановления. Разработан технологический процесс ремонта детали, сопровождающийся маршрутной картой, которая является основным нормативно - технологическим документом в процессе ремонта.
- Разработаны комплектовочная и операционная карта на сборку ступицы заднего колеса.
- Также в конструкторской части было разработано приспособление для разборки и сборки редуктора заднего моста.
В результате применения современных способов ремонта и восстановления
деталей были достигнуты улучшения условий труда, повышение эффективности
ремонта, увеличение срока службы деталей, увеличение производительности труда
при меньших трудозатратах.
Список литературы
1 А.С.Кузнецов. Каталог деталей автомобиля МАЗ-305 и его модификации.-М.: Машиностроение, 2009;
В.З Пасов. Ремонт автомобилей МАЗ.-М.: Транспорт, 2011;
Орлов А. Н. Справочник металлиста.-М.: Машиностроение, 2012;
Справочник. Общемашиностроительные нормативы времени.-М,: Машиностроение, 1974;
Методические указания;
Л.И. Новичихина. Справочник по техническому черчению.-М.: Книжный дом, 2005.
И.Е. Дюмин. Ремонт автомобилей.-М.: Транспорт, 2009.