Курсовая работа (т): Технологический процесс восстановления полуоси автомобиля ЗиЛ-130
Технологический процесс восстановления полуоси автомобиля ЗиЛ-130
ОБГОУ СПО
«Костромской автотранспортный колледж»
КУРСОВОЙ ПРОЕКТ
по ремонту автомобилей
Технологический
процесс восстановления полуоси автомобиля ЗиЛ-130
Выполнил : Лекшеров С.О.
Принял : Нуждов А.И.
г. Кострома
2015.
Содержание
Введение
Обоснование размера производственной партии
Характеристика детали и условия ее работы
Выбор способа восстановления детали
Схема технологического процесса
План технологических операций
Разработка операций по восстановлению полуоси
Расчет режимов обработки и норм времени на наплавку
Расчет режимов обработки и норм времени на шлифование
Назначение, устройство и работа приспособления для восстановления полуоси
Техника безопасности при проведении наплавочных работ
Выводы и заключения
Используемая
литература
Введение
Автомобильный транспорт является наиболее массовым и удобным видом транспорта, обладающим большой манёвренностью, хорошей проходимостью и приспособленностью для работы в различных климатических и географических условиях. Он является эффективным средством для перевозок грузов и пассажиров в основном на небольшие расстояния.
Исправное техническое состояние означает полное соответствие подвижного состава нормам, определяемым правилами технической эксплуатации, и характеризует его работоспособность.
В процессе эксплуатации автомобиля его рабочие свойства постепенно ухудшаются из-за изнашивания деталей, а также коррозии и усталости материала, из которого они изготовлены. В автомобиле появляются отказы и неисправности, которые устраняют при техническом обслуживании и ремонте. Ремонт автомобилей является объективной необходимостью, которая обусловлена техническими и экономическими причинами.
Во-первых, потребности народного хозяйства в автомобилях частично удовлетворяется путем эксплуатации отремонтированных автомобилей.
Во-вторых, ремонт обеспечивает дальнейшее использование тех элементов автомобиля, которые не полностью изношены. В результате сохраняется значительный объем прошлого труда.
В-третьих, ремонт способствует экономии материалов идущих на изготовление новых автомобилей. При восстановлении деталей расход металла в 20-30 раз ниже, чем при их изготовлении.
Авторемонтное производство, получив значительное развитие, еще не в полной мере реализует свои потенциальные возможности. По своей эффективности, организационному и техническому уровню оно все еще отстает от основного производства автомобилестроения. Качество ремонта остается низким, стоимость высокой уровень механизации достигает лишь 25-40% , вследствие, чего производительность труда в 2 раза ниже чем в автомобилестроении.
Авторемонтные предприятия оснащены в основном универсальным оборудованием большей степени изношенности и малой точности. Эти негативные стороны современного состояния авторемонтного производства и определяют пути его развития. Зарубежная практика показывает что, восстановление деталей является одним из наиболее прогрессивным, исправлением в области ремонта. В США например о которых у нас бытует мнение, что там нет ремонта, 25% потребности запасных частей покрывается за счет восстановления деталей. У нас эта цифра намного скромней. Расширение номенклатуры восстановления деталей позволяет с экономить только на капитальном ремонте грузовых автомобилей 675 тыс. т. металла в год. Следует отметить что при больших масштабах централизованного восстановления деталей в ремонтном производстве создаются условия, позволяющие использовать многие научно-технические достижения, что может служить основой снижения затрат на восстановления деталей, повышение их качества. Потребность народного хозяйства в автомобилях частично удовлетворяется путем эксплуатации отремонтированных автомобилей. Ремонт обеспечивает дальнейшее использование тех элементов автомобиля, которые не полностью использованы. В результате сохраняется значительный объем труда. Ремонт способствует экономии материалов, идущих на изготовление новых автомобилей. При восстановлении деталей расход материала в 20 - 30 раз ниже, чем при их изготовлении.
Общее число деталей в современных автомобилях составляет тысячи наименований. Однако число деталей, лимитирующих их срок службы до КР, не превышает несколько десятков наименований. Задача заключается в том, чтобы повысить долговечность этих деталей до уровня, обеспечивающего наибольшую долговечность автомобилей.
Огромные потенциальные возможности кроются в организации и внедрении агрегатного и узлового методов ремонта. Применение этих прогрессивных форм организации ремонтного обслуживания автомобилей позволяет полнее использовать ресурс агрегатов и деталей, сократить простои в ремонте, значительно повысить срок службы автомобиля и агрегатов до КР. А это, в свою очередь, ведет к сокращению общего количества КР.
Цель моего курсового проекта является разработка технологического
процесса восстановления полуоси ЗиЛ-130, с применением наиболее прогрессивных
форм и методов организации авторемонтного производства.
Обоснование размера производственной партии
Для определения оптимальной величины производственной партии деталей
воспользуемся формулой:
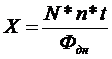
где- Производственная программа изделий в год - 5000 .- Число деталей в изделии.- Необходимый запас деталей в днях для обеспечения непрерывности сборки.- 2 -3 дня - для крупных деталей.- 5 дней - для средних деталей. - 10 -15 дней - для мелких деталей.
Ф = 253 количество рабочих дней в году.
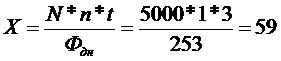 Штук .
Характеристика
детали и условия её работы
Полуось - относится к круглым стержням которые характеризуются цилиндрической формой при длине, значительно превышавшей диаметр детали. Для изготовления - применяются конструкционные среднеуглеродистые и легированные стали, Сталь 40 ХГТР. Рабочие поверхности в большинстве случаев подвергают закалке токами высокой частоты или цементации (цианированию) с последующей закалкой и низкотемпературным отпуском, до твердости HRC 50-55. К механическим свойствам - стали 40 ХГТР относится относительное удлинение 9%, предел текучести 85 кг/мм, ударная вязкость 6 кг/см, свариваемость удовлетворительная, область применения (шестерни и валы).
В химический состав стали входит:
Сталь хромокремнистая Si кремний - 1,00 - 1,30% уменьшает критическую скорость закалки, увеличивает прокаливаемость несколько увеличивает количество остаточного аустенита, повышает точки А1 и А3.
Mn маргонец - 0,30 - 0,60% уменьшает критическую скорость закалки, увеличивает количество остаточного аустенита, понижает точки А1 и А3. C углерод - 0,29 - 0,37%хром - 1,30 - 1,60% уменьшает критическую скорость закалки, понижает точку А3 и повышает точку А1, увеличивает количество остаточного аустенита, увеличивает прокаливаемость.никель - 1,30 - 1,60% уменьшает критическую скорость закалки, понижает точки А1 и А3, несколько увеличивает прокаливаемость, увеличивает количество остаточного аустенита.
Шероховатость - поверхности при тонком фрезеровании РА 1,25.
Базовые поверхности - при изготовлении и ремонте детали: центровые отверстия и обработанная поверхность.
Характер износа - детали неравномерный.
Характер нагрузок - детали знак переменные.
Характер деформации - детали происходит изгиб и скручивание детали.
Выбор способа восстановления детали
Дефекты:
. Износ шлицевых зубьев по толщине.
2. Износ концевых отверстий под различные втулки.
. Погнутость фланца.
Возможные способы восстановления дефекта №1:
. Наплавка под слоем флюса.
. Вибродуговая наплавка.
. Наплавка в среде СО2.
Дефект №1
|
Оценочные показатели различных способов восстановления детали. |
Под слоем флюса |
Вибродуговая наплава |
Наплавка в среде СО |
|
Коэффициент долговечности Кд |
0,79 |
0,62 |
0,63 |
|
Себестоимость Кс |
48,7 |
52 |
45,5 |
Анализируя условия работы детали и оценочные показатели выбираем наплавку под слоем флюса Кд=0,79 Кс=48,7
. Электродуговая сварка.
. Аргоннодуговая сварка.
. Газовая сварка.
Дефект №2:
|
Оценочные показатели различных способов восстановления детали. |
Электродуговая сварка |
Аргонодуговая сварка |
Газовая сварка |
|
Коэффициент долговечности Кд |
0,42 |
0,49 |
0,63 |
|
Себестоимость Кс |
97,5 |
91,4 |
45,5 |
Анализируя условия работы детали и оценочные показатели выбираем электродуговую сварку Кд=0,42 Кс=97,5
Возможные способы восстановления дефекта №3:
1. Данный дефект устраняется единственным способом пластическим деформированием Кд=0,9 Кс=58,8
Схема технологического процесса
|
Наименование дефекта |
Способ устранения |
№ операции |
Наименование и содержание операций |
Установочная база |
|
Износ шлицевых зубьев по толщине. |
Наплавка под слоем флюса |
1 2 3 |
Наплавочная: Наплавить шлицевые зубья. Токарная: Проточить наплавленную шейку. Фрезерная: Фрезеровать шлицевую шейку. |
Центровые отверстия. |
|
Износ концевых отверстий под различные втулки. |
Электродуговая сварка. |
1 2 3 4 5 6 |
Слесарная: Рассверлить отверстия перед наплавкой. Наплавочная: Наплавить отверстия. Токарная: Проторцевать наплавленные плоскости. Сверлильная: Просверлить отверстие. Сверлильная: Развернуть отверстие до номинального размера. Мойка: Промыть деталь в содовом растворе. |
Центровые отверстия. |
|
Погнутость фланца. |
Пластическое деформирование. |
1 2 |
Токарная: Проторцевать плоскость фланца «как чисто» Мойка: Промыть деталь в содовом растворе. |
Центровые отверстия. |
План технологических операций
|
Наименование и содержание операций. |
Оборудование |
Приспособления |
Инструмент |
|
|
|
|
|
рабочий |
Измерительный |
|
1 Наплавочная: Наплавить шлицевые зубья. |
Переоборудованный токарно-винторезный станок 1К62 Выпрямитель 600/300. |
Наплавочная головка УАНЖ |
|
Штангенциркуль ШЦ1-125-0,1 |
|
2 Токарная: Проточить наплавленную шейку. |
Токарно-винторезный станок 1К62 |
Поводковый патрон с поводком, центрами |
Проходной резец с пластинкой Т15К6. |
Штангенциркуль ШЦ1-125-0,1 |
|
3 Фрезерная: Фрезеровать шлицевую шейку. |
Горизонтально-фрезерный станок 6М82Г |
Делительная головка. |
Дисковая фреза D60R18 |
Штангенциркуль ШЦ1-125-0,1 |
|
4 Слсарная: Рассверлить отверстие перед наплавкой. |
Вертикально-сверлильный станок 2А135 |
Приспособление для установки полуоси. |
Развертка |
|
|
5 Наплавочная: Наплавить отверстия. |
Переоборудованный токарно-винторезный станок 1К62 Выпрямитель 600/300. |
Наплавочная головка УАНЖ |
|
Штангенциркуль ШЦ1-125-0,1 |
|
6 Токарная: Проторцевать наплавленные плоскости. |
Поводковый патрон с поводком, центрами |
Торцевой резец с пластинкой |
Штангенциркуль ШЦ1-125-0,1 |
|
|
7 Сверлильная: Просверлить отверстие |
Вертикально-сверлильный станок 2А135 |
Приспособление для установки полуоси |
Сверло |
Предельная пробка |
|
8 Сверлильная: Развернуть отверстие до номинального размера. |
Вертикально-сверлильный станок 2А135 |
Приспособление для установки полуоси |
Развертка Р-18 |
Предельная пробка |
|
9 Мойка: Промыть деталь в содовом растворе. |
Моечная ванна |
Подвеска |
Молярная кисть |
Образец |
|
10 Токарная: Проторцевать плоскость «как чисто» |
Токарно-винторезный станок 1К62 |
Поводковый патрон с поводком, центрами |
Торцевой резец с пластинкой |
Штангенциркуль ШЦ1-125-0,1 |
|
11 Мойка: Промыть деталь в содовом растворе |
Моечная ванна |
Подвеска |
Малярная кисть |
Образец |
Разработка операций по восстановлению полуоси автомобиля ЗиЛ-130
Операция Наплавки.
Исходные данные для операции 01:
Деталь: полуось автомобиля ЗиЛ-130.
Размер обрабатываемой поверхности: L= 95 мм D=60 d=49.
Материал: сталь 40 ХГТР ГОСТ 1050-60.
Материал электродной проволоки Hn-65.
Плотность электрода 7,5 гр/см 3
5Твёрдость: HB 50-55.
Оборудование: Переоборудованный токарно-винторезный станок 1К62
Положение детали (шва) в пространстве - горизонтальное.
Масса детали: менее10 кг
Размер производственной партии 220 изделий в год.
|
№перехода. |
Содержание перехода. |
|
1. |
Установить полуось в центрах. |
|
2. |
Наплавить шлицевые зубья с d = 49 до D= 60, на длине L=95мм |
|
3. |
Произвести замер |
|
4. |
Снять деталь. |
Операция Фрезерования.
Исходные данные для операции 03:
Деталь: полуось автомобиля ЗиЛ-130.
Материал: сталь 40 ХГТР ГОСТ 1050-60.
3 Твердость: НВ-50-55.
4 Масса детали: менее10 кг.
5 Оборудование: Горизонтально-фрезерный станок 6М82Г.
6 Режущий инструмент: Дисковая фреза D60R18
7 Установка детали: Делительная головка.
8 Условия обработки: Горизонтальное без обработки.
|
№ Перехода. |
Содержание перехода. |
|
1. |
Установить полуось в центра. |
|
2. |
Фрезеровать шлицевую шейку, D = 57 до d = 49 длине L = 95мм |
|
3. |
Произвести замер |
|
4. |
Расчет режимов обработки и норм времени на наплавку
полуось восстановление шлифование технологический
1. Устанавливаем диаметр изделия после наплавки:
Д = 57 мм
. Определяем толщину слоя наплавки по формуле:
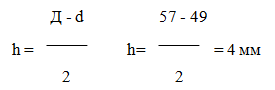
=49 мм из задания.
. Определяем число проходов
при наплавке по формуле:

Согласно таб. 203 толщина наплавки h=2 при этом число проходов равно: i =2* 16=32 .16-число зубьев
. Выбираем марку и диаметр электродной проволоки, при этом диаметр проволоки выбирают в зависимости от толщины наплавленного слоя по таб. 203: d = 2.0 мм из таб. 203
. Определяем шаг и скорость наплавки:
Шаг наплавки VТ = 3.2 мм/об из таб. 203
Скорость наплавки SТ = 1.8 м/мин
. Определяем частоту вращения
изделия по формуле:
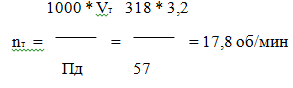
. Определяем фактическую
скорость наплавки по формуле:
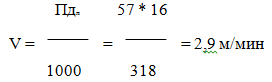
n- Частота вращения шпинделя по паспорту станка n=16 об/мин