Курсовая работа (т): Технология ремонта полуавтомата круглошлифовального модели 3М174
Технология ремонта полуавтомата круглошлифовального модели 3М174
СОДЕРЖАНИЕ
ВВЕДЕНИЕ
. ОБЩАЯ ЧАСТЬ
.1 Назначение, техническая характеристика, описание работы и смазки полуавтомата круглошлифовального модели 3М174
.2 Подготовка к ремонту станка и разработка графика ремонта
. СПЕЦИАЛЬНАЯ ЧАСТЬ
2.1 Технологический процесс разборки задней бабки с определением норм времени
2.2 Дефектация деталей задней бабки и составление карты дефектации
2.3 Технологический процесс ремонта винта с обоснованием выбора метода ремонта
2.4 Технологический процесс изготовления колеса червячного с определением норм времени
.4.1 Выбор вида и метода получения заготовки колеса червячного
.4.2 Расчет режимов резания
.4.3 Расчет норм времени на изготовление колеса червячного
2.5 Технологический процесс сборки задней бабки с определением норм времени
2.6 Испытание и сдача в эксплуатацию станка после ремонта
.7 Планировка оборудования и рабочих мест на планируемом участке
.7.1 Определение укрупненных норм времени на ремонт винта и изготовление колеса червячного
.7.2 Расчет необходимого оборудования на участке
.8 Монтаж оборудования на участке
.8.1 Расчет фундамента круглошлифовального станка модели 3М174
.8.2 Расчет и выбор оснастки для транспортировки
.8.3 Монтаж круглошлифовального станка модели 3М174 на фундамент
3. КОНСТРУКТОРСКАЯ ЧАСТЬ
3.1 Выбор приспособления для ремонт винта и контроля колеса червячного
3.1.1 Расчет фрезерного приспособления
3.2 Проверочные расчеты, связанные с
ремонтом винта
ВВЕДЕНИЕ
Машиностроение - одна из наиболее быстро развивающихся отраслей в Украине. Это энергоемкая, материалоёмкая отрасль, требующая тесного сотрудничества с такими отраслями экономики как металлургия, угледобывающая промышленность, транспорт. Все эти отрасли широко представлены на Украине, в частности, в ее восточной части. Развитие новой техники и технологии позволяет наращивать темпы роста производства, выходить на новые рубежи, обеспечивая необходимой продукцией потребителей Украины и сотрудничать с другими государствами, поставляя продукцию высокого качества, соответствующую мировым стандартам.
Модернизация устаревшего оборудования, применение станков-автоматов, агрегатных станков, применение многоместных пневматических или гидравлических приспособлений, автоматических линий позволяет наращивать темпы производства без больших капиталовложений.
Экономическая реформа - переход промышленности на новые методы планирования и экономического стимулирования на основе хозяйственного расчёта, условия платности фондов, а отсюда необходимость для предприятий наиболее полной фондоотдачи- неизмеримо усиливают значение рациональной эксплуатации оборудования.
Производственное оборудование представляет собой наиболее важную часть основных фондов предприятий, их технико-производственный потенциал, поэтому вопросы использования, долговечности и работоспособности оборудования должны быть предметом повседневного внимания директоров и главных инженеров заводов, начальников цехов, мастеров и рабочих.
Рационально эксплуатируемое оборудование работает без дорогостоящих ремонтов, без аварий и простоев, дезорганизующих производство. Рациональная эксплуатация оборудования обеспечивает предприятию возможность увеличения выпуска продукции и повышения производительности труда.
В связи с быстрым развитием техники у некоторых из ранее выпущенных машин ещё до физического износа наступает «моральный износ», т.е. их технические характеристики перестают соответствовать уровню развития производства. Важной задачей ремонтников является совершенствование таких машин в процессе ремонта с приближением их характеристик к данным современных машин.
Техник - механик по ремонту должен кроме
устройства промышленного оборудования и технологии его ремонта уверенно
разбираться в вопросах организации, планирования экономики ремонтного
хозяйства, техники безопасности и противопожарной безопасности.
1. ОСНОВНАЯ ЧАСТЬ
.1 Назначение, техническая характеристика, описание работы и смазки полуавтомата круглошлифовального модели 3М174
полуавтомата круглошлифовальный ремонт
Полуавтомат круглошлифовальный модели 3М174 предназначен для врезного продольного шлифования наружных цилиндрических и пологих конических поверхностей в условиях единичного, серийного и крупносерийного производства.
Посредством ряда кинематических цепей и
гидравлической системы в станке осуществляются следующие движения: вращение
шпинделя шлифовальной бабки; вращение изделия; ручная и автоматическая
поперечные подачи; ручное и гидравлическое перемещение стола; быстрые
гидравлические подвод и отвод шлифовальной бабки.
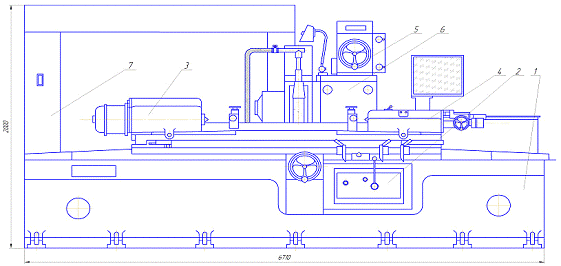
Рисунок 1.1 - Общий вид полуавтомата круглошлифовального модели 3М174
- станина, 2 - коробка скоростей, 3 - передняя бабка, 4 - задняя бабка, 5 - механизм поперечных подач, 6 - шпиндельный узел, 7 - электрошкаф.
Основные данные и характеристики полуавтомата круглошлифовального модели 3М174:
Наибольшее размеры устанавливаемого изделия, мм
диаметр 400
длина 2800
Наибольший диаметр шлифования при номинальном диаметре шлифовального круга, мм:
в люнете 120
без люнета 400
Наибольшая длина шлифования, мм 630
Вес обрабатываемого изделия, кг 1000
Стол
Наибольшее продольное пермещение стола, мм 2800
Ручное перемещение стола за один оборот маховика, мм
ускоренное 55
замедленное 31
Шлифовальная бабка
Размеры шлифовального круга, мм
наименьший наружный диаметр 500
наибольший наружный диаметр 750
посадочный 305
Конец шпинделя шлифовальной бабки 1:5
Скорость вращения шпинделя шлифовальной бабки, об/мин
наибольшее 1270
Передняя бабка
Количество скоростей вращения изделия бесступенчатое регулирование
Скорость вращения изделия, об/мин 63-400
Размеры центра (ГОСТ13214-87) Морзе №6
Габаритные размеры, мм
длина 8310
ширина 2840
высота 2000
Масса станка, кг 14700
Правильная и своевременная смазка станка является основным условием высокопроизводительной безаварийной работы. Она значительно увеличивает срок службы станка и предотвращает преждевременный износ деталей, способствуе длительному сохранению первоначальной точности и чистоты шлифования.
Нормальная работа станка возможна только при
условии строгого соблюдения периодичности смазки при применении рекомендуемых
смазочных материалов или их эквивалентов. Точки смазки станка
приведены на рисунке 1.2.
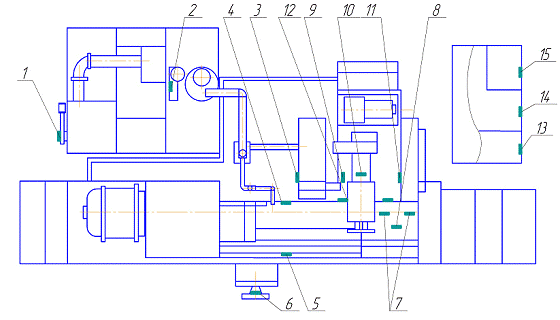
Рисунок 1.2 - Точки смазки полуавтомата
круглошлифовального модели 3М174
Таблица 1.1 Схема смазки полуавтомата круглошлифовального модели 3М174
|
№ точки |
Смазываемая точка |
Куда входит |
Смазочный материал |
Периодичность смазки |
|
1 |
Червячная пара |
Редуктор магнитного сепаратора |
Масло индустриальное И-30А ГОСТ 20799-75 |
Непрерывная |
|
2 |
Червячная пара |
Редуктор фильтра |
|
|
|
3 |
Шестерни |
Механизм балансировки шлифовального круга |
|
|
|
4 |
Призматическая направляющая |
Станина и стол |
ИНСп-40 ТУ 101572-77 То же |
|
|
5 |
Плоская направляющая |
Станина и стол |
|
|
|
6 |
Опорная шейка вала-шестерни |
Механизм ручного перемещения стола |
Турбинное Т22 ГОСТ 32-74 |
Периодическая один раз в смену |
|
7 |
Пиноль |
Задняя бабка |
Масло индустриальное И-30А ГОСТ 20799-75 |
Периодическая один раз в смену |
|
8 |
Червячная пара |
Задняя бабка |
|
Периодическая один раз в месяц |
|
9,10, 11 |
Подшипники шпинделя |
Шлифовальная бабка |
Масло индустриальное И-5А ГОСТ 20799-75 |
Периодическая один раз в смену |
|
12 |
Опора ходового винта |
Механизм быстрого подвода |
Масло индустриальное И-30А ГОСТ 20799-75 |
|
|
13 |
Маслоуказатель |
Резервуар смазки направляющих стола |
|
|
|
14, 15 |
Маслоуказатель |
Резервуар камеры подшипников |
|
|
Смазка станка обеспечивается следующими системами:
‒ циркуляционной системой смазки подшипников шпинделя шлифовальной бабки, осуществляющейся от гидросистемы станка;
‒ циркуляционной системой смазки направляющих стола, осуществляющейся от гидросистемы станка;
‒ проточной системой смазки опоры винта механизма быстрого подвода за счет утечек из тормозного золотника;
‒ проточной системой смазки червячной пары механизма подач за счет утечек из гидродвигателя;
‒ периодической смазкой пиноли задней бабки и опорной шейки вала-шестерни механизма ручного перемещения стола;
‒ непрерывной смазкой червячной пары редуктора магнитного сепаратора;
‒ непрерывной смазкой червячной пары редуктора фильтра;
‒ непрерывной смазкой шестерен механизма балансирования шлифовального круга
‒ непрерывной смазкой червячной пары редуктора задней бабки;
‒ непрерывной смазкой подшипников приспособления для перешлифовки центров.
Роликовые шины направляющих шлифовальной бабки, роликовые направляющие и сепаратор шпонки ходового винта, шестерни механизма подач и ручного перемещения стола и все подшипники качения на станке смазываются консистентной смазкой ЦИАТИМ-201 ГОСТ 6267-74.
Масло, заливаемое в систему смазки подшипников шпинделя, следует предварительно очистить до тонкой фильтрации 20…25 микрометров.
Смену масла производить в системе смазки
подшипников шпинделя - два раза в год, в системе смазки направляющих - не реже
одного раза в год, в редукторе магнитного сепаратора - через шесть месяцев, в
резервуаре смазки подшипников - через три месяца.
1.2 Подготовка к ремонту станка и разработка
графика ремонта
В процессе эксплуатации машин происходит износ их поверхностных слоёв, вследствие чего оборудование теряет точность, уменьшаются его мощность и производительность.
Перед разборкой полуавтомата круглошлифовального модели 3М174 проводится визуальный контроль работы всех узлов и их координация относительно друг друга, учитываются характер возможного брака при шлифовании: шероховатость, биение поверхности.
В целях обеспечения оперативного контроля за ходом выполнения ремонтных работ составляется график ремонта. Для построения графика ремонта полуавтомата круглошлифовального модели 3М174 и дальнейших расчетов определяем категорию ремонтной сложности механической части (Rм = 45), коэффициент сложности ремонта задней бабки (Км = 0,1) [Л14].
Определяем норму простоя круглошлифовального
станка модели 3М174, Нп, ч
Нп = Rм · Нр (1.1)
Нп = 45 · 16,0 = 720
где Нп - норма продолжительности простоя оборудования на 1 единицу ремонтной сложности при работе бригады в одну смену
Определим время простоя задней бабки
полуавтомата круглошлифовального модели 3М174, Нп, ч по формуле
Нп = Rм · Нр · Км, (1.2)
Нп = 45 · 16,0 · 0,1 = 72,0
При работе в одну смену количество часов составит 8,2 ч
Количество дней, необходимых для производства ремонтных работ
‒ для станка: 720 : 8,2 = 87,8
‒ для узла: 72,0 : 8,2 = 8,7
С учетом трудоемкости на станочно-слесарные работы, выполняем расчет норм времени на ремонтные операции и составляем график ремонта задней бабки полуавтомата круглошлифовального модели 3М174
Тi
= Нр · Rм · Км (1.3)
Норма времени на проверку точности станка до разборки, Т1, ч
Т1 = 0,4 · 45 · 0,1 = 1,8
Норма времени на открепление и снятие узлов, Т2, ч
Т2 = 0,9 · 45 · 0,1 = 4,05
Норма времени на разборку узлов на детали, Т3, ч
Т3 = 4 · 45 · 0,1 = 18
Норма времени на промывку деталей, Т4, ч
Т4 = 0,69 · 45 · 0,1 = 3,1
Норма времени на составление ведомости дефектов, Т5, ч
Т5 = 0,5 · 45 · 0,1 = 2,25
Норма времени на восстановление деталей слесарями, Т6, ч
Т6 = 4 · 45 · 0,1 = 18
Норма времени на изготовления деталей слесарями, Т7, ч
Т7 = 1,1 · 45 · 0,1 = 4,95
Норма времени на станочные работы, Т8, ч
Т8 = 14 · 45 · 0,1 = 63
Норма времени на работы по шабрению плоскостей, Т9, ч
Т9 = 6,85 · 45 · 0,1 = 30,8
Норма времени на пригонку деталей, сборку узлов, регулировку, Т10, ч
Т10 = 12 · 45 · 0,1 = 54
Норма времени на общую сборку машины, Т11, ч
Т11 = 4,7 · 45 · 0,1 = 21,1
Норма времени на регулировку, координацию узлов, испытания станка на холостом ходу, Т12, ч
Т12 = 0,46 · 45 · 0,1 = 2,07
Норма времени на испытания станка под нагрузкой, сдача ОТК, Т13, ч
Т13 = 0,4 · 45 · 0,1 = 1,8
По полученным данным строим график ремонта
задней бабки полуавтомата круглошлифовального модели 3М174 (таблица 1.2)
Таблица 1.2 График ремонта задней бабки полуавтомата круглошлифовального модели 3М174
|
Наименование работ |
Дни |
||||||||||||||||
|
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
|
|||||||
|
Проверка точности станка до разборки Т1 |
|
|
|
|
|
|
|
|
|
||||||||
|
Открепление и снятие узлов Т2 |
|
|
|
|
|
|
|
|
|
||||||||
|
Разборка узлов на детали Т3 |
|
|
|
|
|
|
|
|
|
||||||||
|
Промывка деталей Т4 |
|
|
|
|
|
|
|
|
|
||||||||
|
Дефектация деталей и составление дефектной ведомости Т5 |
|
|
|
|
|
|
|
|
|
||||||||
|
Восстановление деталей слесарями Т6 |
|
|
|
|
|
|
|
|
|
||||||||
|
Изготовление деталей слесарями Т7 |
|
|
|
|
|
|
|
|
|
||||||||
|
Станочные работы Т8 |
|
|
|
|
|
|
|
|
|
||||||||
|
Работы по шабрению плоскостей Т9 |
|
|
|
|
|
|
|
|
|
||||||||
|
Сборка и регулировка узлов Т10 |
|
|
|
|
|
|
|
|
|
||||||||
|
Общая сборка машины Т11 |
|
|
|
|
|
|
|
|
|
||||||||
|
Регулировка, координация узлов, испытания на холостом ходу Т12 |
|
|
|
|
|
|
|
|
|
||||||||
|
Испытания под нагрузкой, сдача ОТК Т13 |
|
|
|
|
|
|
|
|
|
||||||||