Курсовая работа (т): Технология ремонта полуавтомата круглошлифовального модели 3М174
2. СПЕЦИАЛЬНАЯ ЧАСТЬ
2.1 Технологический процесс разборки задней
бабки с определением норм времени
Периодически, в соответствии с графиком планово - предупредительных ремонтов, станок необходимо разбирать для текущего, среднего и капитального ремонтов в следующем порядке:
отключить станок от электросети и систем смазки и охлаждения;
отсоединить коробку скоростей;
вывести из направляющих переднюю и заднюю бабки, для чего необходимо снять упоры, вывернуть болты, выбить конические штифты крепления кронштейна;
снять механизм поперечных подач;
отсоединить шпиндельную бабку
Для разборки задней бабки необходим съемник механический или гидравлический для плотно насаженных деталей и электрический гайковерт со сменной насадкой для демонтажа крепежа.
Конструкция задней бабки состоит из двух соединенных корпусов, в которых взаимно перпендикулярно расположена червячная пара. Для разборки узла без повреждений, следует ослабить крепление крышки 16, чтобы зацепление червяка с червячным колесом не было жестким и была возможность вывести червячное колесо из витков червяка.
Разобранные детали следует тщательно промыть керосином или уайт-спиритом и насухо протереть.
На рисунке 2.1 представлена схема разборки задней бабки полуавтомата круглошлифовального модели 3М174.
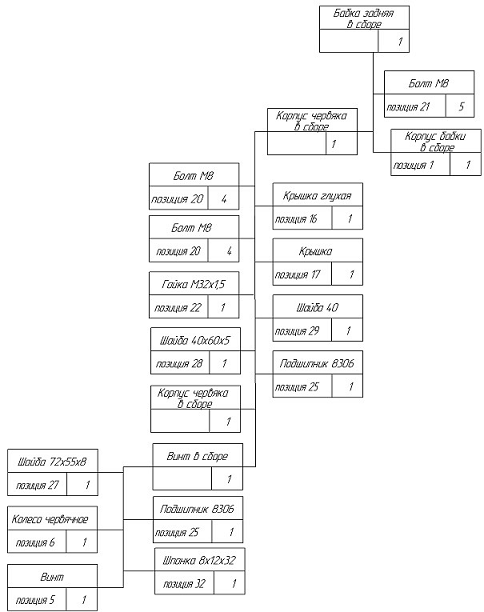
Рисунок 2.1 - Схема разборки задней бабки
полуавтомата круглошлифовального модели 3М174
Норма времени Т3 на разборку узлов на детали Т3
= 4 ∙ 45 ∙ 0,04 = 7,2 ч
.2 Дефектация деталей задней бабки и составление
карты дефектации
Заднюю бабку снимают со станка, открепив прижимные планки, разбираем узел, промываем детали и проводим дефектацию, заполняя карту дефектации. Выявляем износы деталей, контролируем посадочные размеры сопрягаемых деталей с помощью мерительного инструмента, в зависимости от величины допуска или визуальным контролем при видимых поломках.
Карта дефектации заполняется мастером по оборудованию, в которую заносим фактические и чертежные размеры, используемый мерительный инструмент, определяем методы восстановления.
При разборке задней бабки полуавтомата круглошлифовального модели 3М174 на винте выявлены износы резьбы М33х1,5-8g, места под колесом червячным Ø40h9 и шпоночного паза b = 12Е9.
Ремонт посадочного места винта под колесом
червячным и под подшипником №8306 производим наплавкой с последующей
механической обработкой, резьбу М33х1,5-8g
перерезаем на меньшую, М30х1,5-8g.
Колесо червячное имеет износ зубьев и подлежит замене.
.3 Технологический процесс ремонта винта с
обоснованием выбора метода ремонта
Ремонт деталей может быть осуществлен несколькими способами: под ремонтный размер, сваркой и наплавкой, металлизацией, электролитическим наращиванием, электроискровым способом, с помощью токов высокой частоты.
Конструктивные особенности винта задней бабки полуавтомата круглошлифовального модели 3М174 не позволяют проводить ремонт посадочных мест методом ремонтных размеров, проводим ремонт методом наплавки. Этот метод объясняется существенными преимуществами этого способа: высокой эксплуатационной надежностью восстановленных деталей, простотой процесса, несложностью оборудования, возможностью наплавки износостойких материалов, невысокой стоимостью ремонта.
Повреждения резьбы на конце винта возникают из-за недостаточной или чрезмерной затяжек гайки, изменяется профиль резьбы по среднему диаметру, рабочие поверхности профиля резьбы сминаются под действием рабочих нагрузок; диаметр винта удлиняется в результате действия осевых рабочих нагрузок и усилий затяжки;
Норма времени на восстановление деталей
слесарями Т6 = 7,2 ч
.4 Технологический процесс изготовления колеса
червячного с определением норм времени
.4.1 Выбор вида и метода получения заготовки колеса червячного
Колесо червячное предназначено для передачи вращения на винт от червяка при механическом или ручном перемещении пиноли. Колесо червячное испытывает нагрузки от сил трения в узле, происходит износ зубьев, их истончение. Червяк, витки которого имеют высокую твердость, загибает истонченные зубья, что приводит к проскальзыванию и не передачи вращения по кинематической цепи.
Деталь изготовлена из бронзы для уменьшения сил трения в паре червяк - колесо червячное.
Бронза, из которой изготовлена деталь,
отличается хорошими антифрикционными, коррозионными и литейными свойствами,
химический состав и основные механические свойства бронзы БрОФ10-1 ГОСТ5017-74
представлены в таблице 2.1.
Таблица 2.1 Химический состав и основные механические свойства бронзы БрОФ10-1 ГОСТ5017-74
|
Химический состав, % |
Способ литья |
Предел прочности при растяжении, Па |
Относительное удлинение δ, % |
Твердость НВ |
|||
|
Олово |
Фосфор |
Примеси |
Медь |
|
|
|
|
|
9-11 |
0,4-1,0 |
0,9 |
остальное |
кокиль |
25 |
3 |
90 |
Заготовку колеса червячного можно получить двумя способами: из бронзового проката и литьем.
Для выбора заготовки рассчитаем коэффициент
использования материала Ким, для этого вычислим вес заготовки диаметром 110 мм,
длиной 50 мм:
Gз =  , (2.1)з =
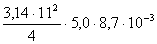 ≈ 4,2
где Gз - вес заготовки, кг;- диаметр заготовки, см;- длина заготовки, см;
ρ - плотность, ρ = 8,7 г/см3 = 8,7 · 10-3 кг/см3
Коэффициент использования металла определяем по
формуле
Ким =  (2.2)
Ким =  = 0,5
где Gд - вес детали, Gд = 2,3 кг
Выбираем коэффициент использования металла для литья, как для деталей с внутренним отверстием Ким = 0,55 - 0,65, что больше, чем для проката.
Технологические возможности изготовления
заготовок позволяют получать отливку полым стержнем длиной 400 мм, без учета
литьевой прибыли на восемь деталей.
.4.2 Расчет режимов резания
Рассчитаем режимы резания на 010 токарную операцию
Содержание операции по переходам:
Переход 1 - подрезать торец Ø110 с припуском 4 мм;
Переход 2 - точить Ø110 до Ø98 на длину L = 45 мм;
Переход 3 - расточить на Ø35 до Ø40Н9 мм на длину L = 45 мм;
Переход 4 - точить на Ø40 фаску 2,5 х 45°;
Переход 5 - отрезать заготовку, выдерживая L = 40мм
1 Определим расчетную
длину обработки L, мм
L
= l + l1,
(2.3)
где l - длина обрабатываемой поверхности, мм;
l1 - величина врезания и перебега, мм [5]
Переход 1 - l1 = 2 мм, L = 55 + 2 = 57;
Переход 2 - l1 = 2 мм, L = 45+ 2 = 47;
Переход 3 - l1 = 2 мм, L = 5 + 2 = 47;
Переход 4 - l1 = 2,5 мм, L = 2,5 + 2,5 = 5;
Переход 5 - l1 = 5 мм, L = 29 + 5 = 34
2. Определим глубину резания t,
мм и число рабочих ходов i
по формулам:
t = h : i; (2.4)
h = (D
- d) : 2; (2.5)
где D - диаметр заготовки, мм;
i ‒ число рабочих ходов;
d - диаметр детали, мм;
h - величина припуска, мм
Переход 1 - i = 2 , t = 2;
Переход 2 - i = 3 , h = (110 - 98):2 = 6 мм; t = 2;
Переход 3 - i = 5 , h = (40 - 35):2 = 2,5 мм; t = 0,5;
Переход 4 - i = 1, t = 2,5;
Переход 5 - i = 1, t = 29
3. Определяем величину подачи S, об/мин по нормативам и уточняем по паспорту станка:
Переход 1 - [5 , карта 1] - S = 0,5;
Переход 2 - [5 , карта 1] - S = 0,5;
Переход 3 - [5 , карта 2] - S = 0,9
Переход 4 - [5 , карта 1] - S = 0,5;
Переход 5 - [5 , карта 18] - S = 0,2
. Определить по нормативам скорость резания V, м/мин
Переход 1 - [5 , карта 17] - V = 130;
Переход 2 - [5 , карта 17] - V = 106;
Переход 3 - [5 , карта 17] - V = 67;
Переход 4 - [5 , карта 17] - V = 120;
Переход 5 - [5 , карта 20] - V = 20
5. Выполняем расчет частоты вращения n,
мин-1 по формуле и уточняем по паспорту станка nn
:
n =  (2.6)
Переход 1 - поверхность Ø110 n = 376 по паспорту станка nn = 400;
Переход 2 - поверхностьØ98
n = 344 мин Переход 3 -поверхность
Ø40
n = 533 мин Переход 4 -фаска
на Ø40
n = 954 мин Переход 5 -поверхность
Ø98
n = 98 мин . Рассчитаем по формуле фактическую
скорось резания Vф,
м/мин:
Vф = Переход 1 -Vф
= 138;
Переход 2 -Vф
= 123;
Переход 3 -Vф
= 79;
Переход 4 -Vф
= 125;
Переход 5 -Vф
= 30
. Проведем проверку скорости резания
исходя из мощности электродвигателя станка
Nрез - максимальная
мощность резания определена путем интерполяции [5, карта 7] Nрез
= 1,3 кВт, поправочные коэффициенты на углы резца равны 1.
Nд ‒ мощность
электордвигателя главного движения. Nд
= 11 кВт, ή = 0,8 - КПД
станка. При проверке по мощности станка необходимо выолнять условие:
Nрез < 1,2 · Nд
·
ή; (2.8)
1,3 < 11 ·1,2
·
0,8
,3 < 10,56
2.4.3 Расчет норм времени на изготовление колеса
червячного
1. Норму штучного времени (в мин)
определяем по формуле:
Тш = tоп
+ tотд + tобс,
(2.9)
где tоп
- оперативное время - сумма затрат времени на выполнение основных и
вспомогательных приемов;
tобс - затраты
времени на обслуживание рабочего места (% от tоп),
величина процента определяется по нормативам;
tотд ‒
нормируемое время на отдых и личные потребности (% от tоп),
величина процента определяется по нормативам
tоп = tо
+ tв, (2.10)
где tо
- основное время, затрачиваемое на выполнение приемов, направленных на
непосредственное изменение формы, размеров или состояния материалов
(рассчитываем по формуле);
tв - вспомогательное
время, затрачиваемое на выполнение вспомогательных приемов (установку и снятие
деталей, контроль размеров, выполнение вспомогательных ходов и т. п.)
определяем по нормативам.
. Основное время tо,
мин определяем по формуле:
tо = где L
- расчетная длина обработки, мм равна сумме длины обрабатываемой поверхности и
величине врезания и перебега), мм;
i
‒
число рабочих ходов инструмента;
n
‒
частота вращения заготовки, мин S - величина подачи,
мм/об.
. Определяем основное время tо,
мин
Переход 1 - tо
= 57 ·
2 /400 ·
0,5 = 0,57; Переход 3 - tо
= 47 · 5/630
· 0,9 = 0,41;
Переход 4 - tо
= 5
·
1 /1000 ·
0,5 = 0,01;
Переход 5 - tо
= 29
·
1 /100 ·
0,2 = 1,45
Σ
tо
= 3,14 мин
Определяем вспомогательное время tв,
мин
tв1 = 0,8 -
вспомогательное время на установку и снятие детали [3, карта 6];
tв2
=
0,16 ·
5 + 0,08 + 0,3
= 1,18 - вспомогательное время, связанное с переходом, [3 , карта 20];
tв3
= 0,04 · 3 = 0,12 - вспомогательное
время, связанное
с переходом,
[5 , карта 20],
изменить величину подачи;
tв4
= 0,35 · 3 + 0,07 = 0,77
- вспомогательное время, связанное
с переходом, [3, карта 20,лист 4],
установить и снять инструмент;
tв5
=
0,07 ·
3
= 0,21 - вспомогательное
время на смену инструмента; [3 , карта 20,
лист 1];
tв6
=
0,1 ·
3
+ 0,5 = 0,8
- вспомогательное время, связанное с измерением
Σ в6
= 3,08
мин
tоп = 3.14 + 3,08 =
6,22 мин
5 Время на обслуживание рабочего места tобс
= 0,25 мин - 4% от tоп
[3 , карта 45], время
перерывов на отдых и личные нужды tотд
= 0,25 мин - 4% от tоп
[3 , карта 46].
. Норма штучного времени Тш, мин на операцию
токарную 010 - равна
Тш = 6,22
+ 0,25 + 0,25
= 6,72
Подготовительно - заключительное время на партию
деталей [3 , карта 47] Тп.з. = 15
мин
2.5 Технологический процесс сборки задней бабки
с определением норм времени
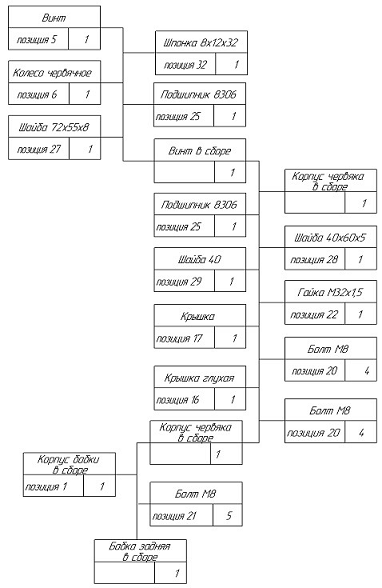
Задняя бабка собирается в последовательности,
обратной разборке. Схема сборки задней бабки полуавтомата круглошлифовального
модели 3М174 приведена на рисунке 2.2
Рисунок 2.2 ‒ Схема сборки задней бабки
полуавтомата круглошлифовального модели 3М174
Норма времени на сборочные работы
Т10 = 21,6 ч
.6 Испытание и сдача в эксплуатацию
станка после ремонта
По окончании ремонта, приработки и
предварительной проверки качества ремонта механик цеха или ремонтный мастер
предъявляют станок представителю отдела технического контроля для проверки
выполненных слесарно-монтажных работ и точности станка.
Прием оборудования из ремонта производится
согласно утвержденным техническим условиям на ремонт металлорежущих станков.
Акт приемки подписывается по истечении испытательного срока работы агрегата.
Проверка станка включает приемку по следующим
параметрам:
‒ испытания станка на холостом ходу,
проверку работы механизмов и проверку паспортных данных;
‒ испытания станка в работе под нагрузкой;
‒ проверка станка на геометрическую
точность, шероховатость поверхности и точность обрабатываемой детали;
‒ испытания станка на жесткость.
Испытания проводятся на образце изделия,
используя инструкционную карту №323.
С помощью индикатора на стойке с магнитным
основанием проводят контроль биения шпинделя, его конусной и посадочной части в
нескольких точках. Для контроля параметров геометрической точности,
шероховатости поверхности и точности обработки устанавливают образец изделия
или проточенную цилиндрическую оправку, после обработки проводят измерения в
нескольких точках при вращении оправки на разной длине обработки.
Норма времени на регулировку, координацию узлов,
испытания станка на холостом ходу Т12 = 0,83 ч
Норма времени на испытания станка под нагрузкой,
сдача ОТК Т13=0,72
.7 Планировка оборудования и рабочих мест на
планируемом участке
.7.1 Определение укрупненных норм времени на
ремонт винта и изготовление колеса червячного
Работы по ремонту задней бабки полуавтомата
круглошлифовального модели 3М174 разделяют на станочные и слесарные.
Станочные работы заключаются в изготовлении
заменяемых деталей и восстановлению изношенных, а так же для выполнения
пригоночных работ.
Слесарные работы также включают в себя
изготовление заменяемых и восстановление изношенных деталей, но в основном для
выполнения работ по разборке и сборке, дефектации, регулировке и испытанию
оборудования.
На станочные работы при ремонте предусмотрено 14
часов на одну единицу Rм,
а на слесарно - сборочные работы предусматривается 36 часов на одну единицу Rм.
Определим норму времени на слесарно - сборочные
работы, Тсл. сб, мин
Тсл. сб = 36 · Rм
· Кrм (2.12)
Тсл. сб = (36 · 45 · 0,1) · 60 = 9720
Определим норму времени на станочные работы при
ремонте и сборке привода, Тст, мин
Тст = 14 · Rм
· Krм (2.13)
Тст = (14 · 45 · 0,1) · 60 = 3780
Исходя из конструктивных особенностей
ремонтируемого винта и изготовляемого колеса червячного, технологических
процессов ремонта и изготовления выбираем металлорежущее оборудование:
токарные, вертикально - фрезерные, круглошлифовальные, плоскошлифовальные,
зуборезные, сверлильные и долбежные станки.
Определяем нормы времени на каждую группу станков
и сводим данные в таблицу 2.3.
Таблица 2.3 Распределение общего числа времени
на ремонт и изготовление деталей поворотной головки
Наименование
группы и типа станков
Процент
к общему числу станков Кст
Токарные
35
Вертикально
- фрезерные
20
Круглошлифовальные
15
Зубофрезерные
15
Долбежные
15
Итого
100
Определим норму времени на каждую группу
станков, Тстi, мин
Тстi
= Тст · Кст (2.14)
Токарные станки
Тст. т = 3780 · 0,35 = 1323
Вертикально - фрезерные
Тст.в.фр. = 3780 · 0,20 = 756
Круглошлифовальные
Тст.кр.шл. = 3780 · 0,15 = 567
Зубофрезерные
Тст.з.фр. = 3780 · 0,15 = 567
Долбежные
Тст.долб. = 3780 · 0,15 = 567
Результаты сводим в таблицу 2.4
Таблица 2.4 Укрупненные нормы времени на ремонт
и изготовление деталей поворотной головки
Наименование
оборудования
Норма
времени Тшт. к., мин
Токарно
- винторезные станки модели 16К20
1323
Вертикально-фрезерные
станки модели 6Р12
756
Круглошлифовальные
станки модели 3А175
567
Зуборезные
станки модели 5К35
567
Долбежные
станки модели 7Б56
567
Итого
на станочные работы
3780
Итого
на слесарно-сборочные работы
9720
.7.2 Расчет необходимого оборудования на участке
Расчетное количество оборудования по типам
станков и количество слесарно - сборочного оборудования определяем по формуле
где Тшт.к.i
- суммарное штучно - калькуляционное время для данного типа станков;
N - годовая
производительность участка, (согласно заданию дипломного проекта N
= 100 единиц)
( Г kп ‒
коэффициент перевыполнения норм; kп = 1,1
Полученное значение округляем до
целого и считаем его принятым Спрi
Токарные станки
Принимаем Спр.ток. = 1
Вертикально - фрезерные станки
Принимаем Спр. в. фр. = 1
Круглошлифовальные станки
Принимаем Спр. кр. шл. = 1
Зуборезные станки
Принимаем Спр.зуборез. = 1
Долбежные станки
Принимаем Спр. долб. = 1
Слесарно - сборочные верстаки
Принимаем Спр.верст. = 8
Результаты заноси в таблицу 2.5
Таблица 2.5 Расчет оборудования на
участке
Наименование
показателей
Вид
оборудования
станочное
слесарное
токарные
вертикально-фрезерные
кругло-
шлифовальные
зуборезные
долбежные
верстаки
Расчетное
число оборудования
0,97
0,56
0,42
0,42
0,42
7,2
Принятое
число оборудования
1
1
1
1
1
8
Итого
оборудования
5
8
Планировка ремонтного участка должна выполняться
в соответствии с требованиями СН 245-71, СНиП 2.09.02-85 (санитарных норм
проектирования промышленных предприятий).
Участок состоит из следующих, расположенных в
указанной последовательности отделений слева направо:
а) демонтажное отделение для разборки, промывки
и дефектации узлов и деталей;
б) отделение наплавки;
в) склад ремонтируемых и восстанавливаемых
деталей, заготовок и полуфабрикатов;
г) механическое отделение связанное с обработкой
и ремонтом деталей;
д) отделение сборки и испытания готовой
продукции;
е) склад готовой продукции.
Определяем площадь механического отделения, Sмех,
м2 по формуле
Sмех = В · L,
м²
(2.16)
где В - ширина пролета отделения, м
L - длина отделения,
м
Удельная площадь, Sуд
м2, приходящаяся на один станок, определяется по формуле:
Sуд = Sмех/Спр
(2.17)
где Спр - принятое число станков, Спр = 5 шт.
Полученная удельная площадь не должна превышать
нормативной для средних станков Sуд
= 15-25 м²
Sмех = 25 · 5 = 125
м²,
Исходя из зависимости между площадями отделений
[Л15] находим площади отделений участка Si,
м2
. Демонтажное отделение
Sдем. = 125 · 0,2 =
25
. Отделение наплавки
Sотд. нап. = 125 ·
0,1 = 12,5
3. Склад ремонтируемых и восстанавливаемых
деталей
Sрем. = 125 · 0,1 =
12,5
4. Отделение сборки и испытаний
Sсб.. = 125 · 0,4 =
50
. Склад готовой продукции
Sгот. пр. = 125 ·
0,1 = 12,5
Общая площадь участка, Sобщ.
м2 определяется, как сумма площадей всех отделений
Sобщ. = Sмех.
+ Sдем. + Sотд.
нап. + Sрем. + Sотд.
сб + Sгот. пр.
Sобщ. = 125 + 25
+12,5 + 12,5 + 50 + 12,5 = 237,5
.8 Монтаж оборудования на участке
.8.1 Расчет фундамента круглошлифовального
станка модели 3М174
Глубина заложения фундамента станка зависит от
качества грунта, уровня грунтовых вод и других местных условий. Фундамент
должен быть выполнен таким образом, чтобы была исключена возможность
неравномерной осадки отдельных его участков.
Выбираем II
группу фундамента для фундамента с которым станок жестко связан фундаментными
болтами.
Определим высоту фундамента h,
м для установки полуавтомата круглошлифовального модели 3М174 с длиной
основания L = 8,31 м
h = 0,4 h = 0,4 Определим площадь основания
фундамента Fосн, м2 в
зависимости от размеров основания
осн = В · L, (2.19)
Fосн = 2,0 · 8,31 =
16,6
где В - ширина основания станка, м, В = 2,0
Выполним расчеты площади и высоты фундамента в
зависимости от веса фундамента Gфунд
Н и удельного веса материала γ Н/м3.
Выбираем бетон на гравии из природного камня с удельным весом 24000 Н/м3.
1 Определим допускаемое давление на грунт [R],
МПа
[R] ≤ α · Rн, (2.20)
[R] ≤ 0,8 · 0,6 = 0,48
где α - коэффициент,
учитывающий вид динамического воздействия на фундамент; α
= 0,8
Rн - значение нормативного давления при
различной плотности грунта, МПа. Для глины Rн = 0,6 МПа
Определим нагрузку на подошву G,
Н
G = (Gст
+ Gфунд + Gд)
g (2.21)
где Gст
- вес станка, Gст = 14700 кг
Gфунд - вес
фундамента, кг
Gфунд = 1,4 · Gст
(2.22)
Gфунд = 1,4 · 14700
= 20580
Gд - наибольшая
масса обрабатываемой детали, кг, Gд
= 1000
g - ускорение
свободного падения, g = 9,8 м/с2 ≈
10 м/с2
G = (14700 + 20580 +
1000) · 10 = 362800
3 Определим площадь фундамента Fосн,
м2 , по формуле
Расчет показал, что условие формулы Fосн ≥ Fосн.р.
выполняется
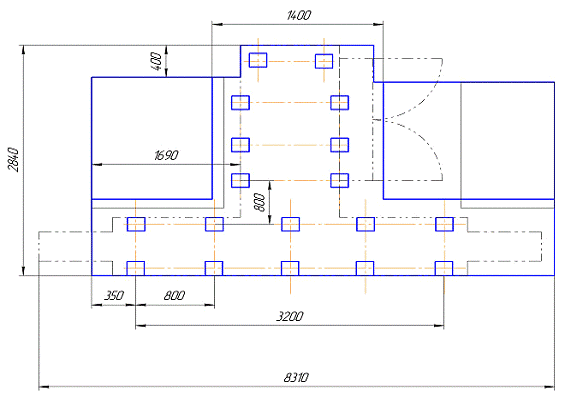
Рисунок 2.3 - План фундамента
круглошлифовального станка модели 3М174
4 Определим высоту фундамента Н, м по формуле и
сравним с высотой бетонных фундаментов h,
м
Н = Н = h = 1,51
Условие выполняется h ≥ H
План фундамента станка модели 3М174
представлен на рисунке 2.2
.8.2 Расчет и выбор оснастки для транспортировки
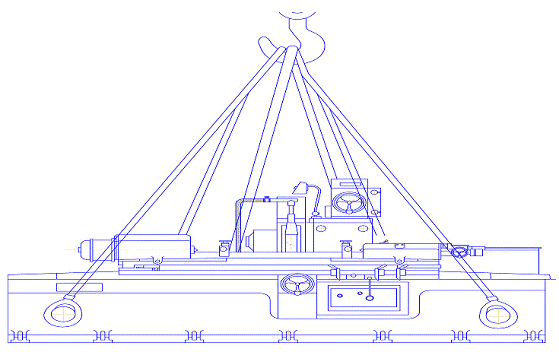
Строповка производится шестью стропами с углом
между ними α = 45°, рисунок 2.3
Рисунок 2.3 - Схема строповки
круглошлифовального станка модели 3М174
Выполним расчет стропа в следующем порядке
Определим натяжение в одной ветви стропа S,
кН, по формуле
где Р - расчетное усилие,
приложенное к стропам, кН (вес оборудования, выраженный в кН)
Р = G станка · g (2.25)
Р = 14,7 · 10 = 147
где G
станка - вес станка, G
станка = 14,7 т
g - ускорение
свободного падения, g - 9,8 м/с2 ≈10
м/с2- общее количество ветвей стропа, n = 6
α - угол между
направлением действия расчетного усилия и ветвей стропа, α
= 45°
Определим разрывное усилие в ветви
стропа, Rk , кН по
формуле
Rk = S · k (2.25)
Rk = 42,9 ·
6,0 = 257,9
где k
- коэффициент запаса прочности для стропа, kз
= 6,0
По разрывному усилию [Л15] подбираем канат ЛК-Р
конструкции6х19=1 о. с. ГОСТ 2688-80 со следующими характеристиками:
временное сопротивление разрыву, МПа 1666,0
разрывное усилие, кН 267,0
диаметр каната, мм 225,0
масса 1000 м каната, кг 1850,0
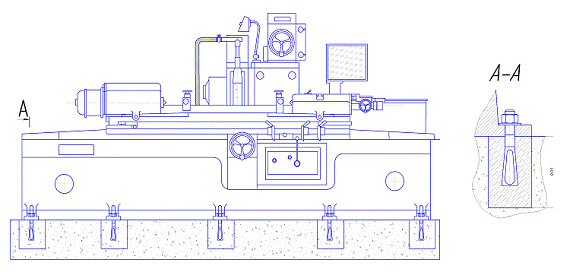
2.8.3 Монтаж круглошлифовального станка на
фундамент
Полуавтомат круглошлифовальный модели 3М174
следует установить на фундамент, выставить
по уроню с помощью клиньев. Уровень устанавливается на
универсальном или специальном мостике, установленном на верхнем столе. После
выверки положення машины в колодцы фундаментных
болтов залить цементный раствор, после затвердения
котрого равномерно
затянуть
гайки фундаментних болтов, проверяя положение станка по уровню.
Площадка под установку охлаждения должна быть ниже уровня фундамента на 55 мм.
После установки станка на место установки
снимаются планки крепления стола и шлифовальной бабки.
Место установки станка не следует выбирать
вблизи источников тепла и мощных источников вибрации грунта, колебание
температуры в помещении должна быть минимальна.
Схема установочная
полуавтомата
круглошлифовального модели 3М174 представлена на
рисунке 2.4
Рисунок 2.4 - Схема установочная
полуавтомата
круглошлифовального модели 3М174
3. КОНСТРУКТОРСКАЯ ЧАСТЬ
3.1 Выбор приспособления для ремонта вала и
контроля колеса червячного
На фрезерной операции ремонтируемый вал
устанавливают и закрепляют в гидравлическом приспособлении, которое состоит из
основания 2, на котором закреплены две призмы 3. Вал прижимается к призмам
прихватами 4, которые закреплены на осях. 5 и 6. Тяга 7 под действием давления
жидкости в гидроцилиндре перемещается и проворачивает прихваты до полной
фиксации детали.
3.1.1 Расчет станочного приспособления
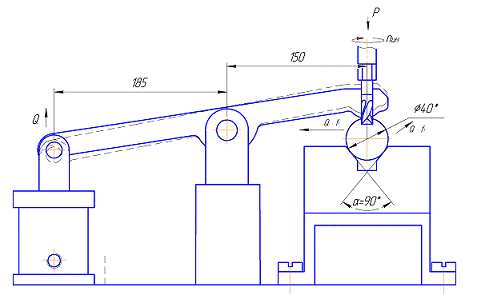
На фрезерной операции фрезеруется шпоночный паз
согласно схеме базирования и закрепления заготовки, предложенной на рисунке 2.5
Рисунок 2.5 - Схема базирования винта на
фрезерной операции
При фрезеровании шпоночного паза сила зажима,
действующая от прихвата, создает силы трения, превышающие сдвигающую силу.
Удерживающая сила зажима Qзаж
должна быть больше, чем сдвигающая осевая сила, Рос, возникающая в процессе
обработки детали, выбранный гидроцилиндр должен обеспечивать надежную силу
зажима своими расчетными параметрами. Сдвигающую осевую силу Рос, Н найдем по
формуле [Л7]:
Рос = 1,2 · Рz,
(3.1)
где Рz
- усилие резания, Н
Усилие резания Рz,
Н определим по формуле:
Рz = где Nрез
‒ мощность резания, [Л11], Nрез
= 0,8 кВт
V
‒
скорость резания, м/мин, V
= 25 м/мин.
Рz = Рос = 1,2 · 230,4 = 276,5
Qзаж -
удерживающая сила детали, Н определяется по формуле:
Qзаж = Qзаж = где l1
‒ плече рычага от гидроцилиндра до оси вращения, мм;
l2 ‒ плече
рычага от оси до точки прижима, мм;
η ‒ КПД, учитывающий
потери на трение на осях рычага, η = 0,85
Диаметр штока гидроцилиндра d,
мм определяем по формуле
d = 0,8 · Ближайший стандартный гидроцилиндр
имеет d = 20 мм,
принимаем гидроцилиндр D = 120 мм.
.2 Проверочные расчеты, связанные с
ремонтом винта
При ремонте в детали «Винт» резьбу
М32х1,5 методом ремонтных размеров, перерезали на М30х1,5.
Допускаемое напряжение резьбового
соединения при различных нагрузках Rв
Rв= где δѕ-
предел текучести для стали 45; δѕ
= 36 МПа- запас прочности для конструкционных сталей с термообработкой, n1 =
1,25
Rв= Условие прочности соблюдается при соотношении
Мр1= 0,1∙d3∙
Rв, (3.7)
где Мр1 - расчетный момент, Н
d - диаметр резьбы,
м
Допустимый момент Мр1, кН передающийся валу с
резьбой М32х1,5:
Мр1 = 0,1 ∙ 0,323 ∙ 28,8 · 106 = 294
Допустимый момент, передающийся валу с резьбой
М30х1,5:
Мр2 = 0,1 ∙ 0,33 ∙ 28,8 · 106 = 259
При запасе прочности 1,5, проверим отношение
допустимых моментов:
Мр1 : Мр2 (3.8)
294 : 259 = 1,13
При ремонте резьбы методом ремонтных размеров
запас прочности резьбового соединения остается в пределах нормы.
 (2.7)
 L (2.11)
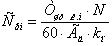 (2.15)
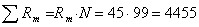 1650<4455<4500)
 - действительный годовой фонд
работы оборудования; Г = 2030
часов
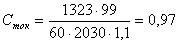
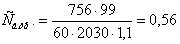
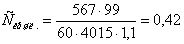
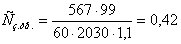
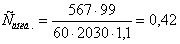
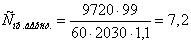
 (2.18)
 = 1,15
 (2.23)
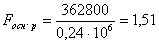
 (2.24)
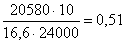
 (2.24)
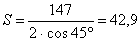
 (3.2)
 = 230,4
 (3.3)
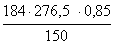 = 288,3
 = 14
 (3.6)
 = 28,8 МПа
(3.6)