Статья: Технология резки: параметры режима резки, оборудование, контроль качества
Технология плазменной резки
Существуют несколько видов термической резки, одной из самых распространенных является плазменная резка.
Под плазменной резкой подразумевается обработка поверхности потоком ионизированного газа, который разогревается до температуры в несколько тысяч градусов. В этом потоке содержатся положительно и отрицательно заряженные частицы. В результате сочетания высокой температуры и электропроводности выполняется высокоточная резка.
При плазменной резке применяются резак прямого действия и резак косвенного действия:
- резак прямого действия предполагает, что между изделием и резаком зажигают электрическую дугу, газ разогревается и ионизируется. Резак прямого действия состоит из горелки, газового сопла, электрода, токопроводов;
- резак косвенного действия позволяет обрабатывать обычные металлы, а также материалы с малой электрической проводимостью и диэлектрики, источник электроискры в этом случае помещают в резаке, поэтому воздействие оказывается потоком плазмы.
Плотная струя плазмы позволяет сформировать идеальный и абсолютно точный рисунок реза. В начале процесса включают источник питания и начинается подача тока высокой частоты в плазмотрон, нажатие тумблера автоматически включает источник питания. Вначале формируют промежуточную дугу, имеющую временный характер и соединяют электрод и наконечник сопла. Эта временная дуга подвергает нагреву до восьми тысяч градусов. На следующем этапе компрессор подает воздух в сжатом виде, он поступает в камеру с раскаленной временной дугой. Сжаты воздух нагревается дугой и его объем увеличивается многократно, начинается процесс ионизации воздуха, и он становиться проводником электрического тока, превращаясь в плазму. Поток плазмы разгоняется с помощью маленького сопла и струя вылетает из аппарата на высокой скорости, при этом температура воздуха достигает тридцати тысяч градусов Цельсия. В таких условиях проводимость разрезаемого металла и воздуха плазмы становятся равными. Конечная дуга создается, когда плазменный поток касается металлической поверхности, в этом месте появляется срез, свежая струя воздуха моментально сдувает капли металла.
При простой плазменной резке используются только ток и воздух, также в процессе может использоваться защитный газ, что улучшает качество среза. Одним из видов плазменной резки является резка с использованием воды вместо воздуха.
Защитный газ – это газ, который во время сварки защищает место соединения от проникновения вредных веществе извне.
Контроль качества плазменной резки
Плазменная резка отлично справляется с любыми металлами, любого происхождения, даже с тугоплавкими и сложными в обработке. По сравнению с газовой резкой, плазменная гораздо быстрее и точнее. С ее помощью может выполняться фигурная резка различной сложности, даже под углом. Так как при работе не применяется газ, то и сам способ производства работ безопаснее.
В силу высокой точности контрольные мероприятия также будут направлены на поддержание максимального качества, к ним относятся:
- ширина реза должна быть минимальной, этого можно добиться на станках ЧПУ, оптимальной считается ширина в 3-10 мм;
- отсутствие непреднамеренного скоса, такой скос возникает, если неправильно выбрана высота реза;
- шлак плазменной резки, который образует в процессе сгорания, может скапливать по краю. Окалина трудно удаляется влияя на качество реза;
- отсутствие чрезмерного закругления, которое может появляться по причине неправильное выбранной высоту реза, давления газа или изношенности оборудования.
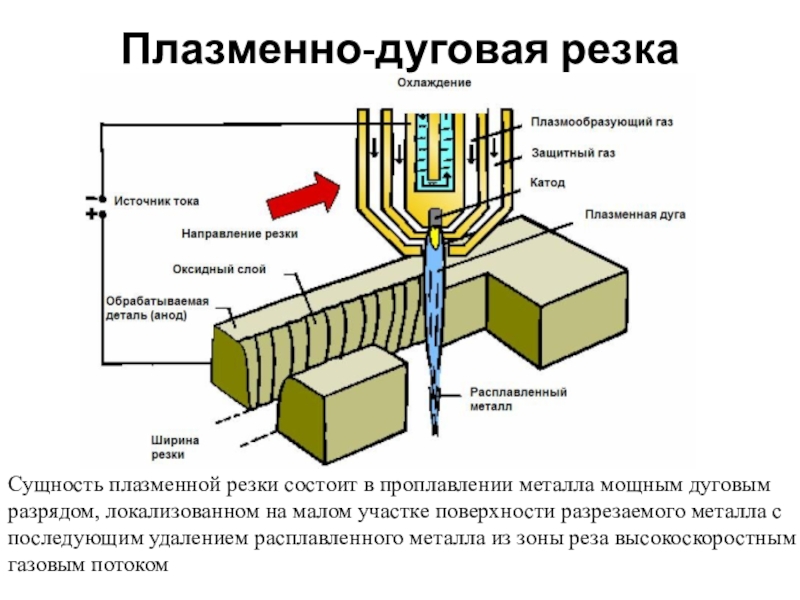
Рисунок 1. Технология плазменно-дуговой резки.
Конечный вид реза будет во многом зависеть от состояния оборудования, применяемого газа, типа металла и режима термической резки.
Во время резки образуется шлак двух видов, высокоскоростной собирается у верхней кромки, низкоскоростной на нижней.
Перечислим и недостатки плазменной резки, к ним относятся шум, который сопровождает работы, высокая стоимость оборудования, наличие предельной толщины материла в 100 миллиметров, необходимость не менее дорогостоящего технического обслуживания. Качество плазменной резки во многом превосходит другие типы термической резки, особенно если используются машины с ЧПУ, а не ручные аппараты