Реферат: Технология сварочного производства
Кислородная резка может быть ручной и машинной. Для ручной резки чаще применяют универсальные резаки инжекторного типа (рис. 4), предназначенные для резки металла толщиной до 300 мм. Ацетилен подается к ниппелю 1, а кислород - к ниппелю 2, от которого кислород поступает в инжектор и затем в смесительную камеру и создает подогревательное пламя. Другая часть кислорода от ниппеля 2 поступает через трубки 3 и 4 в центральное отверстие мундштука 5 и образует струю режущего кислорода.
Резак имеет сменные мундштуки, позволяющие резать металл со скоростью от 80 до 560 мм/мин. Отличительной особенностью резаков с использованием газов-заменителей - увеличенные каналы для горючего газа в инжекторе, смесительной камере и мундштуках.
сварка сталь термический шов
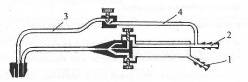
Рис. 4. Общий вид универсального резака
инжекторного вида
Керосинорезы для резки низкоуглеродистой
стали применяют двух типов: с испарением и с распылением горючего. Резак
керосинореза с испарением горючего имеет специальную испарительную камеру с
асбестовой набивкой, через которую поступает керосин или бензин. Керосинорез
состоит из бачка для жидкого горючего емкостью около 5 л и резака. Бачок
снабжен насосом с обратным клапаном, трубкой с запорным вентилем и манометром.
После заливки горючего с помощью ручного насоса в бачок закачивают воздух под
давлением (0,05 - 0,2) МПа, благодаря которому керосин или бензин поступает в
резак по шлангу, и затем через фильтр и трубку в заполненный асбестовой
набивкой испаритель 2 (рис. 5). Испаритель в процессе работы керосинореза
нагревается пламенем, образуемым на выходе из дополнительного сопла 3.
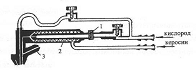
Рис. 5. Общий вид керосинореза для резки
низкоуглеродистой стали
Подача горючего регулируется маховиком 1, жестко связанным с трубкой, получающей поступательное перемещение при вращении маховичка. Вращением маховичка по часовой стрелке трубку ввертывают в корпус резака, в результате чего сечение для прохода горючего из испарителя в смесительную камеру уменьшается и наоборот.
При эксплуатации керосинорезов необходимо
следить за тем, чтобы давление в бачке с горючим не превысило давление
кислорода, так как в противном случае при обратном ударе пламени взрывная волна
может распространиться в кислородный шланг, воспламенить и взорвать его.
2. Основные
требования, предъявляемые к качеству обрабатываемой детали
Подавляющее число деталей в машиностроении получены путем обработки заготовок (отливок, поковок, штамповок и т.д.). Требования, предъявляемые к детали, определяются ее служебным (функциональным) назначением соответствующего вида промышленной продукции. Показатели качества продукции установлены ГОСТ 1547-79. При этом для оценки уровня качества продукции ГОСТ 22851-77 определяет следующую номенклатуру основных групп показателей по характеризуемым ими свойствами продукции: назначение, надежность, эргономические, эстетические показатели, технологичность, транспортабельность, стандартизация и унификация, патентно-правовые, экологические показатели, безопасность. Надежность является одним из основных свойств промышленной продукции.
В общем случае деталь машины представляет собой упорядоченную совокупность ее отдельных поверхностей. Множества заданных значений показателей для каждой поверхности могут быть различными. Можно утверждать; что при фиксированных свойствах исходной заготовки достижению каждого множества значений показателей качества комплекса поверхностей соответствует оптимальная последовательность технологических методов (в том числе и различной физической природы), объединяемая в элементарный маршрут обработки комплекса. Эффективность же технологического процесса изготовления детали (по различным технико-экономическим критериям) зависит от ее структуры, информационную основу синтеза которой формирует совокупность элементарных маршрутов обработки комплексов поверхностей.
Таким образом, представляется возможным определение основного состава технологического процесса, включающего операции разной физической природы, необходимые, например, для достижения заданных значений основных показателей качества технологические. Методы механической, химико-термической и иной обработки. При этом место операций термической обработки в процессе изготовления детали в значительной степени определяет его состав и структуру. Так, включение в процесс операций поверхностной термической обработки требует предусмотреть операции, обеспечивающие защиту поверхностей, не подвергаемых такой обработке, а структура процесса после указанной обработки должна обеспечивать максимальное сохранение приобретенных полезных свойств поверхностного слоя.
Обеспечение эффективного взаимодействия технологических методов разной физической природы при изготовлении деталей машин позволит без дополнительных затрат повысить эксплуатационные свойства и конкурентоспособность изделий машиностроения.
Под точностью обработки понимают соответствие формы, размеров и положения обработанной поверхности требованиям чертежа и технических условий.
По ряду причин при любых методах
обработки полученное значение параметра отличается от заданного. Разность этих
значений называют погрешностью обработки. Различают следующие виды погрешностей
обработки деталей (рис. 6): 1) 1)  - погрешности размера; 2)
 -
погрешности расположения поверхностей; 3)
 - погрешности формы поверхности; 4)
 -
волнистость поверхности; 5)
 - шероховатость поверхности.
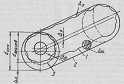
Рис. 6. Погрешности обработки: 1 - действительный профиль; 2 - номинальный профиль; 3 - прилегающая окружность
Оптимальная точность изготовления деталей обеспечивается ограничением указанных погрешностей, их предельными значениями, т. е. соответствующими допусками. Заданные чертежом допуски, ограничивающие отклонения геометрических параметров поверхностей детали, должны обеспечить служебное назначение машины. Эти допуски устанавливаются соответствующими стандартами.
Основные эксплуатационные свойства деталей машин зависят от состояния их поверхностного слоя. К параметрам, характеризующим качество поверхности детали, относятся:
) геометрические параметры;
) физико-механические свойства;
) структура поверхностного слоя.
. Геометрические свойства поверхности характеризуются:
• макрогеометрией;
• шероховатостью (микрогеометрией);
• субмикрогеометрией.
Физико-механические свойства
поверхностного слоя характеризуются микротвердостью  , остаточными
напряжениями
 ,
микронапряжениями
 , субмикронапряжениями
(т.е. напряжениями I, II и III рода).
Структура характеризуется формой и размерами структурных составляющих.
Процесс формирования показателей качества поверхностного слоя обрабатываемой детали зависит от следующих основных факторов:
• метода и режимов обработки;
• геометрических параметров и качества поверхностей режущей части инструмента;
• пластической и упругой деформации обрабатываемого материала;
• жесткости технологической системы;
• метода получения заготовки и т. д.
Таким образом, качество поверхности деталей формируется при непосредственном влиянии всего комплекса технологических операций на всех стадиях ее изготовления. В этом случае уместно говорить о существовании так называемой технологической наследственности.
Под технологической наследственностью понимают влияние условий обработки и состояния поверхностного слоя на точность и качество поверхности при последующей или окончательной обработке. Технологической наследственностью называют также изменение эксплуатационных свойств деталей под влиянием технологии их изготовления.
Технологическая наследственность зависит не только от вида и режимов обработки, применяемых на чистовой операции. Она может проявиться в изменении свойств или потере точности формы готовой детали при ее эксплуатации в результате воздействия тех или иных элементов состояния поверхностного слоя, созданных в поверхностном слое детали при ее черновой обработке.
Проявление технологической наследственности может привести как к улучшению, так и ухудшению эксплуатационных свойств обрабатываемых деталей.
Наибольшее влияние на качество поверхности оказывают финишные операции. На каждый из параметров качества поверхности влияют многие факторы технологического процесса: режимы обработки, режущий инструмент, характеристика обрабатывающей среды и т.п. Например, увеличение скорости фрезерования сопровождается уменьшением шероховатости, при вибронаклепе с увеличением амплитуды колебаний отмечается рост глубины наклепа; с увеличением радиуса при вершине резца и главного угла в плане шероховатость поверхности уменьшается; при уменьшении зернистости абразивных инструментов при шлифовании и хонинговании также отмечается снижение шероховатости поверхности.
Существенное влияние на изменение шероховатости, глубину и степень наклепа оказывают различные составы смазочно-охлаждающих жидкостей (СОЖ) и поверхностно-активных веществ (ПАВ), вид связки шлифовальных кругов. Качество поверхности зависит также от марки материала обрабатываемой детали и его исходного состояния. При обработке в среде свободных тел (вибрационная, струйно-абразивная, галтовка) существенное влияние на результаты обработки оказывает материал обрабатывающей среды.
Управляя в процессе изготовления
деталей формированием параметров качества поверхности, можно непосредственно
влиять на эксплуатационные свойства деталей машин.
Литература
1. Технология конструкционных материалов. Под редакцией А. М. Дальского. М.: «Машиностроение», 2005, 448 с
. Технология конструкционных материалов. 2-е издание, переработанное и дополненное. Под редакцией А. М. Дальского. М.: «Машиностроение», 2010, 352 с
. Савинская В.Г. Проектирование литых и штампованных заготовок.
. Учебное пособие к курсовой работе по дисциплине «Технология конструкционных материалов» - Челябинск: Издательство ЮУрГУ, 2006. - 160 с.
. Справочник технолога, часть первая. «Машиностроение» 2010.