Материал: Теория формообразования деталей при механической обработке. методические указания к выполнению курсовой работы. Жачкин С.Ю
3.Определение длины сверла. Общая длина сверла L; длина рабочей части l0 хвостовика и шейки l2; и другие элементы конуса могут быть приняты по стандартам.
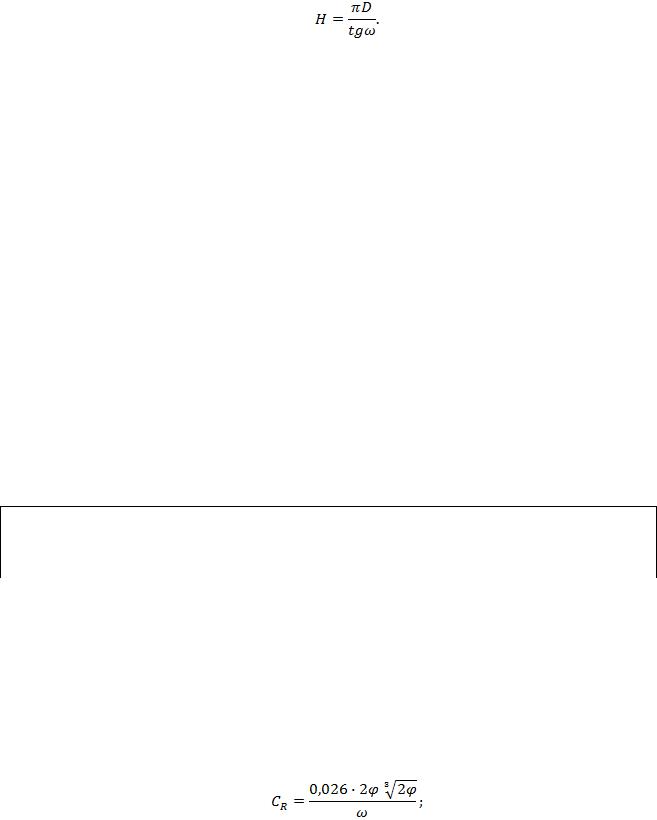
4.Определение геометрических и конструктивных параметров рабочей части сверла. По нормативам находим форму заточки, угол наклона винтовой канавки ω, угол при вершине конуса 2φ, шаг винтовых канавок находим по формуле:
5.Толщину dс сердцевины сверла выбирают в зависимости от диаметра сверла по табл. 2:
|
|
|
|
|
|
|
Таблица 2 |
|
|
Рекомендуемые значения толщины сердцевины dc |
|
|
|
||||
D, мм |
0,25 |
...1,25 |
1,5 |
...12,0 |
|
13,0 |
...80,0 |
|
dс, мм |
(0,28... |
0,20) D |
(0,19... |
0,15) D |
|
(0,14... |
0,25) D |
|
Сверла, оснащенные твердым сплавом и твердосплавные делают более жесткими – с диаметром сердцевины около 0,3D. По направлению к хвостовику диаметр сердцевины увеличивается на (1,4...1,5)мм на 100 мм длины для сверл из быстрорежущей стали и на (1,7..1,8) мм для сверл твердосплавных.
6. Обратная конусность сверла (уменьшение диаметра по направлению к хвостовику) на 100 мм длины рабочей части сверла принимается по табл. 3:
Таблица 3
Рекомендуемые значения обратной конусности
D, мм |
До 6 |
Св. 6 |
Св. 18 |
Обратная конусность, мм |
0,03 – 0,08 |
0,04 – 0,10 |
0,05 – 0,12 |
7. Рекомендуемые размеры ленточки на калибрующей части сверл по ширине b и высоте h указаны в табл. 4.
Таблица 4
Рекомендуемые размеры ленточки спиральных сверл b и h, мм
Интервалы диаметров, мм
|
2 |
...5 |
5 |
...8 |
8 |
...10 |
...10 |
12 |
...12 |
15 |
...15 |
20 |
...20 |
25 |
...25 |
30 |
...30 |
35 |
...35 |
40 |
...40 |
45 |
...45 |
50 |
...50 |
80 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||
b |
0,6 |
0,7 |
0,8 |
0,9 |
1,0 |
1,2 |
1,6 |
1,8 |
1,8 |
2,0 |
2,3 |
2,6 |
3,0 |
|||||||||||||
h |
0,1 |
0,2 |
0,3 |
0,4 |
0,4 |
0,6 |
0,7 |
0,8 |
0,9 |
0,9 |
1,0 |
1,2 |
1,5 |
|||||||||||||
8.Ширина пера определяется по формуле В = 0,58 D.
9.Определение геометрических элементов профиля фрезы для фрезерования канавки сверла:
Большой радиус профиля
R0 = CRCrCфD,
где
21
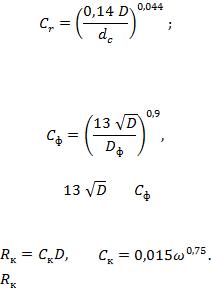
при отношении толщины сердцевины  к диаметру сверла D, равном 0,14,
 = 1;
где Dф – диаметр фрезы. При Dф = |
= 1. |
Меньший радиус профиля |
|
|
где |
Ширина профиля B = R0 + . |
|
10.По найденным размерам строим профиль канавочной фрезы. Устанавливаем основные технические требования и допуски на размеры сверла.
11.Выполняем рабочий чертеж.
Основой при проектировании специальных зенкеров и разверток так же служит стандартный инструмент, который подлежит необходимой доработке.
В связи с достаточной прочностью этих видов инструмента, проверки на прочность для них проводят только в особых случаях.
Проектирование зенкеров в этом случае сводится, как правило, к выбору его типа (насадной, хвостовой), конструкции (цельный, составной или сборный), числа зубьев и определению конструктивных размеров и геометрии заточки.
Проектирование разверток аналогично проектированию зенкеров с той разницей, что развертка это инструмент, обеспечивающий точность отверстия при высоких требованиях к нему. Поэтому на вопросы обеспечения точности следует обратить особое внимание. Так, с целью снижения уровня разбивки и предотвращения вибраций при обработке, угловой шаг зубьев разверток делают неравномерным. А к взаимному расположению зубьев и базовых поверхностей разверток предъявляют очень жесткие требования.
Достаточно жесткие требования предъявляются и к остальным поверхностям разверток. Допуск радиального биения хвостовика разверток относительно оси центровых отверстий или оси посадочного отверстия 0,010 мм для разверток диаметром до 30 мм и 0,015 . свыше 30 мм.
Предельные отклонения размеров разверток:
-общей длины и длин рабочей части, хвостовика и квадрата . h16;
-диаметра цилиндрического хвостовика машинных разверток . h9, ручных . f9;
-конуса Морзе: чистовых для квалитетов 6 и 7 и черновых №1 и №2 - IТ7;
-остальных - IТ8.
Проектирование фрез.
Основные размеры фрез, геометрические параметры и технические требования к ним приведены в стандартах или справочной литературе. Геометрические элементы
22
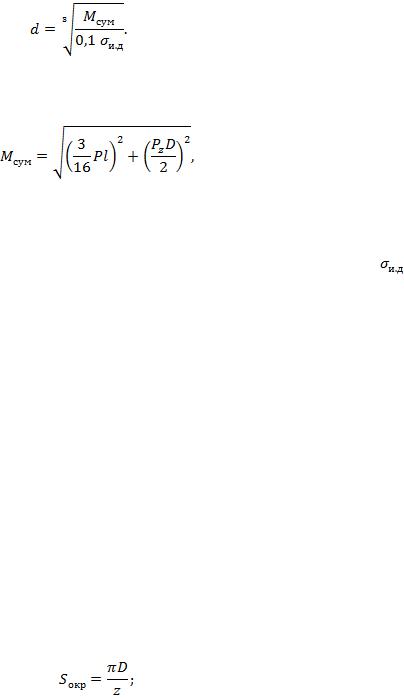
лезвия можно выбрать по нормативам или справочной литературе. Форму и размеры пластин из твердого сплава, марку твердого сплава выбирают также по ГОСТу.
Наружный диаметр фрезы D зависит от диаметра оправки, размеров обрабатываемой поверхности, припуска на обработку и других факторов.
Обычно при конструировании фрез для определения диаметров оправки и цилиндрической фрезы пользуются следующим соотношением: D = (2,5…3) d.
Порядок расчета фрез следующий:
1.Предварительно задаемся длиной L фрезы (для заданной ширины фрезерования B) и соответственно ее диаметром D’, числом зубьев z’ и углом ω.
2.По справочнику определяем скорость движения подачи Sz (мм/зуб).
3.Диаметр отверстия под оправку:
Здесь  - суммарный момент при изгибе и скручивании оправки, Н·м (кгс·мм):
где P – равнодействующая сил Pz и Py; P = 1,411 Pz; l – расстояние между опорами фрезерной оправки (длина посадочного участка оправки), мм;  -
допустимое напряжение на изгиб оправки для конструкционных сталей; |
= |
(180...250)·106 МПа (~18 – 25 кгс/мм2).
Pz определяется по нормативам или справочнику, полученное значение d округляется до ближайшего диаметра отверстия фрезы по ГОСТ 9472 – 83.
Далее по формуле D = (2,5…3) d окончательно устанавливается наружный диаметр фрезы и по стандарту принимается ближайший к расчетному. Значение длины фрезы L также берется из стандартов.
4.Рассчитывается окончательное число зубьев фрезы  . Значение
коэффициента m зависит от типа фрезы и выбирается по табл. 5.
|
|
|
|
|
|
|
|
Таблица 5 |
|
|
Значения коэффициента m для определения числа зубьев фрезы. |
|
|
||||||
|
Цилиндрические |
|
Торцовые цельные |
|
|
|
|
||
Цельные |
Сборные |
Угловые |
Фасонные |
Дисковые |
|
||||
|
|
|
|||||||
Крупнозубые |
Мелкозубые |
с ω=20 |
с ω=45 |
Крупнозубые |
Мелкозубые |
|
|||
|
|
|
|
||||||
с ω≤30 |
с ω=15...20 |
|
|
|
|
||||
|
|
|
|
|
|
|
|
||
1,05 |
2 |
0,9 |
0,8 |
1,2 |
2 |
2,5-2,8 |
1,5-2 |
2 |
|
Определяется шаг зубьев фрезы: окружной торцовый шаг
23
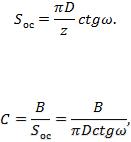
осевой шаг
5.Проверяются полученные величины z и Sос на условие равномерного фрезерования:
С должно быть целым числом или величиной, близкой к нему.
Проектирование протяжек
Задача проектирования протяжки сводится к выбору схемы резания и определения конструктивных элементов ее зубьев и протяжки в целом, исходя из выбранных режимов резания, формы и размеров обрабатываемой поверхности и свойств обрабатываемого материала. При этом следует учитывать особенности процесса резания при протягивании и то, что протяжки - это один из наиболее дорогих видов инструмента в связи с высокими затратами на их изготовление и большими размерами.
Схему резания и форму режущих кромок выбирают в зависимости от назначения протяжки и формы обрабатываемой поверхности с учетом получения оптимальной конструкции протяжки, т.е. обеспечения наименьшей ее длины при обеспечении прочности зубьев и протяжки в целом и наиболее полном использовании тяговой силы двигателя станка.
Одной из наиболее важных особенностей протягивания является обязательное условие обеспечения размещения стружки в канавке между зубьями, исходя из которого и рассчитывают размеры канавок. Глубина стружечных канавок непосредственно влияет на поперечное сечение тела протяжки и тем самым определяет ее прочность.
На режущих кромках большой ширины (больше 6...8 мм) для улучшения условий формирования стружки делают стружкоразделительные канавки треугольной (с углом 45...60°) или радиусной формы. Стружкоразделительные канавки выполняются только на режущих зубьях в шахматном порядке. Повышенный износ лезвий по уголкам канавок и ухудшение процесса заполнения канавки стружкой являются недостатком такой конструкции протяжки. Поэтому более целесообразны протяжки групповой схемы резания (переменного резания), например круглые протяжки с выкружками на зубьях.
Расчет протяжек. Режущую часть протяжки рассчитывают с учетом прочности и возможности размещения стружки в канавке. Конструкция протяжки должна обеспечить требуемые размеры и качество обработанной поверхности детали и иметь минимальную длину с целью уменьшения расхода материала и трудоемкости изготовления.
При расчете протяжек определяют:
• размеры конструктивных элементов режущей части, исходя из прочности тела протяжки, силы протягивания и соответствия этой силы тяговой силе двигателя
24
станка, удовлетворения условий формирований и размещения стружки в стружечных канавках, из наименьшей длины протяжки и соответствия этой длины длине хода ползуна протяжного станка, возможности изготовления протяжки;
• исполнительные размеры калибрующих зубьев, обеспечивающие требуемые параметры обработанных поверхностей.
Все необходимые указания для расчетов элементов конструкции протяжек приведены в литературе [1].
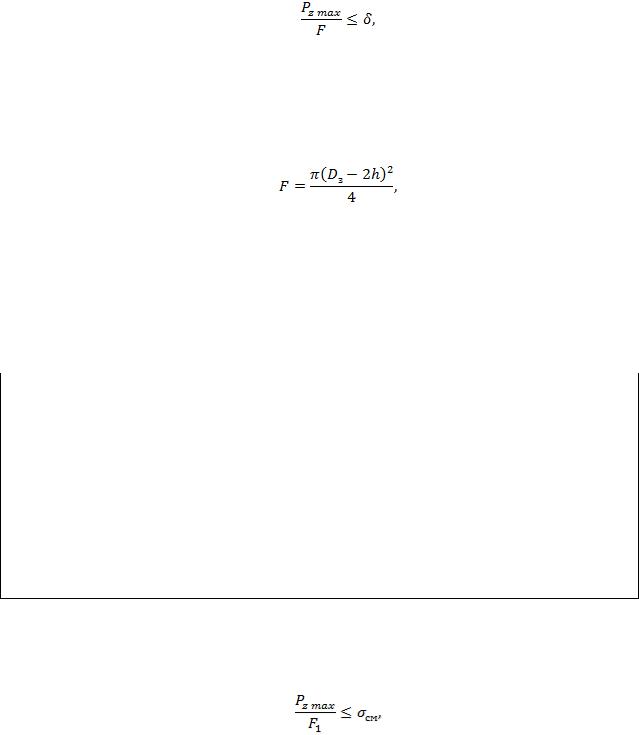
Далее расчет протяжек сводится к проверке конструкции на прочность. Расчет конструкции на разрыв во впадине первого зуба:
где  - максимально допустимая главная составляющая силы резания Н (кгс),
рассчитываются по формулам приведенным в [1] или берется по нормативам в справочной литературе; F – площадь опасного поперечного сечения во впадине первого зуба
 - диаметр зуба, h – глубина канавки; напряжение в опасном сечении (если площадь опасного сечения хвостовика
 <F, то расчет надо вести по
 ).
Напряжение в опасном сечении σ не должно превышать допустимого напряжения табл. 6.
Таблица 6
Допустимое напряжение для материала протяжек и прошивок.
Инструмент |
σ, МПа (кгс/мм2), для материала режущей части |
||
Быстрорежущие стали |
Легированные стали |
||
|
|||
Круглые, шлицевые, |
|
|
|
эвольвентные, елочные |
350 (35) |
300 (30) |
|
протяжки |
|
|
|
Шпоночные, плоскиеии |
|
|
|
другие протяжки с |
200 (20) |
150 (15) |
|
несимметричным |
|||
|
|
||
приложением нагрузки |
|
|
|
Прошивки |
600 (60) |
600 (60) |
|
Примечание. Для конструкционных сталей, из которых изготовлен хвостовик, если инструмент сварной, σ = 250 МПа (25 кгс/мм2).
Расчет хвостовика на смятие
где  - опорная площадь замка
25