Материал: Теория формообразования деталей при механической обработке. методические указания к выполнению лабораторных работ для студентов направления подготовки 15.04.01 «Машиностроение». Жачкин С.Ю., Краснова М.Н
Министерство науки и высшего образования Российской Федерации
Федеральное государственное бюджетное образовательное учреждение высшего образования
"Воронежский государственный технический университет"
Кафедра автоматизированного оборудования машиностроительного производства
Теория формообразования деталей при механической обработке
Методические указания к выполнению лабораторных работ
для студентов направления подготовки 15.04.01 «Машиностроение», профиля «Обеспечение качественноточностных характеристик при изготовлении изделий в автоматизированном машиностроительном производстве» всех форм обучения
Воронеж 2021
1
УДК 621.01(07) ББК 34.5 я7
Составители:
д-р техн. наук, проф. С. Ю. Жачкин канд. техн. наук, доц. М. Н. Краснова
Теория формообразования деталей при механической обработке: методические указания к выполнению лабораторных работ для студентов направления подготовки 15.04.01. «Машиностроение», профиля «Обеспечение качест- венно-точностных характеристик при изготовлении изделий в автоматизированном машиностроительном производстве» всех форм обучения / ФГБОУ ВО "Воронежский государственный технический университет"; сост.: С. Ю. Жачкин, М. Н. Краснова. - Воронеж, 2021. - 21 с.
В методических указаниях изложены требования и общие вопросы по выполнению лабораторных работ, рассматриваются вопросы обеспечения точности при упрочнении деталей машин при использовании различных методов технологического воздействия.
Предназначены для студентов направления подготовки 15.04.01. «Машиностроение», профиля «Обеспечение качественно-точностных характеристик при изготовлении изделий в автоматизированном машиностроительном производстве» всех форм обучения.
Методические указания подготовлены в электронном виде и содержатся в файле МУ. МФУПДМ.pdf.
Ил. 2. Табл. 4. Библиогр.:3 назв.
УДК 621.01 (07) ББК 34.5 я7
Издается по решению редакционно-издательского совета Воронежского государственного технического университета
Рецензент – С. Н. Яценко, канд. физ.-мат. наук, доц, кафедры автоматизированного оборудования машиностроительного производства ВГТУ
2

1. ЛАБОРАТОРНАЯ РАБОТА ЭКСПЕРИМЕНТАЛЬНОЕ ИССЛЕДОВАНИЕ ВЛИЯНИЯ УГЛА
РЕЗАНИЯ ИНСТРУМЕНТА НА СОСТАВЛЯЮЩИЕ СИЛЫ РЕЗАНИЯ ПРИ ТОЧЕНИИ РЕЗЦОМ С ТВЕРДОСПЛАВНОЙ ПЛАСТИНОЙ
Цель. Практическое ознакомление с основными принципами исследования влияния геометрии инструмента на силовые параметры обработки.
1.1. Теоретическая часть
Известно, что с уменьшением переднего угла γ возрастает давление стружки на резец. Причина этого — уменьшение угла сдвига и увеличение силы трения по передней поверхности резца, так как при этом стружка все более отклоняется от своего естественного направления. Указанные обстоятельства способствуют деформации и как следствие — увеличению сопротивления резанию. А. Н. Челюсткин на основании данных Тиме, Зворыкина и своих исследований пришел к выводу: в пределах значений δ = 60—90° сила резания Pz прямо пропорциональна углу резания δ. Таким образом, если принять Pz при δ = 75° за единицу (при δ = 75° определяется коэффициент резания), то при любом значении угла δ сила резания Pz будет
δ
Pzδ = Pz75 75
Надо добавить, что степень влияния угла резания на силу Рz уменьшается с увеличением скорости резания. Это объясняется тем, что с увеличением угла δ при малых скоростях усиливается наклеп стружки и поверхности резания, в результате чего повышается сопротивление деформации и трение стружки о резец. Опыты К.В. Савицкого показали, что удельная работа трения непрерывно возрастает с увеличением степени наклепа. При больших, скоростях резания трение, наклеп и деформации уменьшаются, пластичность стружки увеличивается вследствие нагрева, и поэтому с увеличением угла резания силы резания растут, но в меньшей степени, чем это имеет место при пониженных скоростях.
Очевидно, при обработке хрупких металлов (чугун, бронза), когда деформация стружки и наклеп весьма незначительны, угол резания не будет оказывать заметного влияния на силы резания, что и подтверждается на практике.
При работе твердосплавными резцами влияние угла резания на все составляющие силы резания для случая обработки стали можно выразить эмпирическими формулами
Pz = CPzδ zPz
P = CPyδ zPy
Px = CPxδ zPx
При наличии упрочняющей фаски на передней поверхности резца вдоль
3
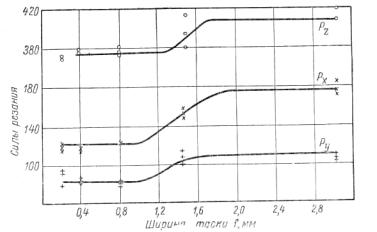
режущей кромки замечается значительное увеличение составляющих резания, как только ширина фаски достигнет определенной величины, зависящей от подачи (рис. 1.1). Надо полагать, что возрастание нагрузки должно быть тем большим, чем выше значение угла резания у самой фаски.
Рис. 1.1. Влияние ширины фаски на составляющие силы резания
1.2. Графоаналитический метод обработки экспериментальных данных
Экспериментально установлено, что составляющие силы резания при точении в зависимости от угла резания могут быть определены по следующим формулам:
P = C |
Pz |
δ zPz |
|
z |
|
|
|
P = CPyδ zPy |
(1.1) |
||
P = C δ zPx |
|
||
x |
Px |
|
|
где Cpx, Cpy Cpz - постоянные коэффициенты, зависящие от физикомеханических свойств материала заготовки и условий обработки;
zpz, zpy, zpx, - показатели степеней, учитывающие влияние режимов реза-
ния;
Значения постоянных коэффициентов показателей степеней и поправочных коэффициентов в выражениях /1.1/ для конкретных условий обработки могут быть определены по однофакторной или многофакторной методике, суть которых состоит в поочередном или одновременном изменении условии обработки.
При изменении только одного из параметров выражение /1.1/ для каждой составляющей силы резания примет свой первоначальный вид:
Графически выражения /1.1/ изображаются в виде графиков степенной функции. Нахождение коэффициентов Cp и показателей степеней zp таких
4
функций при экспериментальных исследованиях упрощается после логарифмирования
ln Pz = lnCpz + zpz lnδ |
(1.2) |
Полученные выражения аналогичны уравнениям первой степени вида
= a + bx |
(1.3) |
|
Таким образом, выражения /1.2/ в двойной логарифмической системе координат, т.е. когда по осям откладываются не сами величины a их логарифмы, изобразятся в виде прямых. При этом показатели степеней, показывающие соответственно степень влияния исследуемого фактора, численно равны танген-
сам углов наклона линий функции Pz = f(δ) к горизонтальной оси |
|
|||||
zp |
= tgα1 |
= |
a1 |
|
(1.4) |
|
b1 |
||||||
|
z |
|
|
|||
|
|
|
|
|
||
Cpz, - коэффициенты, зависящие от материалов заготовки и инструмента, условий обработки и прочих факторов, численно равные составляющей Pz силы резания при единичных значениях t, s, v.
1.3. Порядок выполнения работы
1.Определить физико-механические свойства обрабатываемого материа-
ла.
2.Измерить конструктивные и геометрические параметры резца, диаметр
идлину заготовки.
3.Произвести тарировку динамометра и построить тарировочный график в координатах показания динамометрасила резания.
4.Установить динамометр и заготовку на станок.
5.С помощью динамометра и тарировочного графика определить величи-
ны составляющих силы резания Pz , Ру и Рх в зависимости от изменения угла резания инструмента при постоянных других геометрических параметрах инструмента, глубине резания t =1,0 мм, подаче s =1,0 мм/об и скорости резания v = 20 м/мин и занести данные в таблицу 1.1.
6.На основании полученных данных в логарифмической системе коор-
динат строятся графики зависимостей Pz(Py, Px) = f(δ).
9. На основании данных таблицы 1.1.и построенных графиков графоаналитическим методом определить коэффициенты С и показатели степени zpz, zpy, zpx зависимостей для каждой составляющей силы резания. При этом показатели степени zpz, zpy, zpx определяются как tgα1, tgα2, tgα3 и т. д /выражение /1.4/, а коэффициенты С - подстановкой в выражения 1.1 и 1.2 значений величин составляющих Pz, Ру Рx при соответствующих значениях геометрического параметра инструмента из таблицы 1.1. Каждое из значений zpz, zpy, zpx, Cp определяется не менее трех раз и затем находится среднее арифметическое.
10. На основании полученных зависимостей Pz(Py, Px) = f(δ) сделать вы-
5