Курсовая работа (т): Тепловой расчет методической печи
Тепловой расчет методической печи
Государственное бюджетное образовательное учреждение
среднего профессионального образования Свердловской области
«Нижнетагильский горно-металлургический колледж
им. Е. А. и М. Е. Черепановых»
специальность 150106
«Обработка металлов давлением»
группа
07-3К
КУРСОВОЙ ПРОЕКТ
по дисциплине Теплотехника
тема:
Тепловой расчет методической печи
Руководитель проекта
И.В. Прокопьева
Разработал:
Е.А. Колос
ВВЕДЕНИЕ
Высокопроизводительная и экономичная работа прокатных цехов в значительной степени определяется состоянием и работой нагревательных печей. Наиболее распространенными из них являются методические нагревательные печи.
Методические печи, как и другие нагревательные устройства, представляют собой агрегаты, в которых происходят сложные комплексные теплотехнические процессы сжигания топлива, движения газов, теплообмена, нагрева металла. Вместе с тем, как теплообменные аппараты, они имеют свои специфические особенности.
По принципу действия методическая печь является непрерывной печью, хотя посадка в нее слитков или заготовок совершается через те или иные промежутки времени.
Одной из основных особенностей методических печей является противоточное движение в них газов и металла. Однако, возможны печи и с прямоточным движением газов и металла.
Тепловой и температурный режимы работы
методических печей неизменны во времени. Вместе с тем температура в
методических печах значительно меняется по длине печи. Характер изменения
температуры, зависящий от требуемого графика нагрева металла, определяет как
количество и назначение зон печи, так и режим теплообмена в каждой из них.
Холодный металл поступает в зону наиболее низких температур и, продвигаясь
навстречу дымовым газам, температура которых все время повышается, постепенно
(методически) нагревается.
1. ОБЩАЯ
ЧАСТЬ
1.1. Описание
конструкции печи
Конструкцию методических печей выбирают в зависимости от типа стана и вида топлива. Тип стана определяет производительность печей, толщину применяемой заготовки, температуру нагрева металла и его сортамент. От вида используемого топлива зависит конструкция горелочных устройств и применение рекуператоров.
Методические толкательные печи до самого последнего времени удовлетворяли требованиям по производительности и удельному расходу тепла. В последнее время наметилась прогрессивная тенденция к увеличению длины заготовки, и как следствие, к увеличению ширины нагревательных печей. Уширение толкательных методических печей значительно усложняет их эксплуатацию, особенно удаление окалины с пода печи.
При нижнем обогреве вдоль печи прокладывают глиссажные трубы, по которым движется металл. В томильной зоне глиссажныж труб нет, так как в местах соприкосновения заготовки с водоохлаждаемыми трубами металл прогревается хуже, и на его поверхности образуется тёмные пятна. Поэтому в трёхзонных печах с нижним обогревом томильная зона предназначена не только для выравнивания температуры по толщине металла, но и для ликвидации тёмных пятен на нижней поверхности заготовки.
В настоящее время предпринимаются попытки использования двухстороннего нагрева и в пределах томильной зоны. Для этого используют мощные глиссажные шины особой конструкции, в которых отсутствует возможность охлаждения металла снизу.
Большое значение для работы методических печей имеет способ выдачи металла из печи. Различают торцовую и боковую выдачи металла. При торцевой выдаче необходим толкатель, который выполняет и роль выталкивателя. Для печей с боковой выдачей устанавливают не только толкатель, но и выталкиватель, поэтому такие печи при размещении в цехе требуют больших площадей. Однако с точки зрения тепловой работы печи с боковой выдачей имеют преимущества. При торцовой выдаче через окно выдачи, расположенное ниже уровня пода печи, происходит интенсивный подсос холодного воздуха. Явление подсоса усиливается инжектирующим действием горелок, расположенных в торце томильной зоны. Подсосанный в печь холодный воздух вызывает излишний расход топлива и способствует интенсивному зарастанию подины печи образовавшейся окалиной.
В методических печах с нижним обогревом на каждый ряд движущихся в печи заготовок устанавливают по две - три продольные глиссажные трубы. Для предохранения труб от истирающего воздействия движущегося металла к ним приваривают металлические прутки. Продольные глиссажные трубы в значительной части методической зоны опираются на продольные огнеупорные столбики. В высокотемпературной зоне продольные глиссажные трубы опираются на поперечные водоохлаждаемые трубы, расположенные на расстоянии 1 - 1,5 м одна от другой.
Концы поперечных труб выведены за пределы печи и прикреплены к вертикальным стойкам каркаса. В середине поперечные глиссажные трубы опираются на вертикальную опору, выполненную из пары водоохлаждаемых труб, футерованных снаружи огнеупорным кирпичом. Чтобы снизить охлаждающее действие глиссажных труб, предусматривают тепловую изоляцию, в качестве которой применяют специальные огнеупорные блоки. Блоки нанизывают на трубу и прикрепляют специальными металлическими штырями.
Потери тепла с охлаждающей водой при использовании набивной изоляции с шипами, по сравнению с потерями при неизолированной трубе, снижаются в 2 - 3 раза, а при навесной изоляции из сегментов или блоков их удаётся снизить в 4,6 - 6,3 раза.
Глиссажные трубы устанавливают только в методической и сварочной зонах; в томильной зоне глиссажных труб нет, и металл прогревается по сечению, находясь на монолитном огнеупорном поду. Одновременно с прогревом, по сечению удаляются тёмные пятна на нижней поверхности металла, возникшие от охлаждающего действия глиссажных труб в методической и сварочной зонах.
Температурный режим печи следует
выбирать таким образом, чтобы время нагрева металла в 850 - 900 до
температуры прокатки (1200) было как
можно короче.
При торцевом отоплении характер изменения температуры по длине печи определяет число и назначение ее зон. Металл поступает в зону наиболее низких температур и, продвигаясь навстречу дымовым газам, температура которых все повышается, постепенно нагревается. Методические печи по числу зон нагрева металла могут быть двух-, трех- и многозонные.
Методическая зона - первая (по ходу металла), с изменяющейся по длине температурой. В этой зоне металл постепенно подогревается до поступления в зону высоких температур (сварочную). Во избежание возникновения чрезмерных термических напряжений часто необходим медленный нагрев металла в интервале температур от 0 до 5000С. Вместе с тем методическая зона представляет собой противоточный теплообменник. Находящиеся в состоянии теплообмена дымовые газы и металл двигаются навстречу друг другу.
Металл нагревается дымовыми газами, т.е утилизирует тепло дымовых газов, отходящих из зоны высоких температур. Общее падение температуры дымовых газов в методической зоне весьма значительно. Обычно в зоне высоких температур методических печей температура газов держится на уровне 1300-14000С, в конце же методической зоны она находится в пределах 850-11000С. Методическая зона значительно увеличивает коэффициент использования тепла, который достигает 40-45%.
Зона высоких температур или сварочная - вторая по ходу металла. В этой зоне осуществляется быстрый нагрев поверхности заготовки до конечной температуры. Температура нагрева металла в методических печах обычно составляет 1150-12500С. Для интенсивного нагрева поверхности металла до этих температур в сварочной зоне необходимо обеспечить температуру на 150-2500С выше, т.е. температура газов в сварочной зоне должна быть 1300-14000С.
Томильная зона (зона выдержки) - третья по ходу металла. Она служит для выравнивания температур по сечению металла. В сварочной зоне до высоких температур нагревается только поверхность металла. В результате создается большой перепад температур по сечению металла, недопустимый по технологическим требованиям. Температуру в томильной зоне поддерживают всего на 30-500С выше необходимой температуры нагрева металла. Поэтому температура поверхности металла в томильной зоне не меняется, а происходит только выравнивание температуры по толщине заготовки.
Подобный режим нагрева необходим в
тех случаях, когда нагревают заготовки, в которых может возникнуть значительный
перепад температур по толщине (более 2000С на 1 м толщины металла).
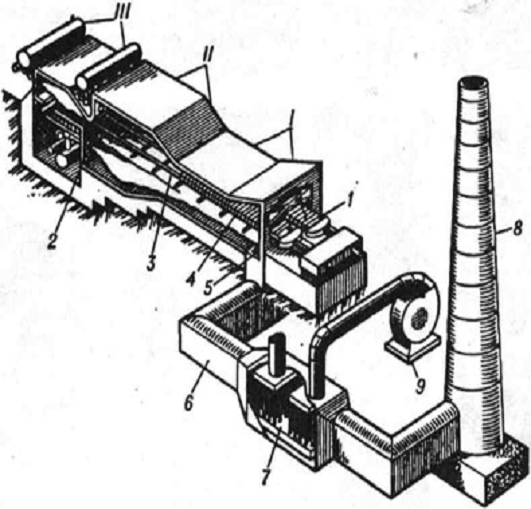 - методическая
зона; II - сварочная зона; III - томильная зона; 1 - толкатель; 2 - горелка; 3
- охлаждаемые подовые трубы; 4 - нагреваемые заготовки; 5 - вертикальный канал
для отвода продуктов сгорания (дымопад); 6 - дымовой боров; 7 - рекуператор; 8
- дымовая труба; 9 - воздушный вентилятор
Рисунок 1 - Общий вид трёхзонной толкательной
методической печи
1.2. Сухая очистка
газов
Аппараты сухой очистки газов, применяемые в черной металлургии, предназначены для очистки технологических и аспирационных газов только от пыли. По принципу действия они разделяются на гравитационные, инерционные, центробежные, электрические и фильтрующие.
В зависимости от требований, предъявляемых к степени очистки газов, свойств и дисперсного состава пыли, аппараты сухой очистки газов могут применяться как самостоятельно, так и в сочетании с другими газоочистными аппаратами.
К гравитационным аппаратам относятся пылевые
камеры, которые имеют различные конструктивные модификации. Осаждение пыли в
гравитационных пылеуловителях происходит под действием силы тяжести на частицу.
На нее оказывает влияние и сила взаимодействия с несущим потоком газа. В
гравитационных пылеуловителях создаются такие условия, при которых сила тяжести
преобладает над силой взаимодействия частицы пыли с потоком газа вследствие
резкого снижения скорости газа в сечении пылевых камер. Как правило, гравитационные
пылеуловители применяются в качестве первой ступени очистки газов - грубой и
позволяют улавливать пыль с размером частиц более 100 мкм. Для улавливания
более мелких частиц пыли гравитационные пылеуловители не применяются.
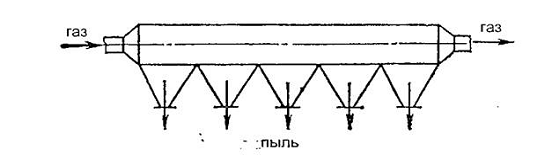
Рисунок 2. - Простейшая пылеосадительная камера
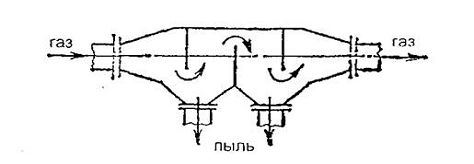
Рисунок 3. - Пылеосадительная камера с
перегородками
Центробежные пылеуловители являются наиболее
распространенными аппаратами для сухой очистки газов; конструктивно эти
аппараты выполнены в виде циклонов. Принцип работы их основан на использовании
центробежных сил, возникающих при вращательно-поступательном движении газового
потока в корпусе циклона. Такое движение обеспечивается путем тангенциального
ввода газа в циклон под углом наклона входного патрубка к горизонтали. При этом
под действием центробежных сил частицы пыли отбрасываются к стенке корпуса
циклона и с частью газов поступают в бункер. В бункере происходит отделение
пыли от газа, который затем через центральный газоотводящий патрубок выходит с
основной массой газов. Из бункера пыль выводится через затворный аппарат типа
мигалка.
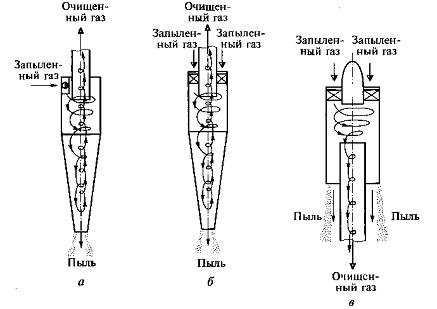
а - циклон с тангенциальным вводом; б- осевой циклон с реверсивным потоком; в - осевой прямоточный циклон
Рисунок 4. - Конструкции циклонных аппаратов
Для очистки газов в больших объемах, например агломерационных, возможно применение батарейных циклонов.
Батарейный циклон состоит из большого количества
циклонов небольших размеров, объединенные в одном корпусе и имеющих общий
подвод и отвод газов. Целесообразность применения батарейных циклоном
обусловлена, как правило, местными условиями компоновки газоочистных
сооружений. С точки зрения эффективности очистки газов следует отдать
предпочтение групповым циклонам.
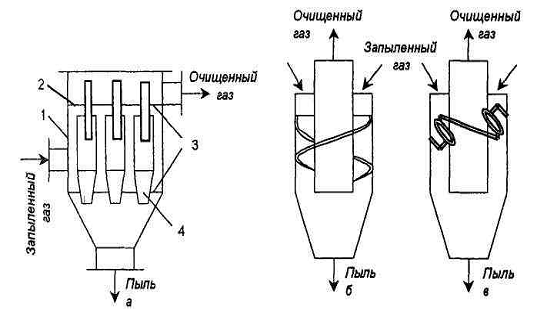
а - схема: 1- корпус; 2 - распределительная камера; 3 - решетки; 4 - циклонный элемент; б - элемент с направляющим аппаратом типа "винт"; в - элемент с направляющим аппаратом типа "розетка"
Рисунок 5. - Батарейный циклон
К инерционным пылеуловителям относятся вихревые аппараты, которые в настоящее время находят широкое применение для высокоэффективной сухой очистки газов. Вихревой пылеуловитель работает по следующему принципу. Запыленный газ поступает в аппарат снизу через лопаточный завихритель, при этом создаются центробежные силы, которые отбрасывают пыль к стенкам корпуса аппарата. В предварительно закрученный поток подают через специальные сопла, тангенциально установленные под углом к вертикали, вторичный воздух. Запыленный поток получает дополнительное вращательное движение, что усиливает влияние центробежных сил и обеспечивает отвод скопившейся у стенок корпуса аппарата пыли в бункер-накопитель. Отвод очищенных газов осуществляется через регулирующую диафрагму, закрывающую корпус аппарата.
При прочих равных условиях вихревой пылеуловители по сравнению с аппаратами инерционного типа и обычными циклонами имеет значительно большую эффективность улавливания мелкодисперсной пыли (до 50 мкм).
Приняты следующие эффективные диаметры вихревых аппаратов: 200, 300, 500, 600, 1350 мм. Средняя скорость газа по сечению рабочей полости аппарата не должна превышать 7,2 м/с. Скорость истечения газа из сопла с завихрителем не должна быть меньше 50-70 м/с; расход вторичного воздуха (или очищенного газа) составляет 20-25 %. Угол наклона сопел вторичного дутья выбирается из условий необходимой эффективности очистки газов и колеблется в пределах 12-24°. Применение вторичной подачи воздуха увеличивает коэффициент очистки газов примерно на 18 %
Вихревые аппараты характеризуются компактностью
и высокой надежностью в эксплуатации; могут применяться в агломерационном,
доменном, огнеупорном и других производствах.
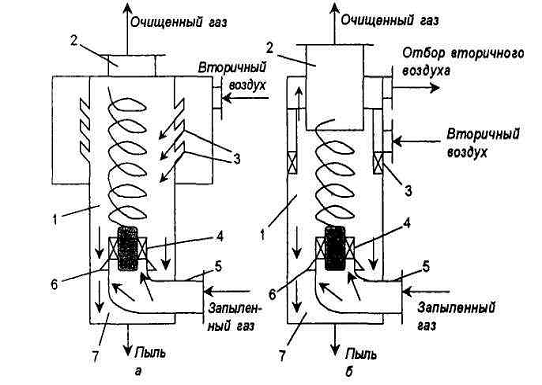
а - соплового типа; б - лопаточного типа; 1 - камера; 2 - выходной патрубок; 3 - сопла; 4 - лопаточный завихритель типа "розетка"; 5 - входной патрубок; 6 - подпорная шайба; 7 - пылевой бункер; 8 - кольцевой лопаточный завихритель
Рисунок 6. - Вихревой пылеуловитель
Очистка газов методом фильтрации производится а фильтрах тканевых и с пористой перегородкой. Наиболее распространенными тканевыми фильтрами являются pyкавные. На рис. 6 показана принципиальная схема работы таких фильтров. Конструктивно фильтр выполнен и виде герметичного корпуса, разделенного на несколько камер, в которых размещены рукава из ткани. Камеры имеют коллекторы загрязненного и очищенного газа. Коллектор загрязненного газа снабжен бункером для пыли. Газ из этого коллектора поступает внутрь рукава, где фильтруется и откуда выходит в коллектор очищенного газа. Частицы пыли, осаждающиеся на поверхности ткани, накапливаются, что приводит к повышению гидравлического сопротивления рукава. По достижении οпределенного перепада давления производится регенерация рукавов.
Для выполнения операции регенерации камера
отключается от коллектора загрязненного газа. Таким образом, камеры фильтра
работают поочередно, в результате чего количество работающих камер на одну
меньше общего их количества.
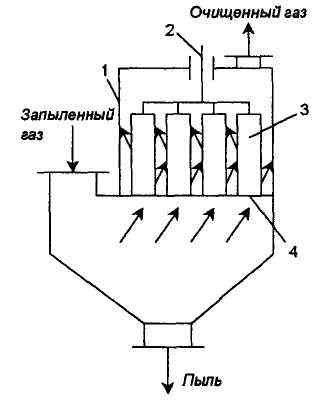
- корпус; 2 - встряхивающее устройство; 3 - рукав; 4 - распределительная решетка
Рисунок 7. - Рукавный фильтр
2. СПЕЦИАЛЬНАЯ ЧАСТЬ
2.1. Расчет горения
топлива
Таблица 1-состав сухого газа, %
|
Наименование газа |
Состав сухого газа, % |
Влажность, г/м3 |
||||||
|
|
CO2 |
CO |
H2 |
CH4 |
C4H10 |
N2 |
O2 |
|
|
природный |
0,1 |
0,5 |
1,0 |
94,2 |
3,1 |
1,0 |
0,1 |
10 |