Курсовая работа (т): Туге обертання та його ремонт
3. Послідовність розбирання, необхідне устаткування та інструмент
Рульове керування служить для зміни й збереження вибраного водієм напрямку руху автомобіля. Зміна напрямку руху здійснюється поворотом у горизонтальній площині передніх направляючих коліс відносно задніх коліс.
Рульове керування
складається з рульового механізму і рульового приводу [11, с. 170].
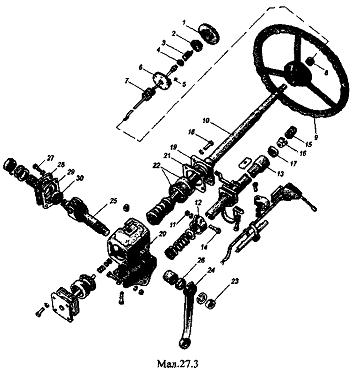
Рис. 3.1. Склад рульового керування ГАЗ-53А [11,
с. 170]
Рульовий механізм складається з рульового (кермового) колеса; рульового вала; рульової колонки; передачі типу черв'як-ролик або поршень - рейка - зубчастий сектор, на валу якої кріпиться сошка рульового приводу.
Рульовий механізм перетворює обертальний рух рульового (кермового) колеса з рульовим валом у зворотно-поступальний рух вільного кінця сошки і збільшує зусилля, яке прикладається до рульового колеса. Наявність у рульовому механізмі великого передаточного числа (від 15 до 30) полегшує керування автомобілем. Передаточне число визначається відношенням кута повороту рульового колеса до кута повороту керуючих коліс автомобіля.
Послідовність розбирання рульового механізму на ГАЗ-53А:
вийміть кнопку сигналу звуку 1;
зніміть пружину 3 кнопки сигналу звуку й сідло 4;
відкрутіть викруткою гвинт 5 кріплення контактної платини 6 і зніміть пружину «маси» 7;
відкрутіть гайку 8 кріплення керма 9 на валі рульового керування 10;
зніміть кермо з вала рульового керування;
вставте картер рульового механізму в лещата горизонтально, так щоб був вільний доступ до всіх вузлів, які розбиратимуться;
відкрутіть гайку 11 кріплення хомута 12 рульової колонки 13;
вийміть болт 14 кріплення хомута;
вийміть пружину 15 розтискувального кільця 16 підшипника 17 рульової колонки;
зніміть рульову колонку 13 з пружиною;
викрутіть чотири болти 18 кріплення верхньої кришки 19 картера рульового механізму;
зніміть верхню кришку 19 з прокладкою 21 і вийміть підшипник 22 із сепаратором;
відкрутіть гайку 23 кріплення сошки 24;
зніміть гайку 23 з шайбою;
зніміть сошку 24 з вала сошки 25 рульового керування з сальником 26;
викрутіть чотири болти 27 кріплення бокової кришки картера рульового механізму;
зніміть бокову кришку з прокладкою 29, підшипником 30 і валом сошки 25 рульового керування з роликом у зборі;
викрутіть болти кріплення нижньої кришки картера і зніміть із них шайби;
зніміть нижню кришку із трубкою, упорну шайбу, пружину і вийміть із гнізда вала рульового механізму ущільнювального кільця;
зніміть регулювальні прокладки нижньої кришки картера;
накладіть на кінець вала з різзю рульового механізму дерев'яний брусок і легкими ударами молотка по йому випре-суйте зовнішнє кільце і вийміть підшипник [12, с. 326].
Матеріальне забезпечення: Автомобіль ГАЗ-53А з встановленим на них рульовим керуванням; рульовий механізм автомобіля ГАЗ-53А; схеми і плакати рульового керування автомобілів цих марок; необхідна література.
Обладнання та інструменти: Паралельні лещата; торцеві ключі 14, 24, 27 мм, ключі гайкові двосторонні; коловоротні ключі 12 і 14 мм; викрутка; бронзова правка; молоток 0.5 кг; ганчірки (технічна серветка).
Встановлюючи підшипники
рульового механізму автомобіля ГАЗ-53А, обов'язково змащуйте їх солідолом. Щоб
встановити ролик у середнє положення відносно черв'яка, треба спочатку
визначити загальну кількість обертів рульового колеса, а потім із будь-якого
крайнього положення його відлічити половину загальної кількості обертів [13, с.
190].
4. Очищення та
дефектування деталей рульового керування ГАЗ-53А
У багатьох випадках якість відновлення зношених деталей залежить від чистоти поверхні, яка відновлюється. Так, при зварюванні, металізації, електролітичному покритті міцність зчеплення металу, який наноситься, залежить від попередньої підготовки поверхні деталі, у тому числі від повноти видалення з поверхні технологічних забруднень. Якість очищення впливає на продуктивність праці ремонтних робітників, визначає рівень культури виробничого процесу ремонту автомобілів.
Основними забруднювачами деталей є: нагар, накип, смолянисто-масляні відкладення, асфальтно-бітумні залишки і ін. Видалення цих забруднювачів - складний фізико-хімічний процес, який пов'язаний з властивостями молекулярно-механічного зчеплення.
Фізико-хімічні основи видалення технологічних забруднень розроблені академіком П.А. Ребіндером. Згідно цієї теорії, процес зняття забруднень включає механічне, теплове, хімічне, фізичне і інші дії [14, с. 98].
При високій температурі в'язкість відкладень зменшується, вони розм'якшуються і, отже, більш легко відшаровуються від поверхні деталі. Хімічно активні речовини (луги і ін.), адсорбуючи на поверхні забруднень, розпушують їх, знижують поверхневий натяг масляних плівок. Механічна дія струменя миючого розчину інтенсифікує процес відшаровування і зняття плівки забруднення. Ультразвук, вібрації і інші фізико-механічні процеси сприяють розриву адсорбційно-молекулярних зв'язків між частками відкладень і поверхнею металу деталі. Найбільш ефективна для зняття забруднень комплексна дія декількох факторів.
Найбільш поширений миючий засіб в ремонтному виробництві - розчин каустичної соди, який проте, має високу токсичність та не може застосовуватися для очищення і миття деталей з алюмінію і його сплавів. Алюміній (як амфотерний метал) реагує з лугами з утворенням розчинної солі - алюмінату натрію, тому для знежирення деталей з алюмінію і алюмінієвих сплавів використовують розчини на основі кальцинованої соди (10… 15 г./л), з додаванням тринатрійфосфату (10…25 г./л) і рідкого скла (10… 15 г./л).
Залежно від призначення застосовуються 10…20%-ні водні розчини препарату. Він придатний для миття деталей з чорних і кольорових металів, не викликає їх руйнування.
Виварюють деталі в
стаціонарних виварювальних ваннах (рис. 4.1) лужними розчинами або синтетичними
препаратами при температурі 80°С. Відстій смолянистих і масляних забруднень
збирається під решітками 4 на дні металевої ванни 3. Для видалення пари
токсичних речовин служить зонд. При виварюванні забруднення видаляються за
рахунок теплової і адсорбційно-хімічної дії миючого розчину [15, с. 130].
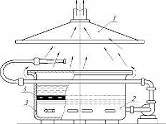
Рис. 4.1. Ванна для виварювання деталей:
- витяжний зонд; 2 -
пристрій для нагрівання миючого розчину; 3 - ванна; 4 - решітка [15, с. 130]
Деталі виварюються протягом 2…4 год. Переваги способу: простота, можливість застосування сильнодіючих концентрованих миючих розчинів.
Струменева мийка полягає
в механічній, хімічній і термічній дії струменя миючого розчину на забруднену
поверхню в мийних машинах прохідного або тупикового типу. Схема камери мийної
машини прохідного типу приведена на рис. 4.2. Деталі для миття підвішують на
гаки 7 підвісного рухомого конвеєра 5 [15, с. 131].
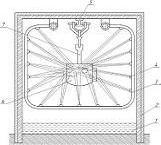
Рис. 4.2. Камера
прохідного типу для струменевого миття деталей з підвісним конвеєром: 1 -
ємність для збирання миючої рідини; 2 - каркас мийної машини; 3 - труба
(колектор) для підведення миючої рідини; 4 - насадки (розбризкувачі); 5 -
підвісний конвеєр; 6 - деталь; 7 - гак для навішування деталей [15, с. 131]
В ремонтному виробництві застосовуються одно-, двокамерні і конвеєрні машини.
Вібраційне миття здійснюється, як правило, в машинах закритого типу. Виникаючий під дією вібрації турбулентний рух рідини інтенсифікує відшарування забруднень. Електромагнітний або механічний вібратор створює коливання частотою 20 Гц і амплітудою 2…20 мм. Продуктивність вібраційної мийки в 1.… 2 рази вища струменевої.
При віброабразивній мийці (очищенні) деталі поміщаються в абразивне середовище і піддаються інтенсивним коливанням. Розроблена і використовується установка ОМ-3025 для очищення дрібних деталей від нагару.
При пневмомеханічному
очищенні деталей в спеціальних установках типу ОМ-3181 (рис. 4.3) поверхня
деталі обдувається стисненим повітрям (р = 0,5…0,6 МПа) з кісточковою крошкою
(з кісточок абрикоси), металічним дробом або капроновими гранулами ∅0,5…0,8 мм [16, с. 141].
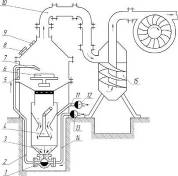
Рис. 4.3. Установка для пневмомеханічного очищення деталей кісточковою крошкою:
- змішувач; 2, 11, 14 -
трубопроводи; 3 - бункер; 4 - клапан; 5 - дверцята; 6 - обертовий стіл; 7 -
сопло; 8 - кришка; 9 - вікно; 10 - патрубок; 12, 13 - вентилі; 15 - циклон [16,
с. 141]
Через вентиль 13 установки по трубопроводу 14 стиснуте повітря поступає в змішувач 1, де, захоплюючи з бункера 3 крошку, подає її по трубопроводу 2 до сопла 7. Деталі завантажують через дверцята 5 і укладають на стіл 6, який виконує обертовий рух. Нагар, бруд і пил кісточкової крошки відсмоктуються через патрубок 10. Крошка, що накопичилася, після закінчення роботи висипається через клапан 4 в бункер 3 для повторного використовування. Нагар залишається в циклоні 15.
Для зняття старої фарби і нагару ефективно застосовувати піскоструминну обробку дрібним кварцовим піском.
Ультразвукова мийка відбувається під дією кавітації рідини, що супроводжується гідравлічними ударами великої потужності. Ультразвукові коливання миючої рідини створюються за допомогою генераторів типу УЗГ-10 і магнітострикційних перетворювачів ПМС. Деталі, що очищуються, завантажують у ванну на рамках (підвісках), що покращує розповсюдження ультразвукових хвиль на забруднену поверхню. Ультразвукове очищення досить продуктивне; його тривалість -2…5 хв. Застосування ультразвуку ефективне для очищення деталей від нагару [17, с. 201].
Електрохімічне миття і знежирення деталей частіше за все здійснюються в електролітичних ваннах. Деталь, що очищається, навішується на катод; як електроліт використовується розчин на основі каустичної соди. Протікає слабка електрохімічна реакція, що супроводжується інтенсивними виділеннями пухирців водню, який сприяє зняттю відкладень з поверхні деталі.
Існують і інші методи очищення і миття деталей. Зокрема, стару фарбу в практиці ремонтного виробництва ефективно видаляють хімічним шляхом - за допомогою змивів. Синтетичні емалі знімають змивом АФТ-1, нітроемалі - змивом СД. Змиваючі препарати наносять на поверхню пульверизатором або волосяною кісточкою; через 15…20 хв. фарба спучується і легко видаляється.
Дефектація - це процес виявлення технічного стану деталей шляхом порівняння фактичних показників з даними технічної документації (ТУ, робочим кресленням деталі і т.д.). За допомогою дефектації виявляють можливість наступного використання деталей у вузлах без відновлення, з відновленням або встановлюють її непридатність для подальшої роботи, тобто вибраковують.
Технічні умови на дефектацію складають на підставі аналізу умов роботи деталі, її фізико-механічних властивостей та інших показників. В технологічних картах на дефектацію вказують основні відомості про деталь, її матеріал, термічну обробку, а також можливі дефекти, способи їх виявлення, номінальні і граничні розміри і т.д.
При дефектації деталі сортують на п'ять груп з маркуванням їх фарбою відповідного кольору:
придатні - зеленою;
підлягаючі відновленню на даному підприємстві - білою;
підлягаючі відновленню на спеціалізованих підприємствах - синьою;
непридатні (вибраковані) - червоною [18, с. 222].
Після сортування придатні деталі відправляють у відділення комплектації, непридатні - на склад металобрухту або використовують як матеріал для виготовлення інших деталей. Деталі, що підлягають відновленню, транспортують на склад ДЧР (деталей, які чекають ремонту).
Громіздкі деталі (рами, кабіни, картери задніх мостів, і т. п.) контролюють безпосередньо на робочих місцях.
Причинами вибракування деталей може бути граничний і аварійний знос, при появі яких подальша експлуатація деталей стає неможливою.
Зовнішній огляд застосовується для візуального визначення технічного стану всіх деталей і вузлів та виявлення таких явних дефектів, як поломки, викрошування, тріщини, погнутість, пошкодження різі, пробоїни і т.д.
Обстукування призначене для визначення стану нерухомих з'єднань. Цим способом виявляють ослаблення посадок заклепок, шпильок, штифтів, втулок, кілець, наявність тріщин в корпусних деталях. При легкому простукуванні всі деталі з щільними і нерухомими посадками видають дзвінкий, металевий звук, а у разі тріщин або послабленої посадки - глухий [19, с. 234].
Знос деталей визначають за допомогою різних способів вимірювання універсальними і спеціальними вимірювальними засобами. Вибір засобів і методів вимірювань залежить від точності визначення розмірів, конструктивних особливостей деталей, частоти вимірювань (тобто типу виробництва). Необхідно прагнути по можливості застосовувати прості методи і засоби вимірювань.
Приховані (неявні) дефекти деталей визначають за допомогою фізичних методів: магнітної, люмінесцентної, ультразвукової дефектоскопії, а також гідравлічним і пневматичним випробуваннями. Цими методами виявляють приховані тріщини, раковини у валах, металоконструкціях і ін.
Магнітна дефектоскопія заснована на появі магнітного поля розсіяння при проходженні магнітного потоку через дефект. В цьому випадку дефект порушує суцільність металу, внаслідок чого змінюється його магнітна проникність. Магнітна дефектоскопія застосовується для феромагнітних матеріалів. Деталь посипають феромагнітним порошком (відсортованим металевим шліфувальним пилом) або суспензією, приготованою з трансформаторного масла (40%), гасу (60% об'єму суміші) з додаванням 50 г./л магнітного порошку. Під дією магнітного поля розсіяння порошок або суспензія намагнічується і притягується до країв дефектної ділянки (як до полюсів магніту). На ремонтних підприємствах широке розповсюдження отримав універсальний магнітний дефектоскоп М-217 [20, с. 109].
Люмінесцентна дефектоскопія заснована на здатності деяких речовин (люмінофорів) поглинати променисту енергію і віддавати її у вигляді свічення при дії ультрафіолетового проміння. Цим способом виявляють приховані дефекти в деталях з чорних і кольорових металів і неметалічних матеріалів.
Для контролю на поверхню деталі наносять люмінесцентний розчин наступного складу: трансформаторне масло, гас і бензин в об'ємному співвідношенні 1:2:1 з додаванням 0,25 г./л дефектоля (речовина золотисто-зеленого кольору, що підсилює яскравість свічення). Через 10… 15 хв. деталь протирають і наносять на контрольовані ділянки порошок тальку або вуглекислого натрію і опромінюють ртутно-кварцовою лампою. Порошок витягує з тріщин і пір люмінофор, який у вигляді свічення вказує на дефектні місця. В практиці використовують стаціонарний дефектоскоп ЛДА-3.
Ультразвукова дефектоскопія заснована на здатності ультразвукових коливань розповсюджуватися в матеріалі на велику глибину у вигляді направлених пучків і відбиватися від дефектної ділянки внаслідок різкої зміни акустичного опору середовища. В практиці використовуються дефектоскопи, що працюють по тіньовому методу і методу віддзеркалення.
По тіньовому методу
деталь 3 (рис. 4.4) поміщається між випромінювачем 2 і приймачем 5, які мають
п'єзоелектричні пластини. В разі відсутності дефекту ультразвукові коливання
передаються деталі, а від неї на п'єзоелектричну пластину приймача 5 і далі на
індикатор 7 (стрілка відхиляється від нуля). Якщо дефект знайдений,
ультразвукові хвилі 4 не відбиваються і не потрапляють на п'єзоелектричну
пластину приймача 5, внаслідок чого за дефектною ділянкою деталі утворюється
звукова тінь і індикатор 7 дефектоскопа не дає показів [21, с. 361].
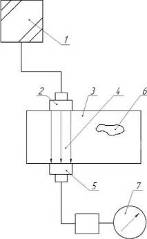
Рис. 4.4. Схема ультразвукового дефектоскопу, який працює по тіньовому методу:
- ультразвуковий
генератор; 2 - випромінювач; 3 - деталь; 4 - ультразвукові хвилі; 5 - приймач;
6 - дефект; 7 - індикатор [21, с. 361]