Материал: Визуальный контроль
 МИНИСТЕРСТВО
ОБРАЗОВАНИЯ И НАУКИ РОССИЙСКОЙ ФЕДЕРАЦИИ
ФЕДЕРАЛЬНОЕ ГОСУДАРСТВЕННОЕ БЮДЖЕТНОЕ ОБРАЗОВАТЕЛЬНОЕ УЧРЕЖДЕНИЕ
ВЫСШЕГО ОБРАЗОВАНИЯ
«НИЖЕГОРОДСКИЙ ГОСУДАРСТВЕННЫЙ ТЕХНИЧЕСКИЙ УНИВЕРСИТЕТ
им. Р.Е. АЛЕКСЕЕВА»
Кафедра «Кораблестроения и авиационная техника»
ОТЧЕТ
по лабораторной работе
«Визуальный контроль сварных швов судовых конструкций»
Выполнил:
ст. гр. 17-КС-1
Угулава Р. Г.
Проверил:
Шайдулин М.Г.
Нижний Новгород, 2018
Введение
 Цель
работы:
ознакомиться с методами визуального
контроля сварных швов судовых конструкций
и системой оценки качество сварного
шва.
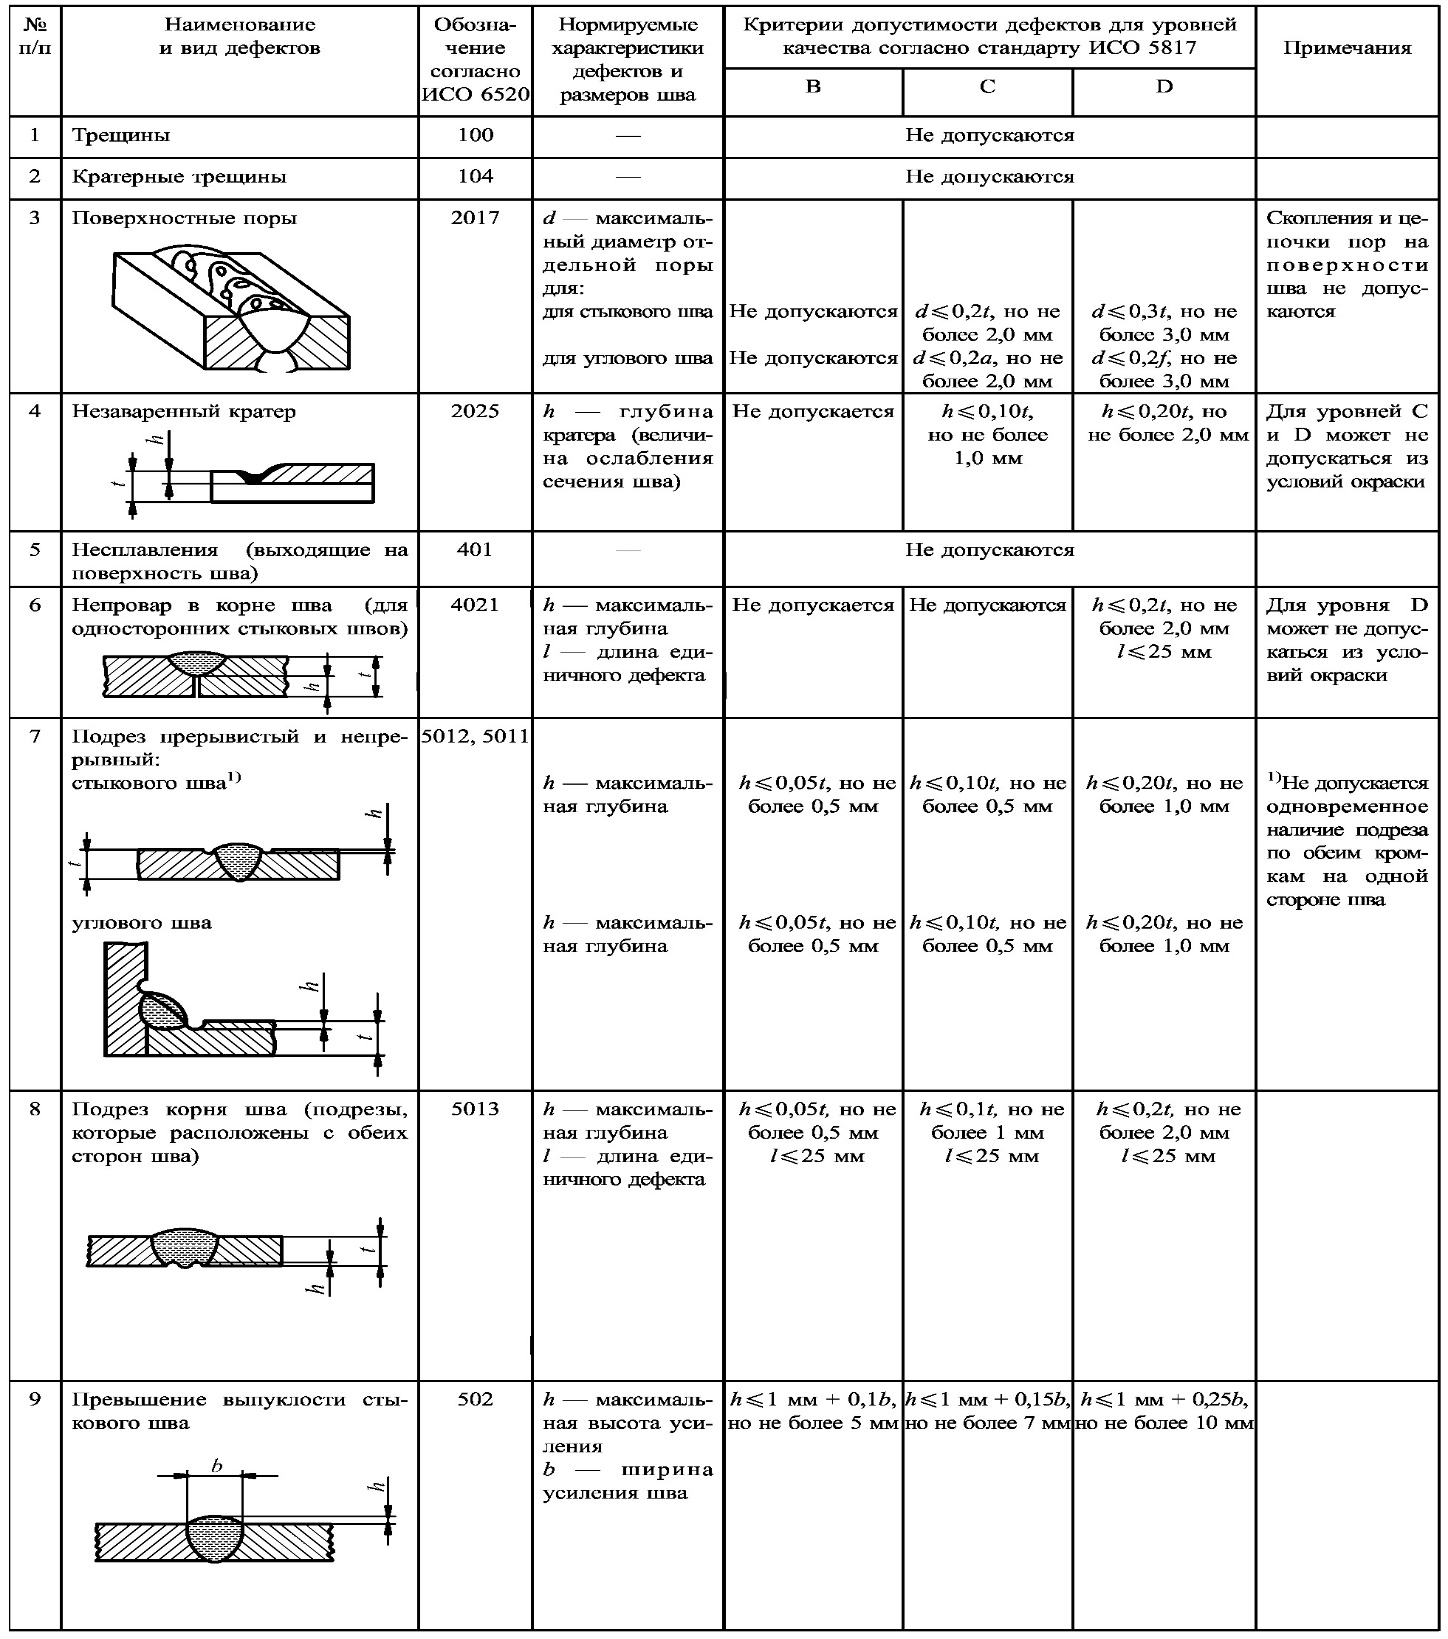
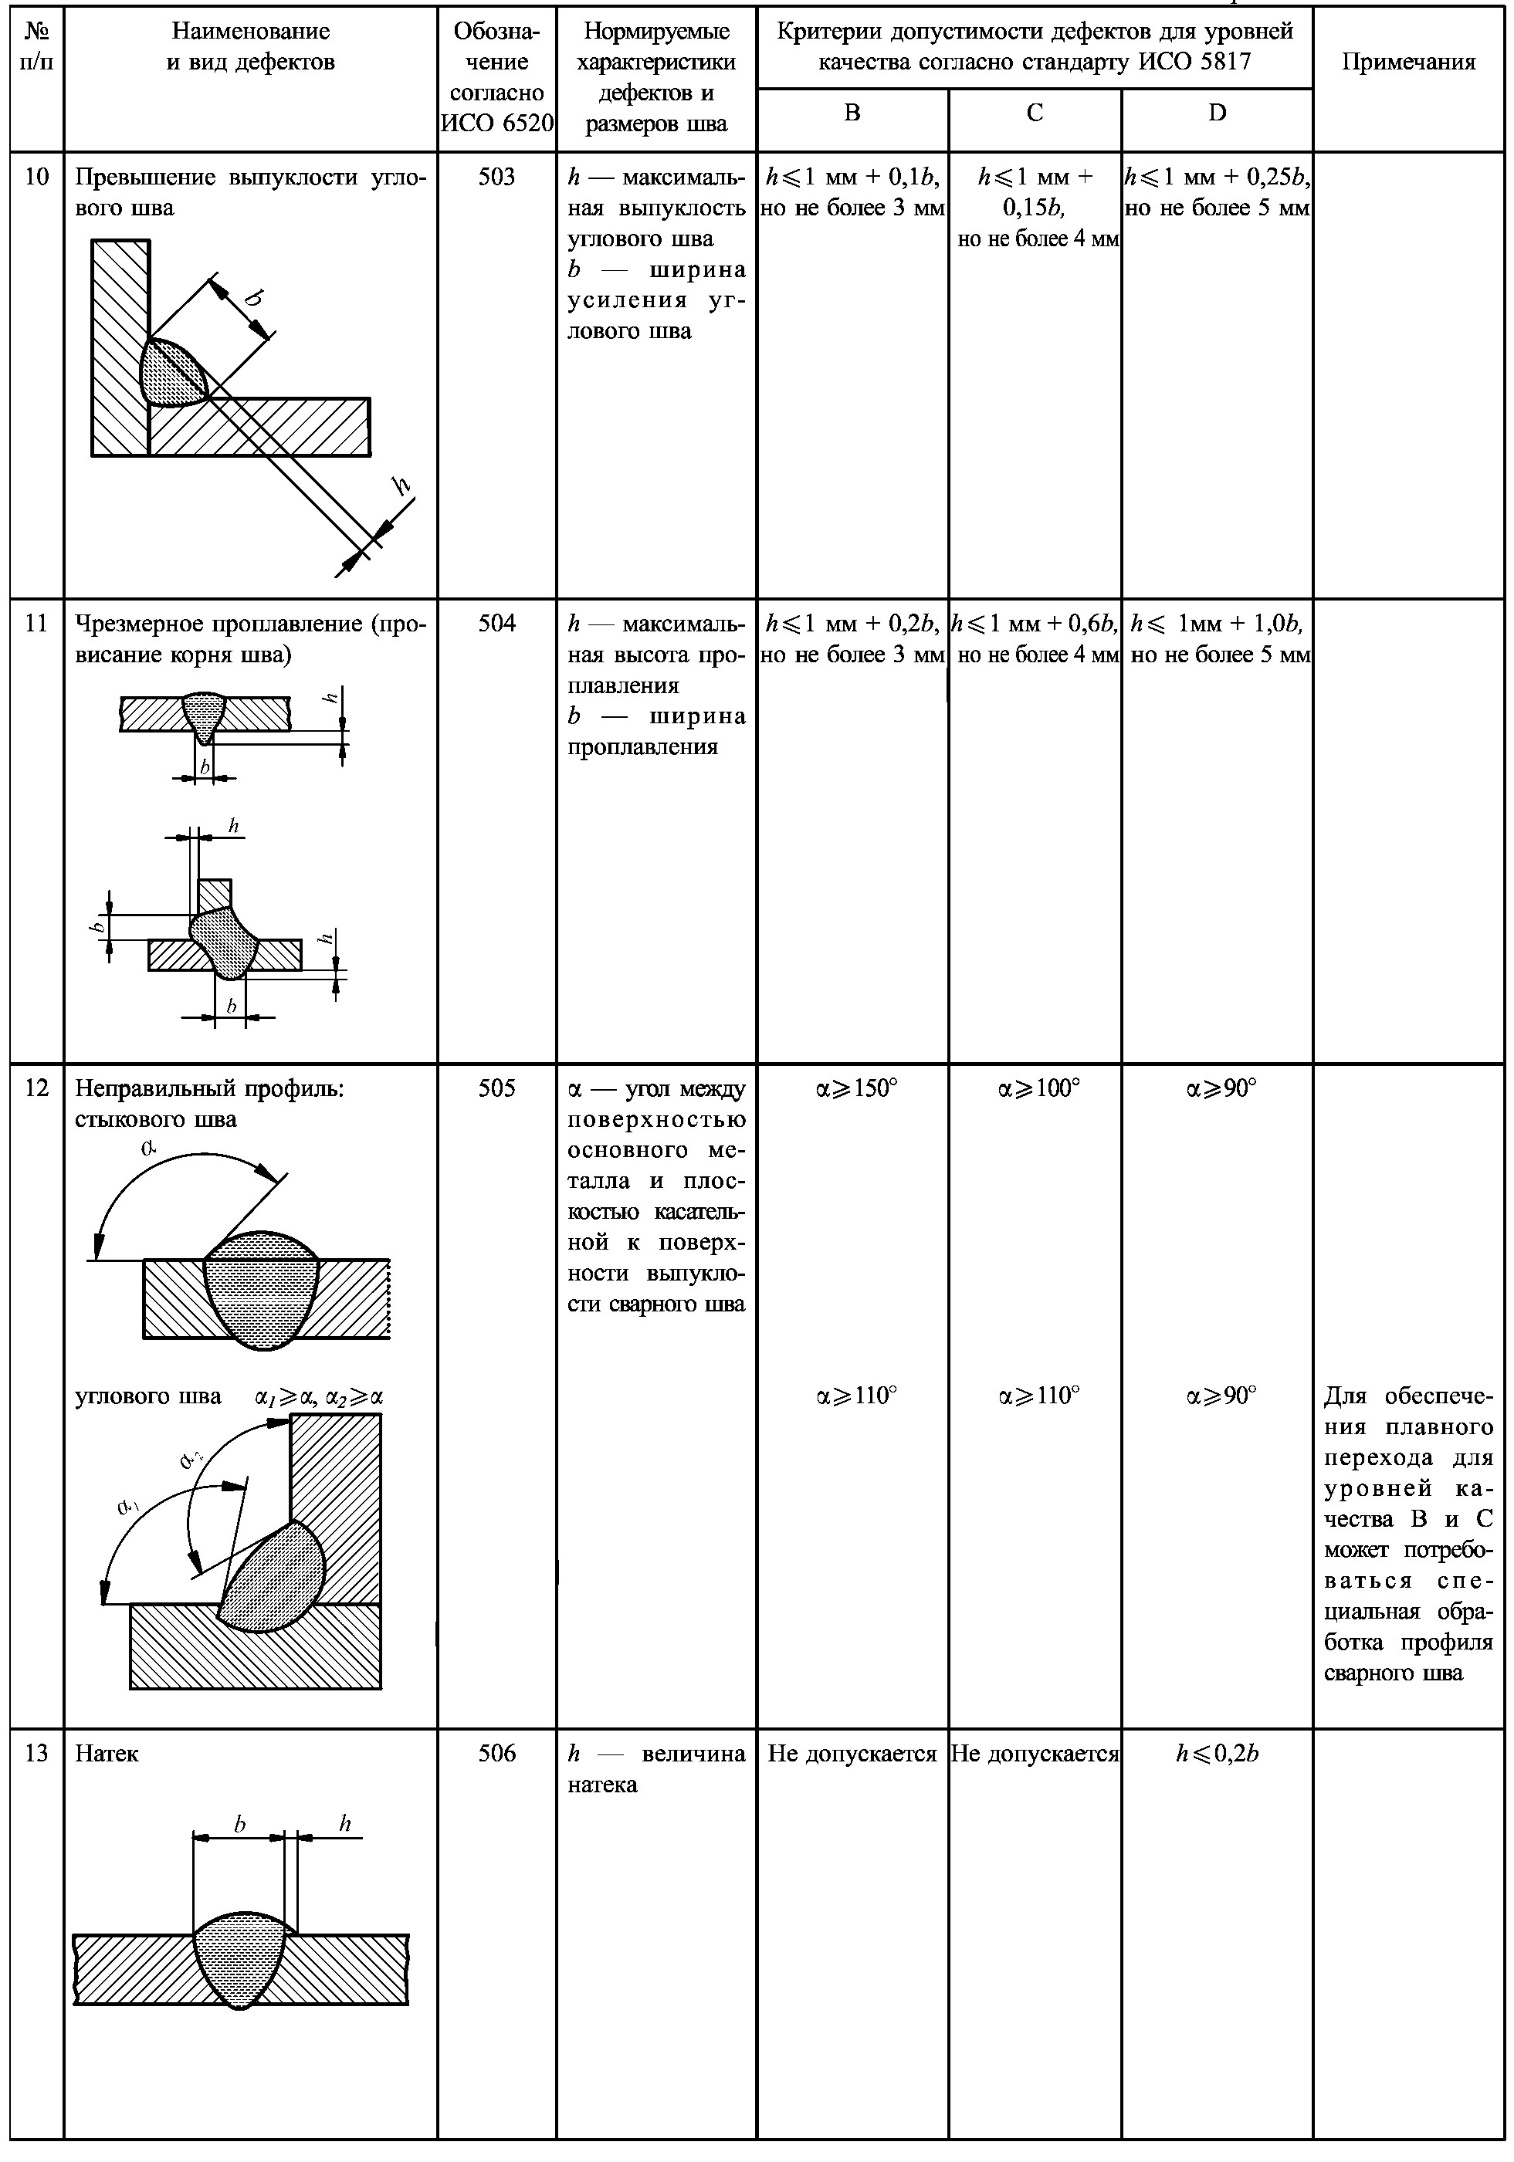
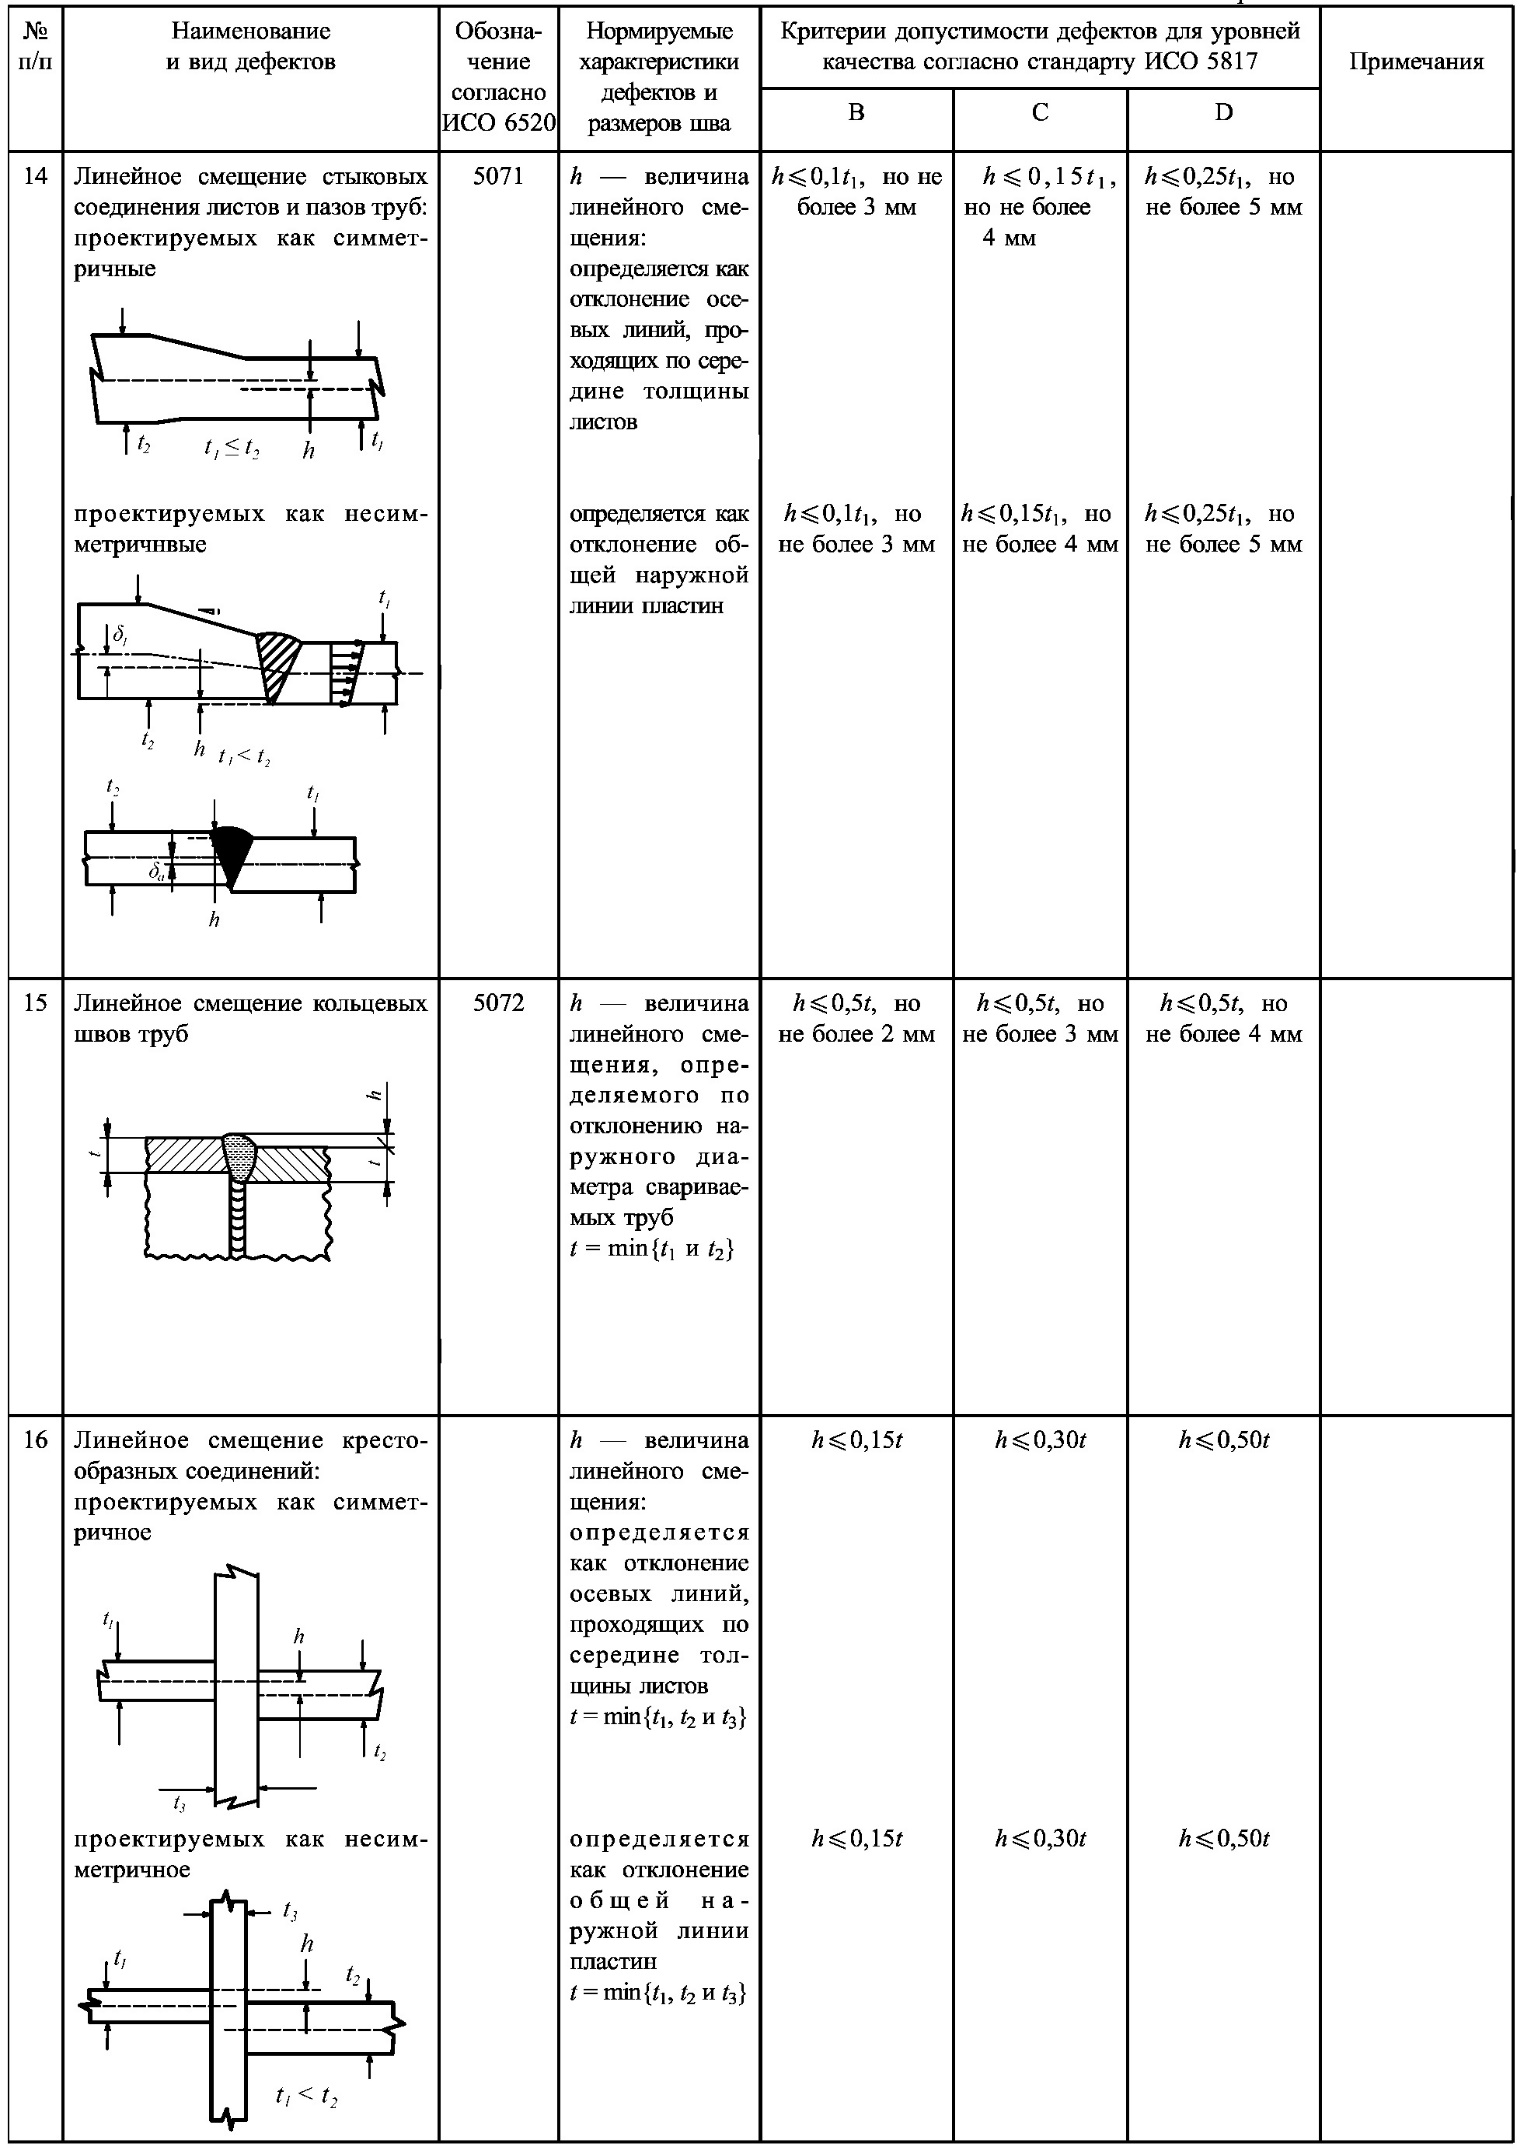
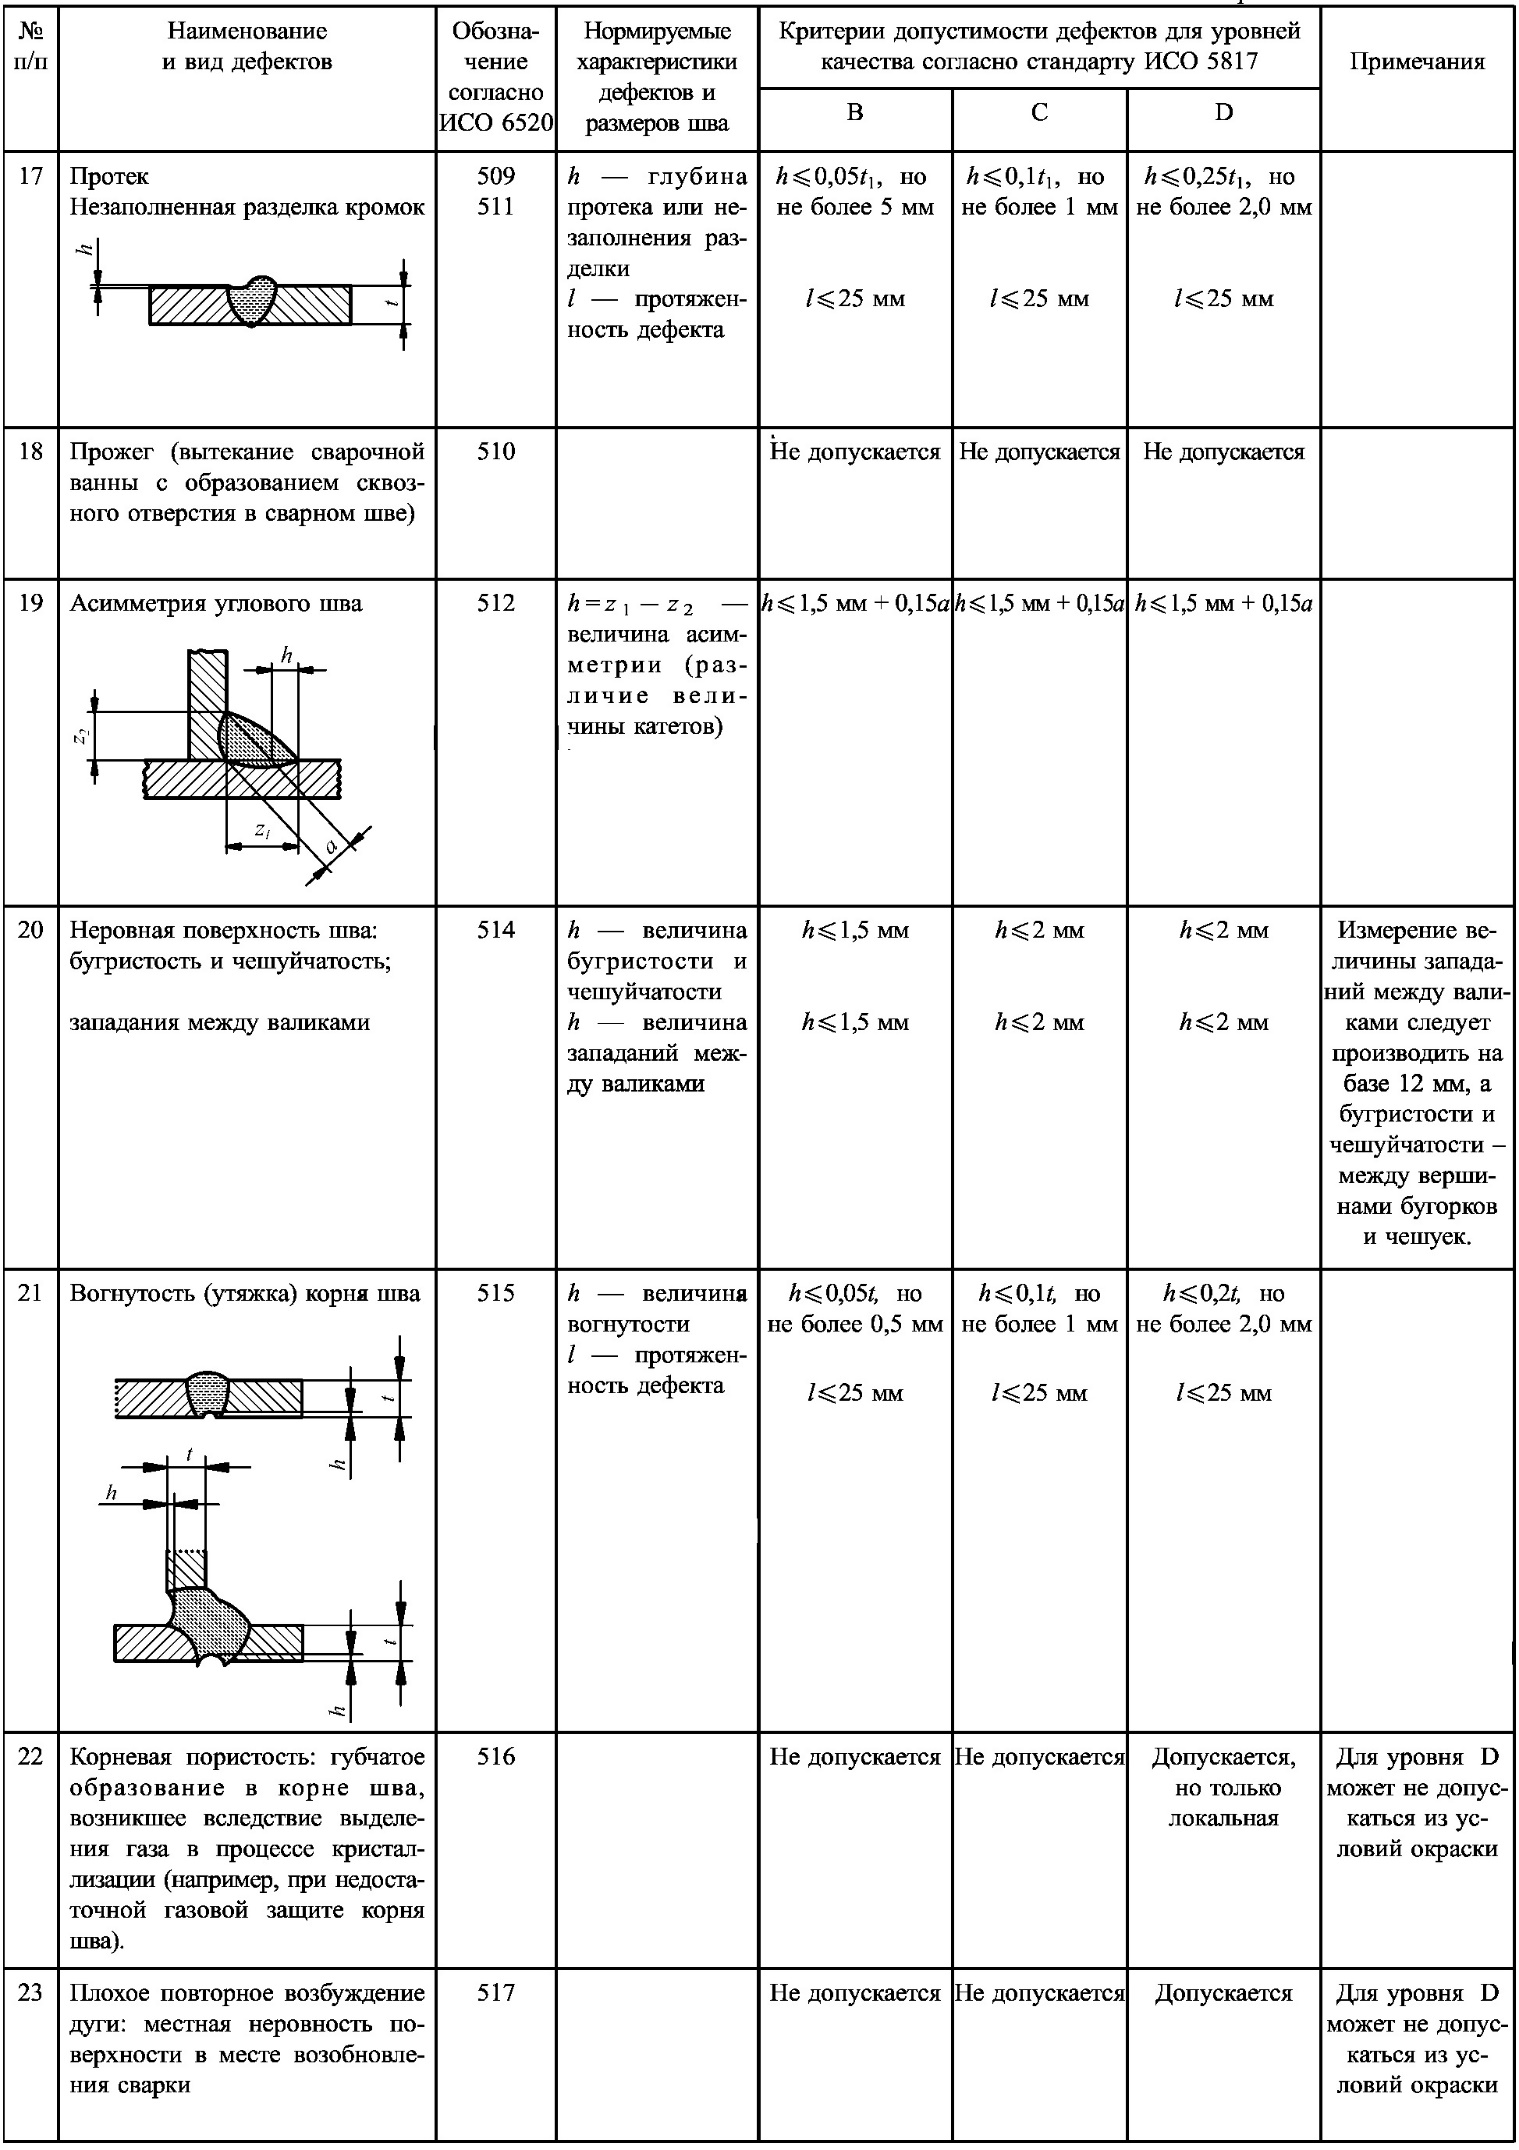
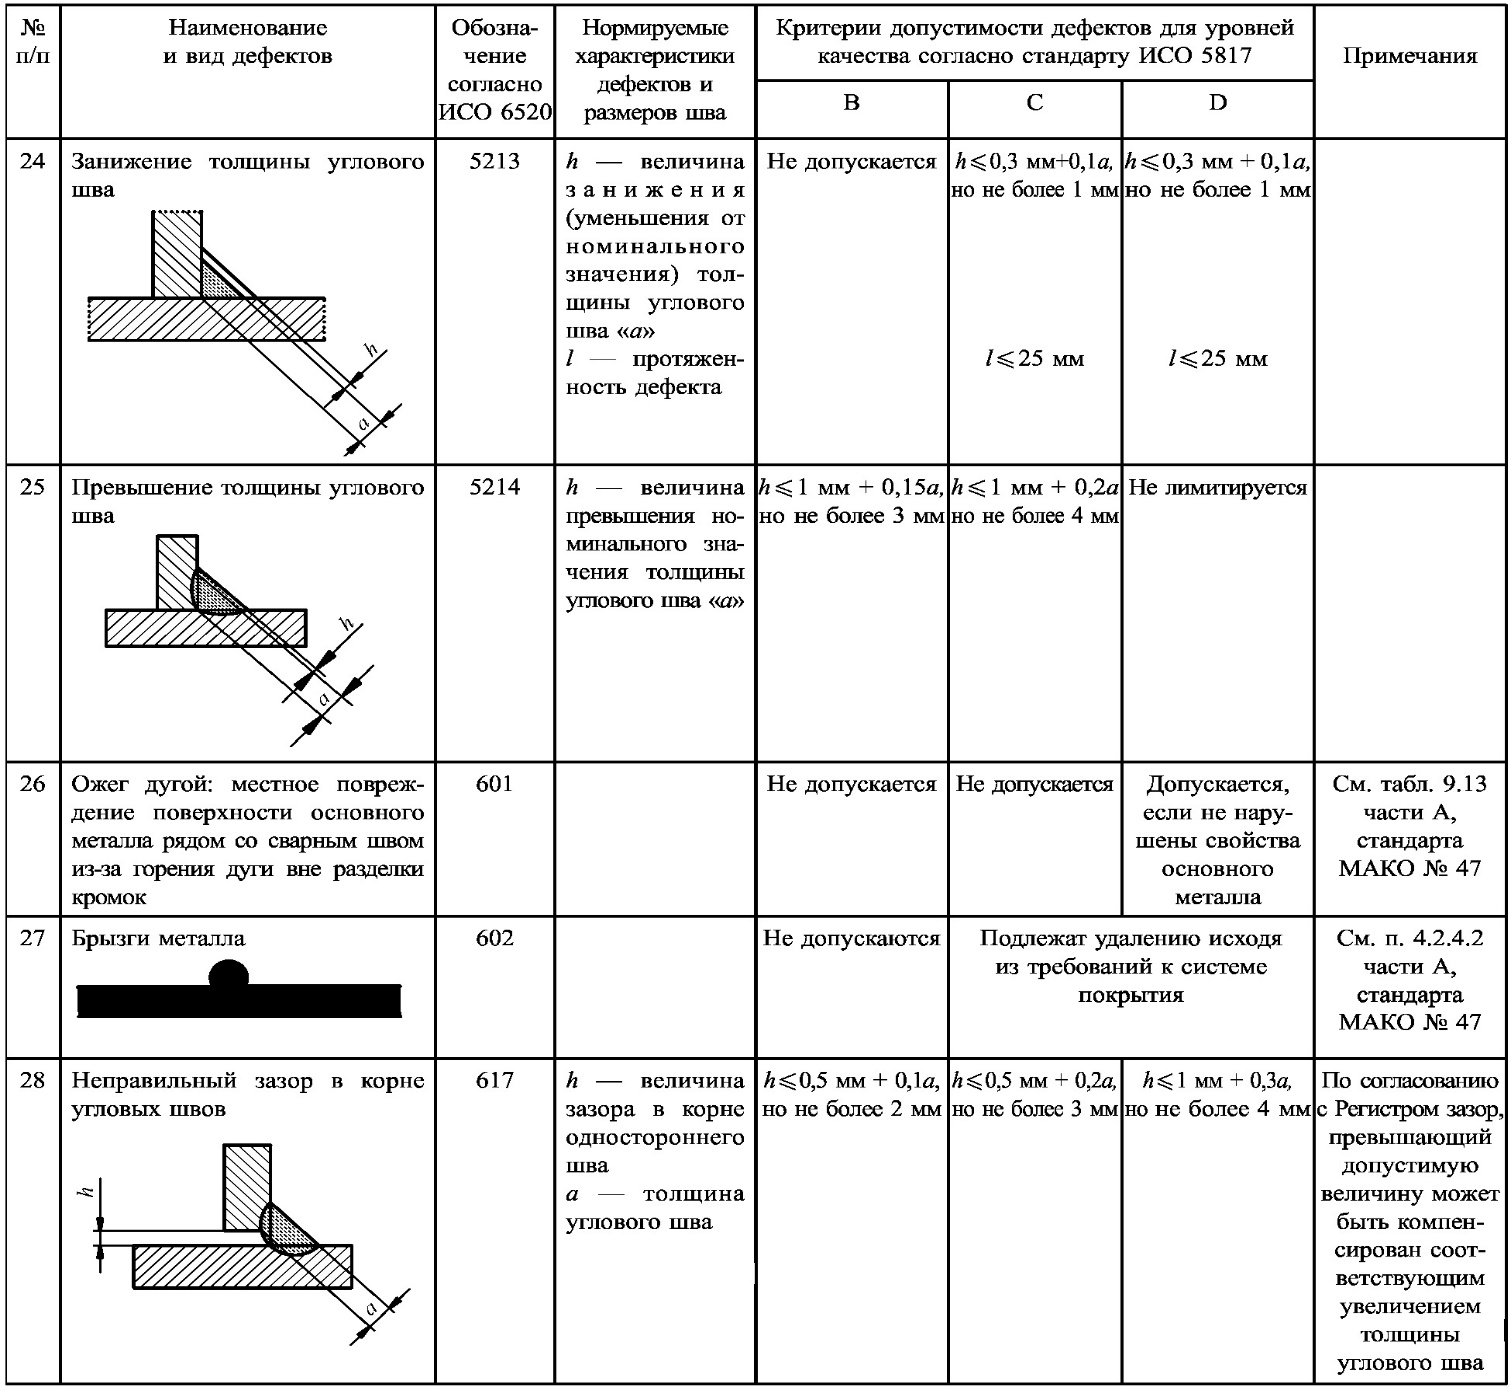
Задача работы: изучить техническую документацию, произвести визуальный контроль сварного шва №205 и оценить его качество, используя таблицу 1, в которой приведены наименование и виды дефектов.
Таблица 1 – Наименование и виды дефектов

НГТУ-26.03.02-(17КС1)-09-2020


НГТУ-26.03.02-(17КС1)-09-2020

НГТУ-26.03.02-(17КС1)-09-2020

Общие сведения
 Визуальный
контроль –
это метод обнаружения и анализа внешних
дефектов промышленных изделий. При
визуальном контроле выявляют поверхностные
дефекты. Контроль проводится с
использованием измерительных средств
таких как: лупа, линейка, штангенциркуль
и т.д.
Преимущества метода: простой и информативный метод контроля, не требующий специального оборудования, высокая скорость проведения.
Недостатки метода: ограниченность исследования только видимой частью конструкции.
Техническая документация
Визуальный контроль и оценка качества сварного шва судовых конструкций проводится согласно «Правилам классификации и постройки морских судов. Часть XIV. Сварка»:
Визуальный и измерительный контроль сварных соединений должен выполняться в соответствии с требованиями стандарта ИСО 17637 или других признаваемых Регистром международных и национальных стандартов.
Визуальный контроль сварных соединений выполняется для выявления поверхностных дефектов шва и околошовной зоны, включая (обозначение согласно стандарту ИСО 6520):
трещины (100, 104);
подрезы (5011, 5012, 5013);
незаваренные кратеры, натеки, протеки, незаполненная разделка кромок (2025, 506, 509, 511);
свищи, выходящие на поверхность шва (2016);
непровары в корне одностороннего шва, вогнутость-утяжка корня шва, а также чрезмерное проплавление-провисание корня шва (4021, 515, 504);
поры и несплавления, выходящие на поверхность шва (2017, 401);
корневая пористость (516);

НГТУ-26.03.02-(17КС1)-09-2020
ожёги дугой — пята коротких замыканий (601);неправильный профиль шва — неплавность сопряжения с основным металлом (505);
превышение выпуклости шва (502, 503);
бугристость и чешуйчатость (514);
брызги расплавленного металла (602);
правильность выполнения обварки перекрещивающихся швов и свободных кромок.
 Визуальный
контроль швов и околошовной зоны должен
выполняться по всей доступной для
осмотра протяжённости шва с двух сторон
до того, как они могут стать недоступными
при дальнейшей сборке конструкций за
исключением случаев отсутствия доступа
к обратной стороне шва в односторонних
сварных соединениях.
Поверхность шва и околошовной зоны перед проведением визуального контроля должна быть очищена от брызг металла, шлака, копоти, других загрязнений и быть свободна от защитных покрытий.
Визуальный контроль следует выполнять без применения специальных оптических приборов. Допускается применение луп не более, чем с десятикратным увеличением.
Освещенность контролируемой поверхности должна быть не менее 350 лк при рекомендуемом значении 500 лк. Для выполнения контроля внешним контролем и измерением должен быть обеспечен доступ к контролируемому сварному соединению с расстояния около 600 мм при ракурсе (угле) осмотра не менее 30° (см. рисунок 1). В том случае, если для труднодоступных мест доступность объекта контроля в соответствии с рисунком 1 не может быть реализована, следует применять зеркала, бороскопы, гибкие оптические кабели или видеокамеры.
Для увеличения контраста между дефектами и фоном могут использоваться дополнительные источники освещения.
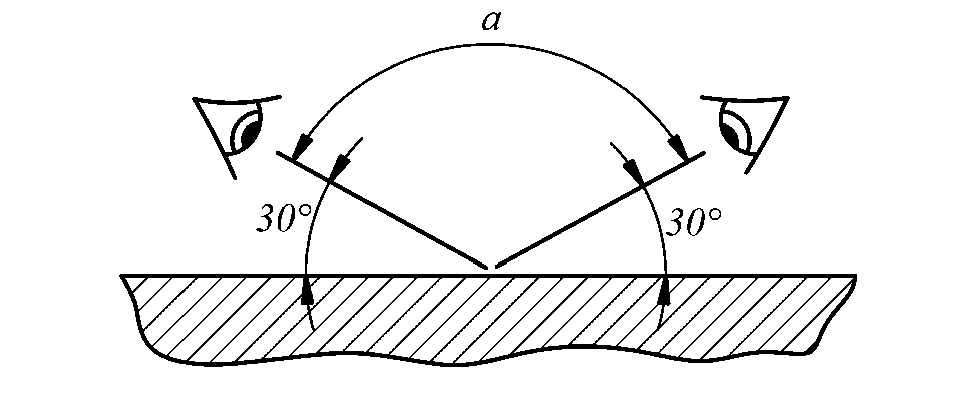
Рисунок 1 - Условия доступа к контролируемой поверхности при контроле внешним осмотром и измерением
 В
том случае если результаты визуального
контроля являются сомнительными,
например, в случае подозрения в наличии
трещин, следует дополнительно применять
один из следующих методов выявления
поверхностных дефектов:
магнитопорошковый метод контроля;
капиллярный метод контроля;
шлифовка абразивным инструментом с последующим травлением реактивом, применяемым для выявления макроструктуры.
Капиллярные методы контроля сварных соединений
Капиллярные методы контроля сварных соединений, включая цветной, люминесцентный и люминесцентно-цветной методы, должны применяться и выполняться в соответствии письменными спецификациями(процедурами), разработанными на основании стандарта ИСО345 2 (части 1—6) или других признаваемых Регистром международных и национальных стандартов.
 Спецификация
на проведение капиллярного контроля
должна, как минимум, содержать следующие
сведения и требования:
минимальная чувствительность контроля и применяемые контрольные (эталонные) образцы (калибровочное оборудование);
требования к предварительной подготовке контролируемой поверхности;
обезжиривание и просушка контролируемой поверхности перед нанесением пенетранта;
указания по особенностям применения метода в зависимости от температуры контролируемой поверхности или ограничения по интервалу температур для конкретных дефектоскопических материалов;
тип индикаторного пенетранта;
применяемые очиститель и проявитель;
нанесение и удаление индикаторного пенетранта;
время высыхания (выдержки до удаления) индикаторного пенетранта;
применение проявителя и время проявления;
условия освещенности для проведения контроля.
Контролируемая поверхность должна быть зачищена и свободна от окалины, ржавчины, шлака, грязи, масляных и жировых загрязнений, следов краски. Подготовка поверхности должна включать сварной шов и основной металл на расстоянии не менее 10 мм по обе стороны от границ шва, или, альтернативно, всю ширину зоны термического влияния в зависимости от того, что больше.
 Требования
к температуре контролируемой поверхности
зависят от применяемых дефектоскопических
материалов и устанавливаются в
соответствии с применяемыми стандартами.
Как правило, температурный диапазон
находится в пределах от + 10° С до + 50°С.
Вне этого температурного интервала
(для более низких и высоких температур),
должны применяться специальные
дефектоскопические материалы (пенетранты,
очистители и проявители), а также
эталонные корректирующие образцы
(см.стандартыИСО3452- 5 и ИСО3452- 6 для
температур выше 50°С и ниже 10°С,
соответственно).
Время выдержки индикаторного пенетранта на контролируемой поверхности должно соответствовать спецификациям изготовителя и/или применяемым стандартами составлять, как правило, не менее 10мин. Время проявления должно соответствовать спецификациям изготовителя и/или применяемым стандартами составлять, как правило, от 10 до 30 мин, но не менее 10 мин. Регистрация результатов контроля может быть выполнена любым из перечисленных способов или их комбинацией:
письменное описание;
схема(эскиз);
фотографии;
видеозапись.
Магнитопорошковый метод контроля сварных соединений
Магнитопорошковый метод контроля сварных соединений должен применяться и выполняться в соответствии письменными спецификациями (процедурами), разработанными на основании стандарта ИСО1763 или других признаваемых Регистром международных и национальных стандартов.
Спецификация на проведение магнитопорошкового контроля должна, как минимум, содержать следующие сведения и требования:
требования к предварительной подготовке контролируемой поверхности;
намагничивающее оборудование;
методы настройки чувствительности;
измерительная аппаратура и ее применение;
условия осмотра контролируемой поверхности;
 требования
и методика размагничивания изделия по
окончании контроля.
Оценка качества сварных соединений по результатам контроля внешним и измерением
Если с Регистром не согласовано иного, оценка качества сварных соединений по результатам контроля внешним осмотром и измерением должна выполняться в соответствии с указаниями стандарта ИСО 5817 для наружных дефектов (см. таблицу 1).
Все обнаруженные по результатам контроля внешним осмотром и измерением дефекты подлежат устранению, а места исправлений должны быть повторно проконтролированы.
 По
результатам контроля внешним осмотром
и измерением сварные соединения следует
считать годными, если в них не обнаружены
недопустимые для установленного
приемлемого уровня оценки дефекты,
перечисленные в таблицу 1.
Требования к испытательным лабораториям и персоналу
Неразрушающий контроль и оценка качества сварных соединений должны проводиться испытательными лабораториями (центрами), компетенция и статус которых удовлетворяют требованиям к аккредитации в соответствии с национальными или международными стандартами. Документом, подтверждающим компетенцию испытательной лаборатории, является Свидетельство о признании (аккредитации), выданное Регистром или другим уполномоченным национальным органом. В последнем случае копия Свидетельства с приложениями должна быть представлена инспектору Регистра до начала производства сварочных работ.
Неразрушающий контроль сварных соединений и оценка их качества должны выполняться специалистами, прошедшими соответствующее обучение, аттестацию и имеющими опыт практической работы по конкретному методу контроля, который должен быть подтвержден документально. Определение уровня квалификации и сертификация персонала в области неразрушающего контроля должны выполняться в соответствии с требованиями национальных стандартов (ГОСТ Р, ИСО 9712), унифицированных со стандартом ИСО 9712 или EN 473, а также других требований, признаваемых Регистром. Органы, проводящие аттестацию персонала в области неразрушающего контроля, должны отвечать общим требованиям международного стандарта ИСО/МЭК 17024.
Оценка качества сварных соединений стальных конструкций должна выполняться на основе уровней качества соответствующих требований стандарта ИСО 5817 или других признаваемых Регистром международных и национальных стандартов.
Ход работы
 Визуальный
контроль сварного шва №205 на внешние
дефекты. Длина шва 37 мм.
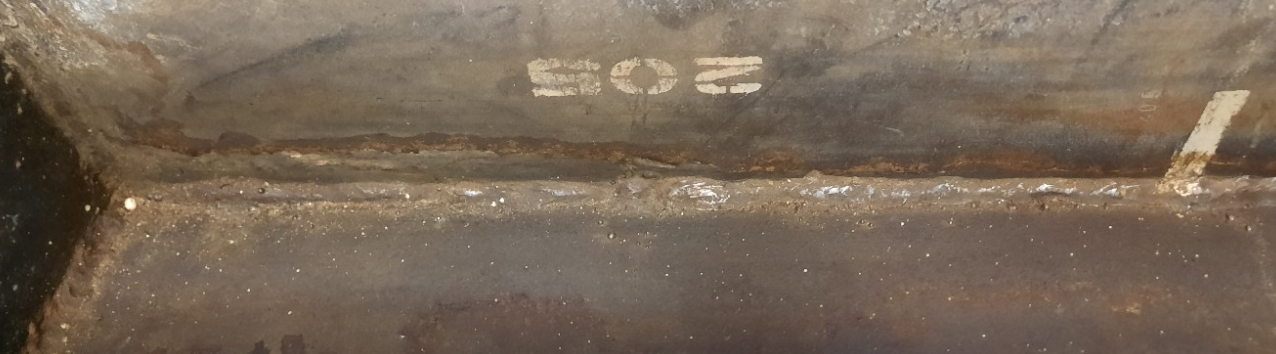
Рисунок 1 – Внешний вид верхнего углового шва №205
Дефекты верхнего углового шва:
Брызги металла (по РМРС согласно ИСО 6520-602). Критерий допустимости дефекта C. Дефект подлежит удалению.
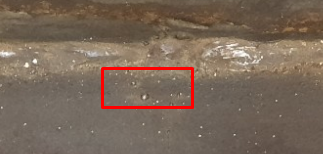
Рисунок 2 – Брызги металла
Неровная поверхность шва: бугристость и чешуйчатость (по РМРС согласно ИСО 6520 – 514). Критерий допустимости дефекта «бугристость» - C, для дефекта «чешуйчатость» - В.
 Рисунок
3 – Неровная поверхность шва: бугристость