Материал: Визуальный контроль
На контролируемой поверхности не допускается наличие окалины, ржавчины, шлака, грязи, масляных и жировых загрязнений, следов краски. Кроме того, на поверхности сварного шва не допускается резких западаний между валиками и чешуйками, а также подрезов недопустимых размеров.
При циркулярном намагничивании током, пропускаемым через изделие, следует принимать меры предупреждающие появление прижогов от токоподводящих электродов. При этом, не допускается применение медных наконечников электро-контактов. По возможности рекомендуется использовать наконечники из металлов с низкой температурой плавления (из свинца или цинка), так как в этом случае температура в зоне контакта не поднимается выше точки плавления металла электро-контакта. Рекомендуется также применение прокладок из свинца или алюминиево-медной сетки.
Для обеспечения обнаружения несплошностей любой ориентации сварные швы должны быть намагничены в двух примерно взаимно-перпендикулярных направлениях с отклонением не более 30°. Для нахлёсточных соединений должен быть обеспечен контроль всей поверхности.
Магнитную суспензию следует наносить любым способом, обеспечивающим свободное перемещение частиц магнитного порошка на контролируемой поверхности: сухое напыление, разбрызгивание или полив струей суспензии, погружение в ванну с суспензией. При этом, по возможности должен применяться способ нанесения сплошного слоя мокрой суспензии.
Осмотр контролируемой поверхности следует проводить непосредственно после обработки её магнитной суспензией. При контроле способом приложенного поля осмотр проводят также во время обработки изделия магнитной суспензией.
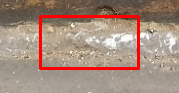
Рисунок 4 - Неровная поверхность шва: чешуйчатость
Незаваренный кратер (по РМРС согласно ИСО 6520 – 2025). Критерий допустимости дефекта В. Дефект не допускается.
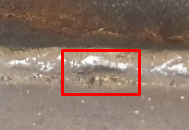
Рисунок 5 – Незаваренный кратер
Натек (по РМРС согласно ИСО 6520 – 506). Критерий допустимости дефекта D.
 Рисунок
6 – Натек
Не заваренный кратер (по РМРС согласно ИСО 6520 – 2025). Критерий допустимости дефекта В. Дефект не допускается.
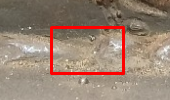
Рисунок 7 – Не заваренный кратер
Вывод: изучили техническую документацию, ознакомились с методами визуального контроля. Оценили качество сварного шва №217 и сделали вывод, что исследованный шов не проходит уровень качества согласно стандарту ИСО 5817, так как места дефектов требуется исправить, вследствие чего шов будет не пригоден для сварной конструкции.
Список литературы
Калиниченко Н. П., Калиниченко А. Н. «Визуальный и измерительный контроль. Учебное пособие» — Томск, 2010. — 299 с;
Российский Морской Регистр Судоходства. «Правила классификации и постройки морских судов. Часть XIV. Сварка», 2018.