Курсовая работа (т): Выбор и расчет оборудования для очистки дымовых газов котла производительностью 120 т/ч
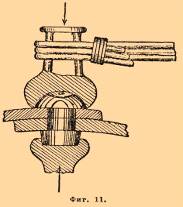
Рисунок 11 - Насадка (обжимка) с гнездом для придания формы головке
Во избежание отскакивания головок и кристаллизации металла работу надо
кончать при буро-красном цвете верхушки головки. Каждый завод опытом находит,
какой длины необходимо делать заклепки, чтобы металла стержня хватило, при
некотором угаре от нагрева, на выполнение дыры и образование второй головки.
Артель опытных рабочих в 10-часовую смену может поставить около 200 шт. 5/8 или
90 шт. дюймовых заклепок. Где неудобно пользоваться при клепке обжимкой, там
предпочитают придавать головкам заклепок коническую форму; где нужна ровная
поверхность шва, применяют заклепки с потайными головками. При ручной клепке,
для удобства работы, котел располагают на роликах. Машинная клепка производится
паровыми или гидравлическими машинами, сила которых 20-30 тонн, совершенно
достаточна для прессования в один прием дюймовых заклепок. Между клепальными
машинами пользуются большим распространением гидравлические машины системы
Тведделя, вследствие большего давления, производимого ими при равных диаметрах
цилиндров сравнительно с паровыми. В постоянной клепальной машине этой системы
(рис.12 и 13) два штемпеля расположены на прочной станине.
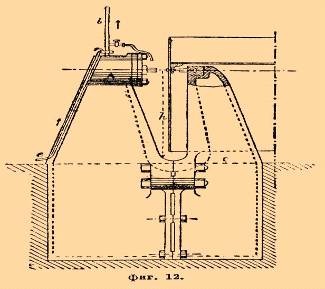
Рисунок 12 - Постоянная клепальная машина
Один из них укреплен неподвижно, другой соединен с поршнем В горизонтального гидравлического цилиндра А. Поршень имеет цилиндрический канал E, играющий роль цилиндра относительно неподвижного стержня или поршня О и сообщающийся с аккумулятором. Пуская воду из аккумулятора по трубке е в цилиндр А, вытесняют из него поршень В, который и заставляет штемпель штамповать заклепку. Если же посредством клапана выпустить воду из цилиндра А и разобщить его с аккумулятором, то давлением последнего на поршень С, цилиндр В возвращается обратно. Вставив нагретую докрасна заклепку в отверстие между штемпелями, производят по ней или один сильный удар, или сначала ее сминают и затем сильным ударом придают окончательную форму. Иногда предварительно ударяют штемпелем по наставленному стальному кольцу для плотного прилегания листов. Работа при этом оканчивается при красном нагреве, вследствие чего остывший металл неплотно выполняет отверстие. Для устранения этого штемпель держат нажатым до охлаждения заклепки. При этом, хотя производительность машинной клепки и уменьшается, она не уступает по качеству ручной и превосходит последнюю в 5-10 раз. При машинной клепке, проверив сборкой правильность пригонки частей котла, звенья отделяют друг от друга и склепывают первые два, затем приклепывают к ним третье, четвертое и т. д. Для удобства клепки звенья подвешиваются к подъемному крану.
Рисунок 13 - Постоянная клепальная машина
Сварка. При изготовлении котлов стремятся, по возможности, уменьшить
число заклепочных швов, как самых слабых частей парового котла. Поэтому
отгибкой кромок листов избегают употребления углового железа при соединении
частей между собой под прямым углом. Так отгибают кромки у днищ, шеек
кипятильников, куполов и пр. Нередко также вследствие этого цилиндрические
части, особенно малых диаметров, вместо склепки приготавливаются сварными. При
сварке звеньев кипятильников, котлов небольшого диаметра и т. п. цилиндров,
состоящих из одного листа, кромки их, нагретые докрасна, ударами молотка
осаживают и располагают почти под прямым углом друг к другу, оставив зазор в
1/4 " между концами (рис. 14).
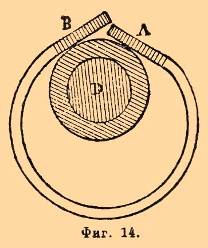
Рисунок 14 - Зазор между краев цилиндра, сваренного из одного листа
Затем кромки свариваемого цилиндра по частям осторожно нагревают в горне
до блестящего белого каления, на чугунной оправе ударами молотка загибают
внутреннюю кромку А на наружную В и затем сваривают их нагрубо; после
вторичного такого же нагрева подвергают сваренную часть окончательной отделке.
При нагреве посыпают поверхность свариваемого металла кварцевым песком для
предохранения от окисления. Сварка цилиндра производится по частям. При сварке
цилиндров из нескольких листов, последние имеют скошенные (на строгальном
станке) кромки и временно скрепляются между собой с помощью железных планок на
болтах (рис. 15).
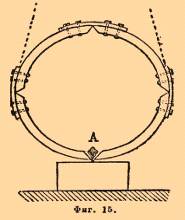
Рисунок 15 - Крепление цилиндров из нескольких листов
Планки поодиночке снимают, нагревают шов добела и вваривают в него ударами молотка еще более нагретую полосу А. По испытаниям Киртлея, Киркальди и других, сварка не уменьшает сопротивления разрыву.
Чеканка. Так как поверхность прокатанных листов шероховата и края их при
клепании чуть вспучиваются и выгибаются вверх, склепка не может обеспечить
полной непроницаемости котла, и он при пробе гидравлическим давлением дает
течь. Для получения полной герметичности, при помощи особого инструмента,
называемого чеканом (рис. 16), сминают нижний край кромки заклепочного шва,
вследствие чего он несколько раздается и плотно прижимается к поверхности листа
(рис. 17). Рабочий, проходя постепенно от одного конца шва к другому,
посредством чекана и молотка делает сначала небольшую бороздку почти посередине
толщины кромки листа (рис. 16), затем, перевернув чекан, придает кромке
окончательную форму (рис. 18).
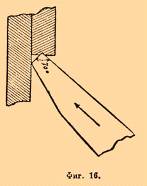
Рисунок 16 - Чекан
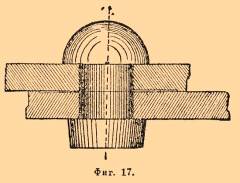
Рисунок 17 - Герметичность нижнего края кромки
При чеканке инструмент подвигают на 7/8 его ширины. Для устранения
глубоких желобков на швах часто края листов обрезают или обстрагивают под углом
60-70°, что иногда производится зубильями после клепки. Лучше, если для чеканки
кромка обстрогана или обточена; тогда самой легкой чеканкой достигается полная
герметичность шва.
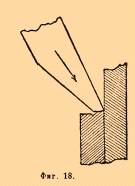
Рисунок 18 - Окончательная форма кромки
Кромки, обрезанные под ножницами, не имеют надлежащей ровности и поэтому
требуют сильной чеканки, т. е. чеканки при содействии сильных ударов молотка;
при этом все-таки не получается вполне хороших результатов. Несколько лучше,
если перед чеканкой произвести обсечку обрезанных кромок зубильями. Где
возможно, швы чеканят с обеих сторон; при кипятильниках же, внутренних трубах и
т. п. производится только наружная чеканка. Наружные головки заклепок также
подвергаются легкой чеканке. Чеканка швов встык производится в два приема:
узким чеканом пробиваются два желобка и полукруглым придается окончательная
форма. В случае, если в каком-либо месте парового котла надо сделать более или
менее значительной величины отверстие, то по намазанной предварительно мелом в
данном месте поверхности котла вычерчивают по чертежу фигуру отверстия и
сверлят по периметру ее дыры, одну близ другой, затем выбивают полученную
плитку и кромки отверстия отделывают зубилом и пилой. Проба котла. Готовый
котел испытывают на заводе гидравлическим давлением, от 1,5 до 2 раз большим
нормального, т. е. того рабочего давления, для которого он предназначается. Для
этого котел соединяют с нагнетательной трубой ручного насоса, который имеет
предохранительный клапан с передвижным грузом, устанавливаемым в надлежащем
месте. Во время пробы все отверстия котла, по наполнении его через лаз водой,
должны быть закрыты. При котле устанавливают контрольный манометр. Накачивая
насосом воду, доводят осторожно давление до требуемого и держат его в котле
некоторое время, в течение которого тщательно осматривают все соединения и
отмечают места, где появилась влажность, течь и т. п. Затем выпускают воду и в
отмеченных местах меняют заклепки, чеканят швы вновь и, вообще, исправляют все
недостатки. Таким образом котел пробуют два - три раза, пока не достигнут
полной герметичности.
.1 Устройство котельных установок
Котельная установка - это комплекс устройств для получения водяного пара под давлением (или горячей воды).
Котельная установка состоит из котельного агрегата, в котором производится водяной пар с заданными давлением и температурой, и ряда вспомогательных устройств, предназначенных для приготовления и подачи топлива, питательной воды и воздуха, а также удаления производственных отходов (дымовых газов и зольных остатков топлива). В теплоизолированном корпусе котла находится теплообменник, горелка и управляющая работой котла автоматика. Одна из основных частей любого котла - теплообменник, т.е. металлическая емкость, в которой нагревается теплоноситель. Горячие газы (продукты сгорания топлива) поднимаются в топке котла вверх, обтекают теплообменник, через его стенки отдают тепло теплоносителю внутри теплообменника и, охлажденные, улетают в дымоход. В разных котлах теплообменник может быть сделан из разного металла, иметь разный объем. Водяной пар используется в энергетике для привода паровых турбин, а также как греющая среда в технологических процессах (нагревание, сушка, выпаривание и т.д.) и в быту (отопление, горячее водоснабжение). Наряду с паровыми котлоагрегатами в небольших коммунальных котельных применяются также водогрейные котлы, в которых подогреваются вода, используемая для нужд теплоснабжения.
В зависимости от производительности различают котельные установки малой (до 20 т/ч), средней (20-70 т/ч), и большой (свыше 100 т пара в час) производительности.
По величине давления пара котельные установки бывают низкого (до 3 МПа), среднего (3-7,5 МПа), высокого (10-15 МПа), сверхвысокого (15-22,5 МПа) и сверхкритического (более 22,5 МПа) давления.
Различают котлоагрегаты естественной и принудительной циркуляцией (прямоточной). В последних, движение воды происходит под действием насоса. Мощные энергетические котлоагрегаты с естественной циркуляцией, выпускаемые в настоящее время, имеют параметры пара р=14 МПа и t=570°С, а котлоагрегаты с искусственной циркуляцией - р=25 МПа и t=565°С. Котельные по назначению подразделяются на:
· Отопительные - для обеспечения теплом систем отопления, вентиляции и горячего водоснабжения;
· Отопительно-производственные - для обеспечения теплом систем отопления, вентиляции, горячего водоснабжения и для технологического теплоснабжении;
· Производственные - для технологического теплоснабжения.
Котельные по размещению подразделяются на:
· отдельно стоящие;
· пристроенные к зданиям другого назначения;
· встроенные в здания другого назначения независимо от этажа размещения; крышные.
Основными элементами котельного агрегата экранного типа с естественной циркуляцией, имеющего факельную топку для сжигании я каменноугольной пыли являются топочная камера, парообразующие поверхности нагрева - ряды экранных труб, пароперегреватель, водяной экономайзер и воздухоподогреватель. Смесь топлива с воздухом подается через горелки в топочную камеру, где топливо воспламеняется и сгорает во взвешенном состоянии.
В котельном агрегате происходит непрерывная циркуляция воды и пароводяной смеси. Образующаяся в экранных трубах смесь воды и пара имеет меньшую плотность, чем вода в опускных трубах, поступающая из барабана котла. Вследствие этого пароводяная смесь поднимается по экранным трубам в барабан котла, откуда вода перемещается вниз по необогреваемым опускным трубам (естественная циркуляция). Нарушение нормальной циркуляции воды в котлоагрегате (например, при низком уровне воды в барабане котла) может привести к перегреву труб и выходу их из строя. Опускные и экранные трубы соединяются между собой посредствам коллектора. Кипятильные трубы, расположенные на стенах топки, образуют поверхности нагрева, которые называются экранами.
В барабане насыщенный пар отделяется от воды и поступает в пароперегреватель, где он нагревается до заданной температуры. Пароперегреватель представляет собой теплообменник, трубки которого изогнуты в виде змеевиков. Дымовые газы движутся снаружи трубок, а водяной пар - внутри. В котлоагрегатах большой производительности устанавливают дополнительные пароперегреватели для вторичного перегрева пара. Из пароперегревателя дымовые газы поступают в водяной экономайзер, который предназначен для подогрева питательной воды, подаваемой в барабан. Для поддержания необходимого уровня воды в барабане котла расход питательной воды должен соответствовать паропроизводительности котельного агрегата. Как и пароперегреватель, водяной экономайзер представляет собой теплообменник поверхностного типа. Далее установлен воздухоподогреватель, в котором нагревается воздух, подаваемый в топочную камеру. Дымовые газы проходят по трубам воздухоподогревателя сверху вниз, а воздух движется между трубами снаружи в поперечном направлении. За счет снижения температуры уходящих дымовых газов в водяном экономайзере и воздухоподогревателе до 120-200°C уменьшаются потери теплоты с уходящими газами, что значительно повышает КПД котлоагрегата. Экономайзер и воздухоподогреватель устанавливаются на всех агрегатах средней и большой производительности. Котлоагрегаты малой производительности имеют только водяной экономайзер.
Теплообмен между дымовыми газами и трубами в водяном экономайзере и воздухоподогревателе в основном происходит конвективным путем, так как при низкой температуре дымовых газов интенсивность теплообмена излучением сравнительно невелика. Поэтому эти поверхности нагрева называют конвективными. Экраны в топочной камере и первые ряды труб пароперегревателя являются радиационными поверхностями нагрева, которые вследствие высокой температуры дымовых газов получают теплоту преимущественно излучением. В прямоточных котлоагрегатах парообразующие поверхности представляют собой систему обогреваемых змеевиков. Газы уносят из топки значительное количество золы (при факельном сжигании до 80-90%), поэтому после воздухоподогревателя дымовые газы направляются для очистки в золоуловитель, что предупреждает загрязнение окружающей местности. Затем с помощью дымососа дымовые газы через дымовую трубу выбрасываются в атмосферу. Дымосос представляет собой вентиляторную установку центробежного типа с электрическим приводом. Для подачи воздуха в топку котельного агрегата устанавливается также дутьевой вентилятор.
Мощные котельные установки, работающие на твердом топливе, имеют сложную систему подачи и приготовления топлива, включающую мельницы и дробилки, механизмы для подачи топлива в топочную камеру, емкости для хранения угольной пыли, ленточные транспортеры и т.д. Система приготовления топлива может быть централизованной или индивидуальной. В большинстве случаев применяется индивидуальное система пылеприготовления, в которой каждый котлоагрегат располагает собственной системой для приготовления топлива. Исключительное важное значение при эксплуатации котельных установок имеют внутрикотловые процессы: образование накипи, сепарация капелек влаги от пара, который поступает в пароперегреватель. Слой накипи на внутренних стенках экранных и кипятильных труб является значительным термическим сопротивлением, которое изолирует трубу от движущейся по ней пароводяной смеси, что приводит к опасному перегреву труб. Для предупреждения образования накипи котельный агрегат питается конденсатом пара. Потери конденсата восполняются обычно химически очищенной водой, из которой удалены накипеобразующие соли (соли жесткости).
Внутри барабана котла устанавливаются различные устройства для
механической сепарации капелек влаги. При плохой сепарации в пароперегреватель
вместе с влагой будут попадать соли, которые осаждаются на трубах
пароперегревателя. Для того чтобы предупредить повышение концентрации солей в
котловой воде, применяют непрерывную продувку котлоагрегата. При этом из
барабана котла удаляется часть воды и вместо нее дополнительно подается такое
же количество питательной воды, содержащей значительно меньшей соли. За счет
этого содержания солей в котловой воде поддерживается на определенном уровне.
Наряду с непрерывной продувкой применяет также периодическую, при которой из
нижних коллекторов удаляют часть воды, а вместе с ней и соли, выпавшие в виде
твердого осадка (шлама). Современные котельные агрегаты, применяемые в
энергетике, являются очень сложными установками, имеющими большие размеры
(высота их достигает 35-50 метров). Управление работой таких котлоагрегатов
автоматизировано. При этом автоматически поддерживаются в заданных пределах
параметры пара, производительность, расход топлива и воздух, уровень воды в
барабане котлоагрегата и т.д.
2. ВОЗДЕЙСТВИЕ ОТХОДЯЩИХ ДЫМОВЫХ ГАЗОВ КОТЕЛЬНЫХ АГРЕГАТОВ НА ОКРУЖАЮЩУЮ
СРЕДУ
В процессе сгорания твердого топлива, как известно, образуется остаток-зола в виде мелких (порошкообразных) частиц и крупных кусков - шлака. При слоевом сжигании топлива различных видов основная масса золы (примерно 75-90%) остается в топке и газоходах котла, а остальная часть (более мелкая) уносится дымовыми газами в атмосферу.
При факельном сжигании твердого топлива (в виде пыли) унос золы с дымовыми газами значительно возрастет и достигнет 80-90%. Вынесенные таким образом зола и несгоревшие мельчайшие частицы топлива (унос) загрязняют атмосферу, следовательно, ухудшают санитарно-гигиенические условия окружающей местности. Выбрасываемая в атмосферу летучая зола очень тонкая, она легко может проникать в глаза и легкие человека, нанося огромный вред здоровью. Поэтому дымовые газы перед выбросом их в атмосферу необходимо очищать от золы и уноса в специальных устройствах - золоуловителях (например, золоуловители ЗУ), которыми оборудуются почти все современные котельные, работающие на твердом топливе.