Курсовая работа (т): Выбор и расчет оборудования для очистки дымовых газов котла производительностью 120 т/ч
Выбор и расчет оборудования для очистки дымовых газов котла производительностью 120 т/ч
МИНИСТЕРСТВО ОБРАЗОВАНИЯ РЕСПУБЛИКИ БЕЛАРУСЬ
БЕЛАРУССКИЙ НАЦИОНАЛЬНЫЙ ТЕХНИЧЕСКИЙ УНИВЕРСИТЕТ
ФАКУЛЬТЕТ ГОРНОГО ДЕЛА И ИНЖЕНЕРНОЙ ЭКОЛОГИИ
Кафедра
«Экологии»
Курсовой проект
по дисциплине «Технические основы окружающей среды»
по теме
«Выбор и расчет оборудования для очистки дымовых газов котла
производительностью 120 т/ч»
Исполнитель: Лебёдкина А.И.
Руководитель: Малькевич Н.Г.
Минск, 2011
Содержание
Введение
. Характеристика котельного производства
1.1 Устройство котельных установок
2. Воздействие отходящих дымовых газов на окружающую среду
. Альтернативные варианты систем очистки отходящих дымовых газов котельных агрегатов
3.1 Очистка дымовых газов от золы
.2 Очистка от соединений серы
.3 Подавление образования окислов азота
4. Техническое решение поставленной задачи
4.1 Выбор и расчет оборудования для очистки отходящих дымовых газов котельной, производительностью 120 т/ч
Заключение
Список использованных источников
ВВЕДЕНИЕ
Длительное время локальные загрязнения атмосферы сравнительно быстро разбавлялись массами чистого воздуха. Пыль, дым, газы рассеивались воздушными потоками и выпадали на землю с дождем и снегом, нейтрализовались, вступая в реакции с природными соединениями. Сейчас объемы и скорость выбросов превосходят возможности природы к их разбавлению и нейтрализации. Поэтому необходимы специальные меры для устранения опасного загрязнения атмосферы. Основные усилия сейчас направлены на предупреждение выбросов загрязняющих веществ в атмосферу. На действующих и новых предприятиях устанавливают пылеулавливающее и газоочистное оборудование. В настоящее время продолжается поиск более совершенных способов их очистки.
Степень опасности промышленных отходов изменяется от таких безвредных материалов, как песок, и до диоксинов, являющихся одними из самых токсичных веществ. Удаление вредных отходов, угрожающих как здоровью человека, так и состоянию окружающей среды, - неотложная задача мирового масштаба. Хотя вредные отходы составляют только примерно 15% всех промышленных отходов, крайняя степень наносимого некоторыми из них вреда требует, чтобы они удалялись правильно и тщательно.
Газообразные промышленные отходы включают в себя смеси нескольких
компонентов (азотоводородная смесь, аммиачно-воздушная смесь, смесь диоксида
серы и фосгена); не вступившие в реакции газы (компоненты) исходного сырья;
газообразные продукты; отработанный воздух окислительных процессов; сжатый
(компрессорный) воздух для транспортировки порошковых материалов, для сушки,
нагрева, охлаждения и регенерации катализаторов; для продувки осадков на
фильтровальных тканях и других элементах; индивидуальные газы (аммиак, водород,
диоксид серы и др.); газопылевые потоки различных технологий; отходящие дымовые
газы термических реакторов, топок и др., а также отходы газов, образующиеся при
вентиляции рабочих мест и помещений. Пылеобразование происходит в процессах
измельчения, классификации, смешения, сушки и транспортирования порошковых и
гранулированных сыпучих материалов.
1. ХАРАКТЕРИСТИКА КОТЕЛЬНОГО ПРОИЗВОДСТВА
Котельное производство, (клепальное), занимается обработкой железных, стальных и медных листов для изготовления паровых котлов, баков, цистерн и т. д. Листы должны быть прокатаны и не иметь никаких пороков; бессемеровские и мартеновские стальные листы постепенно вытесняют железные и медные. При котельном производстве сначала вычерчивают, вырезывают и выгибают листы требуемой формы, затем из них делается цилиндр (звено) котла, который склепывается с другим, третьим и т. д. с помощью болтов или заклепок, вгоняемых в накаленном добела состоянии ручным или машинным способом в дырки соприкасающихся краев звена и осаживаемых затем клепальными машинами; заклепка сопровождается иногда свариванием; так как края склепанных листов при охлаждении слегка вспучиваются и расходятся, то для большей герметичности их чеканят, после чего котел испытывается на герметичность гидравлическим давлением (в 1,5-2 раза большим нормального рабочего): если получилась течь, то в этом месте меняется заклепка, снова производится чеканка, и вообще исправляются замеченные недостатки.
Котельное производство распадается на следующие операции: выкройка требуемых фигур, вычерчивание и пробивка дыр для склепки, выгибание листов для получения требуемых форм, сборка, склепка, сварка и, если от изделия требуется герметичность, чеканка швов. Так как все названные операции встречаются при сооружении паровых котлов, то достаточно будет ограничиться описанием их изготовления.
Выкройка листов. Боковая поверхность котла склепывается из отдельных
цилиндров (звеньев), которые, сообразно диаметру котла, делаются из одного или
нескольких листов. При соединении между собой заклепками двух звеньев край
одного из них должен находить на край другого, поэтому одни из звеньев, так
называемые наружные, делают диаметром на двойную толщину листа больше других -
внутренних. Для получения звеньев котла, диаметр которого=D, надо приготовить
листы длиной πD+2в для наружных и π(Д-2б)+2в для внутренних звеньев (б -
толщина листа, в - расстояние от линии центра заклепок до края листа). Смотря по
размерам листов, диаметр котла изменяют так, чтобы можно было на каждое звено
употребить или целое, или целое с половиной число листов. Зная толщину листа,
по формулам, приведенным в ст. Заклепка, определяют число и диаметр заклепок,
расстояние между центрами их и расстояние линии центров заклепок до края листа
как для швов отдельных звеньев, так и для швов, соединяющих звенья между собой,
причем расстояние между центрами двух смежных заклепок внутреннего звена должно
относиться к такому же расстоянию наружного, как их окружности. Часть кольцевых
стыков котла из цилиндрических звеньев обращена против течения пламени, что,
увеличивая сопротивление движению топочных газов, уменьшает прочность швов от
их перегорания. Вследствие этого нередко делают боковую поверхность котла из
конических звеньев, при которых все кольцевые стыки будут обращены по течению
пламени. На рис. 1 показан способ выкройки конического звена, диаметры которого
D и D-2б; прямая ab=nD; прямая cd=n(D-2б); ac=bd равны длине звена (т. е. производящей
конуса); из точки а к линии ас восстанавливают перпендикуляр, линию ik делят
пополам и через точки a, o, b и c, d проводят концентрические окружности. Линии
aob, bd, dyc и ca суть линии центров заклепок конического звена. Подобным
образом выкраивают конические кипятильники в котлах системы Галлоуе.
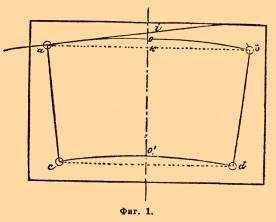
Рисунок 1 - Выкройка конического звена
Для куполов, шеек кипятильников и проч. цилиндрических частей,
пересекающихся под прямым углом, выкройка листов производится следующим
образом. Если надо выкроить цилиндрическую часть купола (рис. 2), то проводят к
окружности котла касательную тп и описывают из центра О окружность с диаметром,
равным диаметру купола d, касательную к окружности котла; делят ее на равное
число частей и из точек деления проводят линии, параллельные линии OO1 до
пересечения с окружностью котла; ординаты o, у1, y2...Уn обозначают расстояния
точек пересечения цилиндров до горизонтальной плоскости mn.
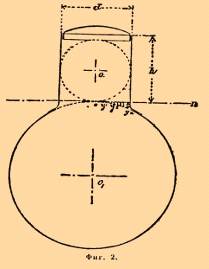
Рисунок 2 - Выкройка цилиндрической части купола
На котельном листе чертят линию mn, длиной равную окружности купола (рис.
3); делят ее на такое же число частей, как и окружность, откладывают вниз от
нее ординаты и получают очертание нижней кромки купола.
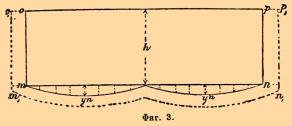
Рисунок 3 - Очертание нижней кромки купола
Из точек m и n восстанавливают перпендикуляры к линии mn, на которых
откладывают расстояние h верхней кромки купола от плоскости mn, и, соединяя
точки О и p, получают фигуру выкройки цилиндрической части купола, которую и
вырезают, в случае укрепления купола к котлу с помощью углового железа. Если же
нижняя кромка образуется загибом, то снизу прибавляют части mn, nn, для склепки
купола с котлом. Кроме того, в обоих случаях с боков прибавляются полоски m, o,
om, и n, p, pn для образования шва. Подобным образом выкраиваются шейки
кипятильников и проч. Днище купола приготавливается совершенно так же, как и
днища парового котла, обычно из одного листа. Вырезают из листа диск диаметром
d = d + 2 е (рис. 4), нагревают его в калильной печи и придают ему сферическую
форму выбивкой молотами в чугунной изложнице; радиус кривизны днища равен
диаметру котла (рис. 5).
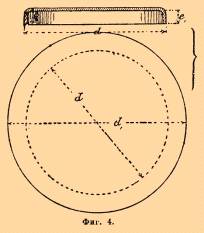
Рисунок 4 - Выкройка диска котла
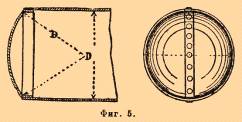
Рисунок 5 - Диаметр котла
Днища нередко делают плоскими. Для загибания кромки, которое чаще производится вручную, на вырезанном диске отмечают керном окружность днища, нагревают кромку по частям в горне добела и помощью ручных молотков и наковальни нагретые части загибают. На больших фабриках днища нагревают в калильных печах добела и штампуют в изложницах под винтовым (рис. 6) или гидравлическим прессом. Стальные листы всегда штампуют. Наметка и пробивка дыр на листах. Зная число, размеры и расположение дыр, вычерчивают их на листах. Для этого листы натирают мелом и при помощи линейки и стального рейсмуса намечают линии центров дыр; этого совершенно достаточно, если при пробивке или сверлении дыр лист укрепляется на тележке, получающей от машины или от ручного привода периодическое движение на расстояние между центрами двух смежных дыр.
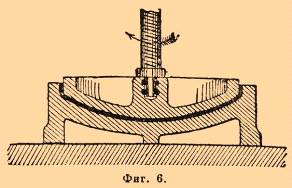
Рисунок 6 - Штамповка диска
Если же листы подвешиваются на цепях к маленькому крану и двое или трое
рабочих подвигают лист под штемпель или под сверло, то, кроме проведения линии
центров дыр, намечают на листах циркулем самые центры и помощью керна и молотка
делают в местах центров углубления для надлежащей установки пунсона с центром
(рис. 7) при пробивке или острия сверла при просверливании дыр.
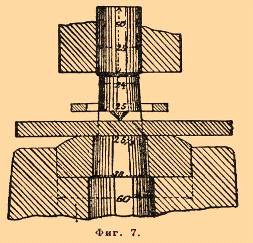
Рисунок 7 - Углубления для установки пунсона
При употреблении плоских пунсонов (рис. 8), после наметки центров, циркулем обводят окружности дыр.
В этом случае для сокращения работы тщательно вычерчивают и просверливают
дыры только на одном листе каждой категории, который потом накладывают на
остальные листы и стальной иголкой очерчивают окружности дыр. Для избежания
поломок от малейших ошибок при установке пунсона и для уменьшения силы
продавливания диаметр штампа (матрицы; рис. 7 и рис. 8) делается на 1/20 до
1/10 больше диаметра пунсона.
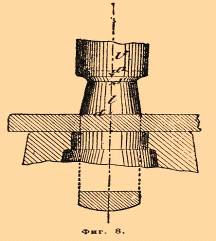
Рисунок 8 - Окружности дыр
При такой пробивке дыры выходят коническими и поэтому ее надо производить
на различных кромках листов так, чтобы узкие концы дыр при соединении листов
соприкасались между собой. Иногда, для ускорения работы, устраивают два, три и
более пунсонов или сверл на станке, но, по сложности устройства, подобные
машины редко употребляются. Пробивка дыр и обрезка листов в котельном производстве
большей частью производятся на одном станке, который снабжен с одной стороны
пунсоном и матрицей, с другой - ножницами. Уменьшая стоимость работы, эти
станки, вследствие периодической потребности в той или другой операции, не
влияют на скорость производства. Станок типа Витворта, для резки листов до 1
толщиной и пробивки в них дыр (рис. 9), состоит из чугунной пустотелой станины
и вала Е, получающего свое вращение посредством зубчатой передачи CD от шкива
A. На концах вала Е сделаны эксцентричные цапфы FF для сообщения
поступательного движения коробкам NN, на которых укреплены пунсон и верхний
резец ножниц. Каждая коробка снабжена задвижкой M, выдвигая и вдвигая которую
можно остановить или привести в движение коробку во время вращения вала Е. На чертеже
вместо пунсона представлены вторые ножницы. Вследствие уменьшения сопротивления
разрыву простенков между пробитыми дырами до 4 и более процентов на 1 кв. дюйм,
нередко дыры просверливают на сверлильных станках, хотя конусность пробитых дыр
содействует прочности заклепок и кромки дыр не остры. Сверление не ухудшает
качества металла, сами же дыры получаются более правильные и чище пробитых.
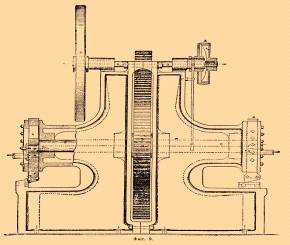
Рисунок 9 - Станок типа Витворта
Вообще в стальных листах пробивка делает металл вокруг дыры хрупче, уменьшает удлинение при разрыве и это уменьшение возрастает с толщиной листа; последующее отжигание листов с пробитыми дырами или пробивание дыр на 1/8 меньшего диаметра и рассверливание их до надлежащего размера увеличивает прочность листов.
Выгибка листов. После пробивки дыр листы выгибают или в холодном состоянии при толщине не более 1/4 или в нагретом до буро-красного цвета при большей толщине листов. Выгибка листов производится или вручную на желобчатой чугунной доске помощью ударов деревянными балдами, или машинами. Вследствие дороговизны и медленности ручной выгибки листов, требующей опытных рабочих, она употребляется только в малых К. мастерских, которые не имеют выгибных машин, а также для выгибки шеек кипятильников, колец углового железа и т. п. предметов. Для звеньев котлов, кипятильников и проч. частей - листы выгибаются механически на станке (рис. 10), который состоит из двух нижних валков, вращающихся около неподвижных осей, и одного верхнего, ось которого с помощью винтового привода может изменять свое положение относительно осей нижних валков.
Для вынимания после выгибания звена, состоящего из одного листа, верхний
вал устраивают съемным. Длина валков зависит от размеров листов, а диаметр их
равен 1/8-1/10 длины. Чтобы не терять времени на передачу листов с одной
стороны на другую, устраивают их с переменным движением.
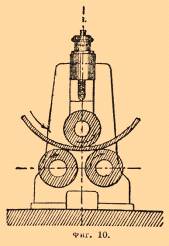
Рисунок 10 - Станок для механического выгибания листов
Для придания требуемой кривизны листы пропускают несколько раз, увеличивая кривизну их постепенным опусканием, после каждого пропуска, верхнего валка, а при последних пропусках по шаблону подгоняют ее до требуемой величины. При загибке кромок листов под прямым углом лист защемляют между досками, выпустив его на ширину кромки, и ударами ручных молотков загибают. По сложности устройства машины для этой цели употребляются редко.
Сборка котлов. По изготовлении частей производят сборку котла. Все части соединяют между собой временными болтами, помещая по три в угловых соединениях и потом через каждые 4-5 дыр вдоль швов по одному болту. Где сходятся три листа, там у 2-х из них до пробивки дыр сплющивают концы нагретого угла ударами ручного молотка. При сборке наблюдают за плотным прилеганием частей и полным совпадением дыр, исправляя сейчас же все недостатки. Когда котел собран, приступают к клепке его. Сначала постепенно заменяют болты в угловых соединениях заклепками; кончив эту работу, ведут клепку швов в постепенном порядке, от одного угла к другому.
Клепка. Заклепки до 1/4 диаметром клепаются в холодном состоянии, более
же толстые предварительно нагреваются, чаще всего в переносных горнах. Клепка
бывает или ручная, совершаемая артелью рабочих из 4-5 человек, или машинная,
которая употребляется при соединении цилиндрических или плоских частей. Ручная
клепка ведется следующим образом: нагрев добела заклепку в горне, мальчик
подает ее рабочему, который вкладывает ее в отверстие и нажимает винтом или
рычагом. Листы для более плотного прилегания одного к другому или околачивают
ударами вокруг дыры до вставки заклепки, или, поставив ее на место, кладут
стальное кольцо, по которому бьют молотком. После этого несколькими ударами по
концу стержня заклепки образуют головку, которой придают окончательную форму
помощью насадки (обжимки) с гнездом (рис. 11) и молотка.