Дипломная (вкр): Выбор способа и технологической схемы производства пеностекла
Извлечение плит из форм
Форма представляют собой пластиковый каркас, разбитый на ячейки, каждая из которых снабжена незакрепленным дном. Продолжительность сушки и предварительного спекания при мощности излучения 20 % порядка 5 - 7 минут, далее мощность излучения увеличивается до 50 %, время спекания и отжига при этой мощности - 10 минут. После спекания и отжига тележка с формами толкателем извлекается из СВЧ - модуля, автоматическим укладчиком формы подаются на пластинчатый транспортер. По обеим сторонам транспортера расположены воздушные сопла для более быстрого охлаждения стеклокомпозитной плитки.
Шлифовка плит
В конце транспортера плитка извлекателем автоматически извлекается и поступает на шлифовальные машины, где шлифуется для придания товарного вида.
Формы поступают на обратный транспортер для обработки каолиновой суспензией и дальнейшей загрузки стекольного теста.
Шлифовальные машины снабжены системой аспирации и обратным транспортером. Пыль после шлифовки откачивается и подается в лопастной смеситель. Крупные остатки обратным транспортером подаются в шаровую мельницу для смешивания при помоле гранулята.
Транспортировка и складирование
Ошлифованная стеклокомпозитная плитка укладчиком послойно укладывается на деревянные поддоны и, вручную упаковывается в бумагу. Объем упаковки равен 1 м3.
После упаковки в бумагу и перетяжки пластиковой упаковочной лентой поддоны с плиткой с помощью грузового лифта и электропогрузчика доставляются на склад готовой продукции.
Технологическая схема производства
4. Агрегатная технологическая
схема
5. Описание принятого
технологического процесса производства
Физико-технические свойства пеностекла в значительной степени обусловлены способом его производства, составом стекла и пенообразующей смеси, природой, количеством газообразователя, режимом вспенивания и отжига. Изменяя эти факторы можно получить пеностекло с различной объемной массой, прочностью, структурой, водопоглощением, проницаемостью, теплопроводностью и морозостойкостью. Для изготовления пеностекла используют отходы стекольного производства и специально навариваемое стекло. При организации большого производства пеностекла, стекломассу наваривают в ванных печах любого типа и затем гранулируют мокрым или сухим способом.
Пеностекло представляет собой ячеистый теплоизоляционный материал, получаемый спеканием стеклянного порошка с одновременным вспучиванием его под действием газообразователя.
В качестве сырья при получении пеностекла используют те же материалы, что и при производстве обычного стекла: кварцевый песок, известняк, соду или сульфат натрия. Применяют с этой целью отходы обычного стекла или легко спекающиеся горные породы с повышенным содержанием щелочей - трахит, сиенит, нефелин, обсидиан, вулканический туф. В качестве газообразователей применяют каменноугольный кокс, антрацит, известняк, мрамор. Углеродсодержащие газообразователи создают в пеностекле замкнутые поры, а карбонаты - сообщающиеся. Температура разложения газообразователя должна быть на 50-70 °С выше температуры размягчения стеклянного порошка.
Технологический процесс производства пеностекла
складывается из следующих основных операций. Кварцевый песок и измельчённый
известняк сушат, размалывают в порошок, смешивают с содой и в ванных печах
получают стекломассу, которую подают в бассейн с водой для грануляции.
Полученный гранулят размалывают в смесителе с газообразователем (1-5%) в тонкий
порошок и загружают в формы из жароупорного материала с меловой обмазкой. Формы
на вагонетках или по роликовому конвейеру подают в туннельную печь.
Максимальная температура отжига - в зависимости от вида сырья - составляет
600-1000°С. Характерной особенностью режима отжига пеностекла является быстрый,
за 2-3 часа, подъём температуры до максимальной с последующим медленным
охлаждением до 20 ч. Под действием высокой температуры происходит размягчение
частиц стеклянного порошка и его спекание. Газы, выделяющиеся при сгорании или
разложении газообразователя, вспучивают вязкую стекломассу. При охлаждении
образуется материал с ячеистой структурой. Медленное охлаждение способствует
равномерному остыванию изделий по всему объёму. Поэтому в них не возникают
внутренние напряжения, и не образуется трещин. Охлаждённые изделия распиливают
и оправляют на циркульных пилах. При использовании в качестве сырья стеклянного
боя или стекловидных горных пород в технологии производства пеностекла
отсутствуют варка стекломассы и грануляция. Основным способом получения
пеностекла во всем мире является порошковый метод, суть которого заключается в
спекании смеси стекольного порошка с газообразователями: антрацитом, коксом,
ламповой сажей, древесным углем.
6. Режим работы цеха
Режим работы цеха круглосуточный, трехсменный, так как производство с непрерывным циклом работы. Номинальное количество рабочих дней в году 251, длительность остановок технологических линий на ремонт T1 = 15 - 25 сут.
Годовой фонд эксплуатационного времени в часах
рассчитывают по формуле
Г = 8(Тгод·n - T1) ,
где Т - число рабочих суток в году; n - число смен в сутки.
Г = 8(251·3-20) = 5864 (ч)
Годовой фонд времени работы технологического
оборудования, на основании которого рассчитывается производственная программа
предприятия, определяют по формуле
Фгод = Г × Ки ,
где Ки - коэффициент, учитывающий регламентирование затраты времени (перерыва); (К = 0,85 - 0,90).
Фгод =5864·0,85=4985 (ч)
Режим работы цеха и годовой фонд рабочего времени
приведены в табл. 6.1.
Таблица 6.1. Режим работы цеха
|
Наименование цехов, отделений |
Кол-во рабочих дней в году, Тгод |
Кол-во смен в сутки, n |
Коэффициент использования, Ки |
Годовой фонд рабочего времени, Фгод, ч |
|
|
1 |
2 |
3 |
4 |
5 |
6 |
|
Производство пеностекла |
251 |
3 |
5864 |
0,85 |
4985 |
. Производственная программа предприятия
Годовая производительность цеха Пгод
определяется по формуле
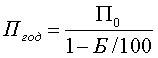
где По - заданная годовая программа цеха; Б - брак и производственные потери, % (Б = 1 - 3 %).
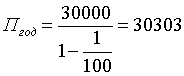 (м3/год)
Производительность
цеха по готовой продукции в сутки, смену, час вычисляется по формулам:
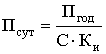 ;
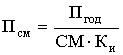 ;
 ,
где Пгод - годовая производительность, м3/год; С - количество рабочих суток в году; СМ - количество рабочих смен в году; Фгод - годовой фонд рабочего времени, ч.
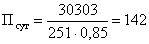 (м3/сут);
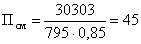 (м3/см);
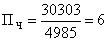 (м3/ч)
Результаты
расчетов приведены в таблице 7.1.
Таблица 7.1. Производственная программа цеха
|
Наименование продукции |
Единица измерения |
Производительность |
|||
|
|
|
в год Пгод |
в сутки Псут |
в смену Псм |
в час Пч |
|
1 |
2 |
3 |
4 |
5 |
6 |
|
Мягкие минераловатные плиты |
м3/год |
30303 |
142 |
45 |
6 |
8. Сырьевые материалы и расчёт
потребности в них
Шихтой называется однородная смесь предварительно подготовленных и отвешенных по рассчитанному рецепту сырьевых материалов.
При расчете шихты принимают, что в стекло переходят
оксиды и фториды, а влага и газы улетучиваются. Исходными данными для расчета
шихты служат: заданный химический состав стекла, химические составы выбранных
сырьевых материалов, поправочные коэффициенты на улетучивание компонентов
стекла при варке.
Химический состав стекла, мас. %:
|
SiO2 |
Al2O3 |
Fe2O3 |
CaO |
MgO |
Na2O |
SO3 |
|
72,5 |
2,5 |
0,1 |
7,0 |
4,0 |
14,0 |
0,2 |
Для введения этих элементов используются сырьевые материалы:
SiO2 - кварцевый песок;
Al2O3 - технический глинозем;
CaO и MgO - доломитовая мука;
Na2O -
кальцинированная сода, сульфат натрия.
Сводная таблица расчета шихты
|
Сырьевые материалы |
||||||
|
|
SiO2 |
Al2O3 |
CaO |
MgO |
Na2O |
Fe2O3 |
|
Песок |
72,27 |
0,29 |
- |
- |
- |
0,049 |
|
Доломит |
0,23 |
0,099 |
7,0 |
4,0 |
- |
0,012 |
|
Сода |
- |
- |
- |
- |
12,73 |
0,002 |
|
Сульфат |
- |
- |
- |
- |
1,425 |
- |
|
Глинозем |
- |
2,12 |
- |
- |
0,0129 |
0,02 |
|
Расчетный состав стекла |
72,5 |
2,509 |
7,0 |
4,0 |
14,17 |
0,0652 |
|
Сумма оксидов в расчетном составе стекла, мас. ч. 100,24 |
||||||
Расход сырья рассчитывается в год, сутки, смену, час
по формуле
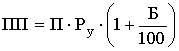 ,
где
ПП - расходы сырья (в год, сутки, смену, час), т; П - производительность цеха
по готовой продукции (в год, сутки, смену, час), т; Ру - удельный
расход сырья на единицу готовой продукции (в тоннах на I т готовой продукции);
Б - возможные производственные потери для данного сырьевого компонента, %.
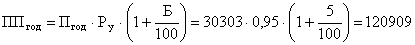 (м3/год);
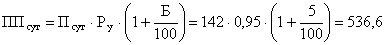 (м3/сут);
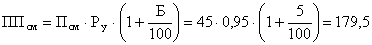 (м3/см);
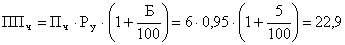 (м3/ч).
Таблица 8.1. Потребности цеха основных сырьевых материалах
|
Наименование сырья |
Единица измерения |
Расход сырья |
||||||||
|
|
|
в год ППгод |
в сутки ППсут |
в смену ППсм |
в час ППч |
|||||
|
1 |
2 |
3 |
4 |
5 |
6 |
м3/год |
120909 |
536,6 |
179,5 |
22,9 |
. Выбор и расчёт основного технологического оборудования
Щековая дробилка СМД-28 относится к дробилкам со сложным качанием подвижной щеки.
Необходимое для выполнения производственной программы
количество дробилок К рассчитывается по формуле
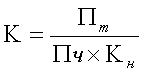
где Пт - требуемая часовая производительность по данному пределу, м3/ч;
Пт = 22,9 ; Пч - часовая
производительность выбранной машины; Пч = 27 (м3/ч); Кн
= 0,8 ... 0,9 - нормативный коэффициент использования оборудования по времени.
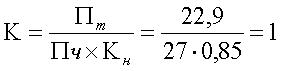
Гранулятор
Шаровая
мельница
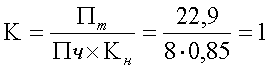
Смеситель
СБ-138Б
10. Ведомость основного оборудования
Таблица 10.1. Ведомость оборудования цеха
|
Наименование оборудования и марка |
Количество, шт. |
Габаритные размеры, Ш.Д.В.,см |
Мощность эл.двигателя, кВт |
Производительность, (м3 /ч) и (т/ч), (м/мин) |
Примечание |
|
|
1 |
2 |
3 |
4 |
5 |
6 |
|
|
Весовой дозатор |
4 |
100х200х225 |
- |
2 |
|
|
|
Щековая дробилка СМД-28 |
1 |
228х200х192 |
50 |
19,8…48 |
|
|
|
Гранулятор |
1 |
422,8х166х168 |
49 |
14,20 |
|
|
|
Шаровая мельница СМ-14 |
1 |
544,5х150х150 |
- |
2…3 |
|
|
|
Смеситель СБ-138Б |
1 |
285х270х186 |
37 |
7-8 |
|
|
|
СВЧ-модуль |
2 |
550х150х170 |
41 |
3,5 |
|
|
|
Шлифовальный станок |
1 |
|
|
|
|
|
. Технологический контроль производства
Таблица 11.1. Схема контроля производства
|
Контролируемая операция |
Измеряемые параметры |
Нормативы |
Цикличность выполнения контрольных операций |
Температура размягчения, ºС Температура битума, подаваемого в диспергатор, ºС |
50…80 130…140 |
Каждая партия Периодически |
|
Количество диатомитовой супензии |
Концентрация, % Температура, ºС |
35…40 90…95 |
|
|||
|
Дозировка компонентов связующего |
Соотношение битума и диатомита, подаваемых в диспергатор |
По заданному составу |
2…3 раза в смену |
|||
|
Состав гидромассы |
Соотношение твердого к жидкому |
От 1 : 9 до 1 : 10 |
То же |
|||
|
Прессование плит |
Удельное давление, кПа Влажность плит после прессования, % |
40…100 50…60 |
Постоянно 2…3 раза в смену |
|||
|
Сушка изделий |
Температура теплоносителя, ºС: в сушилке на сбросе Температура плит, ºС: На выходе из сушилки После охлаждения Конечная влажность после сушки, % |
180 80 150…160 40 не более 2,5 |
Периодически Периодически Периодически 2…3 раза в смену |
|||
|
Контроль качества готовой продукции |
Соответствие техническим условиям и стандартам |
ГОСТ 10140-80 |
Каждая партия изделий |