Курсовая работа (т): Взаимозаменяемость, стандартизация и технические измерения: редуктор планетарный 2-ступенчатый
 ,
тогда
среднеквадратическое отклонение  равно
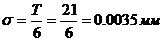
7. ВЫБОР ПОСАДОК ШПОНОЧНЫХ СОЕДИНЕНИЙ
Чаще всего в массовом производстве принимают шпонки. Использование призматических шпонок дает возможность дает возможность более точно центрировать сопрягаемые элементы и получать как подвижные (в случае применения обыкновенных призматических шпонок), так и не скользящи соединения (при использовании направляющих шпонок с креплением на вал).
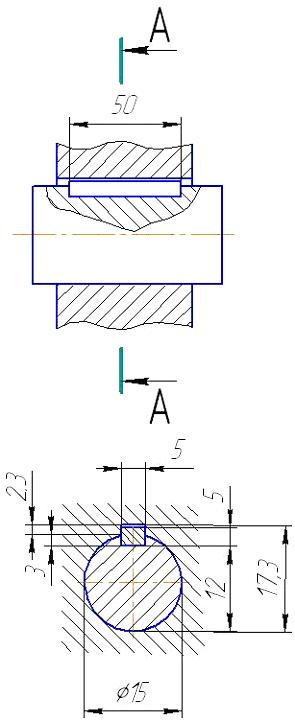
Выбираем для вала 1 призматическую шпонку, неподвижную. Характер соединения нормальный. Из табл. 4.52.[с.773] выбираем шпонку по диаметру вала.=5 мм; h=5мм; t1=3мм; t2=2.3мм;
Во всех случаях шпонка устанавливается в пазу вала плотно с натягом, а в пазу отверстия в зависимости от характера соединения. При точном центрировании поля допуска на отверстия H6, а на вал рекомендуется js6, k6, m6, n6. Для данного шпоночного соединения рекомендуется применять допуск на отверстия Н6, допуск на вал js6. Принимаем нормальное соединение, это соединение чаще всего используется в массовом производстве, так как обеспечивает точное центрирование деталей.
Для нормального соединения принимаем поля допусков:
на ширину паза вала N9, на ширину паза втулки js9, на ширину шпонки h9.Принимаем шероховатость на ширину паза вала и втулки - Ra 0.4, а на высоту паза втулки и вала - Ra 0.2
Кроме точности размеров шпонок и шпоночных пазов ограничивают и неточность расположения паза в валу и паза во втулке относительно оси симметрии вала и втулки. Должен ограничиваться допуск параллельности плоскости симметрии паза относительно оси симметрии сопрягаемой поверхности.
Предельные размеры элементов шпоночных соединений
Сопряжение
шпонка вал Ø15 

Верхнее
предельное отклонение: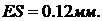
Нижнее
предельное отклонение: 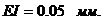
Среднее
отклонение:
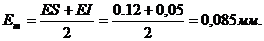
Номинальный
диаметр: 
Максимальный
диаметр отверстия:
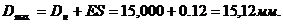
Минимальный
диаметр отверстия:
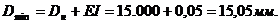
Средний
диаметр отверстия:
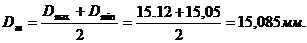
Допуск
размера отверстия:
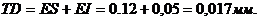
Определяем
размерные параметры вала  :
Верхнее
предельное отклонение: 
Нижнее
предельное отклонение: 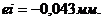
Среднее
отклонение:
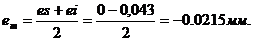
Номинальный
диаметр: 
Максимальный
диаметр вала:
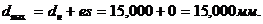
Минимальный
диаметр вала:
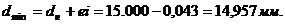
Средний
диаметр вала:
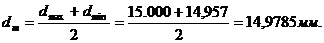
Допуск
размера на вал:
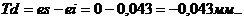
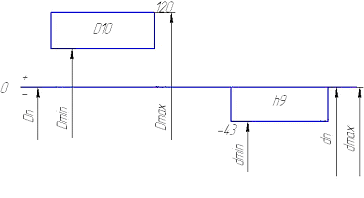
Рис. 7.1.Схема взаиморасположения полей допусков
Определяем характеристики посадки по предельным размерам:
Максимальный
зазор:
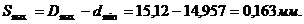
Минимальный
зазор:
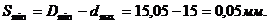
Средний
зазор:
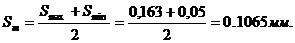
Максимальный
натяг:
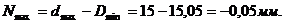
Минимальный
натяг:
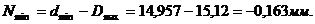
Средний
натяг:
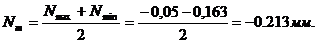
Сопряжение
шпонка втулка Ø15 

Определяем
размерные параметры вала 
Верхнее
предельное отклонение: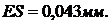
Нижнее
предельное отклонение: 
Среднее
отклонение:
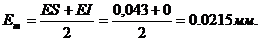
Номинальный
диаметр:
Максимальный
диаметр отверстия:
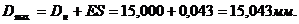
Минимальный
диаметр отверстия:
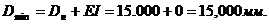
Средний
диаметр отверстия:
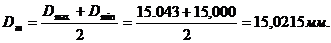
Допуск
размера отверстия:
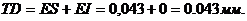
Определяем
размерные параметры вала
Верхнее
предельное отклонение:
Нижнее предельное отклонение: ei=-0.043
Среднее
отклонение:
Номинальный
диаметр:
Максимальный
диаметр вала:
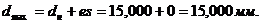
Минимальный
диаметр вала:
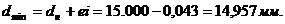
Средний
диаметр вала:
Допуск
размера на вал:
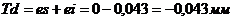
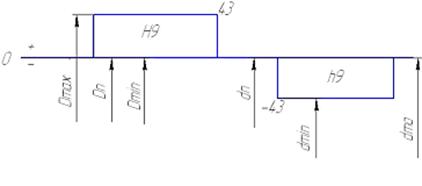
Рис. 7.2.Схема взаиморасположения полей допусков
Определяем характеристики посадки по предельным размерам:
Максимальный
зазор:
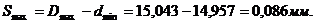
Минимальный
зазор:
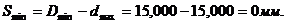
Средний
зазор:
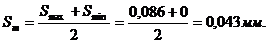
Максимальный
натяг:
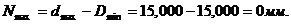
Минимальный
натяг:
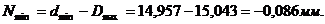
Средний
натяг:
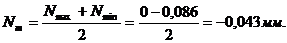
рис.7.3. Эскизы пазов вала и втулки
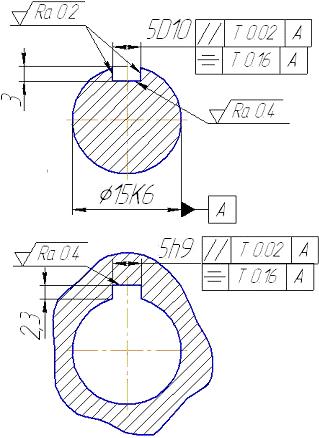
рис.7.4. Эскиз шпоночного сопряжения
8. РАСЧЕТ РАЗМЕРНЫХ ЦЕПЕЙ
рис. 8.1 Эскиз заданной детали
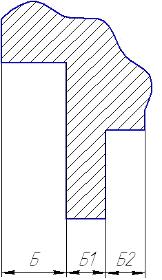
рис.8.2 Схема размерной цепи
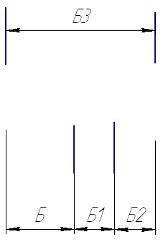
Проанализируем рис. 8.1 В представленной детали в начале заготовку обрезают по необходимой длине, затем обрабатывается базовая поверхность под размер Б2, так как он является самым большим. Затем деталь обрабатывается по убывающим размерам. Размер Б1- составляющий, уменьшающий.
Размер Б-замыкающий.
Определим предельные отклонения замыкающего размера по

Зададим
номинальные размеры всех составляющих звеньев, сохраняя пропорциональное
соотношение
Б1=40,3( ), Б2=25,7(
 )
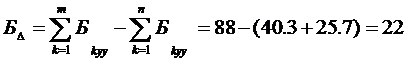
где m- число увеличивающих звеньев: n- число уменьшающих звеньев
Определим
допуск замыкающего звена
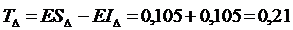
где
 -верхнее предельное отклонение замыкающего звена;
 - нижнее предельное отклонение замыкающего звена.
Рассчитываем
среднее число единиц допусков размерной цепи с учётом известных единиц допусков
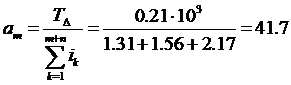
редуктор посадка нагружение цепь
где
 - сумма единиц допусков определяемых составляющих
звеньев; значения единиц допусков определяемых составляющих звеньев находим по
табл. 3.3 [1. ч.2 с.20]
По полученному числу единиц допусков am определяем ближайший соответствующий ему квалитет по табл. 1.8 [1, ч.1]. Примем квалитет 9.
По выбранному квалитету назначаем допуски и отклонения на звенья.
Допуски
составляющих размеров находим по табл. 1.8 [1, ч.1 с.43] в зависимости от
величины их исполнительных размеров.
|
Наименование |
Обозначение |
Номинальный размер |
Допуск, мм |
Заданные, расчётные или принятые предельные отклонения, мм |
Квалитет |
Едницы допуска I, мкм |
||
|
|
|
|
Заданный или расчётный |
Принятый |
верхнее |
нижнее |
|
|
|
Увеличивающий |
Б2 |
25,7 |
0,062 |
0,062 |
0,031 |
0,031 |
9 |
1,56 |
|
|
Б3 |
88 |
0,087 |
0,087 |
0,0435 |
0,0435 |
9 |
2,17 |
|
Уменьшающий |
Б1 |
40,3 |
0,052 |
0,052 |
0,026 |
0,026 |
9 |
1,31 |
|
Замыкающий |
Б |
22 |
|
|
|
|
9 |
|
Проверяем правильность назначения полей допусков и
предельных отклонений составляющих звеньев


Редуктор планетарный 2-ступенчатый
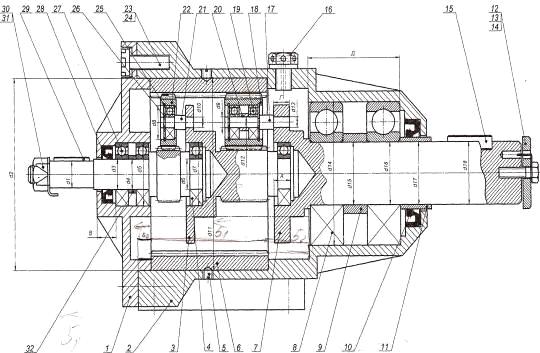
Перечень деталей и узлов редуктора планетарного 2-ступенчатого.
.
Крышка редуктора - 1 шт.; 2. Корпус редуктора - 1 шт.; 3. Водило-шестерня -1
шт.; 4. Подшипник - 2 шт.; 5. Винт стопорный - 4 шт.; 6. Колесо зубчатое
корончатое - 1 шт.; 7. Водило ведомое - 1 шт.; 8. Подшипник - 2 шт.; 9. Втулка
распорная - 1 шт.; 10. Уплотнение - 1 шт.; 11. Втулка упорная - 1 шт.; 12.
Шайба концевая - 1 шт.; 13. Винт - 1 шт.; 14. Шайба лапчатая - 1 шт.; 15.
Шпонка-1 шт.; 16. Отдушина - 1 шт.; 17. Ось сателитов - 3 шт.; 18. Сателит -
Зшт.; 19. Подшипник - 9 шт.; 20. Втулка распорная - 3 шт.; 21. Ось сателита - 3
шт.; 22. Сателит - 3 шт.; 23. Винт - 8 шт.; 24. Шайба пружинная - 8 шт.; 25.
Кольцо пружинное - 9 шт.; 26. Кольцо пружинное - 9 шт.; 27. Подшипник-2 шт.;
28. Уплотнение - 1 шт.; 29. Шпонка - 1 шт.; 30. Гайка установочная - 1 шт.; 31.
Шайба лапчатая - 1 шт.
|
Индивидуальное задание |
|
|
1. Выбор посадки колец подшипников качения |
d9 |
|
Серия подшипников |
300 |
|
2. Выбор и обоснование посадки с зазором |
d4 |
|
3. Расчёт посадки с натягом |
d10 |
|
осевая сила, кН |
1 |
|
4. Расчёт переходной посадки |
d1 |
|
5. Расчёт комбинированной посадки |
d17 |
|
6. Выбор посадки шпоночного соединения |
d1 |
|
7. Расчёт размерной цепи |
Б |
|
|
22 |
.
ЗАКЛЮЧЕНИЕ
Переходные посадки предназначены для неподвижных, но разъемных соединений деталей и обеспечивают хорошее центрирование соединяемых деталей. При выборе переходных посадок необходимо учитывать, что для них характерна возможность получения, как натягов, так и зазоров. Натяги, получающиеся в переходных посадках, имеют относительно малую величину и обычно не требуют проверки деталей на прочность, за исключением отдельных тонкостенных деталей. Эти натяги недостаточны для передачи соединением значительных крутящих моментов или усилий. К тому же получение натяга в каждом из собранных соединений не гарантировано. Поэтому переходные посадки применяют дополнительным креплением соединяемых деталей шпонками, штифтами.
Трудоемкость сборки и разборки соединений с переходными посадками, так же как и характер этих посадок, во многом определяется вероятностью (частностью) получения в них натягов и зазоров.
При расчете вероятности натягов и зазоров обычно исходят из нормального распределения натягов размеров деталей при изготовлении. Распределение натягов и зазоров в этом случае также будет подчиняться нормальному закону, а вероятности их получения определяется с помощью интегральной функции.
СПИСОК ИСПОЛЬЗОВАННЫХ ИСТОЧНИКОВ
1.Якушев А.И. «Взаимозаменяемость, стандартизация и технические измерения» 2007г.
.Мягков В.Д., Палей М.А., Романов А.Б., Брагинский В.А. «Допуски и посадки» справочник. 2008г.
.Серый И.С. «Взаимозаменяемость, стандартизация и технические измерения» М. 2006г.
. Сурус А.И., Дулевич А.Ф. «Взаимозаменяемость, стандартизация и технические измерения» 2011г.