Дипломная (вкр): Закономерности отложения примесей в паровых котлах, методы химических очисток и консервации котлов
В течение всего периода пассивации кислород дозируется в трубопровод питательной воды.
Заключительная (контрольная) продувка выполняется на 30%-ой нагрузке в течение 4÷5 часов. Содержание железа по окончанию обработки должно быть не более 50 мкг/кг.
На заключительной стадии внедрения ПВКОиП давление в котле повышается до величины опробования и настройки предохранительных клапанов острого пара. После настройки клапанов котел останавливается.
Проводятся вырезки образцов
труб в тех же местах, где определялась исходная загрязненность.
Таблица 4.6.
Оценка загрязненности внутренних поверхностей труб до и после очистки
|
Наименование образца |
Удельная загрязненность, г/м2 |
|
|
|
до |
после |
|
НРЧ-2 н.А-1, 3 панель, тр. 26 (тр 25) |
173,2 |
154,62 |
|
СРЧ-2 н.А-2, 1 панель, тр. 54 (тр. 53) |
29,3 |
15,9 |
|
ВРЧ н.А-2, боковая панель, тр. 3 (тр.2) |
129,4 |
29,8 |
|
ШПП-1 н.А-1, 9 ширма, тр.2 (тр.1) |
9,1 |
5,82 |
|
КПП н.А-1, 57 панель, тр.1 (тр.2) |
13,3 |
6,46 |
|
ДЭ н.А-1, 1 панель, тр.46 (тр.45) |
37,4 |
21,38 |
|
КВПП-2 н.А-1, 56 панель тр.1 (тр.2) |
7,23 |
1,71 |
По результатам проверки
защитных свойств оксидной пленки образцов поверхностей нагрева котла П-57-3Р
степень коррозионной устойчивости оценена как высшая (протокол от 28.01.2015)
Заключение
Пароводокислородная технология позволяет удалить продукты коррозии и создать на поверхности металла защитную пленку. В результате резко сокращается продолжительность пуска котлов в эксплуатацию и обеспечивается защита металла от коррозии в ходе длительной работы энергооборудования, увеличивается надежность эксплуатации и, обеспечиваются высокая экономичность, эффективность и экологическая чистота процесса выработки электроэнергии.
Защитное кислородное покрытие, образующееся при пароводокислородной очистке, пассивации и консервации углеродистой стали имеет коррозионную стойкость, превышающую стойкость нержавеющей стали в течении длительного времени (более 5 лет).
После ПВКО, П и К котла межпромывочный период составляет 3 года. Возможно увеличение данного периода, но только по результатам исследования образцов поверхностей нагрева котла. Дополнительной консервации оборудования в этот период при останове не требуется.
Предлагаемая технология достаточно эффективна:
она способствует очистке внутренних поверхностей нагрева после монтажа и в течение начального этапа эксплуатации;
обеспечивает глубокую пассивацию металла и позволяет отказаться от консервации оборудования во время останова;
предотвращает перенос продуктов коррозии по пароводяному тракту энергоблока в пусковых, переменных и стабильных режимах эксплуатации;
Технология характеризуется экологической чистотой, так как при её использовании отсутствуют сточные воды и соответственно не загрязняются водоемы.
Метод отличается высокой экономичностью:
отсутствуют сложные металлоемкие схемы обработки;
не применяются органические и неорганические кислоты, ранее использовавшиеся для очистки котлоагрегатов;
исключаются трудоемкие работы по монтажу и демонтажу схем, процесс осуществляется в период пуска или останова котлов (энергоблоков);
не требуются специальные сооружения для приема, переработки и захоронения сточных вод.
В результате применения технологии повышается надежность эксплуатации энергооборудования, поскольку заметно снижается повреждаемость поверхностей нагрева.
Разработанная и внедренная технология ПВКОиП позволила:
1.Очистить трубы поверхностей нагрева тракта до ВЗ до нормативной остаточной загрязненности. Исключение составляет НРЧ-2, где остаточная загрязненность составляет ~150 г/м². Основными причинами могут быть низкая температура питательной воды (100÷120°С), а также кратковременная по продолжительности продувка поверхностей по причине преждевременного демонтажа схемы ПВКОиП.
2.Обеспечить надежную работу поверхностей нагрева котла в пусковых режимах и промежуточных режимах работы энергоблока под нагрузкой.
3. На внутренней поверхности труб поверхностей нагрева и трубопроводов котла образована защитная пленка с высокой коррозионной стойкостью, которая защищает котел от коррозии при вынужденных простоях.
. Через 2,5÷3 года эксплуатации котла ст. №2 рекомендуется провести эксплуатационную ПВКО и П согласно РД 153-34-37.411-2001.
Заключение: Результаты пароводокислородной очистки и пассивации котла энергоблока ст. №2 признать удовлетворительными.
Практика показывает и обследования электростанций это подтверждают, что в подавляющем большинстве случаев повреждения экранных труб носят коррозийный характер из-за нарушений водно-химического режима. Надежная и экономичная работа основных агрегатов блока - котла и турбины - во многом может быть повышена при правильном водном режиме блока. В это понятие, при широком его толковании, должны включаться и химические очистки оборудования.
В результате аналитических исследований и обобщений сформированы следующие оценки и выводы:
основной причиной отложений и подшламовой коррозии является нарушение водного режима, которое может быть связано с рядом факторов: отклонение от норм по качеству питательной воды, нарушениями конструктивного или технологического характера в коррекционной обработке котловой воды, перекосами в концентрации примесей по длине барабана, недостатками в организации непрерывной и периодической продувок;
для снижения вероятности возникновения отложений и формирования условий для коррозии труб экранов необходимо, чтобы водный режим в самом широком смысле был одним из главных приоритетов в организации работы персонала и связанного с ним оборудования;
повышенные тепловые потоки, безусловно, способствуют увеличению скорости роста отложений, но их следует оценивать как вторичный фактор, который предъявляет более высокие требования к качеству и организации водного режима;
Проведение предпусковых и эксплуатационных очисток внутренних поверхностей пароводяных трактов теплоэнергетического оборудования вызвано необходимостью поддержания уровня отложений, не превышающего допустимого, и регламентируется соответствующими нормативными документами. Своевременно и качественно выполненная очистка способствует повышению гидро- и газодинамических характеристик трактов, эффективности теплообмена, предотвращению перерасхода топлива (известно, что слой отложений толщиной в 1 мм обуславливает повышение расхода топлива на 10%), пережога металла трубных испарительных и пароперегревательных систем котла. Она приводит к снижению скорости коррозионных процессов. Проведение химических очисток котла и связанного с ним оборудования блока позволяет быстрее достичь нормируемое качество пара в отношении содержания в нем железа и кремниевой кислоты и уменьшает вынос в проточную часть турбины соединений меди, оксидов железа и других веществ, снижающих её мощность и экономичность, а также эрозионно-опасных частиц окалины, отслаивающихся с пароперегревательных поверхностей в процессе пуска оборудования в эксплуатацию.
Внутренние отложения могут иметь место как в новом агрегате (технологическая окалина и т.п.), так и в работающем агрегате.
Максимальное снижение теплового
сопротивления, вызываемого внутренними загрязнениями 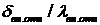 , особенно
опасного в условиях высоких тепловых нагрузок
 , может быть достигнуто только путем
уменьшения толщины внутренних загрязнений, вплоть до полного их предотвращения.
Задачами химических очисток котлов - однократной предпусковой перед вводом
котла в работу и многократных эксплуатационных - является обеспечение чистоты
внутренних поверхностей нагрева котла.
Для достижения наибольшей эффективности химической очистки внутренних поверхностей нагрева необходимо правильно подобрать реагент, разработать схему и технологию очистки.
В данной магистерской диссертации
описаны требования к схемам, принципы очисток, основные типы реагентов и
критерии их выбора.
СПИСОК ИСПОЛЬЗОВАННЫХ ИСТОЧНИКОВ
1. Шкроб М.С. Водоподготовка и водный режим паротурбинных электростанций/ Шкроб М.С., Прохоров Ф.Г. М.-Л.: Госэнергоиздат, 1961. - 471 с.: ил.
. Опыт проведения эксплуатационной химической очистки экранов топки котельного агрегата ТГМ-151 М/ Левитина И.В. [и др.]// Электрические станции. - М., 2011. - №9. - с. 21-22
. Глазырин А.И. Консервация энергетического оборудования/ Глазырин А.И., Кострикина Е.Ю. - М.: Энергоатомиздат, 1987. - 168 с.: ил.
. Об опыте применения высокоактивных ПАВ для очистки экранной системы барабанных котлов/ Рыженков В.А. [и др.]// Энергетик. - М., 2012.-№9.-с.27-29
. Липов Ю.М. Котельные установки и парогенераторы/ Липов Ю.М., Третьяков Ю.М. - Москва-Ижевск: НИЦ «Регулярная и хаотическая динамика»; Институт компьютерных исследований, 2006. - 592 с.
. Маргулова Т.Х. Химические очистки теплоэнергетического оборудования - М.: Энергия, 1969. - 223 с.
. Маргулова Т. Х. Химические очистки теплоэнергетического оборудования. Вып.2 - М.: Энергия, 1978. - 176 с.: ил.
. МУ 34-70-113-85 Методические указания по предпусковой химической очистке теплоэнергетического оборудования - М.: Союзтехэнерго, 1986.
. РД 34.37.403-91 Методические указания по эксплуатационной химической очистке котлов энергоблоков сверхкритического давления - М.: ОРГРЭС, 1991.
. РД 34.20.591-97 Методические указания по консервации теплоэнергетического оборудования - М.: СПО ОРГРЭС, 1997.
. РД 34.37.408 Инструкция по щелочению паровых и водогрейных котлов - М.: ОРГРЭС, 1970.
. Тумановский А.Г. Очистка и пассивация теплоэнергетического оборудования ТЭС/ Энергетик. - М.: 2013. - №7, с.55
. Баранов В.Н. Проблемы гидродинамики, маневренности, надежности энергетических котлов и их решение - Новосибирск: изд-во НГТУ, 2013.-219 с.