Материал: 1 конструкция, условия работы и ремонт электропневатического контактора в условиях моторвагонного депо москва2 6
Внимание! Если размещение файла нарушает Ваши авторские права, то обязательно сообщите нам
, отсутствие трещин. Снимаются дугогасительные камеры. Аппараты очищаются от пыли, грязи и подгаров.
Дугогасительные камеры осматриваются, проверяется прочность болтовых соединений, камеры очищаются от металлического налета и копоти. Изношенные детали камер из асбоцемента разрешается ремонтировать с применением специальной смазки или вставок из термодугостойких материалов.
При выполнении текущего ремонта в объеме ТР-1, проверяется состояние разъемных силовых и вспомогательных контактов. Обожженные, оплавленные или окислившиеся контактные поверхности контактов обрабатываются при помощи напильников с мелкой насечкой и шлифовальной шкуркой с сохранением профиля контактов. Мелкие оплавления деталей зачищаются с использованием стеклянного полотна, крупные - при помощи личного напильника. Толщина, раствор, провал, смещение и нажатие силовых и вспомогательных контактов должны соответствовать техническим требованиям чертежей и нормам допусков и износов. Проверяется четкость срабатывания, отсутствие заеданий в подвижных частях аппаратов и прочность их крепления.
При текущем ремонте ТР-2 должны быть выполнены работы предусмотренные текущим ремонтом ТР -1
При текущем ремонте ТР-3 электропневматические контакторы полностью разбирают. Снимают дугогасительную камеру, блокировочные колодки с кронштейном и рычагом, изоляционную тягу, верхний и нижний кронштейны, пневматический привод. Кронштейны и рычаги контактора осматривают. Разработанные отверстия в них заваривают и обрабатывают согласно чертежным размером, допускается рассверливать эти отверстия до большого диаметра, с установкой в них бронзовых втулок.
Таблица 1- Таблица межремотного пробега электропоезда
Дугогасительные камеры осматриваются, проверяется прочность болтовых соединений, камеры очищаются от металлического налета и копоти. Изношенные детали камер из асбоцемента разрешается ремонтировать с применением специальной смазки или вставок из термодугостойких материалов.
При выполнении текущего ремонта в объеме ТР-1, проверяется состояние разъемных силовых и вспомогательных контактов. Обожженные, оплавленные или окислившиеся контактные поверхности контактов обрабатываются при помощи напильников с мелкой насечкой и шлифовальной шкуркой с сохранением профиля контактов. Мелкие оплавления деталей зачищаются с использованием стеклянного полотна, крупные - при помощи личного напильника. Толщина, раствор, провал, смещение и нажатие силовых и вспомогательных контактов должны соответствовать техническим требованиям чертежей и нормам допусков и износов. Проверяется четкость срабатывания, отсутствие заеданий в подвижных частях аппаратов и прочность их крепления.
При текущем ремонте ТР-2 должны быть выполнены работы предусмотренные текущим ремонтом ТР -1
При текущем ремонте ТР-3 электропневматические контакторы полностью разбирают. Снимают дугогасительную камеру, блокировочные колодки с кронштейном и рычагом, изоляционную тягу, верхний и нижний кронштейны, пневматический привод. Кронштейны и рычаги контактора осматривают. Разработанные отверстия в них заваривают и обрабатывают согласно чертежным размером, допускается рассверливать эти отверстия до большого диаметра, с установкой в них бронзовых втулок.
Таблица 1- Таблица межремотного пробега электропоезда
| Серия электропоезда | ТО-2 (час) | ТО-3 (тыс км) | ТР-1 (тыс км) | ТР-2 (тыс км) | ТР-3 (тыс км) | КР-1 (тыс км) | КР-2 (тыс км) |
| ЭД4М | 72 | 2,96 | 35 | 300 | 520 | 960 | 1080 |
2. ТЕХНОЛОГИЯ ВЫПОЛНЕНИЯ РЕМОНТНЫХ ОПЕРАЦИЙ ПО ЭЛЕКТРОПНЕВМАТИЧЕСКОМУ КОНТАКТОРУ В УСЛОВИЯХ МОТОРВАГОННОГО ДЕПО ТЧ-10 МОСКВА-2
2.1 Основные неисправности, их причины и способы предупреждения
Таблица 2-Основные неисправности электропневматических контакторов
| Неисправность | Причины неисправности | Способы устранения неисправности |
| Подгар главных контактов электропневматического контактора | Высокие токи при разборе схемы тяги и электродинамического торможения, нарушения площади прилегания контактов | Выполнить зачистку контактов с помощью напильника, при необходимости произвести замену контактов |
| Износ рабочей поверхности главных контактов | Естественный износ в ходе эксплуатации электропоезда | Произвести проверку площади прилегания контактов путем укладки бумаги, при площади прилегания менее 30 %, произвести замену контактов |
| Подгар или излом отключающей катушки электропневматического контактора | Плохая изоляция катушки, токи перегрузки или короткого замыкания | Измерить сопротивление катушки, при большом сопротивлении, заменить катушку. |
| Перегорание дугогасительного рога в оббласти перегиба | Высокие токи при дугогашении, малая толщина перегиба дугогасительного рога | Произвести замену дугогасительного рога |
На рисунке 3 изображен подгар главных контактов электропневматического контактора ПК-22 в следствии размыкания силовой схемы при токах более 500 ампер.
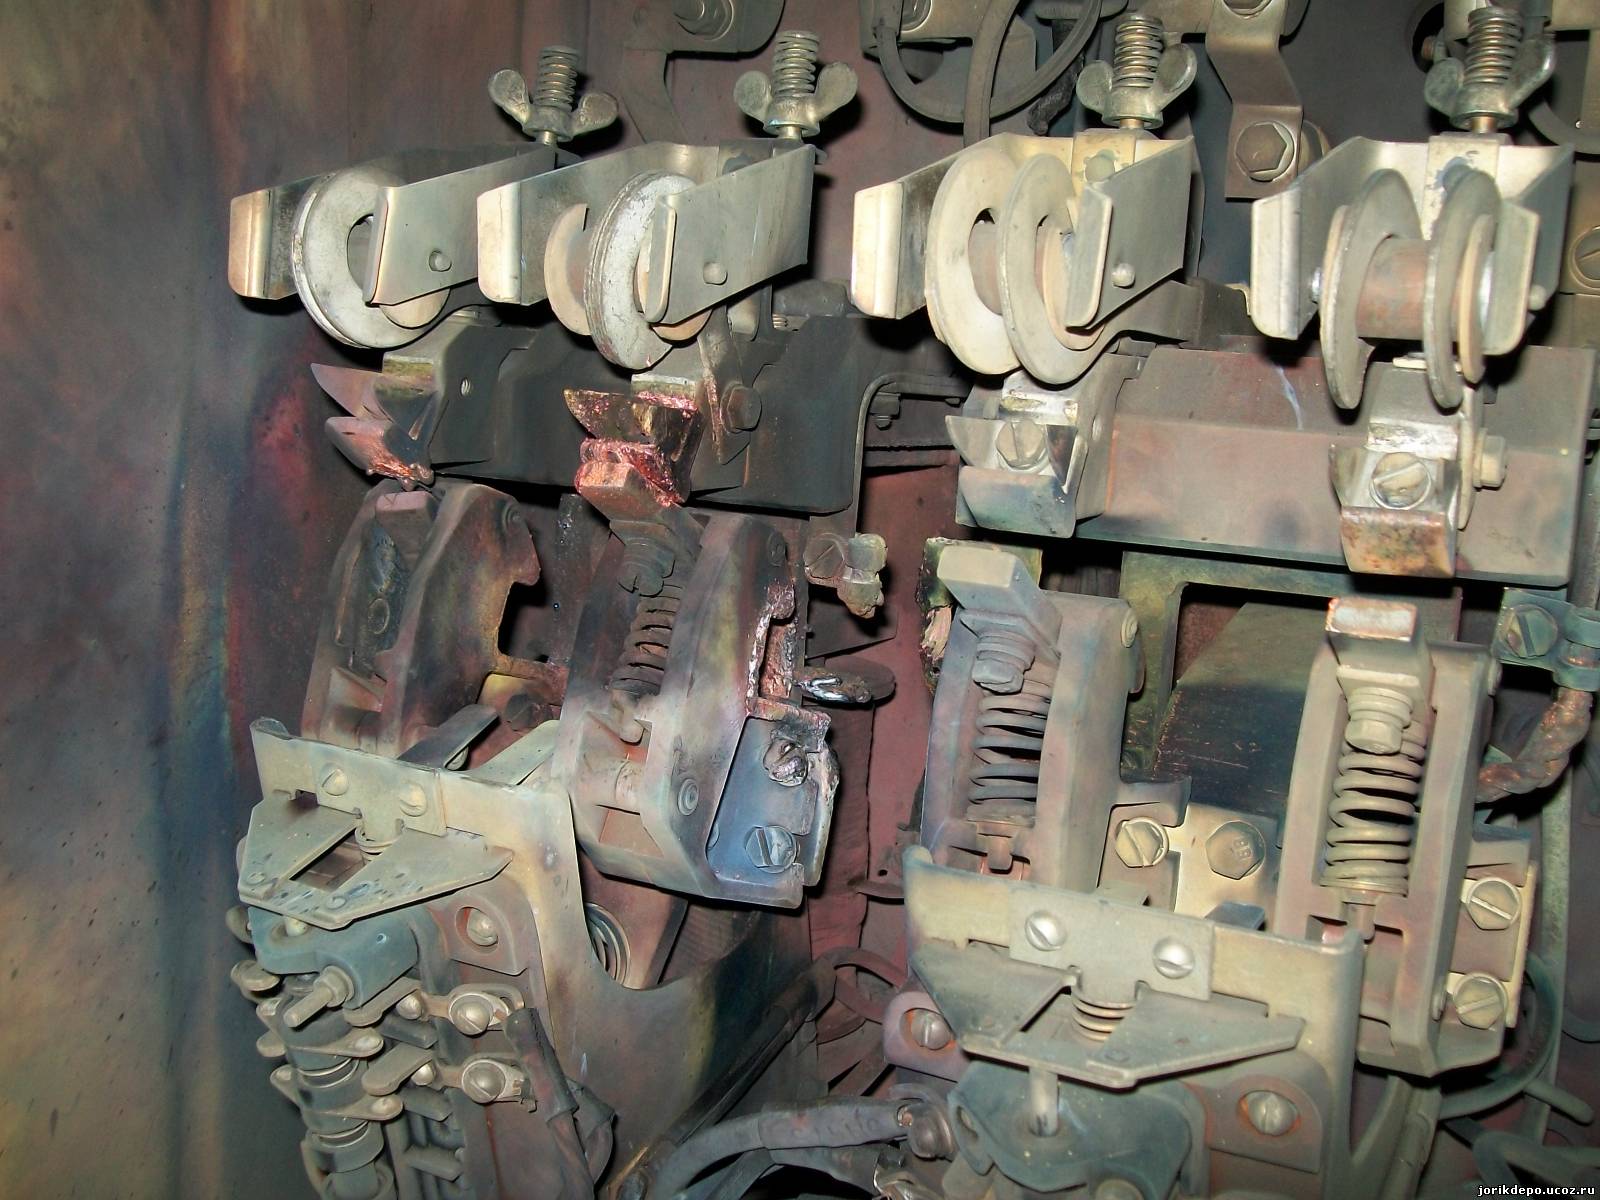
Рисунок 3 – Подгар на главных контактах
На рисунке 4 приведен дугогасительный рог с перегоранием в области перегиб, что недопустимо в эксплуатации.
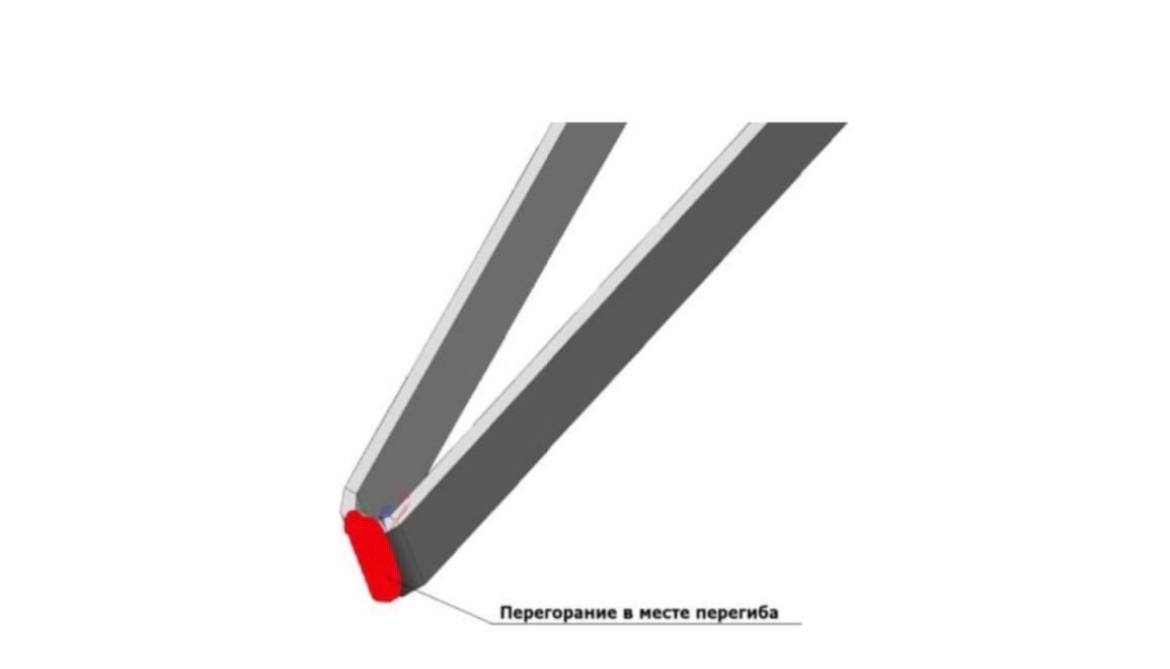
Рисунок 4 – Перегорание дугогасительного рога в области перегиба
Дугогасительные рога подвержены перегораниям в следствии высоких токов дуги, а также при недостаточной толщине дугогасительного рога.
2.2 Способы очистки, осмотра и контроля деталей
Очистка электропневматического контактора начинается с разборки дугогасительной камеры. Стенки и перегородки очищают на дробеструйной установке или специальным приспособлением с закрепленной на нем механической щеткой, вставляемым в патрон сверлильного станка. Небольшие подгары перегородок и стенок заделывают смесью, состоящей из равных долей гипсового порошка и асбестового волокна, или эпоксидным компаундом. Поверхность, подлежащей восстановлению, очищают от нагаров и копоти наждачным полотном или металлической щеткой, тщательно промывают ацетоном, а затем поврежденное место заполняют компаундом. После полного отвердения компаунда восстановленную поверхность обрабатывают напильником и зачищают наждачным полотном. Асбоцементные стенки и перегородки гигроскопичны, поэтому после окончательной обработки их подвергают сушке и пропитке. Стенки, перегородки с трещинами и прогарами глубиной более 1/4 их толщины подлежат замене. Изоляционный стержень очищают от копоти и пыли техническими салфетками, смоченными спиртом или бензином. Поверхностную изоляцию с трещинами, сколами, прожогами или поврежденную на глубину, равную 1/3 ее толщины, снимают полностью или частично. Если оставшиеся слои изоляции удовлетворяет всем требованиям, то вдоль повреждения полосами нарезают и накладывают заготовки из формовочного миканита и пропитанной бакелитом в бумаге. После накатки на стержень накладывают бандаж из киперной ленты и пропитывают его глифталиевым лаком. Затем стержень помещают в полость специальной пресс формы, опресовывают на гидравлическом прессе, запекают, образовавшиеся неровности зачищают стеклянной бумагой и дважды покрывают эмалью.
2.3 Приспособления, технологическая оснастка, средства механизации и оборудование, применяемое при ремонте электропневматического контактора в условиях моторвагонного депо ТЧ-10 Москва-2
Стенд предназначен для испытания электропневматических контакторов ремонта в условиях депо. При испытании контакторов на стенде предусмотрены следующие виды проверок:
-проверка срабатывания при номинальном и минимальном рабочем давлении сжатого воздуха;
-проверка срабатывания при номинальном и минимальном рабочем напряжении питания катушки электромагнитного вентиля;
-проверка коммутационных положений вспомогательных контактов в выключенном и включенном состояниях контакторов.
Таблица 2- Таблица инструментов и приспособлений
| Наименование | Тип и краткая характеристика оборудования |
| Наждачная бумага | Шлифовальная |
| Набор ключей, отвёртка, плоскогубцы. | |
| Штангенциркуль | Шц-1-125, (0-125) мм, 0,1 мм, ГОСТ 166-89, |
| Напильник | |
| Ванна, кисть | Бензин |
| Смазка | ЖТ-79Л |
| Стенд для испытания электропневматических аппаратов | А1406 |
| Мегаомметр | ЭСО 202/2Г, до 104 Ом, 15%, на 2,5 кВ. |
| Секундомер | СОС пр, объём шкалы 60 мин, 3 разр. |
| Бумага | Копировальная |
3 ТЕХНОЛОГИЯ РЕМОНТА ЭЛЕКТРОПНЕВМАТИЧЕСКОГО КОНТАКТОРА В УСЛОВИЯХ МОТОРВАГОННОГО ДЕПО ТЧ-10 МОСКВА-2
3.1 Технология ремонта электропневматического контактора в условиях моторвагонного депо ТЧ-10 Москва-2
Технология выполнения ремонта электропневматического контактора в условиях моторвагонного депо Москва-2 Ярославская производится в следующем порядке:
Контакты с выработкой рабочей поверхности более чем на 2мм заменяют новыми, изготовленными из профильной меди. Заменят и контакты контакторов, если толщина напайки их контактов менее 0,5мм. Подлежат замене также и контакты, толщина которых у пятки менее 5мм. Подгары на контактах зачищают бархатным напильником, снимая возможно меньший слой, метала и не изменяя профиля контакта. Контакты с металлокерамическими напайками зачищают металлическими пластинами или стеклянной бумагой, а напайки с износом более 1мм перепаивают. Дугогасительные катушки с оплавлением более 3% площади их сечения восстанавливают на плавкой меди. Поврежденную изоляцию на концах катушки заменяют. Места заклепочных соединений концов дугогасительной катушки припаивают припоем ПСР-45 или латунью Л-63, наконечник катушки обслуживают припоем ПОС-40. Проверяют изоляцию сердечников относительно дугогасительного рога или неподвижного кронштейна. Пружины контактора проверяют на исправность и соответствие их характеристикам. Изоляционную втулку, устанавливаемую между катушкой и сердечником, осматривают, и если на ней будут обнаружены следы пробоя или подгары, или если ее сопротивление окажется менее 10МОм, то втулку заменяют. Более подробный процесс ремонта указан в технологической карте
Таблица 3- Технологическая карта ремонта электропневматического контактора
| | Изделие | Электропоезд | КАРТА ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА производства ремонта контактора электропневматического ПК-22 | Всего листов | 1 | |||||||||||
| Группа | ЭД4М | Лист № | 1 | |||||||||||||
| Агрегат | Электропневматический контактор ПК-22 | | | |||||||||||||
| Чертеж | | |||||||||||||||
| Наименование операции | Вид ремонта | Материал | Место проведения ремонта | Разряд работы | Норма времени | Расценка | ||||||||||
| | ТР-3 | | Электроаппаратное отделение | 5 | | | ||||||||||
| Опера-ция № | Переход № | Наименование работ | Технические требования, нормы | Оборудование, инструмент | Запасные части материалы | Профессия разряд | ||||||||||
| 1. | | Снять дугогасительную камеру | Копоть, грязь, медные брызги на дугогасительной камере не допускаются. Ттолщина стенки дугогасительной камеры не менее 3 мм. | | Наждачная бумага, шлифовальная. | Слесарь 4 разряд | ||||||||||
| 2. | | Контактор разобрать | Повреждённые резьбовые соединения не допускаются. | Набор ключей, отвёртка, плоскогубцы. | | Слесарь 4 разряд | ||||||||||
| | | | | | | | ||||||||||
Источник: https://tut-files.ru/previewfile/7889