Материал: 2292
Технологическая база – поверхность, от которой определяется положение заготовки или изделия в процессе обработки или ремонта.
От правильного решения вопроса о технологических базах в
значительной степени зависят точность взаимного расположения |
|
обрабатываемых поверхностей; точность размеров, которые должны быть |
|
получены; степень сложности и конструкция приспособлений; |
|
С |
|
производительность обработки. |
|
Принято различать по назначению три главных вида баз [4]: |
|
1) |
конструкторск е; |
2) |
змер тельные; |
или |
|
3) |
технолог ческ е. |
Конструкторск ми базами называются поверхности, линии или точки, определяющ е положение детали относительно других деталей при её работе в маш не.
относительнобрежущего инструмента.
Измер тельными азами называются поверхности, линии или точки,
от которых про звод тся отсчёт выполняемых размеров при обработке
измерен заготовок.
Технолог ческ ми азами называются поверхности, линии или точки детали, служащ е для установки заготовки на станке и ориентирующие её
инструмента. А Контактные технологические базы подразделяются на: 1) основные;
Контактными технологическими базами называют поверхность или
систему поверхностей (не линии и не точки), определяющие положение
закреплённой обра атываемой детали относительно станка и режущего Д
2) вспомогательные.
Вспомогательной контактной технологической базой называют поверхность детали, которая служит толькоИдля её установки при
механической обработке. Например, центровые отверстия, которые не являются конструктивной частью детали, а служат только для её установки при механической обработке.
При использовании вспомогательной контактной технологической базы при обработке длинных валов (l/d >4) торцы заготовок из проката подрезают на токарных, фрезерных или фрезерно-центровальных станках.
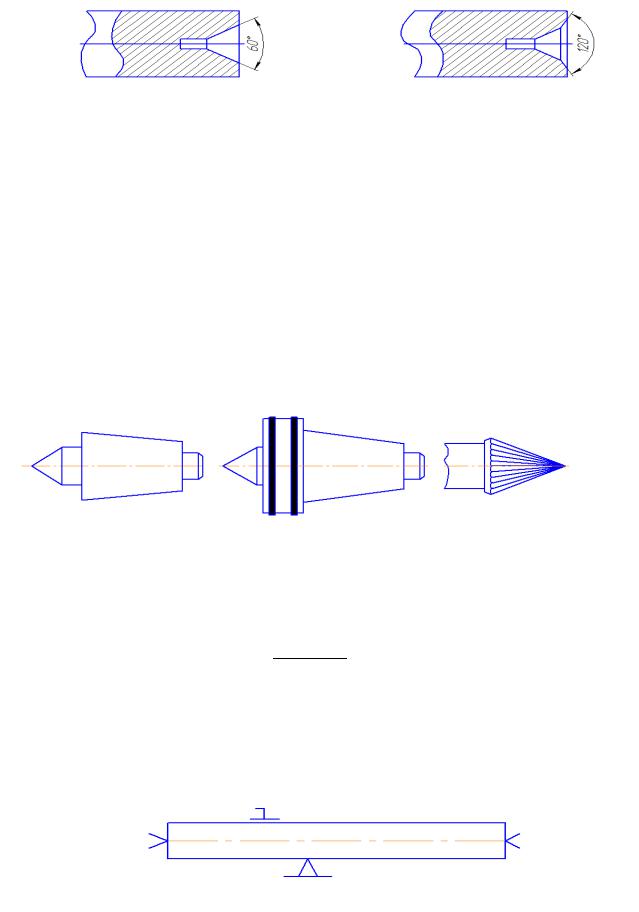
После подрезки торцов производится их центровка на токарных, сверлильных, центровальных или фрезерно-центровальных станках. Центровые отверстия выполняются по ГОСТ 14034–74 специальными центровочными свёрлами. Геометрия центровых отверстий приведена на рис. 1.
6
а б
Рис. 1. Геометрия центровых отверстий с цилиндрическим отверстием под смазку: а – коническая контактная базовая поверхность под углом 60° в том числе и в варианте; б – предохран тельная фаска под углом 120°, которая центрируется только
при необход мости ч стовой подрезки торца в период, обработки в центрах.
Пр способлен я, |
на |
которые |
обрабатываемая |
заготовка |
С |
|
|
|
|
устанавл вается сво ми центровыми отверстиями, называются центрами. |
||||
Центры могут быть жёсткие невращающиеся (рис. 2, а) и вращающиеся |
||||
(р . 2, б), х контактная поверхность может быть гладкой (рис. 2, а и б), |
||||
а у жёсткого не вращающегося центра может быть рифлёной (рис. 2, в),
что обеспеч |
вает не только закрепление, но и вращение заготовки. |
|
ис |
|
|
б |
||
а |
б |
в |
|
А |
|
|
|
Д |
Рис. 2. Виды центров и формы их контактных поверхностей: а – жёсткие невращающиеся; б – вращающиеся; в – рифлёные
1)неподвижные (крепятся на станине станкаИ) люнеты;
2)подвижные люнеты (крепятся на суппорте станка и перемещаются вместе с резцом, с опорами вблизи от места резания).
Рис. 3. Установка люнетов
7
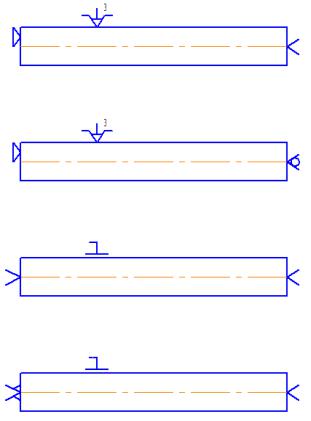
В документации технологических проектов вспомогательные контактные технологические базы обозначаются следующим образом:
4<l/d< 10.
С |
|
|
Невращающийся центр |
а |
|
|
|
в |
|
и |
Вращающийся центр |
|||
|
|
|
б |
|
б |
|
|||
|
А |
г |
||
|
|
|
Д |
|
Рис. 4. Варианты закрепления левого торца вала: в трёхкулачковом самоцентрирующем патроне токарного станка (а, б); с опорой на невращающийся центр (в); рифлёный (г) с передачей крутящего момента на деталь поводковым
патроном с хомутиком (в, г)
Основной контактной технологической базой называют поверхности заготовки (детали), которые служат для ихИустановки на станке при проведении операций механической обработки.
Выбор основных контактных баз начинается с выбора базы для выполнения первой операции. Контактная технологическая база, используемая при первом установе заготовки, называется черновой базой. Черновая база, т.е. закрепление заготовки на необработанной резанием поверхности, должна использоваться только один раз. Все последующие установы и операции должны осуществляться только с использованием обработанных поверхностей заготовки.
Все следующие после черновой базы называются чистовыми базами. При каждом установе должны закрепляться все виды базовых
поверхностей (установочные, направляющие и опорные), лишающие заготовку шести степеней свободы. Например, при консольном закреплении заготовки в токарном трёхкулачковом самоцентрирующемся
8
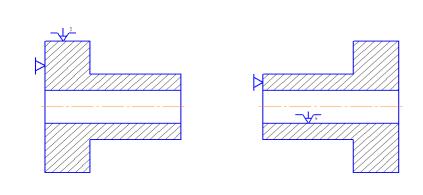
патроне или цанговой оправке обязательным является не только закрепление цилиндрических поверхностей, сочетающих установочные и направляющие, но и наличие опоры на опорную поверхность заготовки (рис. 5), что обеспечивает более высокие точность установки и жёсткость закрепления, а также стабильность точности получаемых размеров.
С |
|
|
|
|
|
заготовкиЛ н атываемых |
поверхностей |
при |
каждом |
переходе |
|
|
Р с. 5. Условное обозначение закрепления |
|
|||
обработку техобработкуповерхностей, для которых она необходима. |
|
||||
|
при о ра отке на токарных станках |
|
|||
представлены в утолщённом виде. |
|
|
|
||
При |
выборе черновых |
аз рекомендуется |
сначала |
провести |
|
|
А |
|
|
||
черновую |
всех поверхностей, а затем выполнить |
чистовую |
|||
|
Контрольные вопросы |
|
|
||
|
|
Д |
|
||
1.Что такое базирование? где оно используется? |
|
|
|||
2.Что считается базой? их виды? |
|
|
|
||
3.Чем |
отличаются технологические базы |
от |
конструкторских и |
||
измерительных?
4.Чем отличаются контактные вспомогательныеИтехнологические базы от основных?
5.Для каких целей в центровом отверстии делается предохранительная фаска под углом 120°?
6.Как называются приспособления, на которые устанавливаются заготовки своими центровыми отверстиями? их виды?
7.Какие параметры вала являются определяющими для выбора средств его закрепления (установа) при механической обработке на токарном станке?
8.С какой стороны вала используются вращающие центры?
9.Что такое люнет и когда он используется?
10.Чем отличается черновая база от чистовой?
11.Какие существуют правила выбора черновой базы?
9
ЛАБОРАТОРНАЯ РАБОТА № 2
Разработка маршрутного технологического процесса
Цели работы: изучение и практическое освоение методики разработки маршрутного технологического процесса изготовления
детали, разработка маршрутного технологического процесса. |
||||
одержан е занят я: |
|
|
|
|
1.Изучен е |
сходных |
данных |
и |
последовательности выполнения |
лабораторной работы. |
|
|
|
|
2.Анал з чертёжа детали с точки зрения: |
||||
С |
|
|
|
|
-конструкт вных осо енностей; |
|
|
||
-техн ческ |
х тре ований; |
|
|
|
- |
размеров, |
формы |
и |
расположения поверхностей и |
шероховатости. |
|
|
|
|
3.Оценка технолог |
конструкции детали. |
|||
точности |
|
|
||
4.Выбор заготовки. |
|
|
|
|
влияющих бна структуру технологического процесса.
5.Анал з структуры технологического процесса; выявление факторов,
1) изучить порядокАразработки маршрутного технологического процесса с использованием описания в качестве примера разработки
6.Составление маршрутного технологического процесса на обработку детали при программе выпуска 1000 штук в год.
Порядок выполнения ра оты:
технологического процесса изготовления втулки (см. ниже); 2) в соответствии с заданием (см. прил. 1), выданным преподавателем в
виде чертежа заданной детали, приступить к анализу чертежа детали,
3) результаты анализа чертежа, оценки технологичности и выбора заготовки изложить письменно в виде отчета и подготовить доклад о результатах проделанной работы;
оценке технологичности конструкции, выбору заготовки и разработке |
|
Д |
|
маршрутного технологического процесса; |
И |
|
|
4) разработать маршрутный технологический процесс для заданной детали и составить отчет;
5) ответить на контрольные вопросы.
Пример разработки маршрутного технологического процесса изготовления втулки:
1. Этапы разработки технологических процессов [2,4,8].
Ниже приведена последовательность проектирования технологических процессов (рис. 6) с учетом участия в этапах разработки технолога – Т и программы – П.
10