Материал: 2292
Си б А Д И
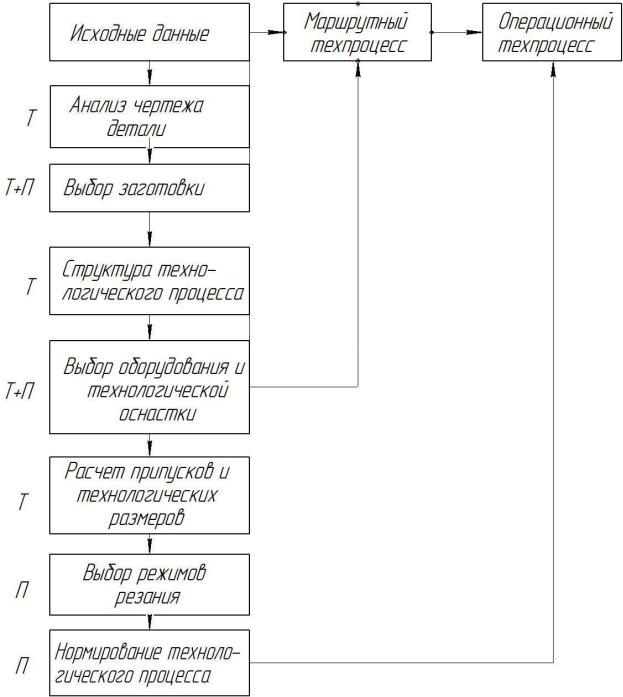
Рис. 6. Последовательность проектирования технологических процессов
11
2. Исходные данные для проектирования технологического процесса. Исходные данные для проектирования технологического процесса
следующие:
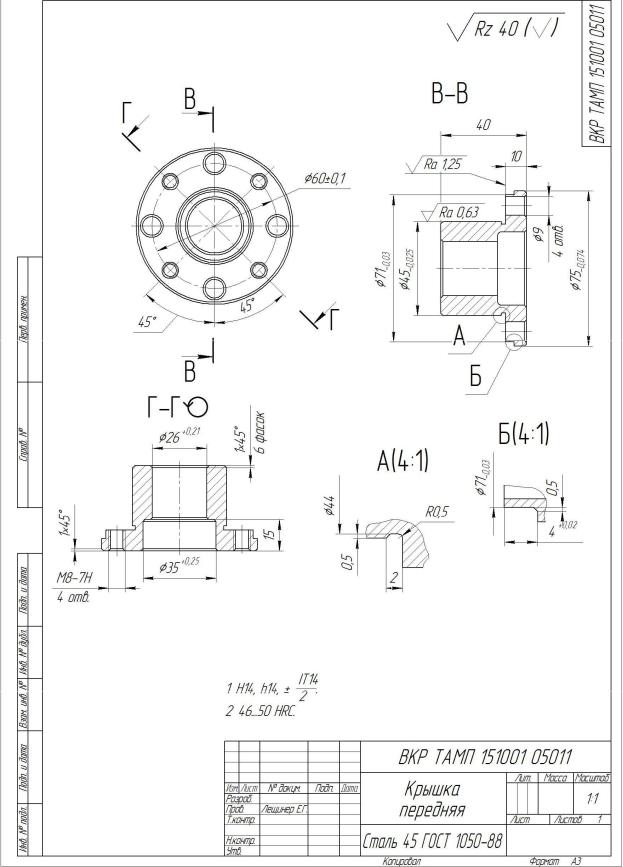
1) рабочий чертеж детали (рис. 7).
2) программа выпуска деталей N = 1000 шт./год.
3) справочная и нормативная литература. |
|
С |
|
3. Анализ чертежа детали. Конструктивные особенности детали. |
|
Деталь – крышка передняя (см. рис. 7) , состоит из одной |
ступени |
Ø75(-0,074); Ø45(-0,025), имеется канавка под уплотнительное кольцо. |
|
Внутренн й контур состоит также из одной ступени Ø |
35(+0,25); |
Ø 26(+0,21). На торце детали имеются восемь сквозных отверстий: четыре |
|
резьбовых отверст я М8 и ещё четыре отверстия Ø9, расположенные на
Ø60 ±0,1.
Матер ал детали: сталь 45 – это конструкционная сталь с содержанием
углерода |
0,45%, что говорит о прочности, пластичности и достаточной |
вязкости |
матер ала. Конструкционные стали применяют для |
|
я разл чных деталей, частей машин, станков и других |
изготовлен |
|
конструкц й. |
|
|
б |
Деталь меет га ар тные размеры: длина – 40 мм, диаметр – 75 мм. Самые точные поверхности:
длина – 4h7(+0,02) ммА.
– посадочный диаметр: Ø45Н7(-0,025) мм с шероховатостью Ra 0,63;
– посадочный диаметр под уплотнительное кольцо: Ø71Н7(-0,03) мм,
Остальные размеры выполняютсяДетальпо 14 квалитету, неуказанная шероховатость поверхностей Rz 40. подвергается термообработке (закалке) до 46–50 HRC. Чертеж обрабатываемой детали имеет все
необходимые сведения, дающие полное представление о детали, т.е. все
проекции, разрезы и сечения. На чертеже указаны все размеры с необходимыми отклонениями, требуемая шероховатостьИобрабатываемых поверхностей. Указаны сведения о материале детали, термической обработке.
Кнедостаткам чертежа можно отнести неуказанную точность резьбы,
атакже отсутствие отклонений на угловые размеры.
4.Оценка технологичности конструкции детали.
В процессе разработки конструкции детали конструктор придает ей не только необходимые свойства, выражающие полезность изделия, но и свойства, определяющие уровень затрат ресурсов на его создание, изготовление, техническое обслуживание и ремонт.
Совокупность свойств изделия, определяющих приспособленность его конструкции к достижению оптимальных затрат ресурсов при производстве и эксплуатации для заданных показателей качества,
12
Си б А Д И
Рис. 7. Рабочий чертеж детали
13
объема выпуска и условий выполнения работ, представляет собой технологичность конструкции изделия.
Анализируя технологичность данной детали, можно сказать, что:
– форма детали является правильной геометрической, деталь является телом вращения, деталь симметричная;
– имеются канавки для выхода шлифовального круга; С–значение шероховатостей поверхностей соответствует классам
точности их размеров и методам обработки этих поверхностей;
–имеются свободный отвод и подвод режущего и мерительного инструмента к обрабатываемым поверхностям;
–прутковая заготовка позволяет вести обработку в универсальном трехкулачковом самоцентрирующемся патроне.
заготовки– конф гурац я детали обеспечивает легкое удаление стружки;
Подводя тог вышесказанному можно сделать вывод о том, что деталь
–назначенбе детали;
–матер ал;
–технические условияА;
–объем выпуска и тип производства;
–конфигурация детали;
–экономичность изготовления заготовки, выбранной по предыдущим показателям. Д
Все эти показатели должны учитываться одновременно, так как они тесно связаны. Окончательное решение по выбору заготовки в реальном производстве принимают на основании экономического расчета с учетом
стоимости метода получения заготовки и механической обработки. Существуют три пути получения заготовкиИ:
1)грубая заготовка – конфигурация заготовки не повторяет конфигурацию детали, и только два, три размера заготовки близки к размерам детали. Сюда относятся заготовки – прокат различного профиля, штамповка свободной ковкой. Грубая заготовка характерна для малой программы выпуска, это единичное и мелкосерийное производство. Достоинствами грубой заготовки являются ее доступность и низкая стоимость, недостатком – большой расход материала и большой процент механической обработки;
2)точная заготовка – повторяет почти полностью конфигурацию детали, механически обрабатываются только самые точные размеры или те, которые нельзя получить в заготовке (мелкие отверстия, резьбы, пазы ит.д.). Методы получения точных заготовок – точное литье, листовая и
профильная штамповки, объемная штамповка, профильный прокат,
14
прессование. Достоинства данной заготовки: небольшой расход материала, небольшой процент механической обработки, высокое качество и точность поверхностного слоя. Недостатком является
необходимость |
использования |
дорогостоящего |
и |
|
высокопроизводительного оборудования для производства заготовок. |
||||
Точная заготовка характерна для большой программы выпуска, |
||||
С |
|
|
|
|
применяемой в массовом и крупносерийном производстве. |
|
|||
3) |
заготовка |
покупная – |
заказ точной заготовки |
на |
специал з рованном заводе. Достоинства данного метода: заготовка |
||||
точная, |
сто мость заготовки дешевле, |
чем при осваивании производства |
||
отрезки |
|
|
||
заготовок самостоятельно. |
|
|
||
учетом технологических свойств детали (материал: сталь 45, обладает достаточной пластичностью), её габаритов и массы, требований механ ческ м свойствам (осо ых требований нет), типом производства
Качествобдетали о еспечивают постепенным ужесточением параметров точности и выполнением остальных технических требований на этапах
(мелкосер йное про зводство) вы ираем грубую заготовку – прокат.
Заготовка получается при помощи одной заготовительной операции –
проката.
6. Структура технологического процесса. Составление маршрутного
технолог ческого процесса.
поверхностного слояАотдельных поверхностей формируют в результате последовательного применения несколькихДметодов обработки.
превращения заготовки в готовую деталь. Точность и качество
Структура технологического процесса – это последовательность и количество операций, установов и переходов.
Факторы, влияющие на структуру технологического процесса:
– вид обработки (конфигурация детали);
– выбор и подготовка технологических базИ;
–точность детали (точность размеров, точность формы, точность расположения поверхностей);
– шероховатость;
– программа выпуска;
– термообработка;
– покрытие;
– вид контроля.
Число этапов обработки (предварительной, промежуточных, окончательной) зависит не только от точности размеров, но и от уровня относительной геометрической точности формы и расположения поверхностей.
Точность различных параметров получается различными методами на станках.
15