Материал: 2498
является переходным по плотности и прочности, и его толщина должна быть 2 – 3 мм. Состав, проникая в ячеистый бетон, закрывает поверхностные поры, трещины, дефекты от разрезки, при этом коэффициент паро- и газопроницаемости системы практически не изменяется, водопоглощение при капиллярном подсосе составляет
4,5 кг/м2. |
|
С |
наносят толщиной 5 – 7 мм. При |
Второй выравнивающий слой |
|
общей толщине штукатурного слоя |
7 – 10 мм коэффициент паро- и |
газопрон цаемости с стемы составляет 0,1 мг/м ч Па, а водопоглощение при кап ллярном подсосе – до 2,5 кг/м2.
приНанесен е защ тно-отделочного слоя производится окрасочным составом толщ ной 1 – 3 мм в зависимости от дисперсности наполнителя. Водопоглощен е капиллярном подсосе снижается почти в 7 раз, а коэфф ц ент парогазопроницаемости системы при этом снижается
организациябАна заводах силикатного кирпича производства стеновых и теплоизоляционных изделий из ячеистого бетона, имеющего высокую теплоизолирующую способность.
незнач тельно – до 0,068 – 0,072 мг/м ч Па.
Получаемая так м спосо ом система отделки изделий из ячеистого бетона отл чается достаточно высокой паропроницаемостью и низкой
величиной водопоглощен я при капиллярном подсосе.
4.4. Реконструкция предприятий силикатных изделий
Изменение нормативных тре ований к ограждающим конструкциям
привело к значительному снижению объема потребления силикатного
кирпича как стенового материала. В этих условиях представляет интерес Д
В технологии производства силикатного кирпича и ячеистого бетона
имеется много общего: наличие переделов помола известковокремнеземистого вяжущего и автоклавной обработкиИизделий. Стоимость оборудования для помола вяжущего и автоклавной обработки превышает три четверти общей стоимости технологического оборудования. Поэтому представляется перспективной организация производства изделий из ячеистого бетона на заводах силикатного кирпича с использованием имеющегося помольного отделения, установленных на заводе автоклавов и максимальным применением существующих транспортных средств.
Оборудование для производства ячеистого бетона типа «Универсал–80» или «Виброблок БГ–40», которое серийно выпускалось заводами Российской Федерации, было рассчитано на формование массива длиной 6 и 3 м с последующей резкой на изделия.
Привязка этого оборудования на заводах силикатного кирпича приводит к необходимости перепланировки или строительства нового
146
автоклавного отделения, реконструкции оборудования для транспортировки автоклавных вагонеток. Это приводит к высоким затратам на проведение реконструкции, снижению ее эффективности.
Институтами ВНИИстром и НИПТИ «Стройиндустрия» разработаны технические решения и необходимое оборудование для привязки технологии ячеистого бетона с максимальным использованием имеющихся мощностей и возможностью одновременного выпуска силикатного кирпича и ячеистого бетона [65, 94].
Работы по орган зации производства ячеистого бетона могут
провод |
ться без |
остановки производства силикатного кирпича. |
Техническ е решен я базируются на использовании применяемого на |
||
заводе |
звестково-кремнеземистого вяжущего, установленных автоклавов, |
|
С |
|
|
|
оборудован я для транспортировки автоклавных вагонеток. |
|
На заводах |
автоклавами диаметром 2 м используются вагонетки |
|
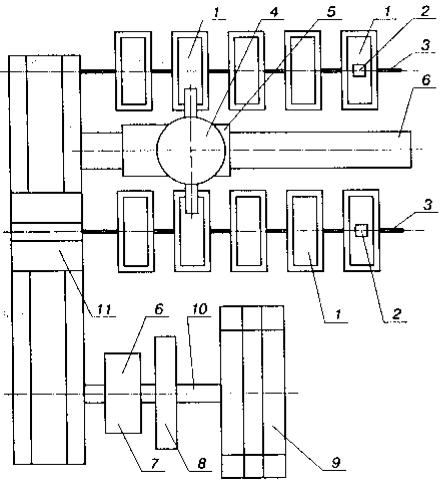
Пр нцоборудованп альные схемы размещения оборудования для производства ячеистого бетона приведеныАна рис. 4.21 и 4.22. Оборудование может уста-
шириной около 1,6 . Исходя из этого разработана опалубка для
формован я масс ва 1000х1600 мм высотой 600 мм, устанавливаемая на
автоклавную вагонетку. Формы вагонетки транспортируются имеющимся |
|
имеющегося |
|
на заводе |
ем. |
навливаться вместо прессов для силикатного кирпича или на свободных площадях, примыкающих к линии работы электропередаточных тележек для загрузки автоклавов.
Ячеистый бетон производят по следующей технологии. Автоклавные вагонетки после прохождения автоклавовДосвобождаются от изделий и по линии возврата поступают на участок формования. ля возврата вагонеток, применяемых в производстве ячеистого бетона, использование путей возврата вагонеток для силикатного кирпича нецелесообразно из-за трудности подачи соответствующих вагонеток на позиции формования. С линии возврата вагонетка подается на пост сборкиИформы, где на ней устанавливается и закрепляется опалубка. На посту формования смесь из смесителя заливается в вагонетку. В смеситель загружаются компоненты смеси на объем одной формы. После заливки смеси на постах выдержки происходит вспучивание массива и набор прочности, необходимой для распалубки. После набора прочности 150 – 200 г/см2 опалубка снимается с формы и подается на пост чистки и смазки. Подготовленная опалубка устанавливается на автоклавную вагонетку на посту сборки формы.
Массив на автоклавной вагонетке поступает в резательную машину и разрезается на изделия требуемых размеров в продольном и поперечном направлениях одновременно струнами, совершающими возвратнопоступательные движения.
147
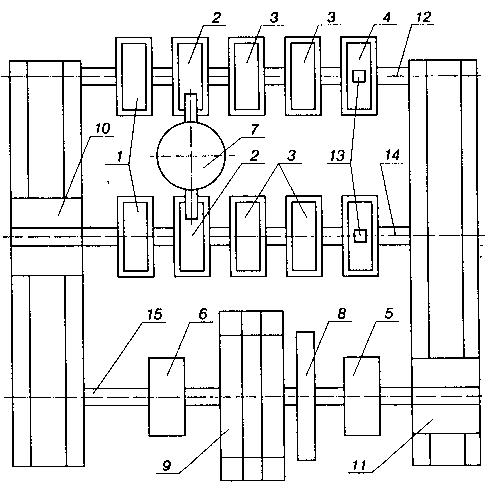
Си  бА Рис. 4.21. Схема размещенияДоборудования при реконструкции
завода силикатного кирпича (вариант 1):
1 – пост сборки форм; 2 – пост заливки форм; 3 – пост выдержки; 4 – пост распалубки; 5 – автоклавная вагонетка с массивом; 6 – автоклавная вагонетка с разрезанным массивом; 7 – смеситель; 8 – машина горизонтальной резки; 9 – машина продольной резки; 10, 11 – мосты подачи автоклавных вагонеток; 12 – монорельсИ; 13 – таль электрическая канатная грузоподъемностью 500 кг; 14, 15 – пути транспортировки вагонеток
Автоклавная вагонетка с массивом, разрезанным на изделия, электропередаточной тележкой подается в автоклав. Время выдержки массива до снятия бортов в зависимости от свойств сырья составляет от 40 до 60 мин. При цикле формования, равном 10 мин, необходимая выдержка достигается при наличии 4 – 6 постов. Для этого необходимо иметь 6 – 9 комплектов опалубки, что обеспечивает выпуск 20 – 25 тыс. м3 изделий в год при двухсменной работе оборудования. Размещение на автоклавной вагонетке формы объемом 1 м3 позволяет получить за один оборот автоклава 2х19 м около 18 м3 изделий. Принимая работу автоклавного отделения 305 дней в году, получаем съем с автоклава 5,5 – 7 тыс. м3 в год.
148
Таким образом, для получения 20 – 25 тыс. м3 продукции в год на предприятии будут использоваться четыре автоклава.
Си
Рис.бА4.22. Схема размещенияДоборудования при реконструкции завода силикатного кирпича (вариант 2):
1 – посты сборки и заливки форм; 2 – таль электрическая канатная грузоподъемностью 500 кг; 3 – монорельс; 4 – смеситель; 5 – тележка перемещения смесителя; 6 – путиИперемещения смесителя; 7 – автоклавная вагонетка с массивом; 8 – машина горизон– тальной резки; 9 – машина продольной резки; 10 – путь подачи автоклавных вагонеток; 11 – мост подачи автоклавных вагонеток
Смеситель для приготовления смеси представляет собой емкость объемом 1,1 м3 с двумя перемешивающими валами. Установленная мощность 24 кВт. Время перемешивания компонентов 3 – 4 мин. Смеситель может быть установлен на самоходной тележке, что позволяет ей перемещаться от поста дозирования и загрузки компонентов на пост заливки форм. Время загрузки и разгрузки вместе со временем перемешивания составляет 6 – 7 мин.
Резательная машина оснащена витыми струнами для продольнопоперечной разрезки. Цикл работы машины, включающий подачу и отбор вагонетки с массивом, фиксацию вагонетки и разрезку массива, составляет
149
около 4 мин. Струны могут устанавливаться для разрезки массива на изделия требуемых размеров. Частота колебаний струны и скорость перемещения механизма разрезки обеспечивают получение изделий с точностью ±1,5 мм и качеством поверхности, отвечающим требованиям стандартов.
Плотность получаемых изделий зависит от состава бетона и технологических параметров работы оборудования. На линии могут изготовляться теплоизоляционные и стеновые материалы плотностью от 300 до 800 кг/м3. На технологической линии в зависимости от применяемых добавок возможен выпуск как газобетона, так и пенобетона.
Технолог я пенобетона требует большего срока выдержки массива |
|||
перед разрезкой, что предполагает при одинаковой производительности |
|||
С |
|
|
|
использовать большее ч сло форм на постах выдержки изделий. |
|
||
хема |
размещен я о орудования, показанная |
на рис. |
4.21, |
предназначена для заводов, у которых подача и отбор автоклавных |
|||
вагонеток |
при про зводстве ячеистобетонных |
изделий |
будут |
|
ться с одной электропередаточной тележкой. Работа линии |
|
производ |
||
формован |
я должна осуществляться попеременной подачей автоклавных |
|
вагонеток |
на од н з путей |
с оркой на этих путях формы по мере |
освобождения |
другом пути. |
|
бортоснастки Производство изделийАпо схеме, приведенной на рис. 4.22, более
трудоемкое. Все о орудование для производства ячеистого бетона можно разместить на позициях двух-трех прессов для формования силикатного кирпича или на свободных площадях вдоль путей перемещения электропередаточной тележки. Д
Смеситель 4, перемещаясь по путям от поста загрузки компонентов смеси на посты формования, может осуществлять заливку формы на любом месте. После набора распалубочной прочности и съема опалубки форма (автоклавная вагонетка) подается на путь разрезки – поз. 7. Оттуда она поступает в резательную машину, массивИразрезается и вагонетка возвращается в исходное положение – поз. 7. Разрезанный массив подается в автоклав [65, 94].
Для перевода заводов силикатного кирпича на выпуск стеновых блоков из ячеистого бетона оптимальным способом является вибрационный с применением бескрановой конвейерной линии БКЛ–50 – 100, а для производства стеновых блоков, теплоизоляционных плит и армированных изделий – вибрационный способ и оборудование фирмы «Итонг» [95].
Максимальное использование при реконструкции имеющегося оборудования, возможность одновременного выпуска силикатного кирпича и ячеистого бетона позволяют предприятиям существенно улучшить экономические показатели своей работы.
150