Материал: 2498
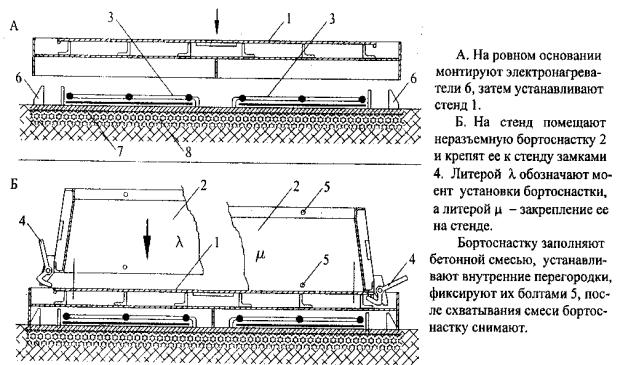
реватели, которые, при необходимости, могут быть заменены любым другим источником тепла.
С |
3 |
|
|
и |
|
РисбА. 4.17. Стенд для формования и термообработки изделий:
1 – стенд; 2 – неразъемная ортоснастка; 3 – электронагреватели; 4 – замок; 5 – болт; 6 – фиксатор-ловитель; 7 – основание
Положительным качеством стенда является то, что все его части весят не более 50 кг, т.е. могут использоватьсяДбез применения крана. Наибольшее усилие потребуется для того, чтобы оторвать бортоснастку от схватившегося изделия, но эта проблема легко решается с помощью автомобильного домкрата.
Стенд является оборудованием многократного и длительного использования, он не содержит сложных трущихсяИили вращающихся деталей и может служить довольно долго. На рис. 4.17 показан момент установки стенда, а на рис. 4.18 – работа на нем.
В последнее время появились автоматизированные отечественные линии «Экстраблок», СБИ–80, ПБЗ–120А и ПБУ–0,4.
На линии «Экстраблок» производительностью до 75 тыс. м3 в год выпускаются ячеистобетонные массивы высотой до 900 мм и шириной 600 мм и режутся короткой струной на поддоне формы. Длина формы от
3600 до 4200 мм.
На линии СБИ–80 производительностью до 150 тыс. м3 в год выпускаются массивы высотой 600 мм, шириной 1500 мм и длиной 6000 мм. Изделия из формы переносятся на машину поперечной резки, а затем на машину продольной резки. Массив режется короткой струной [89].
136
С |
|
Последовательность |
|
|
операций при стендовой |
||
|
технологии: |
||
и |
|
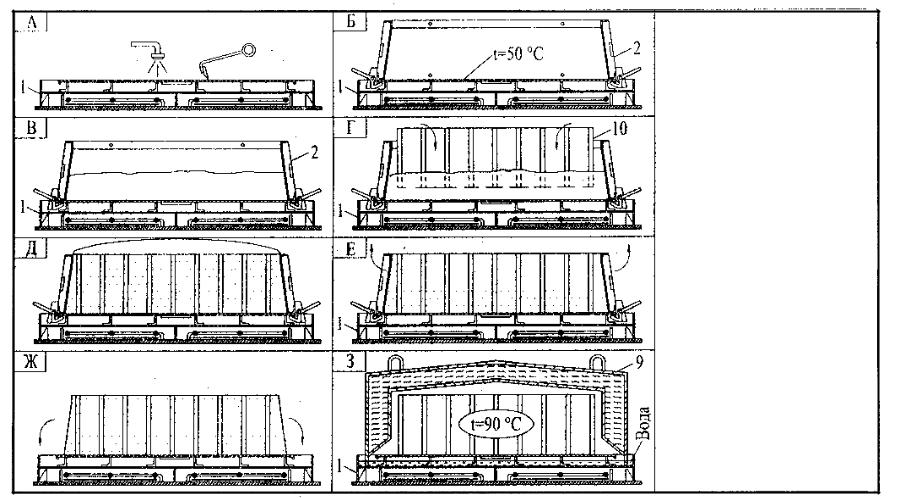
А) чистка и смазка стенда; |
|
|
Б) установка бортоснастки, |
||
|
подогрев стенда; |
||
|
В) заливка бетонной смеси; |
||
А |
Г) установка внутренних |
||
перегородок «гребенок»; |
|||
Д) вспучивание смеси; |
|||
б |
|
||
|
Е) удаление горбушки и |
||
|
снятие бортоснастки; |
||
|
|
Ж) удаление бетона, запол- |
|
|
|
няющего пазухи между |
|
|
|
«гребенкой» и бортом; |
|
|
|
З) установка теплоизоли- |
|
|
|
рующего колпака, |
|
|
|
термообработка изделий. |
|
|
|
1 – стенд; |
|
|
|
2 – бортоснастка; |
|
|
И |
||
|
|
9 – колпак; |
|
Д10 – внутренние перего- |
|||
родки «гребенки»
Рис. 4.18. Формование и термообработка блоков на стенде
137
В состав автоматизированной технологической линии ПБЗ–120А по производству стеновых блоков из пенобетона входят: дозировочносмесительный модуль (ДСК), состоящий из дозатора и смесителя сыпучих и жидких компонентов СДЖК–3п; резательный комплекс РК–3М; установка приемки песка УПП; конвейерная линия КЛ 4x16; силос-
Снакопитель для сухих компонентов СН. Кроме того, в комплект оборудования входят ленточные и винтовые транспортеры в зависимости от принятой схемы подачи сырья, а также формооснастка [88].
Про звод тельность линии ПБЗ–120А не более 120 м3/сут, объем производства стеновых блоков по ГОСТ 21520–89 – 30 тыс. м3 в год, объем массива– 0,87 м3, продолжительность формовки массива – 11 мин, продолж тельность выдержки массива до резки – 3 – 4 ч, до штабел рован я – 10 – 12 ч, минимальный складской запас цемента и наполн теля – по 30 т каждый, установленная мощность оборудования +
воздуха (0,8 МПа) – 2500 л/ч, масса – 32 .
подогрев водыпотребление– 20 + 45 кВт, воды – 30 т/сут, потребление
Основным агрегатом ДСК является смеситель объемом 1,2 м3. Для дозировки сух х компонентов используются специальные дозаторы с винтовыми п тателями. Благодаря компактности из них можно собрать модульную секцию для применения от 1 до 4 сырьевых сыпучих материалов; шнек о еспечивает их плавную подачу в смеситель, что предупреждает заклинивание вала. Диапазон взвешивания цемента от 2 до
ПБЗ–120А обеспечиваетАтребуемое качество изделий из неавтоклавного пенобетона и состоит из трех подсистем: автоматизации процесса
400 кг, наполнителей – от 2 до 600 кг.
Автоматизированная система управления технологической линии
приготовления бетонной смеси; автоматизированного управления
конвейерной линии созревания пенобетонных массивов КЛ 4x16 и резки |
|
массивов. |
Д |
–по заданию оператора введение весовыхИдоз сыпучих и объемных доз жидких компонентов и индикацию заданных значений;
–введение временных параметров программируемой циклограммы по последовательности дозировки, загрузки и работы всех узлов смесительного модуля;
–оперативную коррекцию заданных значений дозировки и временных параметров работы внутри цикла;
–индикацию фактических значений массы и объемов дозированных компонентов;
138
– автоматическое взвешивание компонентов в соответствии с заданными значениями;
– автоматическое сблокированное управление выгрузкой компонентов через дозирующее устройство и работой смесителя по заданной циклограмме;
– индикацию работы механизмов на всех стадиях процесса и сигнализацию окончания цикла работы.
Подсистема автоматизации приготовления бетонной смеси имеет четыре реж ма работы – автоматический, полуавтоматический, ручной, дистанц онный.
В автомат ческом режиме управление всем циклом процесса |
|||
взвешиван я, доз ровки компонентов и приготовления пенобетонной |
|||
С |
|
|
|
смеси осуществляется микропроцессором. Технологические параметры |
|||
задаются оператором. Коррекция доз компонентов может выполняться как |
|||
между ц клами, так |
в ходе цикла до окончания работы |
любого из |
|
подциклов. Выгрузка готовой пенобетонной смеси осуществляется |
|||
оператором по с гналу |
|
цикла. |
|
окончания |
|
|
|
В полуавтомат ческом режиме весь цикл приготовления разбивается |
|||
на несколько подц клов. Пуск работы каждого из |
подциклов |
||
осуществляетсябАоператором.
В ручном режиме управление процессом дозирования компонентов и работы смесителя ведется с пульта управления по информации ламп сигнализации, отражающихся на мнемосхеме и экране дисплея.
Дистанционный режим предназначен для выполнения пусконаладки и ведется с переносного пульта. Д
Подсистема конвейерной линии созревания бетонных массивов
КЛ 4x16 предназначена для полуавтоматической транспортировки технологических форм-тележек к месту выдержки. Управление КЛ 4x16 осуществляется оператором с пульта загрузки и выгрузки. Электрооборудование, осуществляющее приводИцепных транспортеров с цепным устройством, позволяет производить автоматическое вычисление мест установки тележек, необходимые блокировки, контролировать наполнение линий.
Готовые стеновые блоки пакетируют, стягивают упаковочной лентой и погрузчиком, а затем подают на склад готовой продукции.
Технологическая линия ПБЗ–120А состоит из крупных элементов полной заводской готовности, приспособленных для перевозки и монтажа. За счет этого срок строительно-монтажных и пусконаладочных работ сокращается до 2 – 3 месяцев. Линия может быть размещена в зданиях цехов заводов ЖБИ, ДСК, а также в бывших складских и гаражных отапливаемых помещениях с высотой до 3 м и шириной пролета не менее 12 м. Благодаря конвейерной схеме не требуется грузовых кранов.
139
Для изготовления пенобетона в условиях строительной площадки широко применяются мобильные установки.
Установка ПМБ с турбулентным баросмесителем предназначена для приготовления и транспортирования пенобетонных смесей на основе минеральных вяжущих и заполнителей, пенообразователя и воды для
С |
|
|
|
|
|
|
|
|
|
устройства монолитных массивов из пенобетона средней плотностью |
|||||||||
300 – 1000 кг/м3 [2]. Оборудование эксплуатируется непосредственно на |
|||||||||
стройплощадках и в стационарных условиях при положительных |
|||||||||
температурах не н |
же 15 °С. Установка может перевозиться на прицепе |
||||||||
легкового автомоб |
ля. |
|
|
|
|
|
|
|
|
|
ами |
|
|
|
|
|
|
||
|
Установка УПБ–300 |
предназначена для приготовления и |
|||||||
транспорт рован я |
неавтоклавного пенобетона. В комплектацию |
||||||||
установки входят гор зонтальный смеситель с циклоидом, героторный |
|||||||||
насос, пеногенератор, в |
росито, |
пульт управления. Установка может |
|||||||
|
избыточного |
|
|
|
|||||
применяться при температуре окружающей среды не ниже +5 °С. |
|||||||||
|
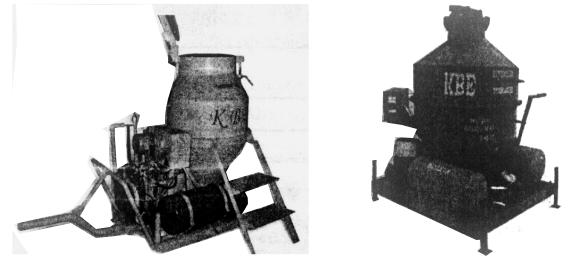
На установках МПБУ–1 и МПБУ–2 возможно приготовление |
||||||||
пенобетона двумя |
спосо |
|
: двухстадийным |
и одностадийным, в |
|||||
зависимости от того, какой плотности пенобетон необходимо получить. |
|||||||||
Отлич тельной |
осо енностью |
|
установки |
является |
отсутствие |
||||
|
|
А |
|
|
|||||
специального насоса для подачи готовой смеси. Выгрузка осуществляется |
|||||||||
при помощи |
|
давления воздуха 0,1 МПа, создаваемого в |
|||||||
камере смешивания (рис. 4.19 и 4.20). |
|
|
|
||||||
|
|
|
|
|
|
Д |
|
||
|
|
|
|
|
|
И |
|
||
|
Рис. 4.19. Установка МПБУ–1 |
|
Рис. 4.20. Установка МПБУ–2 |
||||||
У мобильной установки ПБУ–0,4 по производству монолитного пенобетона, производимой на ЗАО «Вентиляционном заводе Лиссант», объем смесителя составляет 0,4 м3, производительность пено-генератора – 350 л/мин, производительность по пенобетону – 1,8 м3/ч,
140