Материал: 3996
21
Давление конечное определяется Р* по формуле:
Ро – Рk = ((Рз – Ратм)(lо + l1))L
∆Р = Ро – Р* = Q μ l0 / k1 S1
Р* = Ро – (Q μ l0 / k1 S)
где L – длина образца, м; Q – расход раствора, м3/ч;
Степень наполнения древесины будет зависеть от величины давления и времени выдержки древесины для фиксации раствора карбамида. Давление ускоряет процесс, а время выдержки определяет полноту и равномерность распределения пропитывающего раствора.
Ранее разработанные способы пропитки не позволяют пропитывать с торца под давлением труднопропитываемые породы древесины, такие как сосна, ель, лиственница и др. Для пропитки таких пород разработан способ, позволяющий пропитывать практически любую породу древесины в виде цилиндрических заготовок длиной 3м.
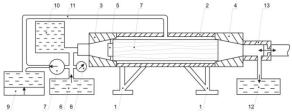
Это достигается тем, что способ для пропитки древесины под давлением пропитывающей жидкостью сырых цилиндрических заготовок с торца реализован при помощи устройства, которое, снабжено смонтированной на станине металлической трубой, к торцам которой прикреплены конусные насадки, зажимающие между собой внутри трубы цилиндрическую заготовку. Причем внутри левой насадки установлен ультразвуковой излучатель, а правая насадка перемещается при помощи гидроцилиндра. Для предотвращения растрескивания заготовки в полость между трубой и заготовкой перед началом пропитки закачивается пропиточная жидкость под давлением, равным статическому давлению жидкости в рабочей головке. В качестве пропиточной жидкости используется маслянистый антисептик (ЖТК или каменноугольное масло) (рис.2).
На рис. 2 представлена общая схема устройства для реализации способа. Устройство содержит станину 1, с закрепленной на ней металлической
трубой 2, левую конусную насадку 3, правую конусную насадку 4, ультразвуковой излучатель 5, емкость с пропиточной жидкостью 6, гидравлический насос 7, манометр 8, пневмогидравлический аккумулятор давления 9, гидропульсатор 10 с обратным клапаном, вспомогательный трубопровод 11, емкость для сбора воды 12, горизонтальный гидроцилиндр 13.
22
Рисунок 2 - Устройство для пропитки с торца под давлением древесины труднопропитываемых пород
Пропитка осуществляется следующим образом. Оцилиндрованное сырое бревно укладывают в трубу 2, затем бревно зажимают между рабочей 3
ивспомогательной 4 головками при помощи гидроцилиндра 13. Происходит полная герметизация устройства. Маслянистый антисептик из емкости 6 под давлением, создаваемым насосом 7, подается через гидропульсатор 10 в полость левой конусной насадки 3, а также в аккумулятор давления 9
ив полость между трубой и бревном. В полости между бревном и трубой создается гидравлическое давление, равное давлению жидкости в древесине во время пропитки. Это необходимо для предотвращения растрескивания бревна при пропитке.
Пневмогидравлический аккумулятор давления служит для поддержания постоянного статического давления при пропитке. Гидропульсатор служит для создания переменного давления. Переменное давление и ультразвуковые колебания пропиточной жидкости позволяют разрушать поперечные стенки сосудов. При этом процесс пропитки проходит достаточно быстро даже для бревна длиной 6 м. Выходящая из противоположного торца вода поступает в емкость 12. После прекращения выхода воды отключают гидропульсатор, а пропиточную жидкость из полости между трубой и заготовкой откачивают насосом в емкость 6. Затем пропитанное бревно извлекают из установки и цикл повторяется.
Требуемое статическое давление пропитки – 4-5 МПа, требуемая интенсивность ультразвука – 13-17 Вт/см2. Величина перепада давления принимается равной 1 МПа.
Аэрозольная пропитка древесины
Для пропитки древесины антифрикционными составами требуется их малое содержание в древесине от 5 до 10% с равномерным распределением по всему объему заготовки. В качестве таких составов используется минеральное масло, церезин, Biol, солидол, суспензии графита, дисульфида молибдена, технический жир и др. При автоклавной пропитке жидкостями со-

23
держание модификатора не может быть менее 40%, следовательно, появляется необходимость применения растворителей с последующим их удалением, что значительно усложняет и удорожает процесс пропитки. Поэтому, для реализации процесса пропитки заготовок для прессования разработан способ введения жидкостей в древесину в смеси с воздухом в виде аэрозоля. Для этого в высушенные заготовки прямоугольного сечения (например, 80×80×700 мм) с торца под давлением закачивается аэрозоль антифрикционного состава. По мере движения аэрозоля в древесине сопротивление движению потока вдоль волокон возрастает и наступает момент, когда аэрозоль начинает двигаться в направлении поперек волокон и пропитка вдоль волокон прекращается. Чтобы этого не произошло, к противоположному торцу заготовки подается вакуум и процесс пропитки продолжается до тех пор, пока аэрозоль не заполнит весь объем заготовки. Содержание модификатора регулируется давлением и составом аэрозоля. Аэрозоль создается за счет форсунки. Предварительно была создана лабораторная установка для пропитки брусков размерами 40×40×100 мм (последний размер вдоль волокон). После уточнения режимов была спроектирована и изготовлена опыт- но-промышленная установка в которой одновременно пропитываются 16 заготовок из древесины березы размерами 80×80×700 мм, влажностью 2–
4%.
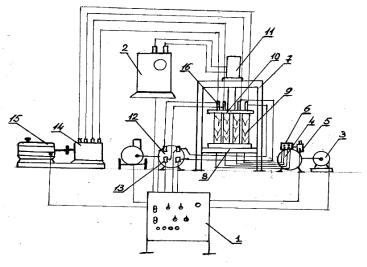
Аэрозольная установка состоит из станины, на которой закреплены две плиты: подвижная и неподвижная для обеспечения герметичного закрепления с торцов 4 шт. заготовок за счет гидросистемы. К торцам заготовок, со стороны неподвижной плиты через пневмоклапана от распределителя подводится аэрозоль, которая получена в форсунках при помощи топливного насоса высокого давления. С другой стороны к торцам подведен вакуум через анализаторы контроля масло – воздушной смеси, которые при достижении пропитки заготовки отключают пневмоклапан со стороны нагнетания смеси.
Основные параметры и характеристики представлены в табл. 2.
Таблица 2 - Основные параметры аэрозольной установки
Наименование параметров |
Данные |
|
|
1 |
2 |
Тип |
Стационарный |
24 |
|
|
Окончание таблицы 2 |
|
|
1 |
2 |
|
|
Размер заготовок |
80 х 80 х 700 мм |
Количество заготовок |
4 |
Давление аэрозоли |
10-15 кг/см2 |
Вакуум |
0,8 кг/см2 |
Потребляемая мощность |
3,0 КВт |
|
|
Потребляемое напряжение |
380 В |
|
|
Длительность операции |
25 мин. |
|
|
Габариты |
2400 х 770 х 2000 мм |
|
|
Масса установки |
800 кг |
|
|
Гарантийный срок |
12 мес. |
Температура вспышки пропитывающей смеси |
Не ниже 180°С |
|
|
Температура эксплуатации |
От + 15°С до +40°С |
|
|
Конструкция должна обеспечивать:
–сквозную пропитку заготовок до содержания модификатора не менее 12% от массы сухой древесины
–удобство в работе, эксплуатации и обслуживании
–экологическую чистоту производства.
Отработка опытных режимов пропитки древесины в аэрозольной установке.
Проведение испытаний по пропитке брусков в аэрозольной пропиточной установке проводилось по следующей методике. Березовые бруски размером 80×80×700мм в количестве 4 шт. поступающие из сушильной камеры, прогретые до температуры 70±5°С устанавливаются в ячейки пресс-формы. Для герметизации верхнего и нижнего торца бруска используется гидросистема высокого давления, при этом происходит вдавливание торцов брусков в ячейки и уплотнение их по периметру. Каждая ячейка путем трубопроводов подключена к ресиверам: верхние через форсунки трубопроводами на топливном насосе высокого давления (ТНВД), нижние к вакуумному ресиверу. Аэрозоль создается в ячейке под давлением за счет ТНВД, форсунок и компрессора. В начале пропитки происходит открытие вакуумного клапана и создание вакуума в каждой нижней ячейки. На протяжении всего цикла разрежение поддерживается 0,8 кгс/см2, за счет вакуумного насоса, который подключен к ресиверу и работает автоматическом режиме.
Подача аэрозоля осуществляется в верхние ячейке циклически, за счет ТНВД и форсунок, установленных на каждой ячейки, под давлением от ресивера посредством пневмоклапанов. После завершения операции по про-
25
питке выключаются все пневмоклапана и включается гидросистема, происходит размыкание пресс-формы и бруски вынимаются из установки. Схематически аэрозольная установка представлена на рис. 3. Процент пропитки брусков определяется путем выборочного взвешивания.
1 – пульт управления; 2 – гидростанция; 3 – вакуумный насос; 4 ресивер вакуумный; 5 – пневмоклапан; 6 – распределитель; 7 – станина; 8 нижняя прессформа; 9 – бруски древесины; 10 – верхняя прессформа; 11 – гидроцилиндр; 12 – ресивер аэрозольный; 13 – пневмоклапан; 14 – насос высокого давления; 15 – электродвигатель; 16 – форсунки
Рисунок 3 - Схема аэрозольной пропиточной установки
Вопросы для самоконтроля:
1.Какие способы пропитки используются при модифицировании древесины?
2.В чем сущность пропитки с торца под давлением?
3.Каковы особенности аэрозольной пропитки древесины?
4.Почему сушка пропитанной древесины более длительна?
5.Почему при сушке под давлением кривая сушки из двухфазной переходит в линейную?
6.Почему при прессовании с одновременной сушкой зависимость линейная?
7.Для получения модифицированной древесины используется твердый материал - нанокристаллическая целлюлоза. Почему можно ввести в древесину твердый модификатор?
8.Как меняется анатомическая структура древесины при прессовании?
9.Какие породы древесины применяются при прессовании?