Материал: 4530
26
2 Механизм подъема рабочего столика.
3 Механизм нагружения индентора.
4 Индикатор часового типа для измерения глубины вдавливания инденто-
ра в металл и отсчета числа твердости по Роквеллу.
Примечание 4. Вместо индикатора часового типа прибор Роквелла может иметь электронное цифровое отсчетное устройство.
Последовательность операций при проведении испытаний металлов
на твердость на приборе Роквелла заключается в следующем (см. рис. 2.3).
Исходя из предполагаемой твер- |
|
||
дости материала испытуемого образца, |
|
||
необходимо по табл. 2.1 выбрать шкалу |
|
||
твердости индикатора (рис. 2.4), тип |
|
||
сменного индентора и основное усилие |
|
||
на индентор, после чего провести под- |
|
||
готовку прибора к работе. При этом, |
|
||
наравне с установкой на шпинделе при- |
|
||
бора выбранного сменного индентора, |
|
||
необходимо установить на подвеску |
|
||
механизма нагружения сменные гири, |
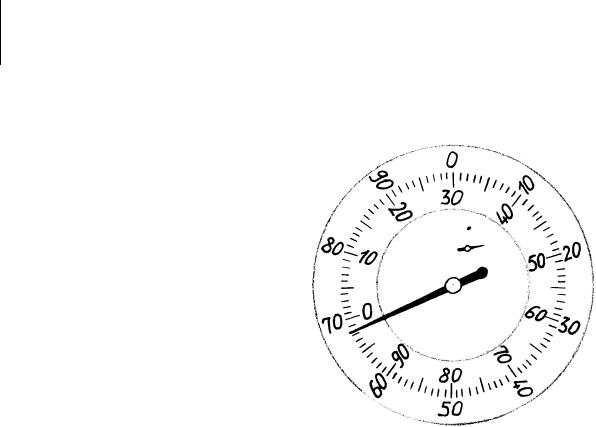
Рисунок 2.4 – Индикатор прибора |
||
Роквелла |
|||
|
|
||
обеспечивающие основное усилие |
на |
|
|
индентор, а также необходимо установить нуль черной шкалы циферблата ин-
дентора в верхнее положение симметрично окружности шкалы (см. ниже опи-
сание циферблата индентора).
Опорные поверхности рабочего столика или подставки должны быть очищены от посторонних веществ (пыли, окалины, смазки и др.), а перед про-
ведением испытаний их следует протирать ветошью из белой хлопчатобумаж-
ной ткани.
Образец должен быть установлен на столике или подставке устройства во избежание его смещения и прогиба во время измерения твердости. При этом
27
должна быть обеспечена перпендикулярность приложения предварительного и основного усилий к поверхности образца. При измерении твердости
прибор должен быть защищен от вибрации, толчков и ударов.
С помощью тумблера следует включить электродвигатель механизма привода прибора. Вращая маховик механизма подъема рабочего столика по ча-
совой стрелке, плавно поднимают столик с испытуемым образцом.
При измерении твердости должны соблюдаться следующие условия
ГОСТа:
1. Плавное приведение индентора в контакт с рабочей поверхностью об-
разца. |
|
2. Плавное приложение предварительного усилия |
к образцу при подъ- |
еме рабочего столика за счет сжатия тарированной пружины, установленной на шпинделе. С момента соприкосновения индентора с поверхностью образца бу-
дут вращаться обе стрелки индикатора.
Подъем столика продолжают до тех пор, пока маленькая стрелка не при-
мет вертикальное положение, указанные на циферблате красной точкой. Это означает, что индентор вдавился в образец под действием предварительного
усилия (10 кгс). Большая стрелка в этот момент должна остановиться
против нуля черной шкалы. Если положение большой стрелки не совпадает точно с цифрой 0, то поворачивают шкалу циферблата до совмещения 0 черной шкалы со стрелкой. Это положение шкалы является исходным при измерении твердости как алмазным конусом, так и стальными шариками.
3. Нажимая клавишу механизма нагружения, должно быть обеспечено
плавное приложение основного усилия в течение 2…8 с. При этом большая
стрелка индикатора, вращаясь против направления движения часовой стрелки,
отсчитает на выбранной шкале циферблата глубину вдавливания |
индентора |
|
под действием общего усилия |
. Каждому делению глубины вдав- |
|
ливания будет соответствовать 0,002 мм. |
|
|

|
|
28 |
4. Через 1…3 с после резкого замедления или остановки большой стрелки |
||
индикатора основное усилие |
автоматически плавно снимается, а предвари- |
|
тельное усилие |
остается. При этом большая стрелка будет вращаться в про- |
|
тивоположную сторону, т.е. по направлению часовой стрелки, уменьшая глу-
бину вдавливания до величины . После остановки большая стрелка пока-
жет на выбранной шкале твердости число делений, соответствующее величине твердости по Роквеллу. Этой твердости металла будет соответствовать изме-
ренная индикатором глубина внедрения индентора .
Примечание 5. Для металлов, при измерении твердости которых резкого замедления или остановки большой стрелки индикатора не наблюдается,
время выдержки под общим усилием должно составлять от 10 до 15 с.
Число твердости по Роквеллу определяется по шкале циферблата индика-
тора с округлением до целых единиц или до 0,5 единицы твердости, и оно
выражается числовым значением из трех значащих цифр.
Количество отпечатков на одном образце при измерении твердости по Роквеллу указывается в нормативно-технической документации. Для учебных целей следует рекомендовать три опыта. Расстояние между центрами двух со-
седних отпечатков должно быть не менее 2 мм. Расстояние от центра отпечатке до края образца должно быть не менее 1 мм.
После смены индентора, рабочего столика или подставки первые три из-
мерения не учитываются.
Чтобы понять сущность измерения твердости металлов по методу Рок-
велла, необходимо ознакомиться с устройством и принципом работы индикато-
ра часового типа (рис. 2.4), а также со схемами измерения твердости металлов алмазным конусом (рис. 2.5) и стальными шариками (рис. 2.6).
Окружность циферблата индикатора прибора Роквелла разбита на 100
равных делений, которые отмечены штрихами. Между штрихами точками от-
мечены половинки делений. По окружности циферблата нанесено две цифро-
вых разметки через 10 делений по направлению движения часовой стрелки:
29
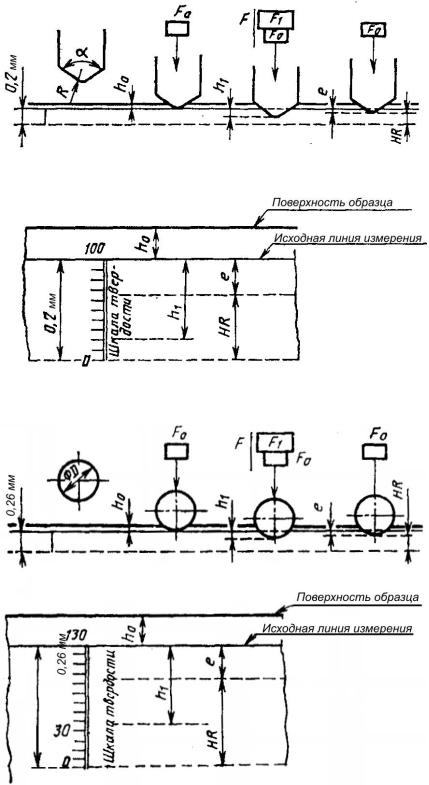
Рисунок 2.5 – Схема измерения твердости металлов по методу Роквелла (индентор – алмазный конус, шкалы твердости – A, C, D)
Рисунок 2.6 – Схема измерения твердости металлов по методу Роквелла (инденторы – стальные шарики: 1,588 мм – шкалы твердости B, F, G; 3,175 мм –
шкалы твердости E, H, K)
– внешняя разметка нанесена черной краской, поэтому называется черной
шкалой. Начало шкалы (0 делений) и конец шкалы (100 делений) совпадают.
30
Она является кольцевой шкалой или замкнутой. Эта шкала предназначена для измерений твердости металлов алмазным конусом при трех разных общих уси-
лиях (см. табл. 2.1). Поэтому и числа твердости, полученные при этих изме-
рениях, обозначают по трем шкалам твердости: A, C, D;
– внутренняя цифровая разметка нанесена красной краской, поэтому на-
зывается красной шкалой. Эта шкала начинается на 30 делений раньше, чем черная цифровая разметка: 0 красной шкалы совпадает с цифрой 70 черной шкалы. Красная шкала имеет 130 делений и является разомкнутой. Конец этой шкалы (130 делений) совпадает с концом черной шкалы (100 делений). Красная шкала предназначена для измерений твердости металлов стальными шариками:
диаметром 1,588 мм (шкалы твердости B, F, G) и диаметром 3,175 мм (шкалы
твердости E, H, K).
На рис. 2.5 и 2.6 показано, что при внедрении в поверхность испытуемого образца алмазного конуса либо стального шарика под действием предваритель-
ного усилия |
(10 кгс) индентор погружается в металл на некоторую |
||
глубину , |
которую индикатор не измеряет, поэтому величина |
нам неиз- |
|
вестна. Значение глубины |
зависит от следующих условий испытаний: типа |
||
индентора, испытуемого металла и шероховатости его поверхности. Однако при любых условиях после предварительного нагружения инденторы испыты-
вают одну и ту же величину сопротивления металла, которая численно равна 98
Н (10 кгс).
Таким образом, предварительное нагружение инденторов при испытаниях металлов на твердость по методу Роквелла создает равные исходные условия
для дальнейшего нагружения образцов. Поэтому на рис. 2.5 и 2.6 на глубине от поверхности образца показана исходная линия измерения. От этой вообра-
жаемой линии большая стрелка индикатора отсчитывает глубину вдавливания
индентора под действием общего усилия . При этом большая
стрелка, вращаясь против часовой стрелки, отнимает от 100 делений (рис. 2.5)