Материал: 4709
11
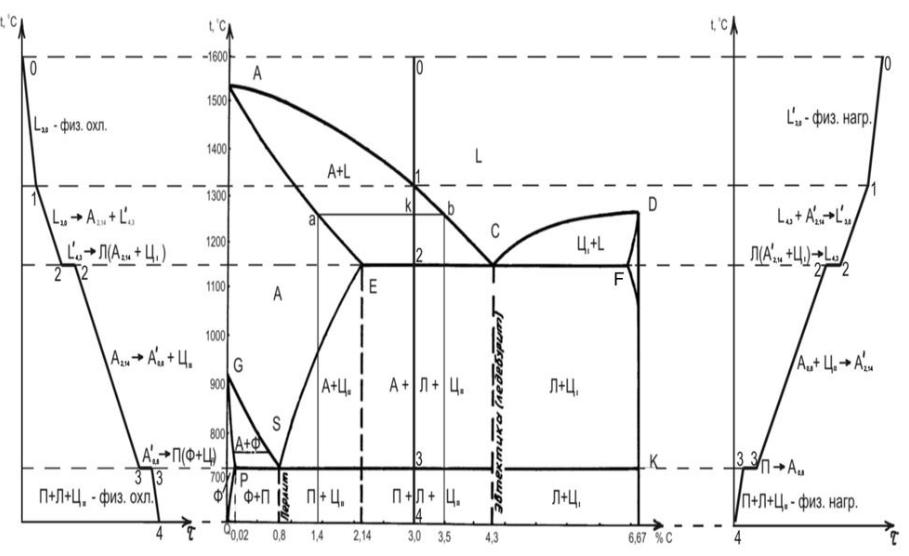
Пример. Содержание углерода в сплаве 3 %.
Судя по содержанию углерода, данный сплав является белым доэвтектическим чугуном.
Вычертим диаграмму железо-углерод в масштабе, построим кривые охлаждения и нагревания сплава, содержащего 3 % С (рис. 2).
Пользуясь правилом фаз, определим степень свободы системы для различных интервалов температур. По правилу фаз С=К-Ф+1, следовательно:
–в интервале температур от точки 0 до точки 1 – С=2-1+1=2;
–в интервале температур от точки 1 до точки 2 – С=2-2+1=1;
–при температуре точки 2 – С=2-3+1=0;
–в интервале температур от точки 2 до точки 3 – С=2-2+1=1;
–при температуре точки 3 – С=2-3+1=0;
–в интервале температур от точки 3 до точки 4 – С=2-2+1=1. Воспользуемся правилом отрезков, для чего проведем параллельные оси
концентрации отрезки из произвольной точки первичной кристаллизации сплава и найдем химический состав фаз (рис. 2).
В произвольной точке интервала первичной кристаллизации сплав, как следует из диаграммы железо-углерод, состоит из двух фаз: L3,5 и A1,4. Определим количественное соотношение этих фаз в процентах:
QL |
|
ak |
|
100% |
3,0 1,4 |
|
100% |
1,6 |
|
100% 76,2% ; |
|||
|
|
|
|
|
|
||||||||
ab |
|
3,5 1,4 |
|
|
2,1 |
||||||||
3 , 5 |
|
|
|
|
|
||||||||
QA |
|
kb |
|
100% |
|
3,5 3,0 |
100% |
0,5 |
100% 23,8% . |
||||
ab |
|
|
3,5 1,4 |
|
|
2,1 |
|||||||
1, 4 |
|
|
|
|
|
||||||||
12
Рис. 2. Диаграмма железо-углерод, кривые охлаждения сплава, содержащего 3 % C

13
3.3. Термическая обработка стали
Согласно варианту известны: наименование изделия (детали или инструмента) и марка углеродистой конструкционной или инструментальной стали.
Обосновать оптимальную технологию термообработки изделия, если исходное состояние стали было нормализованным.
Привести график оптимальной технологии термической обработки изде-
лия.
Установить приближенное значение твердости изделия после оптимальной технологии термообработки.
Пример. Деталь: вал. Марка материала: сталь 40.
Данная деталь при работе испытывает динамические нагрузки, следовательно, материал детали должен обладать повышенной прочностью с достаточной твердостью. Поэтому оптимальной термической обработкой вала является улучшение, т.е. закалка на мартенсит + высокий отпуск.
Найдем температуру закалки. Сталь 40 является углеродистой конструкционной качественной сталью, следовательно, закалку на мартенсит необходи-
мо проводить с температуры |
0С. В соответствии с эмпириче- |
скими данными, приведенными |
в табл. 1, устанавливаем для стали 40 |
0С. Тогда температура нагрева под закалку на мартенсит составит
0С.
По данному размеру сечения необходимо определить время выдержки, необходимое для прогрева всего сечения изделия. Для этого воспользуемся данными табл. 2. Вал имеет круглую форму поперечного сечения. Примем диаметр 30 мм. Найдем время выдержки при температуре 820 0С из следующих соображений. При 800 0С время выдержки 1,0 минут на 1 мм диаметра, при 900 0С
– 0,8 минут на 1 мм диаметра. Следовательно, при изменении температуры на 100 0С, время выдержки уменьшается на 0,2 минут на 1 мм диаметра. Тогда для разницы в 20 0С справедлива пропорция

14
|
|
|
|
|
Таблица 1 |
|
Температуры критических точек при термической обработке сталей |
|
|||||
|
|
|
|
|
|
|
Марка стали |
, 0С |
или |
, 0С |
, 0С |
или |
, 0С |
|
|
|
|
|
|
|
35 |
730 |
802 |
|
691 |
791 |
|
|
|
|
|
|
|
|
40 |
727 |
788 |
|
688 |
727 |
|
|
|
|
|
|
|
|
45 |
725 |
770 |
|
690 |
720 |
|
|
|
|
|
|
|
|
50 |
720 |
760 |
|
690 |
720 |
|
|
|
|
|
|
|
|
40Г |
726 |
790 |
|
689 |
768 |
|
|
|
|
|
|
|
|
40Г2 |
710 |
780 |
|
627 |
710 |
|
|
|
|
|
|
|
|
45Г2 |
711 |
765 |
|
626 |
704 |
|
|
|
|
|
|
|
|
40Х |
743 |
782 |
|
693 |
730 |
|
|
|
|
|
|
|
|
40ХН |
735 |
768 |
|
660 |
701 |
|
|
|
|
|
|
|
|
40ХФА |
755 |
790 |
|
700 |
745 |
|
|
|
|
|
|
|
|
40ХН2МА |
732 |
774 |
|
– |
469 |
|
|
|
|
|
|
|
|
65Г |
726 |
766 |
|
– |
700 |
|
|
|
|
|
|
|
|
У7 |
725 |
765 |
|
– |
700 |
|
|
|
|
|
|
|
|
У8 |
720 |
740 |
|
– |
700 |
|
|
|
|
|
|
|
|
У9 |
730 |
760 |
|
– |
700 |
|
|
|
|
|
|
|
|
У10, У10А |
730 |
800 |
|
– |
700 |
|
|
|
|
|
|
|
|
У11, У11А |
730 |
810 |
|
– |
700 |
|
|
|
|
|
|
|
|
У12, У12А |
730 |
820 |
|
– |
700 |
|
|
|
|
|
|
|
|
9ХС |
770 |
870 |
|
– |
730 |
|
|
|
|
|
|
|
|
ХВГ |
750 |
940 |
|
– |
710 |
|
|
|
|
|
|
|
|
5ХНМ |
730 |
780 |
|
640 |
610 |
|
|
|
|
|
|
|
|
Р18 |
820 |
860 |
|
770 |
725 |
|
|
|
|
|
|
|
|
Р6М5 |
815 |
880 |
|
790 |
730 |
|
|
|
|
|
|
|
|
Следовательно, для температуры нагрева 820 0С необходимое время выдержки составляет 0,96 минут на 1 мм диаметра. Для принятого диаметра необходимо выдерживать изделие минут.
При закалке на мартенсит углеродистой стали в качестве охлаждающей среды необходимо использовать воду, скорость охлаждения в пресной воде составляет 600 0С/с.
15
Таблица 2 Время выдержки изделий из углеродистых сталей в электропечах
Температура |
|
Время выдержки на 1 мм толщины сечения |
|||
|
|
в зависимости от его формы, мин |
|||
нагрева, 0С |
|
|
|||
|
|
|
|
|
|
|
круг |
|
квадрат |
прямоугольник |
|
|
|
|
|||
|
|
|
|
|
|
500 |
|
2,5 |
|
3,8 |
5,0 |
|
|
|
|
|
|
600 |
|
2,0 |
|
3,0 |
4,0 |
|
|
|
|
|
|
700 |
|
1,5 |
|
2,2 |
3,0 |
|
|
|
|
|
|
800 |
|
1,0 |
|
1,5 |
2,0 |
|
|
|
|
|
|
900 |
|
0,8 |
|
1,2 |
1,66 |
|
|
|
|
|
|
1000 |
|
0,4 |
|
0,6 |
0,88 |
|
|
|
|
|
|
Примечание: |
|
|
|
|
|
1)при нагреве сталей в ваннах с расплавленными солями норма времени уменьшается в 2 раза, а в ваннах с расплавленными металлами в 4 раза.
2)если в режиме нагрева стали указан интервал температур (например, 760…780 0С), то норма времени определяется по таблице для нижнего предела температур;
3)при нагреве изделия с прямоугольным сечением за размер толщины
принимают среднее между длинами сторон |
|
. |
|
|
|
||
После закалки на мартенсит стали 40 полученная структура |
имеет вы- |
||
сокую твердость и низкую прочность с повышенной хрупкостью. Для обеспечения повышенной прочности вала необходимо провести высокий отпуск. Температура нагрева при высоком отпуске составляет 600 0С, время выдержки – 30 минут с последующим охлаждением на спокойном воздухе.
По назначенным режимам термической обработки вала диаметром 30 мм из стали 40 построен график термической обработки (рис. 3).
Приблизительная твердость изделия после термообработки составит
33,0 HRC.