Материал: 65
6
На отечественных предприятиях по производству ДСтП согласно ГОСТ 10632-89 выпускаются плиты следующих форматов (длина к ширине, мм): 3500х1750; 2400х1750; 2400х1830.
Раскрой ДСтП может быть продольный, поперечный и смешанный. В зависимости от количества типоразмеров заготовок, входящих в карту раскроя и соблюдения или несоблюдения комплектности заготовок в одной карте раскроя различают индивидуальный, комбинированный и совместный способы раскроя.
Индивидуальный способ раскроя сопровождается большим количеством отходов.
Комбинированный способ предусматривает условие комплектности на одно изделие. Способ очень сложный, т.к. необходимо обеспечить условия раскроя и комплектности.
При совместном способе раскроя в одной карте планируется разный состав заготовок без соблюдения комплектности. Этот способ дает наилучшую заполняемость плиты.
Следует отметить, что при составлении карт раскроя ламинированной древесностружечной плиты (ЛДСтП) необходимо обязательно учитывать направление рисунка по длине заготовки.
При раскрое ЛДСтП припуски на последующую механическую обработку или их полное отсутствие зависят от технологии раскроя плит и их последующей обработки.
При раскрое на точных двух или многошпиндельных станках зарубежного производства (типа "Альтендорф", "Робланд", "Гриджио", "Хольцма") припуски при раскрое ЛДСтП учитываются только на пропил и базовую кромку.
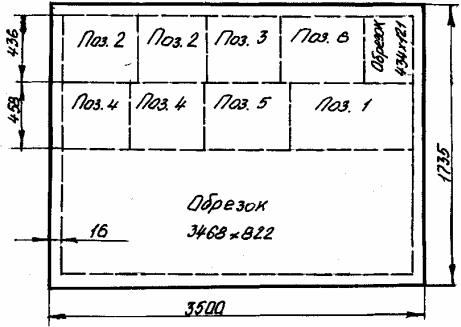
Для выбора оптимального плана раскроя теоретически следовало бы составить все возможные карты раскроя. Студентам предлагается вручную графическим методом, с помощью карандаша и линейки составить карты раскроя комбинированным способом. Один из возможных вариантов карт раскроя для нашего изделия представлен на рис. 1.
Для составления оптимальной карты раскроя плитных материалов на ПК применяется специальная программа раскроя «Базис мебельщика», в алгоритме которой заложен механизм наличия прямых сквозных резов. Программа используется автономно, то есть размеры деталей и их количество вводятся студентом вручную.
7
Рис. 1 Вариант карты раскроя ДСтП Программа вызывается нажатием кнопкой мыши на клавишу на панели
 (ножницы).
После этого высвечивается основное диалоговое окно, которое заполняется студентом в следующем порядке:
-в графе «Заказ» - вписывается Ф.И.О. студента и номер группы;
-в графе «Материал» - проставляется название раскраиваемого материала (ДСтП; ДВП; фанера);
-в графе «Раскрой» - флажком указывается, что раскраивается «только листы»;
-в графе «Отступ от края» - так как края листов, как правило, обрезаются, то размер листа ДСтП берется несколько меньше. Величина отступа от каждого края задается в пределах 16…20 мм. При одинаковом отступе он устанавливается флажком «Одинаковый со всех сторон» и величина отступа вводится в соответствующем окне;
-в графе «Припуск» - если распил плитных материалов производится в размер заготовки, а затем осуществляется чистовая обработка, то необходимо задать величину припуска для чистовой обработки заготовок. Если в таблицу внесены размеры детали в чистоте, то в соответствующем окне должна быть указана величина припуска. Величина припуска задается на одну сторону. Например, если размер детали 800х400 мм, то величина припуска на одну сторону будет составлять 8 мм и раскраиваться будет заготовка размерами 816х416 мм.
8
Если в таблице указываются размеры заготовок (т.е. припуски на чистовую обработку уже учтены), то в соответствующем окне необходимо поставить ноль.
-в графе «Ширина реза» - при раскрое немаловажным является такой показатель, как ширина пропила. Он зависит от толщины пилы и принимается равным 4…5 мм;
-в графе «Размеры ДСП» - для составления карты раскроя необходимо
задать размер распиливаемого материала (длину на ширину). Создание и редактирование списка размеров выполняется при нажатии кнопки «Размеры», после чего появляется диалоговое окно.
Редактирование списка выполняется с использованием кнопок «Добавить строку»  и «Удалить строку»

 .
Далее необходимо создать таблицу для внесения в нее необходимых данных из спецификации, точнее установить требуемое количество строк в таблице. Количество строк в таблице должно соответствовать количеству позиций изделия по спецификации.
Количество строк в таблице увеличиваем кнопкой на панели «Добавить
строку»  или клавишей «Insert», установив предварительно курсив в первую строку таблицы с помощью клавиши мыши; удалить лишнюю строку можно кнопкой
 .
Следующий этап работы заключается в заполнении таблицы, вписывая в нее позицию, длину, ширину и количество деталей, а также ориентацию направления волокон данной детали.
Устанавливая ориентацию направления волокон надо знать, что текстура материала идет по длине детали.
Если необходимо поменять ориентацию волокон в детали, надо мышью нажать кнопку  «Поменять длину с шириной».
Если ориентация волокон в детали не имеет значения (для полок и других невидимых деталей), то можно совсем отменить учет ориентации волокон. Для этого необходимо установить курсив на графу таблицы «Ориентация» для соответствующей детали и сделать двойной щелчок мышью или нажать клавишу «Enter». После чего должна появиться надпись «не определена».
Отмена данной операции производится повторным нажатием мыши. Если ориентация произвольная для всех деталей в изделии, то
нажимается кнопка на панели  «Отменить ориентацию всех деталей».
9
ВЫПОЛНЕНИЕ РАСКРОЯ Процесс раскроя запускается нажатием на клавишу «Раскроить». При
этом формируются два варианта карты раскроя для данной спецификации. Два варианта раскроя выдается из-за того, что вариант с большим коэффициентом использования материала не всегда технологичен для распиловки. Иногда целесообразно пожертвовать 1…2 % материала, но получить технологичный раскрой.
После завершения процесса раскроя в нижней части главной диалоговой формы появляются сведения о коэффициентах полезного выхода материала для двух вариантов раскроя.
Для сохранения получающихся обрезков в базе необходимо нажать кнопку «Сохранить». Кнопка «Сохранить» активна только для выбранного варианта раскроя.
Далее начинается работа непосредственно с картами раскроя, для чего необходимо свернуть главное диалоговое окно. Эта операция выполняется нажатием мышью на клавишу «Перенести», расположенную в правом верхнем углу.
На экране компьютера мы видим карты раскроя ДСтП, полученные по заданной спецификации. Чтобы вывести на печать выбранный нами ранее вариант раскроя материала нажимаем клавишу «Лист» в верхней части панели. Открывается диалоговое окно, в котором флажком помечается требуемый вариант раскроя.
Чтобы удобно распределить карты раскроя на листе бумаги нажимаем клавишу (пишущая машинка) «Просмотр для печати», расположенную также в верхней части панели. Видим, что карты раскроя материала располагаются по ширине листа бумаги. Это не очень удобно, т.к. очень мелкое изображение надписей и нерациональное заполнение листа бумаги по всему формату. Поэтому целесообразно развернуть карты раскроя на печатном листе на 90 о, т.е. расположить их по длине листа бумаги. Эта операция осуществляется нажатием мышью на клавишу «Разместить каждое на отдельном листе», расположенную внизу слева в столбце. Высвечивается диалоговое окно, где необходимо подтвердить «Разрешение на поворот».
Завершающей операцией является вывод на печать полученных карт раскроя материала. Эта операция осуществляется нажатием кнопки (пишущая машинка) «Печать», расположенной в верхней части панели.
Работа на компьютере завершена.
Заключительный этап работы состоит в проведении анализа раскройных карт.
10
Студентам предлагается провести сравнительный анализ раскройных карт, выполненных ими вручную с помощью карандаша и линейки, и по программе оптимального раскроя с помощью ПК.
Анализ в первую очередь должен сводиться к сравнению полезного выхода заготовок. По современным данным:
при единичном производстве полезный выход составляет от 70…85 %; при мелкосерийном производстве - 80…85 %; при крупносерийном производстве - 85…92 %;
при крупносерийном производстве (и массовом) с ассортиментным комплексом - 92…94 %.
Вслучае отклонения от приведенных цифр необходимо:
-изменить направление волокон внутренних поверхностей (полки, нижние и верхние горизонтальные щиты);
-изменить направление волокон лицевых поверхностей с учетом дизайна изделия;
-осуществить стыкование кусковых отходов для неответственных деталей мебельного изделия - ручная доработка карт раскроя.
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
1.Филонов А.А. Технология изделий из древесины: Учебное пособие /А.А.Филонов, В.А.Гарин. – Воронеж: Воронеж. гос. лесотехн. акад., 2001. – 158 с.
2.Гончаров Н.А. Технология изделий из древесины: / Н.А.Гончаров, Б.М.Буглай. – М: Лесн. про-сть, 1985. – 245 с.